Whatsapp
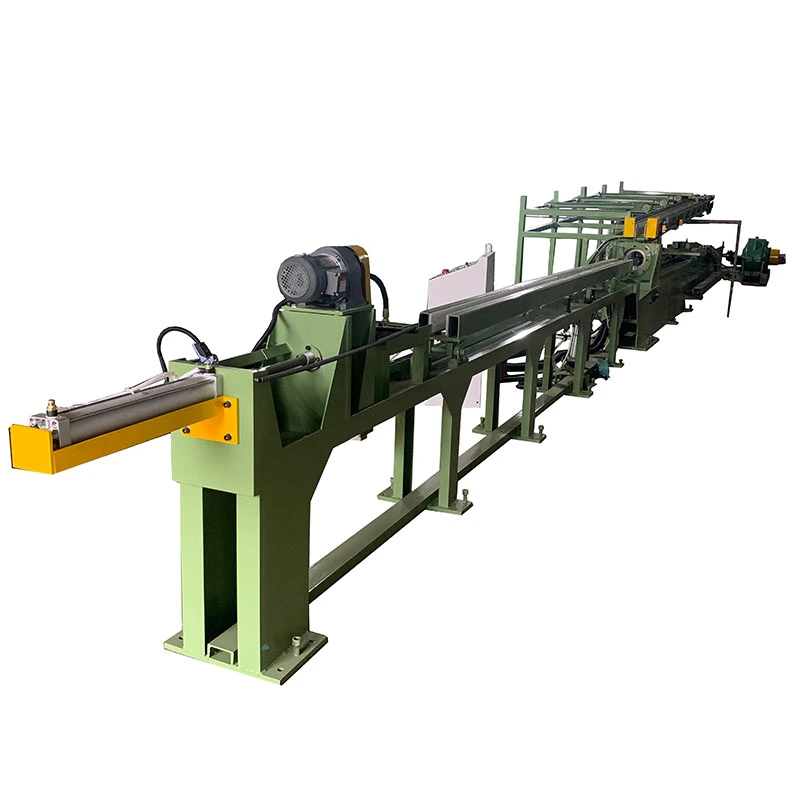
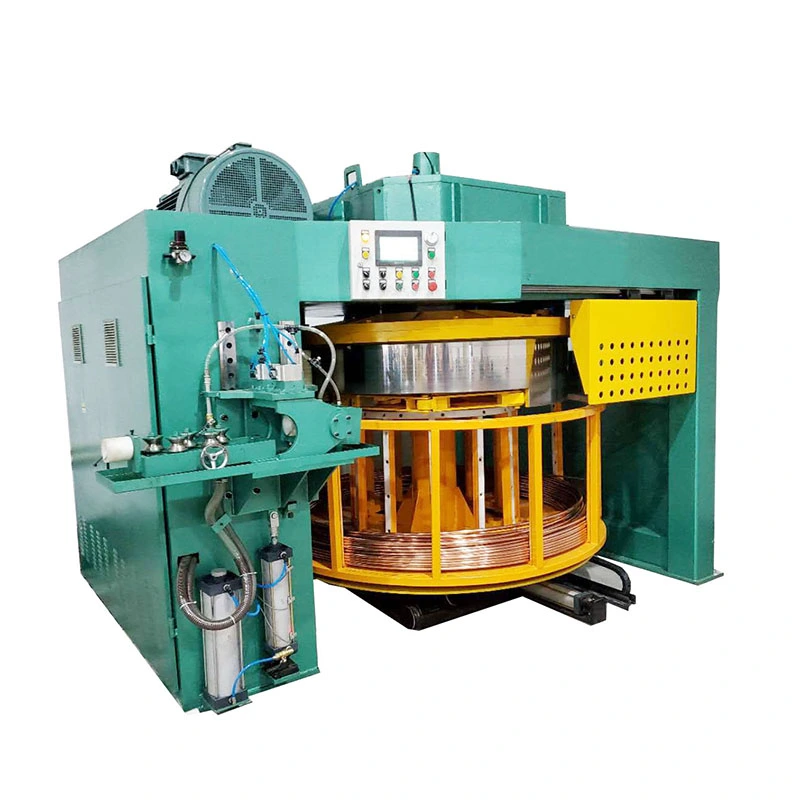
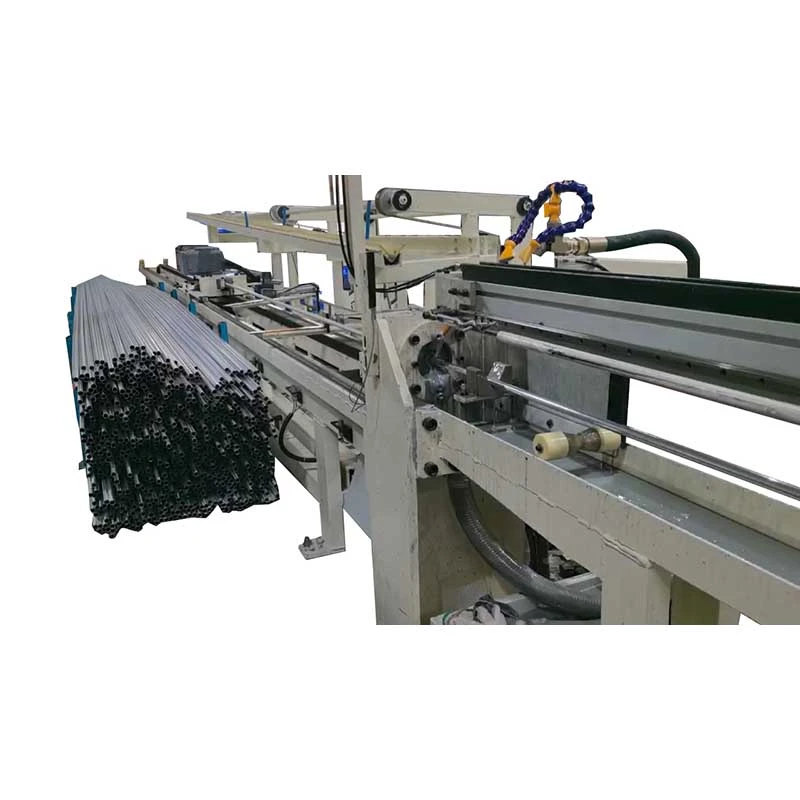
আমরা বিভিন্ন শিল্প জুড়ে টিউব, বার এবং তারের উপকরণের জন্য তৈরি করা সোজা করা, কোল্ড ড্রয়িং, পয়েন্টিং, চেমফারিং, কাটিং, থ্রেড রোলিং মেশিন এবং ড্রয়িং ডাইস সহ নির্ভুল ধাতু প্রক্রিয়াকরণ সরঞ্জামগুলির একটি বিস্তৃত পরিসর অফার করি।
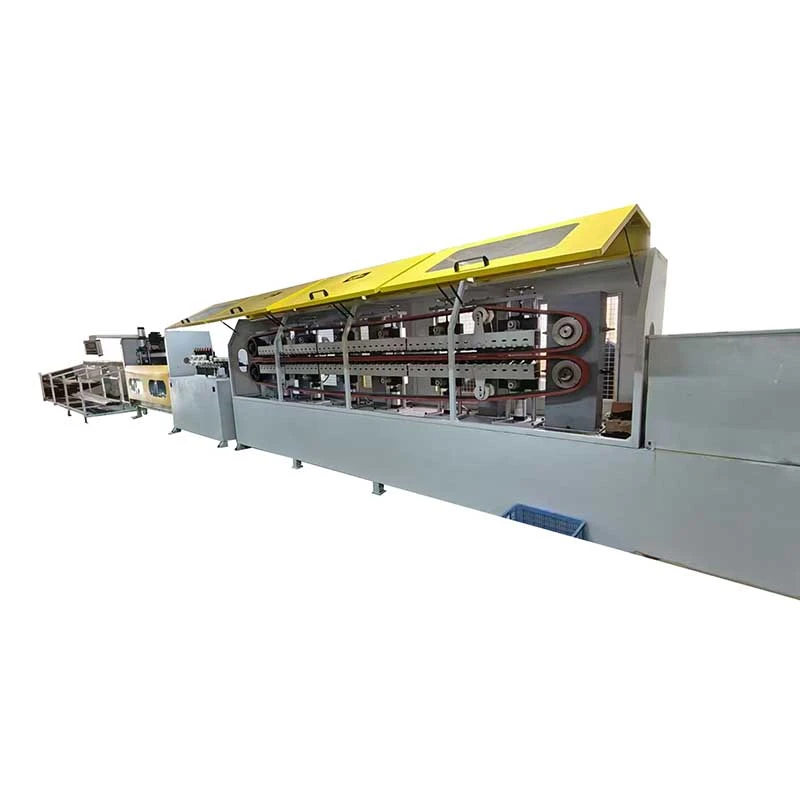
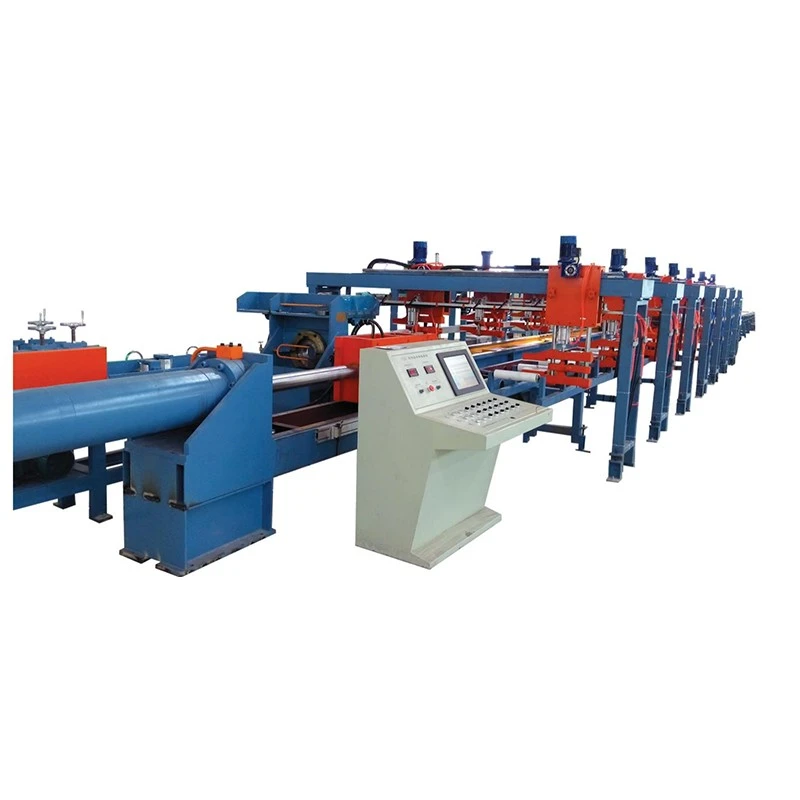
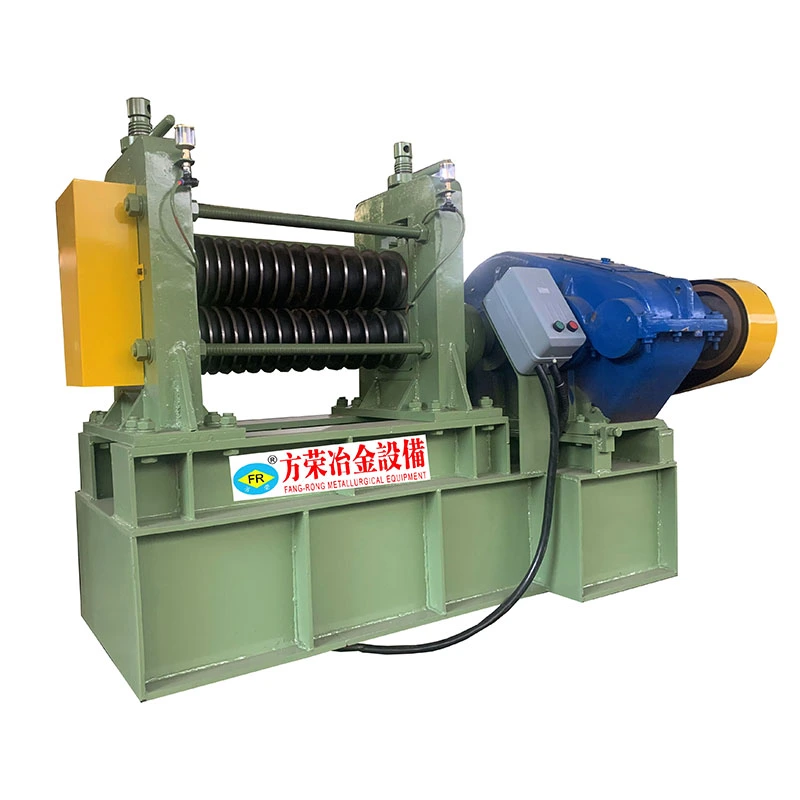
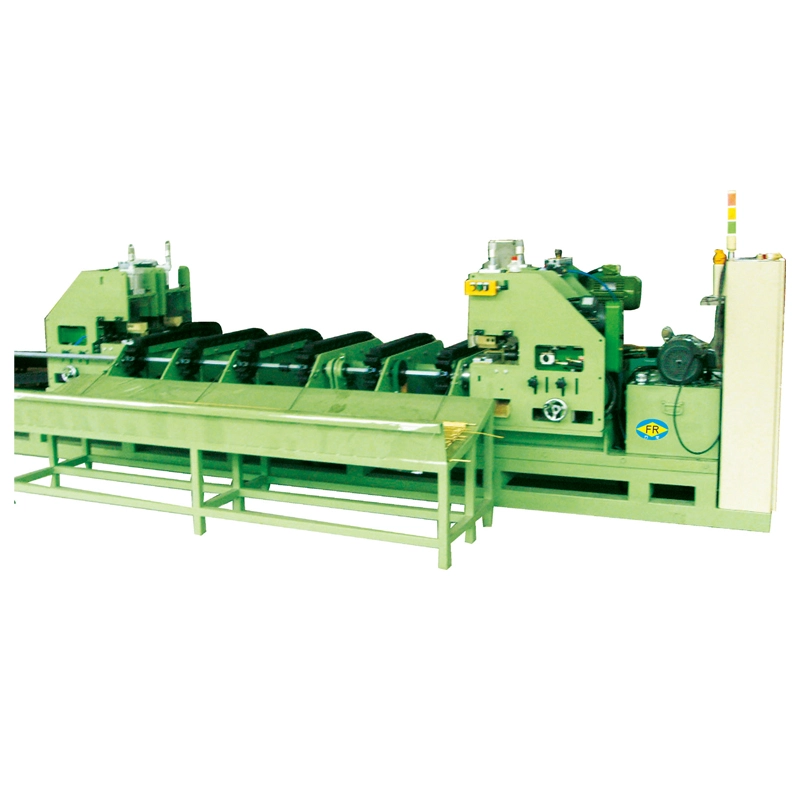
টাইটানিয়াম অ্যালয় ভার্টিক্যাল টু-রোলার স্ট্রেটেনিং মেশিনটি টাইটানিয়াম এবং টাইটানিয়াম অ্যালয় বার, রড এবং টিউবগুলির ক্রমাগত সোজা করার জন্য ডিজাইন করা হয়েছে। এর উল্লম্ব দ্বি-রোলার বিন্যাস একাধিক যোগাযোগ বিন্দু থেকে নিয়ন্ত্রিত নমন প্রয়োগ করে কারণ উপাদানটি রোলারের মধ্য দিয়ে যায়, অনুদৈর্ঘ্য নমনকে সংশোধন করে এবং মাত্রিক সামঞ্জস্যের উন্নতি করে।
টাইটানিয়াম অ্যালো ব্যাপকভাবে ব্যবহৃত হয় যেখানে শক্তি-থেকে-ওজন অনুপাত, জারা প্রতিরোধের, এবং উপাদান কর্মক্ষমতা গুরুত্বপূর্ণ। যাইহোক, তাদের উচ্চ উপাদান মান পৃষ্ঠের ক্ষতি এবং মাত্রিক বিচ্যুতি ব্যয়বহুল করে তোলে। তাই সোজা করার প্রক্রিয়ার জন্য বেলন চাপ, যোগাযোগের জ্যামিতি, ফিডের অবস্থা, এবং উপাদানের বিকৃতি নিয়ন্ত্রণ করা প্রয়োজন কেবলমাত্র উচ্চ সোজা করার শক্তি প্রয়োগ করার পরিবর্তে।
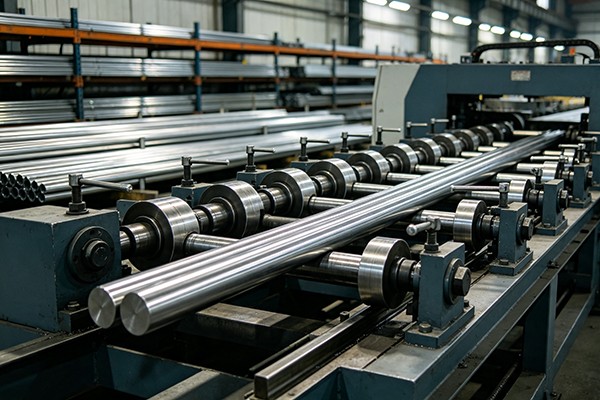
মেশিন দুটি সক্রিয়ভাবে চালিত হাইপারবোলিক স্ট্রেটেনিং রোলার ব্যবহার করে উল্লম্বভাবে অবস্থান করে। টাইটানিয়াম বার বা টিউব কাজের অঞ্চলে প্রবেশ করার সাথে সাথে, নিয়ন্ত্রিত রেডিয়াল চাপ প্রয়োগ করার সময় রোলারগুলি ঘোরানো এবং উপাদানটিকে সামনের দিকে খাওয়ায়।
উপাদান বারবার নমন এবং স্থিতিস্থাপক পুনরুদ্ধারের সাপেক্ষে এটি রোলার যোগাযোগ অঞ্চলের মধ্য দিয়ে যায়। সঠিক বেলন চাপ এবং ক্রসিং অ্যাঙ্গেল একটি একক পাসে পুরো বিকৃতিকে বাধ্য করার পরিবর্তে মূল বাঁককে ক্রমান্বয়ে হ্রাস করতে দেয়।
টাইটানিয়াম খাদ পণ্যগুলির জন্য, রোলার সমন্বয় বিশেষভাবে গুরুত্বপূর্ণ কারণ অত্যধিক স্থানীয় চাপ পৃষ্ঠের চিহ্নগুলি ছেড়ে দিতে পারে বা ক্রস-বিভাগীয় জ্যামিতিকে প্রভাবিত করতে পারে। কাজের অবস্থান উপাদান ব্যাস, প্রাচীর বেধ, উপাদান শক্তি, প্রাথমিক সোজাতা, এবং প্রয়োজনীয় সমাপ্ত অবস্থা অনুযায়ী নির্বাচন করা হয়।
টিউব অ্যাপ্লিকেশনের জন্য, প্রক্রিয়াটি অবশ্যই প্রাচীরের বেধ এবং ডিম্বাকৃতির প্রতিরোধকে বিবেচনা করতে হবে। তাই সোজা করার পরামিতি একা বাইরের ব্যাস থেকে নির্বাচন করা যাবে না।
অঙ্কন বা ঘূর্ণায়মান পরে অবশিষ্ট নমন
টাইটানিয়াম বার এবং টিউবগুলি ঘূর্ণায়মান, অঙ্কন, তাপ চিকিত্সা, কাটা বা পরিচালনার পরে অনুদৈর্ঘ্য বাঁক ধরে রাখতে পারে। নিয়ন্ত্রিত বেলন বিকৃতি মেশিনিং বা সমাবেশের আগে উপাদানটিকে নির্দিষ্ট সরলতার কাছাকাছি নিয়ে আসে।
বৃত্তাকার এবং বিভাগের স্থায়িত্ব
সোজা করার শক্তি ক্রস-সেকশনকে প্রভাবিত করতে পারে, বিশেষ করে যখন পাতলা-প্রাচীরের টিউব বা স্পষ্টতা-ব্যাসের পণ্যগুলি প্রক্রিয়া করা হয়। বেলন জ্যামিতি এবং চাপ তাই শুধুমাত্র নমন সংশোধনের জন্য সামঞ্জস্য না করে উপাদান বিভাগের সাথে মিলিত হতে হবে।
পৃষ্ঠ সুরক্ষা
টাইটানিয়াম পণ্যগুলি প্রায়শই অ্যাপ্লিকেশনগুলিতে ব্যবহৃত হয় যেখানে পৃষ্ঠের অবস্থা পরবর্তী যন্ত্র, ক্লান্তি কর্মক্ষমতা, জারা আচরণ বা চূড়ান্ত চেহারাকে প্রভাবিত করে। সঠিক রোলার উপাদান, পৃষ্ঠ ফিনিস, প্রান্তিককরণ, এবং প্রক্রিয়া সমন্বয় অপ্রয়োজনীয় যোগাযোগের ক্ষতি কমাতে সাহায্য করে।
স্প্রিংব্যাক
টাইটানিয়াম খাদ উল্লেখযোগ্য ইলাস্টিক পুনরুদ্ধার দেখাতে পারে। একটি নির্দিষ্ট চাপ সেটিং এর উপর নির্ভর না করে নিয়ন্ত্রিত ওভার-বেন্ডিং এবং বারবার সংশোধনের মাধ্যমে মেশিনটিকে অবশ্যই স্প্রিংব্যাকের জন্য ক্ষতিপূরণ দিতে হবে।
উচ্চ-মূল্যের উপাদান প্রক্রিয়াকরণ
যখন কাঁচামাল নিজেই ব্যয়বহুল হয়, তখন অস্থির সোজা করার অবস্থা স্ক্র্যাপ এবং পুনরায় কাজের খরচ বাড়াতে পারে। প্রক্রিয়ার পরামিতিগুলি প্রকৃত খাদ গ্রেড, মাত্রা, বিকৃতি স্তর এবং সমাপ্ত সহনশীলতার চারপাশে স্থাপন করা উচিত।
উল্লম্ব দুই-রোলার ব্যবস্থা
উল্লম্ব বিন্যাস একটি কমপ্যাক্ট ওয়ার্কিং কনফিগারেশন প্রদান করে যখন দুটি রোলারকে বিপরীত দিক থেকে উপাদানে নিয়ন্ত্রিত চাপ প্রয়োগ করতে দেয়।
সামঞ্জস্যযোগ্য রোলার অবস্থান
বেলন ব্যবধান, প্রবণতা, এবং কাজের চাপ উপাদান ব্যাস এবং বিকৃতি অবস্থা অনুযায়ী সামঞ্জস্য করা যেতে পারে. এটি গুরুত্বপূর্ণ যখন একই উত্পাদন লাইন বিভিন্ন টাইটানিয়াম খাদ আকার পরিচালনা করে।
নিয়ন্ত্রিত পরিচিতি জ্যামিতি
হাইপারবোলিক রোলার প্রোফাইল নির্ধারণ করে কিভাবে উপাদানটি কাজের পৃষ্ঠের সাথে যোগাযোগ করে। সঠিক রোলার জ্যামিতি উপাদান বরাবর লোড বিতরণ করতে সাহায্য করে এবং অত্যধিক স্থানীয় বিকৃতি হ্রাস করে।
বার এবং টিউব জন্য উপযুক্ত
সরঞ্জামগুলি কঠিন টাইটানিয়াম বার, রড এবং প্রযোজ্য টিউব আকারের জন্য কনফিগার করা যেতে পারে। টিউব প্রক্রিয়াকরণের জন্য প্রাচীর বেধ, ডিম্বাকৃতি এবং অভ্যন্তরীণ সমর্থন শর্তগুলির অতিরিক্ত বিবেচনা প্রয়োজন।
যথার্থ-ওরিয়েন্টেড সোজা করা
টাইটানিয়াম অ্যালয় ভার্টিক্যাল টু-রোলার স্ট্রেটেনিং মেশিনটি ক্রিয়াকলাপগুলি শেষ করার উদ্দেশ্যে তৈরি করা হয়েছে যেখানে দৃশ্যমান নমন অপসারণের চেয়ে সরলতা এবং মাত্রিক সামঞ্জস্য বেশি গুরুত্বপূর্ণ।
সামঞ্জস্যযোগ্য উত্পাদন পরামিতি
কাজের গতি এবং রোলার সেটিংস বিভিন্ন উপাদান শর্ত এবং উত্পাদন প্রয়োজনীয়তা জন্য সামঞ্জস্য করা যেতে পারে. একটি সার্বজনীন প্যারামিটার ব্যবহার না করে উপাদান পরীক্ষার মাধ্যমে সঠিক সেটিং স্থাপন করা উচিত।
বিনিময়যোগ্য কনফিগারেশন
উৎপাদন পরিসরের উপর নির্ভর করে, বিভিন্ন ব্যাস পরিসীমা এবং উপাদান অবস্থার কভার করার জন্য বিভিন্ন রোলার স্পেসিফিকেশন এবং কাজের কনফিগারেশন নির্বাচন করা যেতে পারে।
এফআর সিরিজ টাইটানিয়াম খাদ বার এবং অন্যান্য প্রযোজ্য দীর্ঘ পণ্যের জন্য বিভিন্ন ব্যাসের রেঞ্জ কভার করে। মডেল নির্বাচন উপাদান ব্যাস, প্রসার্য শক্তি, পৃষ্ঠের অবস্থা, প্রাথমিক সোজাতা, প্রয়োজনীয় সমাপ্ত সহনশীলতা, এবং উত্পাদন ক্ষমতা উপর নির্ভর করে।
| মডেল | FR-20 | FR-40 | FR-60 | FR-80 | FR-100 | FR-130 | FR-160 |
| সলিড বার ব্যাস / মিমি | φ5-φ20 | φ10-φ40 | φ15-φ60 | φ20-φ80 | φ25-φ100 | φ35-φ130 | φ40-φ160 |
| কাঁচামালের দৈর্ঘ্য / মিমি | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| প্রসার্য শক্তি / MPa | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1300 | ≤1300 |
| পৃষ্ঠের কঠোরতা | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) |
| কাঁচামালের সোজাতা / মিমি / মি | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 |
| ব্যাস সহনশীলতা | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| গোলাকার | ≤ 50% ডায়া টোল | ≤ 50% ডায়া টোল | ≤ 50% ডায়া টোল | ≤ 50% ডায়া টোল | d≤50, dia tol এর ≤50%; 50 |
d≤50, dia tol এর ≤50%; 50 |
| কাঁচা মাল পৃষ্ঠের রুক্ষতা / রা | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm |
| সমাপ্ত উপাদান সোজাতা / মিমি / মি | ≤0.3 | ≤0.3 | ≤0.3 | ≤0.3 | ≤0.3 | খোসা ছাড়ানো উপাদান ≤0.3 | খোসা ছাড়ানো উপাদান ≤0.3 |
| ব্যাস সহনশীলতা সমাপ্ত | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| সমাপ্ত সারফেস রুক্ষতা / রা | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | খোসা ছাড়ানো উপাদান: ≤0.8 μm; কালো চামড়া উপাদান: উন্নত. | খোসা ছাড়ানো উপাদান: ≤0.8 μm; কালো চামড়া উপাদান: উন্নত. |
| রোলার ব্যাস / মিমি | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| কাজের গতি/মি/মিনিট | 2~30 | 2~10 | 3~15 | 3~15 | 3~15 | 3~15 | 3~15 |
| প্রধান মোটর পাওয়ার / কিলোওয়াট | 7.5×2 | 30×2 | 45×2 | 55×2 | 75×2 | 110×2 | 110×2 |
| উত্তোলন মোটর পাওয়ার / কিলোওয়াট | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| প্রধান মেশিনের মাত্রা / মি (রেফারেন্স) | 4.7×1.7×1.8 | 5.7×2.0×2.2 | 6.6×2.3×2.6 | 6.6×2.3×2.6 | 8.1×3.1×3.6 | 11×5.4×4.3 | 11×5.4×4.3 |
| প্রধান মেশিন ওজন / টি (রেফারেন্স) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| মোট ইনস্টল করা ক্ষমতা / কিলোওয়াট (রেফারেন্স) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
উপরের স্পেসিফিকেশন FR সিরিজের জন্য রেফারেন্স মান. চূড়ান্ত মেশিন নির্বাচন এবং প্রক্রিয়া পরামিতি টাইটানিয়াম খাদ গ্রেড, বার বা টিউব মাত্রা, প্রাচীর বেধ, প্রাথমিক বিকৃতি, পৃষ্ঠের অবস্থা, প্রয়োজনীয় সোজাতা, মাত্রিক সহনশীলতা, এবং উত্পাদন ক্ষমতা উপর নির্ভর করে। আঁটসাঁট সহনশীলতা সহ টাইটানিয়াম পণ্যগুলির জন্য, কনফিগারেশন চূড়ান্ত করার আগে একটি উপাদান অঙ্কন এবং নমুনা প্রদানের সুপারিশ করা হয়।
মহাকাশ উপাদান
টাইটানিয়াম বার এবং টিউবগুলি কাঠামোগত উপাদান, ফাস্টেনার, ইঞ্জিন-সম্পর্কিত অংশ এবং অন্যান্য মহাকাশ অ্যাপ্লিকেশনগুলিতে ব্যবহৃত হয়। মেশিনিং, কাটা বা সমাবেশের আগে সাধারণত সোজা করা প্রয়োজন যেখানে উপাদানের প্রান্তিককরণ পরবর্তী প্রক্রিয়াকরণকে প্রভাবিত করে।
মেডিকেল টাইটানিয়াম পণ্য
ইমপ্লান্ট, অস্ত্রোপচারের উপাদান এবং চিকিৎসা সরঞ্জামের জন্য ব্যবহৃত টাইটানিয়াম এবং টাইটানিয়াম অ্যালোয় আরও নির্ভুল প্রক্রিয়াকরণের আগে নিয়ন্ত্রিত সরলতা এবং পৃষ্ঠের অবস্থার প্রয়োজন হতে পারে। চূড়ান্ত প্রয়োজনীয়তা প্রযোজ্য উপাদান এবং চিকিৎসা-পণ্যের স্পেসিফিকেশনের উপর নির্ভর করে।
রাসায়নিক এবং সামুদ্রিক সরঞ্জাম
টাইটানিয়ামের জারা প্রতিরোধ ক্ষমতা এটিকে নির্বাচিত হিট এক্সচেঞ্জার, রাসায়নিক সরঞ্জাম, সমুদ্রের জল সিস্টেম এবং সামুদ্রিক অ্যাপ্লিকেশনগুলির জন্য উপযুক্ত করে তোলে। স্ট্রেইটনিং ফ্যাব্রিকেশন এবং মেশিনিংয়ের জন্য টিউব এবং বার প্রস্তুত করতে সাহায্য করে।
যথার্থ যন্ত্রপাতি এবং সরঞ্জাম
বাঁক, নাকাল, তুরপুন, কাটা বা সমাবেশের আগে নিয়ন্ত্রিত জ্যামিতি প্রয়োজন টাইটানিয়াম খাদ বার এবং টিউবগুলির জন্য ব্যবহৃত হয়।
অ লৌহঘটিত ধাতু সমাপ্তি
একই মেশিন প্ল্যাটফর্ম প্রযোজ্য বৃত্তাকার বার এবং স্টেইনলেস স্টীল, খাদ ইস্পাত, তামার খাদ এবং অন্যান্য উপকরণ থেকে তৈরি টিউবগুলির জন্য কনফিগার করা যেতে পারে যখন তাদের শক্তি এবং মাত্রিক অবস্থা মেশিনের কাজের পরিসরের মধ্যে পড়ে।
উচ্চ-মূল্যের ধাতু প্রক্রিয়াকরণ
ফিনিশিং লাইনের জন্য উপযুক্ত যেখানে উপাদান পুনরুদ্ধার, মাত্রিক সামঞ্জস্য এবং নিয়ন্ত্রিত পৃষ্ঠের যোগাযোগ গুরুত্বপূর্ণ কারণ কাঁচামালের প্রক্রিয়াকরণের খরচ তুলনামূলকভাবে বেশি।
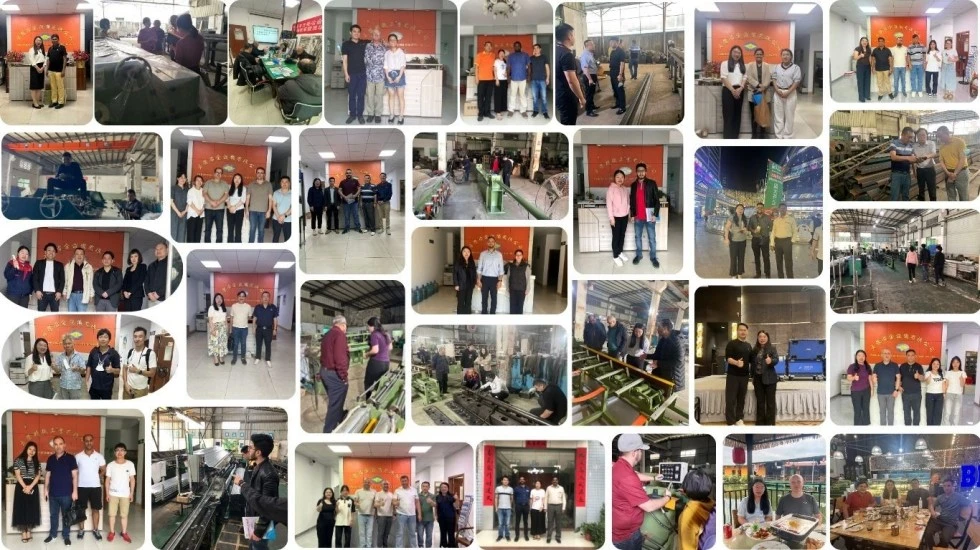
FangRong 1998 সাল থেকে স্ট্রেটেনিং মেশিন, কোল্ড ড্রয়িং ইকুইপমেন্ট এবং সম্পর্কিত ধাতুবিদ্যার যন্ত্রপাতি তৈরি করেছে। কোম্পানিটি চীনের ডংগুয়ান এবং ইয়াংজিয়াং-এ উত্পাদন সুবিধাগুলি পরিচালনা করে এবং বার, টিউব এবং প্রোফাইল প্রক্রিয়াকরণের জন্য সরঞ্জাম সরবরাহ করে।
কোম্পানি 60 টিরও বেশি দেশ এবং অঞ্চলে 10,000 টিরও বেশি গ্রাহককে সরঞ্জাম সরবরাহ করেছে। টাইটানিয়াম খাদ অ্যাপ্লিকেশনের জন্য, মেশিন কনফিগারেশন প্রকৃত উপাদান স্পেসিফিকেশন এবং ফিনিশড-পণ্যের প্রয়োজনীয়তার উপর ভিত্তি করে ব্যাসের পরিবর্তে।
উত্পাদন সুবিধা
ডংগুয়ান ফাংগ্রং মেটালার্জিক্যাল ইকুইপমেন্ট কোং, লিমিটেড ডংগুয়ান সিটির ডালাং টাউনে অবস্থিত এবং ধাতুবিদ্যার সরঞ্জাম উত্পাদনের উপর দৃষ্টি নিবদ্ধ করে। ইয়াংজিয়াং ফাংগ্রং মেশিনারি কোং লিমিটেড ইয়াংডং জেলার ইয়াংজিয়াং সিটি অতিরিক্ত উত্পাদন ক্ষমতা সমর্থন করে।
কাস্টমাইজড স্ট্রেটেনিং মেশিনগুলির জন্য, উত্পাদন প্রক্রিয়াটি উপাদান এবং অ্যাপ্লিকেশন পর্যালোচনা দিয়ে শুরু হয়, তারপরে যান্ত্রিক নকশা, কম্পোনেন্ট মেশিনিং, রোলার উত্পাদন, সমাবেশ, প্রান্তিককরণ এবং মেশিন পরীক্ষা করা হয়।
ডেলিভারির আগে রোলার জ্যামিতি এবং প্রান্তিককরণ পরীক্ষা করা হয় কারণ এগুলো সরাসরি উপাদানের যোগাযোগ এবং সোজা করার আচরণকে প্রভাবিত করে। মেশিন টেস্টিং সম্মত প্রযুক্তিগত প্রয়োজনীয়তা অনুযায়ী চলমান অবস্থা, রোলার সামঞ্জস্য, বৈদ্যুতিক নিয়ন্ত্রণ, এবং সোজা করার কর্মক্ষমতা কভার করে।
FangRong ইনস্টলেশন নির্দেশিকা, অপারেটর প্রশিক্ষণ, প্রযুক্তিগত সহায়তা, এবং একটি আদর্শ 12-মাসের ওয়ারেন্টি প্রদান করে।
ISO 9001:2015— কোয়ালিটি ম্যানেজমেন্ট সিস্টেম সার্টিফিকেশন, সার্টিফিকেট নং UQ231211R1।
সিই মার্ক- প্রাসঙ্গিক মেশিন কনফিগারেশনের জন্য প্রযোজ্য সামঞ্জস্যের প্রয়োজনীয়তা।
এসজিএস পরিদর্শন- প্রকল্পের প্রয়োজনীয়তা অনুযায়ী স্বাধীন পরিদর্শন ব্যবস্থা করা যেতে পারে।
পেটেন্ট— FangRong 2013207829011, 2008300532117, এবং ZL2015 2 0842922.7 সহ স্ট্রেটেনিং এবং ধাতুবিদ্যার সরঞ্জাম প্রযুক্তি কভার করে উদ্ভাবন এবং ইউটিলিটি মডেলের পেটেন্ট ধারণ করে।
পরীক্ষা এবং চূড়ান্ত পরিদর্শনের পরে, মেশিনটি তার মাত্রা, ওজন এবং শিপিং পদ্ধতি অনুসারে পরিবহনের জন্য প্রস্তুত করা হয়। প্রধান মেশিন, বৈদ্যুতিক উপাদান, রোলার, টুলিং এবং সহায়ক অংশগুলি তাদের পরিবহন প্রয়োজনীয়তা অনুসারে সুরক্ষিত এবং প্যাক করা হয়।
প্রশ্ন 1: টাইটানিয়াম অ্যালয় ভার্টিক্যাল টু-রোলার স্ট্রেটেনিং মেশিন নির্বাচন করার সময় আমার কী তথ্য সরবরাহ করা উচিত?
টাইটানিয়াম খাদ গ্রেড, বার বা টিউব ব্যাস, টিউব প্রাচীর বেধ যদি প্রযোজ্য, উপাদান দৈর্ঘ্য, প্রাথমিক সোজাতা, প্রসার্য শক্তি, পৃষ্ঠের অবস্থা, প্রয়োজনীয় সমাপ্ত সোজাতা, মাত্রিক সহনশীলতা, এবং উত্পাদন পরিমাণ প্রদান করুন। একটি উপাদান অঙ্কন বা নমুনা দরকারী যখন সহনশীলতা আঁট.
প্রশ্ন 2: মেশিন কি টাইটানিয়াম খাদ টিউব পাশাপাশি কঠিন বার সোজা করতে পারে?
হ্যাঁ, যদি টিউবের মাত্রা এবং উপাদানের অবস্থা নির্বাচিত মেশিনের কাজের পরিসরের মধ্যে পড়ে। টিউব সোজা করার জন্য প্রাচীরের পুরুত্ব এবং ডিম্বাকৃতির অতিরিক্ত বিবেচনা প্রয়োজন কারণ অতিরিক্ত রোলার চাপ ক্রস-সেকশনকে প্রভাবিত করতে পারে।
প্রশ্ন 3: আপনি কীভাবে টাইটানিয়াম খাদ পণ্যগুলিতে রোলার চিহ্নগুলি প্রতিরোধ করবেন?
বেলন পৃষ্ঠের অবস্থা, রোলার জ্যামিতি, প্রান্তিককরণ, যোগাযোগের চাপ এবং কাজের গতি সবই পৃষ্ঠের গুণমানকে প্রভাবিত করে। কঠোর পৃষ্ঠের প্রয়োজনীয়তা সহ পণ্যগুলির জন্য, রোলার উপাদান এবং ফিনিস টাইটানিয়াম গ্রেড এবং সমাপ্ত পৃষ্ঠের স্পেসিফিকেশনের সাথে একসাথে নির্বাচন করা উচিত। ভর উত্পাদন আগে ট্রায়াল প্রক্রিয়াকরণ সুপারিশ করা হয়.
প্রশ্ন 4: একটি মেশিন বিভিন্ন টাইটানিয়াম খাদ ব্যাস প্রক্রিয়া করতে পারে?
হ্যাঁ। একটি উপযুক্ত মডেল একটি সংজ্ঞায়িত ব্যাস পরিসীমা কভার করতে পারে, রোলারের ব্যবধান এবং প্রতিটি স্পেসিফিকেশনের জন্য কাজের অবস্থার সমন্বয় করে। ব্যাস পরিসীমা বড় হলে বা পণ্যের আকার উল্লেখযোগ্যভাবে পরিবর্তিত হলে, বিভিন্ন রোলার কনফিগারেশন বা টুলিংয়ের প্রয়োজন হতে পারে।
প্রশ্ন 5: সমাপ্ত পণ্যের সোজাতা এবং গোলাকারের মধ্যে পার্থক্য কী?
সরলতা বর্ণনা করে যে অনুদৈর্ঘ্য অক্ষ বা পৃষ্ঠটি একটি সরল রেফারেন্স লাইনকে কতটা ঘনিষ্ঠভাবে অনুসরণ করে, যখন গোলাকারতা একটি সত্য বৃত্ত থেকে ক্রস-সেকশনের বিচ্যুতিকে বর্ণনা করে। একটি সোজা বার অগত্যা গোলাকার নয়, তাই মাত্রিক নির্ভুলতা গুরুত্বপূর্ণ হলে উভয় প্রয়োজনীয়তা আলাদাভাবে নির্দিষ্ট করা উচিত।
প্রশ্ন 6: মেশিন কি গুরুতর প্রাথমিক নমনের সাথে উপাদান সংশোধন করতে পারে?
এটি বিকৃতির পরিমাণ এবং দিক, উপাদান শক্তি, ব্যাস এবং প্রয়োজনীয় সমাপ্ত সহনশীলতার উপর নির্ভর করে। অত্যধিক প্রাথমিক বিকৃতির জন্য একটি ভিন্ন সংশোধন কৌশল বা প্রাক-সোজা প্রক্রিয়ার প্রয়োজন হতে পারে। নমুনা পরীক্ষার সুপারিশ করা হয় যখন ইনকামিং উপাদান স্ট্যান্ডার্ড সোজাতা পরিসীমা অতিক্রম করে।
প্রশ্ন 7: সাধারণ উত্পাদন গতি কি?
রেফারেন্স কাজের গতি মডেল অনুসারে পরিবর্তিত হয়, FR-20-এ 2-30 m/min এবং FR-40-এ 2-10 m/min, যখন বড় মডেলগুলি সাধারণত 3-15 m/min এ তালিকাভুক্ত হয়। প্রকৃত উৎপাদন গতি উপাদান গ্রেড, ব্যাস, বিকৃতি, পৃষ্ঠের প্রয়োজনীয়তা এবং লক্ষ্য সোজাতা অনুযায়ী নির্ধারণ করা উচিত।
প্রশ্ন 8: FangRong টাইটানিয়াম খাদ অ্যাপ্লিকেশনের জন্য কাস্টমাইজড মেশিন প্রদান করে?
হ্যাঁ। কনফিগারেশন ব্যাস পরিসীমা, উপাদান শক্তি, টিউব মাত্রা, উত্পাদন ক্ষমতা, সমাপ্ত সোজাতা, মাত্রিক সহনশীলতা, অটোমেশন প্রয়োজনীয়তা, এবং অন্যান্য প্রক্রিয়া শর্ত অনুযায়ী সামঞ্জস্য করা যেতে পারে। প্রযুক্তিগত পর্যালোচনার পরে চূড়ান্ত কনফিগারেশন নিশ্চিত করা হয়।
প্রশ্ন 9: স্বাভাবিক প্রসবের সময় কি?
স্ট্যান্ডার্ড কনফিগারেশনের জন্য সাধারণত প্রযুক্তিগত এবং অর্ডার নিশ্চিতকরণের 30-60 দিন প্রয়োজন হয়। কাস্টমাইজড সরঞ্জামের জন্য অতিরিক্ত প্রকৌশল, উত্পাদন এবং পরীক্ষার সময় প্রয়োজন হতে পারে। চূড়ান্ত সীসা সময় সম্মত মেশিন কনফিগারেশন অনুযায়ী নিশ্চিত করা হয়.
প্রশ্ন 10: ওয়ারেন্টি এবং বিক্রয়োত্তর শর্তাবলী কি?
স্ট্যান্ডার্ড মেশিন ওয়ারেন্টি 12 মাস। FangRong ইনস্টলেশন নির্দেশিকা, অপারেটর প্রশিক্ষণ, দূরবর্তী প্রযুক্তিগত সহায়তা, এবং খুচরা যন্ত্রাংশ পরিষেবা প্রদান করে। প্রকল্পের প্রয়োজনীয়তা অনুযায়ী অন-সাইট কমিশনিং বা অন্যান্য পরিষেবার ব্যবস্থা করা যেতে পারে।
প্রশ্ন 11: একটি উদ্ধৃতি জন্য কি তথ্য প্রয়োজন?
সবচেয়ে দরকারী তথ্য হল টাইটানিয়াম অ্যালয় গ্রেড, কঠিন বার বা টিউব স্পেসিফিকেশন, ব্যাস এবং প্রাচীরের বেধ, উপাদানের দৈর্ঘ্য, আগত সোজাতা, পৃষ্ঠের অবস্থা, প্রয়োজনীয় সমাপ্ত সহনশীলতা, উৎপাদন ক্ষমতা এবং কারখানার পাওয়ার সাপ্লাই। উপলব্ধ থাকলে, উপাদানের একটি অঙ্কন এবং ফটো প্রদান করুন যাতে রোলার কনফিগারেশন আরও সঠিকভাবে মূল্যায়ন করা যায়।
ঠিকানা
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
টেলিফোন
ইমেইল