পণ্য
পণ্য

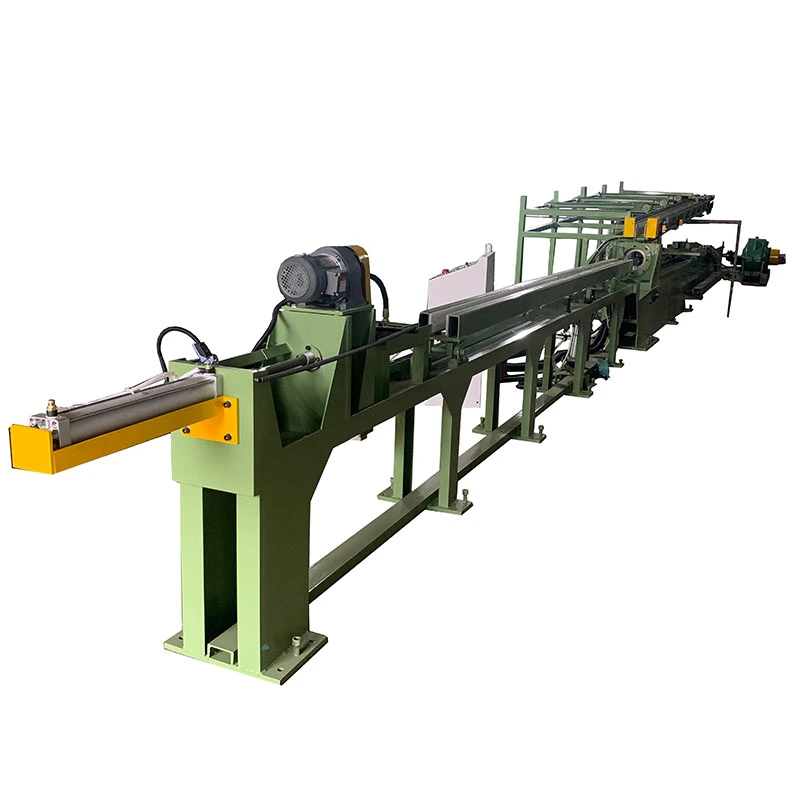
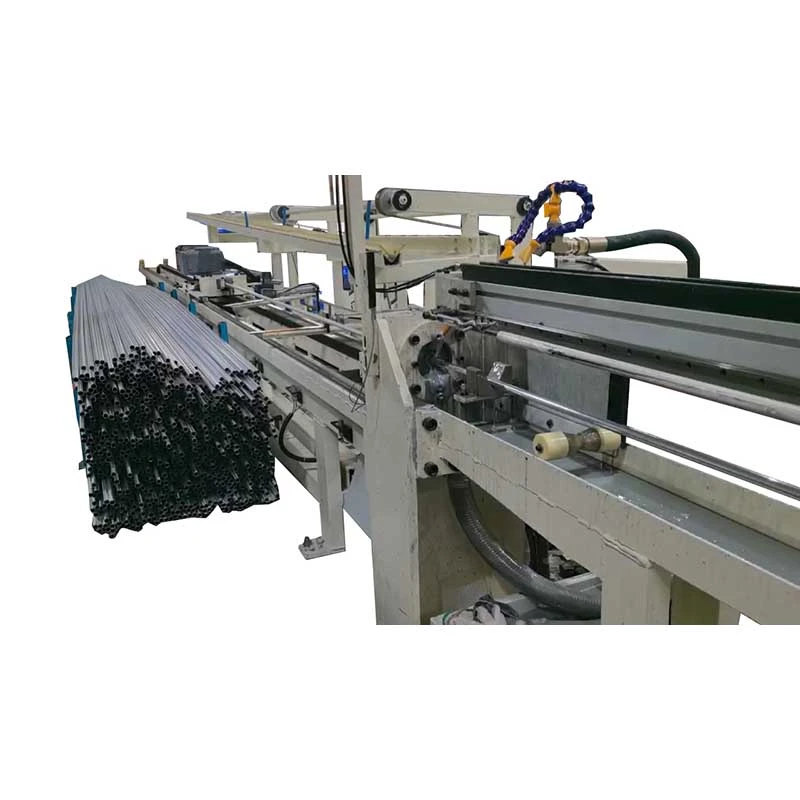
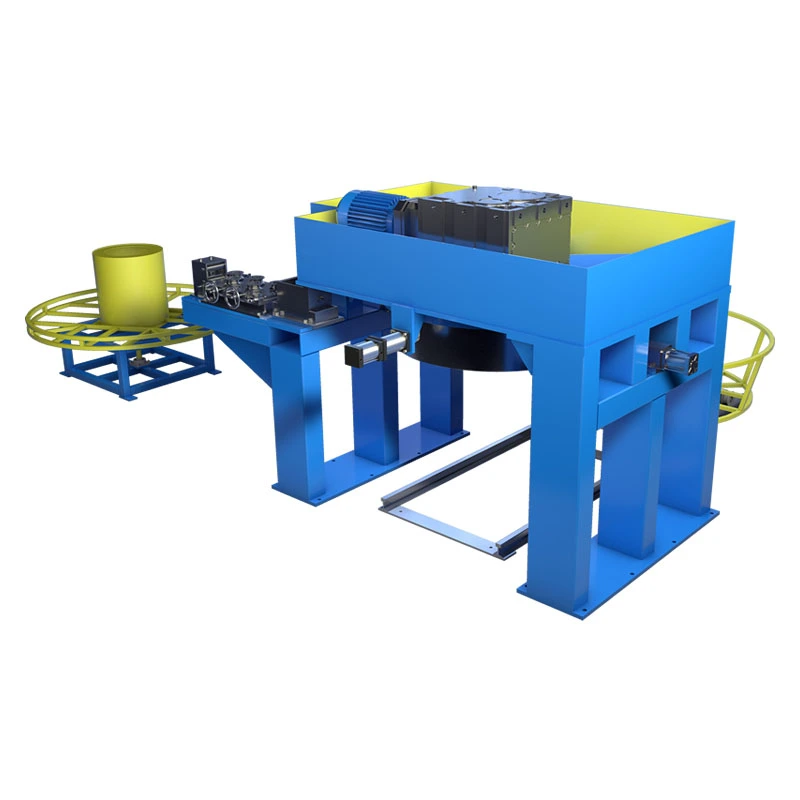
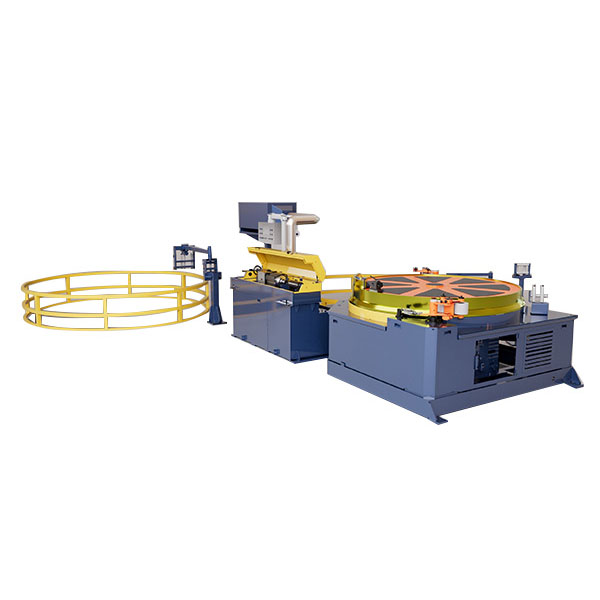
আমরা বিভিন্ন শিল্প জুড়ে টিউব, বার এবং তারের উপকরণের জন্য তৈরি করা সোজা করা, কোল্ড ড্রয়িং, পয়েন্টিং, চেমফারিং, কাটিং, থ্রেড রোলিং মেশিন এবং ড্রয়িং ডাইস সহ নির্ভুল ধাতু প্রক্রিয়াকরণ সরঞ্জামগুলির একটি বিস্তৃত পরিসর অফার করি।

পণ্য
উল্টানো কয়েল ড্রয়িং মেশিন
  • উল্টানো কয়েল ড্রয়িং মেশিনউল্টানো কয়েল ড্রয়িং মেশিন
  • উল্টানো কয়েল ড্রয়িং মেশিনউল্টানো কয়েল ড্রয়িং মেশিন
  • উল্টানো কয়েল ড্রয়িং মেশিনউল্টানো কয়েল ড্রয়িং মেশিন

উল্টানো কয়েল ড্রয়িং মেশিন

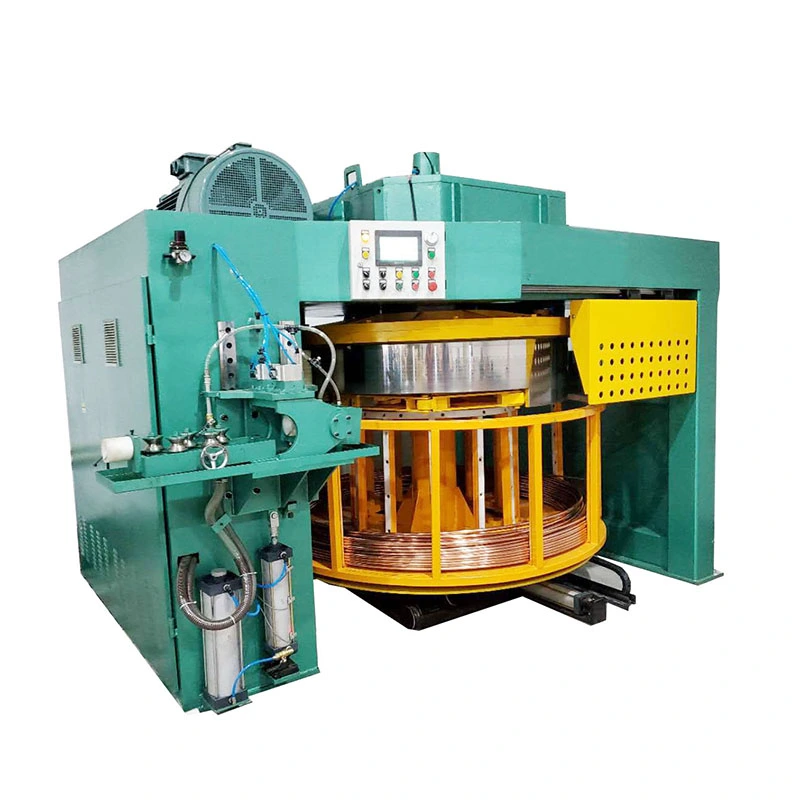
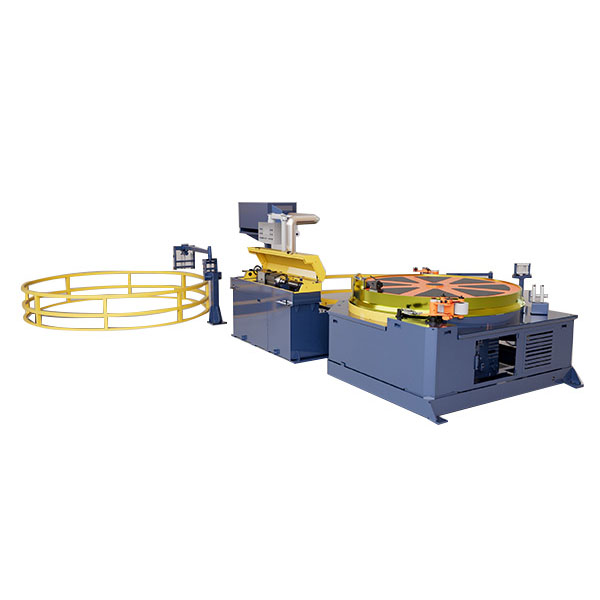
দউল্টানো কয়েল ড্রয়িং মেশিনএকত্রিত করেক্রমাগত অঙ্কন এবং coilingতামা, অ্যালুমিনিয়াম, স্টেইনলেস স্টিল এবং কার্বন স্টিলের টিউব বা তারের জন্য। পর্যন্ত অঙ্কন গতি সঙ্গে400 মি/মিনিটএবং টিউবের ব্যাস3-25 মিমি, এটি কাটিং, হ্যান্ডলিং এবং মধ্যবর্তী স্টোরেজ হ্রাস করে। কুণ্ডলী ড্রাম থেকে পরিসীমা250-2200 মিমি. ফ্রিকোয়েন্সি-নিয়ন্ত্রিত গতি নিয়ন্ত্রণ স্থিতিশীল অঙ্কন উত্তেজনা এবং পৃষ্ঠের গুণমান বজায় রাখে। জন্য উপযুক্তHVAC, রেফ্রিজারেশন, বৈদ্যুতিক, স্বয়ংচালিত, এবং মেডিকেল টিউবিংউত্পাদন

রেটিং: 5.0
(রেটিং কাউন্ট: 1)

দউল্টানো কয়েল ড্রয়িং মেশিনধাতব টিউব এবং তারের অবিচ্ছিন্ন অঙ্কন করার জন্য ডিজাইন করা হয়েছে যেখানে সমাপ্ত উপাদানটিকে কুণ্ডলী আকারে অঙ্কন লাইন ছেড়ে যেতে হবে। একটি প্রচলিত ড্রবেঞ্চের বিপরীতে যা স্থির-দৈর্ঘ্যের উপাদানের সাথে কাজ করে, উল্টানো কনফিগারেশনটি একটি উত্পাদন লাইনে অঙ্কন, টেক-আপ এবং কয়েল হ্যান্ডলিংকে একত্রিত করে, এটি তামা, অ্যালুমিনিয়াম, স্টেইনলেস স্টীল, কার্বন ইস্পাত এবং খাদ উপকরণগুলিতে দীর্ঘ-দৈর্ঘ্যের পণ্যগুলির জন্য উপযুক্ত করে তোলে।

FR-D সিরিজ একটি ওভারহেড ড্রাইভ এবং নিম্নমুখী কয়েল বিন্যাস ব্যবহার করে। এই লেআউটটি কয়েল গ্রহণকারী এলাকাটিকে নীচের থেকে অ্যাক্সেসযোগ্য ছেড়ে দেয় এবং বিশেষভাবে উপযোগী যেখানে উত্পাদনের জন্য ঘন ঘন কয়েল পরিবর্তন, দীর্ঘ একটানা দৈর্ঘ্য বা উচ্চ লাইন গতির প্রয়োজন হয়। মডেল এবং উপাদান উপর নির্ভর করে, সিরিজ থেকে diameters কভার3 মিমি থেকে 25 মিমি, থেকে ড্রাম ব্যাস সঙ্গে250 মিমি থেকে 2200 মিমিএবং সর্বোচ্চ তালিকাভুক্ত গতি পর্যন্ত400 মি/মিনিট.

Inverted Coil Drawing MachineInverted Coil Drawing MachineInverted Coil Drawing Machine

যখন একটি উল্টানো ড্রবেঞ্চ সেন্স করে

একটি উল্টানো অঙ্কন লাইন ব্যবহার করার প্রধান কারণ কেবল মেশিনের অভিযোজন নয়। এটি উৎপাদনের প্রয়োজনদীর্ঘ ক্রমাগত দৈর্ঘ্য বারবার সোজা টুকরা মধ্যে উপাদান কাটা ছাড়া. এটি মধ্যবর্তী হ্যান্ডলিং হ্রাস করতে পারে যখন ডাউনস্ট্রিম প্রক্রিয়াটি কয়েল-ফেড উপাদান ব্যবহার করে।

কনফিগারেশন বিশেষ করে এর জন্য প্রাসঙ্গিক:

তামা এবং অ্যালুমিনিয়াম টিউবযেখানে HVAC, রেফ্রিজারেশন এবং হিট এক্সচেঞ্জার উৎপাদনের জন্য উচ্চ লাইনের গতি এবং একটানা কয়েলিং গুরুত্বপূর্ণ।

ছোট ব্যাসের স্টেইনলেস স্টিলের টিউবযেখানে চিকিৎসা, ইন্সট্রুমেন্টেশন বা তরল-নিয়ন্ত্রণ উপাদানগুলির জন্য নিয়ন্ত্রিত অঙ্কন এবং কয়েল বিতরণ প্রয়োজন।

ইস্পাত এবং খাদ তারেরফাস্টেনার, কোল্ড হেডিং এবং অন্যান্য ডাউনস্ট্রিম ফর্মিং অপারেশনগুলির জন্য অবিচ্ছিন্ন ফিডস্টক হিসাবে ব্যবহৃত হয়।

মেশিনটি সম্পূর্ণ উৎপাদন রুটের অংশ হিসাবে মূল্যায়ন করা উচিত। ডাই রিডাকশন, লুব্রিকেশন, ইনকামিং ম্যাটেরিয়াল কন্ডিশন, প্রয়োজনীয় চূড়ান্ত মাত্রা এবং ডাউনস্ট্রিম কয়েলের প্রয়োজনীয়তা সবই ব্যবহারিক মেশিন কনফিগারেশনকে প্রভাবিত করে।

নির্বাচন নির্দেশিকা

1. সমাপ্ত পণ্য দিয়ে শুরু করুন

একটি মডেল বেছে নেওয়ার আগে চূড়ান্ত বাইরের ব্যাস, প্রাচীরের বেধ যেখানে প্রযোজ্য, উপাদানের গ্রেড এবং প্রয়োজনীয় কয়েল ওজন উল্লেখ করুন। শুধুমাত্র সর্বাধিক ব্যাস অনুযায়ী নির্বাচিত একটি উল্টানো কয়েল ড্রয়িং মেশিন অপ্রয়োজনীয়ভাবে বড় হতে পারে যদি বেশিরভাগ উত্পাদন রান ছোট আকারে হয়।

2. প্রারম্ভিক আকার এবং হ্রাস মিলান

প্রারম্ভিক টিউব বা তারের ব্যাস অঙ্কন হ্রাস এবং প্রয়োজনীয় অঙ্কন লোড নির্ধারণ করে। টিউব অ্যাপ্লিকেশনের জন্য, প্রাচীর বেধ এবং অভ্যন্তরীণ টুলিং বিবেচনা করা প্রয়োজন। যদি একই লাইনে একাধিক মাপ উত্পাদিত হয়, তবে শুধুমাত্র বৃহত্তম পণ্যের পরিবর্তে সম্পূর্ণ আকার পরিসীমা প্রদান করুন।

3. পণ্য এবং কয়েল থেকে ড্রাম ব্যাস নির্বাচন করুন

ড্রাম ব্যাস টানা পণ্যের নমন অবস্থা এবং উপলব্ধ কুণ্ডলী ক্ষমতা প্রভাবিত করে। বড় ড্রামগুলি সাধারণত এমন পণ্যগুলির জন্য বেশি উপযুক্ত যা একটি ছোট বাঁকানো ব্যাসার্ধ সহ্য করতে পারে না বা ভারী কয়েলের প্রয়োজন হয় এমন অ্যাপ্লিকেশনগুলির জন্য। সঠিক আকার টিউব ব্যাস, উপাদান বৈশিষ্ট্য এবং লক্ষ্য কুণ্ডলী ওজন সঙ্গে একসঙ্গে নির্ধারণ করা উচিত.

4. একা সর্বোচ্চ রেট মান থেকে গতি নির্বাচন করবেন না

স্পেসিফিকেশন টেবিলে সর্বাধিক গতি একটি মেশিনের ক্ষমতা, প্রতিটি উপাদানের জন্য একটি গ্যারান্টিযুক্ত উত্পাদন গতি নয়। তামা এবং অ্যালুমিনিয়াম সাধারণত স্টেইনলেস স্টিলের তুলনায় যথেষ্ট উচ্চ গতিতে প্রক্রিয়া করা যেতে পারে। তৈলাক্তকরণ, ডাই জ্যামিতি, পাস প্রতি হ্রাস, শীতলকরণ এবং প্রয়োজনীয় পৃষ্ঠের গুণমানও ব্যবহারিক গতি সীমিত করে।

5. ডাউনস্ট্রিম প্রক্রিয়ার সাথে টেক-আপ সিস্টেমটি পরীক্ষা করুন

প্রয়োজনীয় কয়েল ব্যাস, কুণ্ডলী ওজন এবং কুণ্ডলী মাত্রা অর্ডার করার আগে নিশ্চিত করা উচিত. যদি সমাপ্ত কয়েলটি সরাসরি একটি কাটিং, অ্যানিলিং, পরিষ্কার বা প্যাকেজিং লাইনে স্থানান্তরিত হয়, তবে নেওয়ার ব্যবস্থাটি সেই হ্যান্ডলিং পদ্ধতির সাথে মিলে যাওয়া উচিত।

6. বৈদ্যুতিক নকশা চূড়ান্ত হওয়ার আগে অটোমেশন সংজ্ঞায়িত করুন

স্বয়ংক্রিয় কাটিং, ক্ল্যাম্পিং, তৈলাক্তকরণ, দৈর্ঘ্য গণনা, কয়েল-পরিবর্তন সিকোয়েন্সিং এবং হাইড্রোলিক বা বায়ুসংক্রান্ত ফাংশনগুলি লাইনের সাথে একত্রিত করা যেতে পারে। এই প্রয়োজনীয়তাগুলি মেশিনটি সম্পূর্ণ হওয়ার পরে যোগ করার পরিবর্তে ইঞ্জিনিয়ারিংয়ের সময় নির্দিষ্ট করা উচিত।

উৎপাদনের প্রয়োজনীয়তা প্রধান নির্বাচন ফ্যাক্টর
ছোট তামা বা অ্যালুমিনিয়াম টিউব ব্যাস পরিসীমা, অঙ্কন গতি এবং শীতল
দীর্ঘ একটানা টিউব অঙ্কন স্থিতিশীলতা, ডাই রিডাকশন এবং টেক আপ ব্যবস্থা
স্টেইনলেস স্টীল টিউব বা তার অঙ্কন লোড, তৈলাক্তকরণ, ডাই কনফিগারেশন এবং ব্যবহারিক গতি
ভারী সমাপ্ত কুণ্ডলী ড্রাম ব্যাস, টেক আপ মোটর এবং কয়েল হ্যান্ডলিং ক্ষমতা
একাধিক পণ্য মাপ ব্যবহারযোগ্য ব্যাস পরিসীমা এবং টুলিং পরিবর্তন প্রয়োজনীয়তা
স্বয়ংক্রিয় নিম্নধারা উত্পাদন পিএলসি ফাংশন, দৈর্ঘ্য গণনা এবং কয়েল-পরিবর্তন ইন্টারফেস

এফআর-ডি সিরিজ স্পেসিফিকেশন

FR-D পরিসরে আটটি মডেল রয়েছে। নীচের পরিসংখ্যান আদর্শ মডেল কনফিগারেশন; প্রকৃত উৎপাদন গতি এবং উপযুক্ত ব্যাস উপাদান, হ্রাস, টুলিং এবং প্রক্রিয়া প্রয়োজনীয়তার উপর নির্ভর করে।

মডেল মোটর পাওয়ার (কিলোওয়াট) গিয়ারবক্স ব্যাস পরিসীমা (মিমি) সর্বোচ্চ গতি (মি/মিনিট) ড্রাম ব্যাস (মিমি) টেক-আপ মোটর (কিলোওয়াট) টেক-আপ গিয়ারবক্স
FR-D250 5.5 / 7.5 WPX120 ≤3 80 250 1.1 WPO60
FR-D600 11/15 KAF87/97 3-6 150 600 1.5 WPO80
FR-D800 18.5 / 22 KAF97 3-8 150 800 1.5 WPO80
FR-D1000 22/37 KAF107 3-10 200 1000 2.2 WPO100
FR-D1200 37/45 KAF107/127 3-12 200 1200 2.2 WPO100
FR-D1500 45/55 KAF127 3-15 250 1500 3 WPO120
FR-D1800 55/75 KAF127/157 ≤20 300 1800 3 / 5.5 WPO155
FR-D2200 90/110 KAF167 ≤25 400 2200 5.5 / 7.5 WPO250

গুরুত্বপূর্ণ:তালিকাভুক্ত সর্বোচ্চ গতি রেফারেন্স মেশিন রেটিং এবং স্টেইনলেস স্টীল বা অন্যান্য উচ্চ-শক্তি উপকরণের জন্য প্রস্তাবিত অপারেটিং গতি হিসাবে বিবেচনা করা উচিত নয়। চূড়ান্ত গতি উপাদান, শুরু আকার, হ্রাস সময়সূচী, ডাই ডিজাইন, তৈলাক্তকরণ এবং প্রয়োজনীয় পৃষ্ঠের গুণমান থেকে প্রতিষ্ঠিত হয়।

কনফিগারেশনের বিবরণ যা উৎপাদনকে প্রভাবিত করে

মারা যাওয়ার আগে প্রাক সোজা করা

ইনকামিং টিউব বা তারের সারিবদ্ধকরণ সংশোধন করতে অঙ্কন ডাইয়ের আগে একটি সামঞ্জস্যযোগ্য ক্রস-রোলার সোজা করার বিভাগ ইনস্টল করা যেতে পারে। যখন আগত কয়েলের উল্লেখযোগ্য বক্রতা থাকে বা যখন সামঞ্জস্যপূর্ণ ডাই এন্ট্রি গুরুত্বপূর্ণ হয় তখন এটি কার্যকর।

ফোর্সড-এয়ার ড্রাম কুলিং

উচ্চ-গতির উত্পাদনের জন্য, অঙ্কন এবং ঘর্ষণ দ্বারা উত্পন্ন তাপকে লুব্রিকেন্টের অবস্থা এবং ডাই তাপমাত্রার সাথে একসাথে বিবেচনা করতে হবে। ফোর্সড-এয়ার কুলিং অন্তর্ভুক্ত করা যেতে পারে যেখানে প্রক্রিয়াটির অতিরিক্ত তাপ ব্যবস্থাপনার প্রয়োজন হয়।

টেক-আপ এবং কয়েল গঠন

টেক-আপ ইউনিটটি কেবল একটি উইন্ডিং ডিভাইস নয়। কুণ্ডলী ব্যাস, ঘুর গতি এবং পণ্য নির্দেশিকা কিভাবে শক্তভাবে এবং ধারাবাহিকভাবে সমাপ্ত উপাদান ব্যবস্থা করা হয় প্রভাবিত করে। তাই টেক-আপ স্পেসিফিকেশন সমাপ্ত কয়েলের ওজন এবং আঁকার পরে ব্যবহৃত হ্যান্ডলিং সরঞ্জামের সাথে মিলে যাওয়া উচিত।

ডাই এবং লুব্রিকেশন কনফিগারেশন

ডাই উপাদান, পদ্ধতির জ্যামিতি এবং তৈলাক্তকরণ ওয়ার্কপিস উপাদান এবং হ্রাস অনুযায়ী নির্বাচিত হয়। কপার, অ্যালুমিনিয়াম এবং স্টেইনলেস স্টিলের স্বয়ংক্রিয়ভাবে একই টুলিং বা লুব্রিকেশন প্যারামিটার ব্যবহার করা উচিত নয়।

সাধারণ উত্পাদন অ্যাপ্লিকেশন

তামা এবং অ্যালুমিনিয়াম টিউব

শীতাতপনিয়ন্ত্রণ, রেফ্রিজারেশন, হিট এক্সচেঞ্জার, বৈদ্যুতিক উপাদান এবং অন্যান্য কয়েল-ফেড অ্যাপ্লিকেশনের জন্য টিউবগুলির ক্রমাগত অঙ্কনের জন্য ব্যবহৃত হয়। এই উপকরণগুলি উচ্চ-গতির উত্পাদনের জন্য উপযুক্ত যখন হ্রাস এবং তৈলাক্তকরণ সিস্টেম সঠিকভাবে মেলে।

স্টেইনলেস স্টীল টিউব

ছোট-ব্যাসের নির্ভুলতা টিউবিং, উপকরণ, চিকিৎসা উপাদান এবং তরল-নিয়ন্ত্রণ পণ্যগুলির জন্য ব্যবহৃত হয়। তামা এবং অ্যালুমিনিয়ামের সাথে তুলনা করে, স্টেইনলেস স্টিলের সাধারণত কম অঙ্কন গতি এবং তৈলাক্তকরণ, ডাই পরিধান এবং হ্রাসের ঘনিষ্ঠ নিয়ন্ত্রণ প্রয়োজন।

কার্বন ইস্পাত এবং খাদ তার

ক্রমাগত কুণ্ডলী বিন্যাস তারের জন্য উপযুক্ত যা পরবর্তী গঠনের ক্রিয়াকলাপ যেমন কোল্ড হেডিং এবং ফাস্টেনার উত্পাদনে সরাসরি ফিড করে। প্রয়োজনীয় অঙ্কন রুট ইস্পাত গ্রেড, শুরু তারের অবস্থা এবং চূড়ান্ত ব্যাস উপর নির্ভর করে।

ম্যানুফ্যাকচারিং এবং ফ্যাক্টরি টেস্টিং

FangRong Inverted Coil Drawing Machine Factory

FangRong 1998 সাল থেকে অঙ্কন সরঞ্জাম তৈরি করেছে এবং ডংগুয়ান এবং ইয়াংজিয়াং-এ উত্পাদন সুবিধাগুলি পরিচালনা করে। উত্পাদন সুযোগের মধ্যে রয়েছে কোল্ড ড্রয়িং মেশিন, সোজা করার সরঞ্জাম এবং সম্পর্কিত ধাতু তৈরির যন্ত্রপাতি।

একটি উল্টানো ড্রয়িং লাইনের জন্য, কারখানা পরিদর্শন সেই অংশগুলির উপর ফোকাস করে যা সরাসরি ক্রমাগত চলমানকে প্রভাবিত করে: ড্রাম রানআউট, ড্রাইভ অপারেশন, গিয়ারবক্সের অবস্থা, বৈদ্যুতিক নিয়ন্ত্রণ, টেক-আপ আন্দোলন, নিরাপত্তা ফাংশন এবং সমাপ্ত কয়েলের গুণমান।

FangRong Drawing Machine Workshop

উৎপাদন প্রক্রিয়া

Inverted Coil Drawing Machine Production Process

ইঞ্জিনিয়ারিং:উপাদান, মাত্রা, হ্রাস, গতি, ড্রাম আকার, গ্রহণের প্রয়োজনীয়তা এবং অটোমেশন নিশ্চিত করুন।

মেশিনিং:ইঞ্জিনিয়ারিং অঙ্কন অনুযায়ী ফ্রেম, ড্রাম, শ্যাফ্ট, ট্রান্সমিশন অংশ এবং অন্যান্য গুরুত্বপূর্ণ উপাদান তৈরি করুন।

সমাবেশ:ড্রয়িং ড্রাইভ, ড্রাম, ডাই বক্স, স্ট্রেটেনিং সেকশন, টেক-আপ এবং কন্ট্রোল সিস্টেমকে একীভূত করুন।

নিয়ন্ত্রণ কমিশনিং:পরীক্ষার গতি নিয়ন্ত্রণ, দৈর্ঘ্য গণনা, অপারেটিং লজিক, নিরাপত্তা সার্কিট এবং ঐচ্ছিক স্বয়ংক্রিয় ফাংশন।

কারখানা পরীক্ষা:সম্মত পরীক্ষার শর্তে যান্ত্রিক গতিবিধি, বৈদ্যুতিক অপারেশন, ড্রাম রানআউট, কয়েল গঠন এবং মেশিনের প্রতিক্রিয়া পরিদর্শন করুন।

গুণমান, সার্টিফিকেশন এবং উপাদান বিকল্প

Inverted Coil Drawing Machine Certification

ISO 9001:2015:নকশা, উত্পাদন এবং সম্পর্কিত পরিষেবা ক্রিয়াকলাপ কভার করে গুণমান ব্যবস্থাপনা সিস্টেম। সার্টিফিকেট নং UQ231211R1।

সিই ডকুমেন্টেশন:প্রযোজ্য বাজারে সরবরাহ করা মেশিনগুলির জন্য সুরক্ষা-সম্পর্কিত নকশা এবং ডকুমেন্টেশন সরবরাহ করা যেতে পারে।

এসজিএস পরিদর্শন:গ্রাহকের পরিদর্শন প্রয়োজনীয়তা অনুযায়ী তৃতীয় পক্ষের পরিদর্শন ব্যবস্থা করা যেতে পারে।

উপাদান নির্বাচন:মোটর, গিয়ারবক্স, বায়ুসংক্রান্ত, বৈদ্যুতিক, PLC, HMI এবং বৈদ্যুতিন সংকেতের মেরু বদল ব্র্যান্ড বাজেট, স্থানীয় পরিষেবার প্রাপ্যতা এবং প্রকল্পের প্রয়োজনীয়তা অনুযায়ী নির্দিষ্ট করা যেতে পারে।

প্যাকেজিং এবং ডেলিভারি

Inverted Coil Drawing Machine Packaging

ইনভার্টেড কয়েল ড্রয়িং মেশিনটি উপযুক্ত যান্ত্রিক সুরক্ষা, আর্দ্রতা সুরক্ষা এবং ক্ষয় প্রতিরোধ সহ রপ্তানি চালানের জন্য প্রস্তুত করা হয়েছে। ইঞ্জিনিয়ারিং পর্যায়ে বিবেচিত প্যাকিং এবং উত্তোলনের ব্যবস্থা সহ যেখানে প্রয়োজন সেখানে বড় যন্ত্রপাতি পরিবহনযোগ্য বিভাগে বিভক্ত করা হয়।

সাধারণত সীসা সময় হয়স্ট্যান্ডার্ড ছোট মডেলের জন্য 30-60 দিনএবং প্রায়বড় বা কাস্টমাইজড কনফিগারেশনের জন্য 60-90 দিন. চূড়ান্ত সময়সূচী মডেল, উপাদান নির্বাচন, টুলিং এবং অটোমেশন সুযোগ উপর নির্ভর করে।

প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী

FR-D মডেল নির্বাচন করতে কি তথ্য প্রয়োজন?

উপাদানের গ্রেড, টিউব বা তারের ধরন, প্রারম্ভিক ব্যাস, চূড়ান্ত ব্যাস, টিউবের জন্য প্রাচীরের বেধ, প্রয়োজনীয় উৎপাদন গতি, লক্ষ্য কুণ্ডলীর ওজন এবং ডাউনস্ট্রিম হ্যান্ডলিং পদ্ধতি প্রদান করুন। একাধিক পণ্য একই মেশিনে চালানো হলে, সম্পূর্ণ আকার পরিসীমা প্রদান করুন।

কিভাবে ড্রাম ব্যাস নির্বাচন করা উচিত?

ড্রামটি পণ্যের ব্যাস, উপাদানের অনুমোদনযোগ্য নমন অবস্থা, প্রয়োজনীয় কয়েলের ব্যাস এবং কয়েলের ওজন অনুসারে নির্বাচন করা উচিত। একটি বড় ড্রাম স্বয়ংক্রিয়ভাবে ভাল হয় না; এটি সরঞ্জামের আকার এবং খরচ বাড়ায় এবং পণ্য এবং উত্পাদন প্রয়োজনীয়তা দ্বারা ন্যায়সঙ্গত হওয়া উচিত।

মেশিন কি তামার মতো একই গতিতে স্টেইনলেস স্টীল আঁকতে পারে?

না। স্টেইনলেস স্টিলের উচ্চতর বিকৃতি প্রতিরোধের এবং বিভিন্ন তাপ ও ​​তৈলাক্তকরণের প্রয়োজনীয়তার কারণে সাধারণত উল্লেখযোগ্যভাবে কম অঙ্কন গতির প্রয়োজন হয়। প্রকৃত গতি তামা-রেট সর্বাধিকের চেয়ে উপাদান গ্রেড, হ্রাস এবং ডাই কনফিগারেশন থেকে প্রতিষ্ঠিত হওয়া উচিত।

একটি উল্টানো কয়েল অঙ্কন মেশিন বিভিন্ন টিউব বা তারের আকার প্রক্রিয়া করতে পারে?

হ্যাঁ, যদি মাপগুলি নির্বাচিত মডেলের ব্যবহারযোগ্য সীমার মধ্যে পড়ে এবং উপযুক্ত ডাইস এবং প্রক্রিয়া পরামিতি উপলব্ধ থাকে। বিস্তৃত পণ্য পরিসরের জন্য, মেশিন নির্বাচনের সময় ডাই-চেঞ্জিং পদ্ধতি, তৈলাক্তকরণ ব্যবস্থা এবং গতি-নিয়ন্ত্রণ পরিসর বিবেচনা করা উচিত।

টেক-আপ মোটর এবং গিয়ারবক্সের উদ্দেশ্য কী?

টেক-আপ সিস্টেম প্রাথমিক অঙ্কন লোডের পরিবর্তে গ্রহণকারী কয়েল নিয়ন্ত্রণ করে। এর ক্ষমতা এবং গতি অবশ্যই সমাপ্ত পণ্য, কুণ্ডলী ব্যাস এবং প্রয়োজনীয় ঘুরার অবস্থার সাথে মেলে। একটি ছোট আকারের টেক-আপ সিস্টেম একটি সীমাবদ্ধতা হয়ে উঠতে পারে যখন মূল অঙ্কন ড্রাইভের পর্যাপ্ত শক্তি থাকে।

কারখানা গ্রহণের সময় কি পরীক্ষা করা উচিত?

একটি সম্পূর্ণ উত্পাদন পরীক্ষার জন্য, অঙ্কনের গতি, মাত্রিক সামঞ্জস্য, ড্রাম অপারেশন, টেক-আপ সিঙ্ক্রোনাইজেশন, কয়েল গঠন, বৈদ্যুতিক এবং সুরক্ষা ফাংশন, তৈলাক্তকরণ এবং কুলিং সিস্টেমগুলি পরীক্ষা করুন। যখন সম্ভব, গ্রাহকের আসল টিউব বা তারের সাথে পরীক্ষা করা একা আনলোড করা মেশিন পরীক্ষার চেয়ে আরও কার্যকর গ্রহণযোগ্যতা রেফারেন্স প্রদান করে।

অনুসন্ধান পাঠান
যোগাযোগের তথ্য
  • ঠিকানা

    NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China

  • টেলিফোন

    +86-769-83202640

  • ইমেইল

    frsale@dgfangrong.com

আপনার উপাদান, পণ্যের বৈশিষ্ট্য, উত্পাদন প্রক্রিয়া এবং সরঞ্জামের প্রয়োজনীয়তা সম্পর্কে আমাদের বলুন। FangRong আপনার অ্যাপ্লিকেশনের জন্য উপযুক্ত কোল্ড ড্রয়িং মেশিন, ড্রয়িং ডাইস, স্ট্রেটেনিং মেশিন এবং কাস্টমাইজড সমাধান নিয়ে আলোচনা করতে পারে।
রেটিং:
5.0
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন। গোপনীয়তা নীতি
প্রত্যাখ্যান করুনগ্রহণ করুন