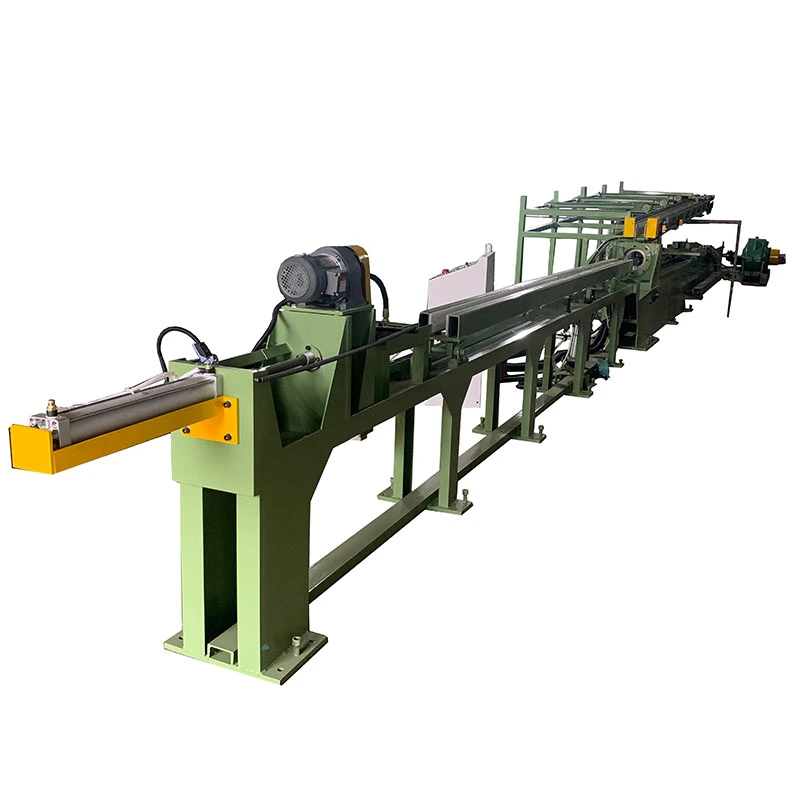
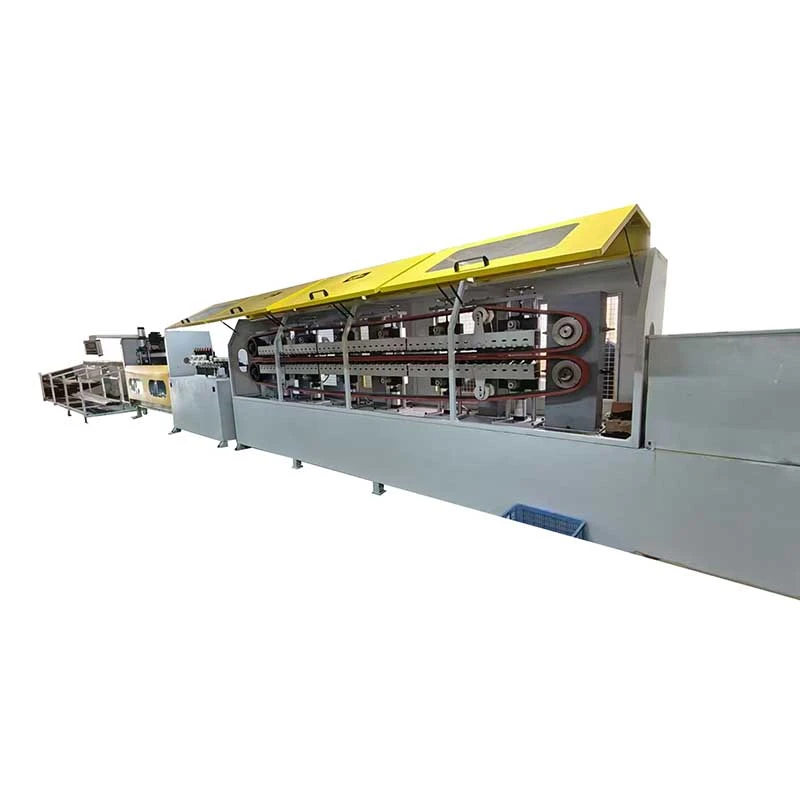
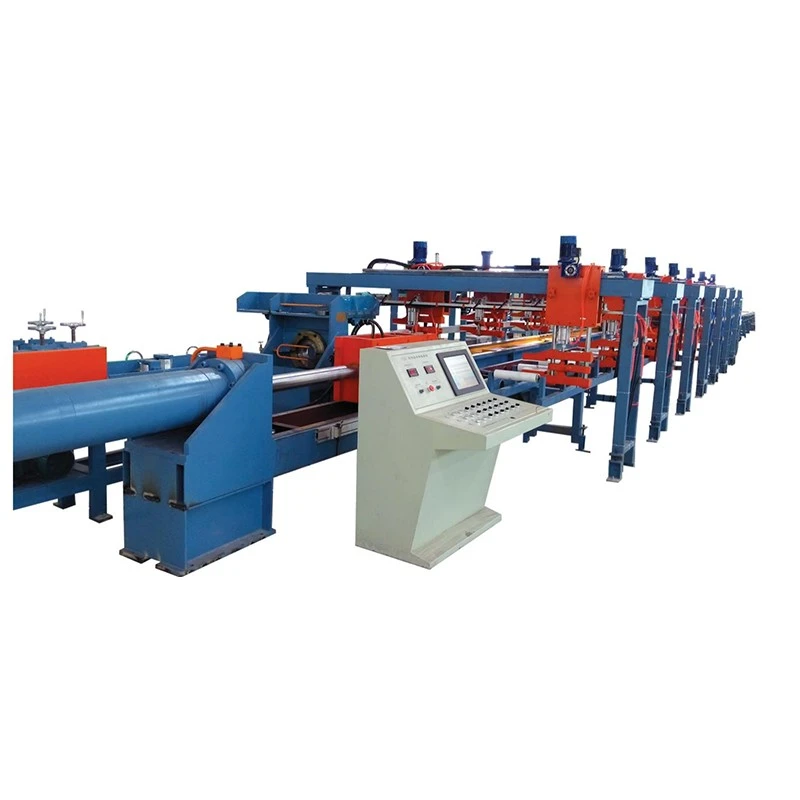
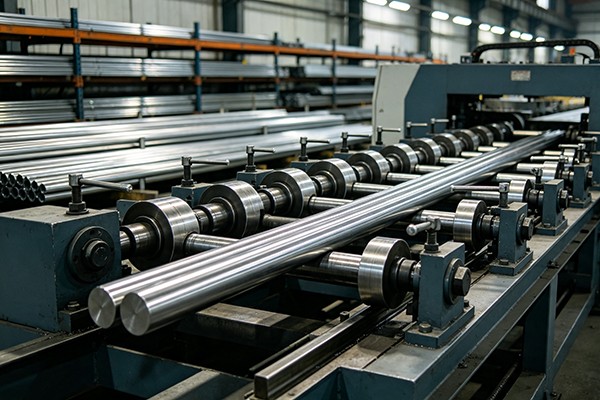
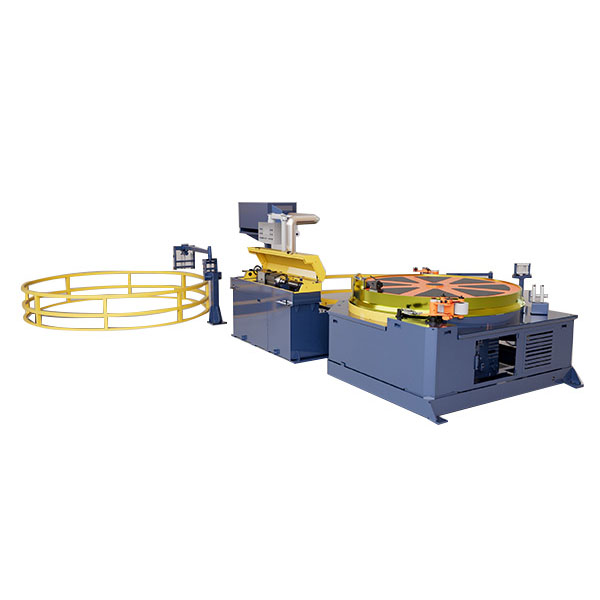
ফ্যাংরং এরর্যাক-পিনিয়ন কোল্ড ড্রয়িং মেশিননির্ভুল অঙ্কনের জন্য নির্মিত যেখানে ছোট কাজের দৈর্ঘ্য, দ্রুত ত্বরণ এবং সঠিক অবস্থান খুব দীর্ঘ অঙ্কন স্ট্রোকের চেয়ে বেশি গুরুত্বপূর্ণ। র্যাক-এন্ড-পিনিয়ন ড্রাইভ সার্ভো মোটরের গতিকে সরাসরি অঙ্কন ক্যারেজে স্থানান্তর করে, কম যান্ত্রিক খেলা এবং পুনরাবৃত্তিযোগ্য অবস্থানের সাথে নিয়ন্ত্রিত আন্দোলন প্রদান করে।
সংক্ষিপ্ত, সুনির্দিষ্ট অঙ্কন চক্রের জন্য তৈরি
দFR-50প্রদান করে50kN অঙ্কন বলএকটি 4m কার্যকরী অঙ্কন দৈর্ঘ্য এবং একটি 2m কোর-রড স্ট্রোক সহ। একটি 30kW ইনোভ্যান্স সার্ভো মোটর 1:15 অনুপাত সহ একটি গ্রহীয় ডান-কোণ গিয়ারবক্স চালায়। আঁকার গতি 0-40m/মিনিট থেকে ক্রমাগত সামঞ্জস্যযোগ্য, যখন ক্যারেজ রিটার্ন গতি 0-30m/মিনিটে পৌঁছায়।
এই কনফিগারেশনটি কার্যকর যখন মেশিনটিকে অবস্থানগত নির্ভুলতা না হারিয়ে বারবার ত্বরান্বিত করতে, থামাতে এবং বিপরীত করতে হয়। র্যাক-এন্ড-পিনিয়ন ট্রান্সমিশন প্রচলিত চেইন ড্রবেঞ্চে পাওয়া দীর্ঘ নমনীয় চেইন পাথ এড়িয়ে যায়, যখন প্রি-লোডেড বিয়ারিং এবং অ্যান্টি-ব্যাকল্যাশ ট্রান্সমিশন উপাদান যান্ত্রিক ক্লিয়ারেন্স নিয়ন্ত্রণে সহায়তা করে। পজিশনিং পুনরাবৃত্তিযোগ্যতা পৌঁছতে পারে±0.05 মিমিউপযুক্ত অপারেটিং অবস্থার অধীনে।
FR-50 মূল স্পেসিফিকেশন:50kN অঙ্কন বল, 4m কার্যকরী অঙ্কন দৈর্ঘ্য, 2m কোর-রড স্ট্রোক, 0-40m/মিনিট অঙ্কন গতি এবং 0-30m/মিনিট ক্যারেজ রিটার্ন গতি পর্যন্ত।
কোর রড হ্যান্ডলিং মেশিনের অংশ
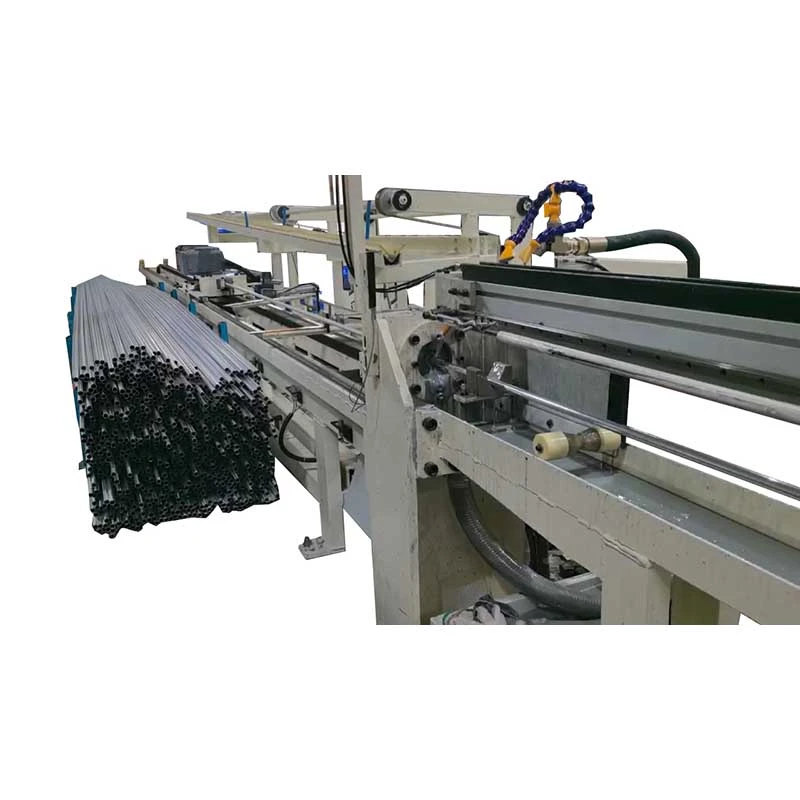
টিউব অঙ্কনের জন্য, উত্পাদনশীলতা শুধুমাত্র অঙ্কন স্ট্রোকের দ্বারা প্রভাবিত হয় না বরং পরবর্তী চক্রের জন্য মূল রড কত দ্রুত প্রস্তুত করা যায় তার দ্বারাও প্রভাবিত হয়। FR-50 অন্তর্ভুক্তস্বয়ংক্রিয় কোর-রড থ্রেডিংএবং লোডিং এবং ক্ল্যাম্পিংয়ের সময় ম্যানুয়াল হস্তক্ষেপ কমাতে একটি বায়ুসংক্রান্ত ওয়েজ-টাইপ চোয়াল সিস্টেম।
অভ্যন্তরীণ এবং বাহ্যিক তৈলাক্তকরণ ≥16 মিমি অভ্যন্তরীণ ব্যাসের সাথে টিউব অঙ্কনের জন্যও কনফিগার করা যেতে পারে। এটি একটি প্লাগ বা ম্যান্ড্রেল ব্যবহার করে অ্যাপ্লিকেশনগুলির জন্য গুরুত্বপূর্ণ, যেখানে লুব্রিকেশন শর্তগুলি সরাসরি অঙ্কন লোড, ডাই পরিধান এবং টিউবের পৃষ্ঠের গুণমানকে প্রভাবিত করে।
FR-50 প্রযুক্তিগত কনফিগারেশন
ড্রয়িং ফোর্স50kN
কার্যকরী অঙ্কন দৈর্ঘ্য4 মি
কোর-রড স্ট্রোক2 মি
অঙ্কন গতি0-40মি/মিনিট
গাড়ি ফেরার গতি0-30মি/মিনিট
প্রধান সার্ভো মোটর30kW ইনোভেন্স
গিয়ারবক্সগ্রহের ডান-কোণ গিয়ারবক্স
গিয়ারবক্স অনুপাত 1:15
পজিশনিং পুনরাবৃত্তিযোগ্যতা±0.05 মিমি
কেন্দ্রের উচ্চতা800 মিমি
কোর-রড থ্রেডিংস্বয়ংক্রিয়
তৈলাক্তকরণঅভ্যন্তরীণ এবং বাহ্যিক তৈলাক্তকরণ উপলব্ধ
যেখানে র্যাক-পিনিয়নের একটি সুবিধা রয়েছে
মেশিনটি বিশেষভাবে উপযুক্তমেডিকেল টিউবিং, মহাকাশ জলবাহী লাইন এবং নির্ভুল স্বয়ংচালিত উপাদান, যেখানে সামঞ্জস্যপূর্ণ আন্দোলন এবং পুনরাবৃত্তিযোগ্য অবস্থান সর্বাধিক টানা ক্ষমতার চেয়ে বেশি গুরুত্বপূর্ণ হতে পারে। যখন উপলব্ধ কর্মশালার স্থান সীমিত হয় তখন এটি একটি ব্যবহারিক পছন্দ; FR-50 এর একটি কমপ্যাক্ট লেআউট রয়েছে যার কেন্দ্রের উচ্চতা 800mm।
দীর্ঘ পণ্যগুলির জন্য বর্ধিত অঙ্কন স্ট্রোক বা খুব উচ্চ টানা শক্তি প্রয়োজন, একটি চেইন বা হাইড্রোলিক ড্রবেঞ্চ আরও উপযুক্ত হতে পারে। র্যাক-এন্ড-পিনিয়ন সরঞ্জামগুলি আরও বোধগম্য হয় যখন উত্পাদন চক্র তুলনামূলকভাবে ছোট হয় এবং প্রক্রিয়াটি সার্ভো-নিয়ন্ত্রিত গতি এবং অবস্থান থেকে উপকৃত হয়।
র্যাক-পিনিয়ন বনাম প্রচলিত চেইন অঙ্কন
| আইটেম |
তাক-পিনিয়ন |
চেইন-টাইপ |
| ড্রাইভ |
সার্ভো মোটর সহ রাক এবং পিনিয়ন |
চেইন এবং হ্রাসকারী |
| আদর্শ শক্তি |
পজিশনিং, ত্বরণ এবং গতি নিয়ন্ত্রণ |
ভারী টানা এবং দীর্ঘ অঙ্কন স্ট্রোক |
| অঙ্কন গতি |
FR-50-এ 0-40মি/মিনিট |
মেশিন মডেলের উপর নির্ভর করে |
| অঙ্কন দৈর্ঘ্য |
FR-50 এ 4 মি কার্যকরী দৈর্ঘ্য |
অনেক মডেলে দীর্ঘ স্ট্রোক উপলব্ধ |
| সেরা ফিট |
যথার্থ টিউব এবং শর্ট-সাইকেল উত্পাদন |
সাধারণ বার এবং টিউব অঙ্কন, উচ্চ লোড উত্পাদন |
তুলনা প্রধানত উৎপাদন প্রক্রিয়া সম্পর্কে, কোন ট্রান্সমিশন সর্বজনীনভাবে ভাল নয়। যদি কাজের জন্য একটি 4m-শ্রেণির অঙ্কন দৈর্ঘ্য, ঘন ঘন গতি পরিবর্তন এবং আঁটসাঁট অবস্থানের প্রয়োজন হয়, র্যাক-পিনিয়ন বিন্যাসের একটি স্পষ্ট সুবিধা রয়েছে। যদি অগ্রাধিকার সর্বাধিক টানা ক্ষমতা বা অনেক দীর্ঘ স্ট্রোক হয়, একটি প্রচলিত চেইন বা হাইড্রোলিক মেশিন একটি ভাল মিল প্রদান করতে পারে।
সার্ভো মোশনের মাধ্যমে অঙ্কন চক্র নিয়ন্ত্রণ করুন
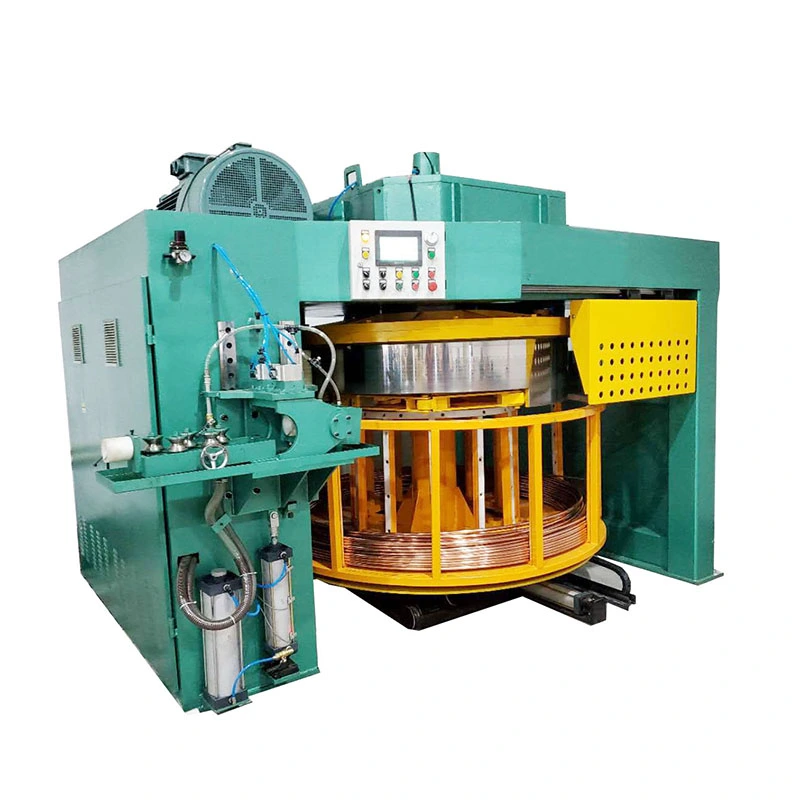
HMI সহ একটি মিতসুবিশি পিএলসি অঙ্কন ক্রম সমন্বয় করে, যখন সার্ভো ড্রাইভ গাড়ির জন্য পরিবর্তনশীল গতি নিয়ন্ত্রণ প্রদান করে। এটি একটি নির্দিষ্ট গতিতে মেশিন চালানোর পরিবর্তে উপাদান এবং টুলিং অনুযায়ী অঙ্কন এবং রিটার্ন গতি সেট করার অনুমতি দেয়।
সার্ভো কন্ট্রোল উপযোগী যখন অঙ্কন চক্র ঘন ঘন ত্বরণ, মন্থরতা এবং রিটার্ন মুভমেন্ট অন্তর্ভুক্ত করে।গতি উপাদান, হ্রাস এবং টুলিং শর্ত অনুসারে সামঞ্জস্য করা যেতে পারে, যখন PLC ক্রম এবং অবস্থানের প্রয়োজনীয়তাগুলি পরিচালনা করে।
নির্ভুল টিউব অঙ্কন প্রক্রিয়া সম্পূর্ণ করুন
একটি নির্ভুল টিউব লাইনের জন্য, মেশিনটি FangRong এর সাথে একত্রিত করা যেতে পারেঅঙ্কন মারা যায়, ডায়মন্ড টুলিং সহ, এবং কপয়েন্টিং মেশিনউপাদান প্রস্তুতির জন্য। ফলস্বরূপ সেটআপটি টুলিং, ফিডিং এবং অঙ্কন গতিকে সমাপ্ত টিউব বা বারের মাত্রিক প্রয়োজনীয়তার সাথে মেলে রাখে।
তাই র্যাক-এন্ড-পিনিয়ন কনফিগারেশনকে প্রতিটি ধরনের ড্রবেঞ্চের জন্য সাধারণ প্রতিস্থাপনের পরিবর্তে একটি নির্ভুলতা-ভিত্তিক অঙ্কন সমাধান হিসাবে বিবেচনা করা হয়। সঠিক পছন্দটি প্রয়োজনীয় অঙ্কন শক্তি, কাজের দৈর্ঘ্য, উপাদান, উত্পাদন চক্র এবং অবস্থান নির্ভুলতার উপর নির্ভর করে।


 Whatsapp