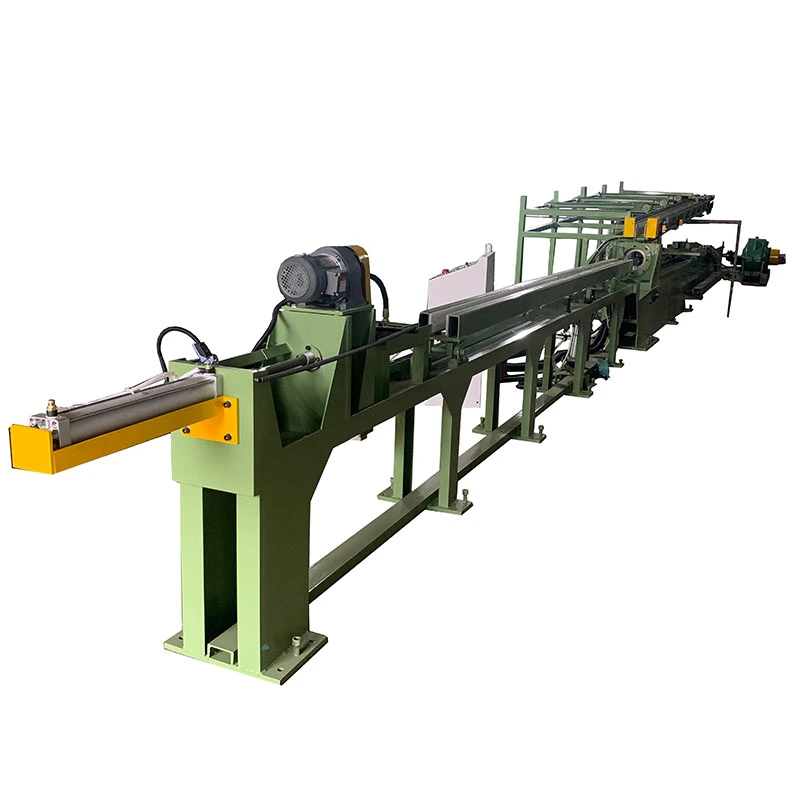
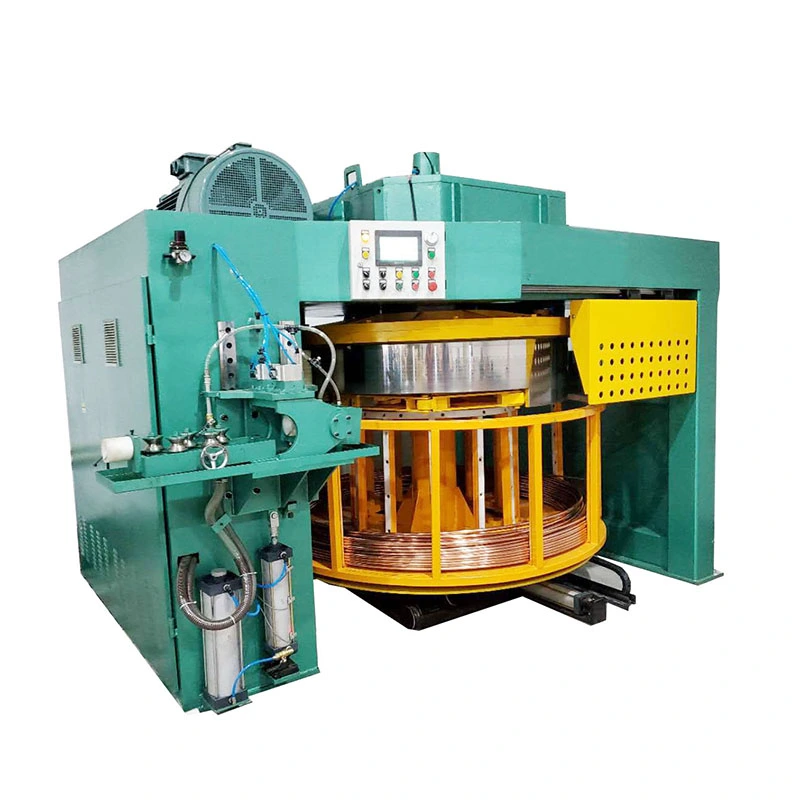
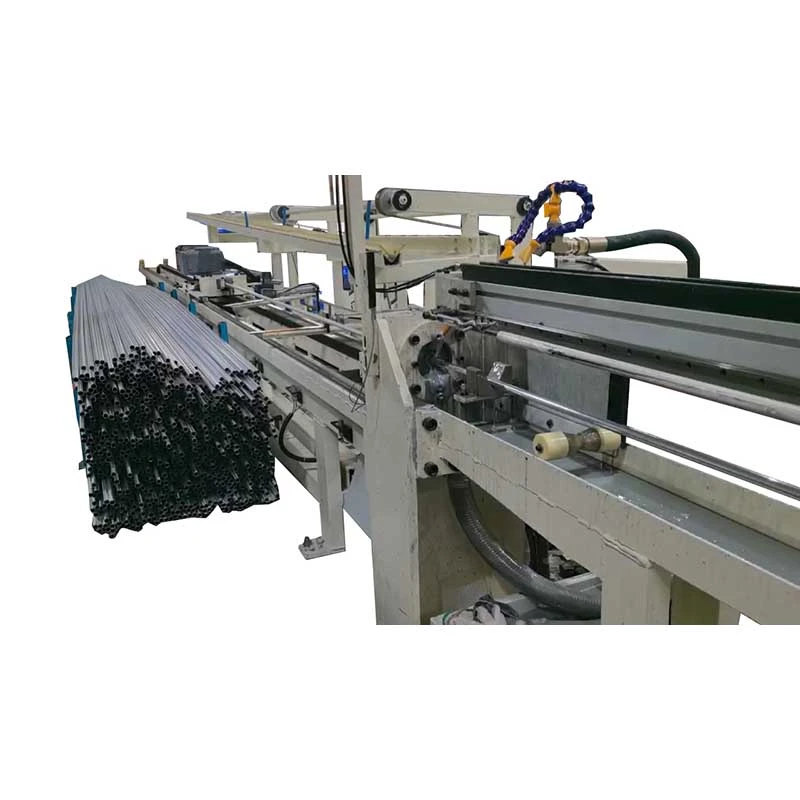
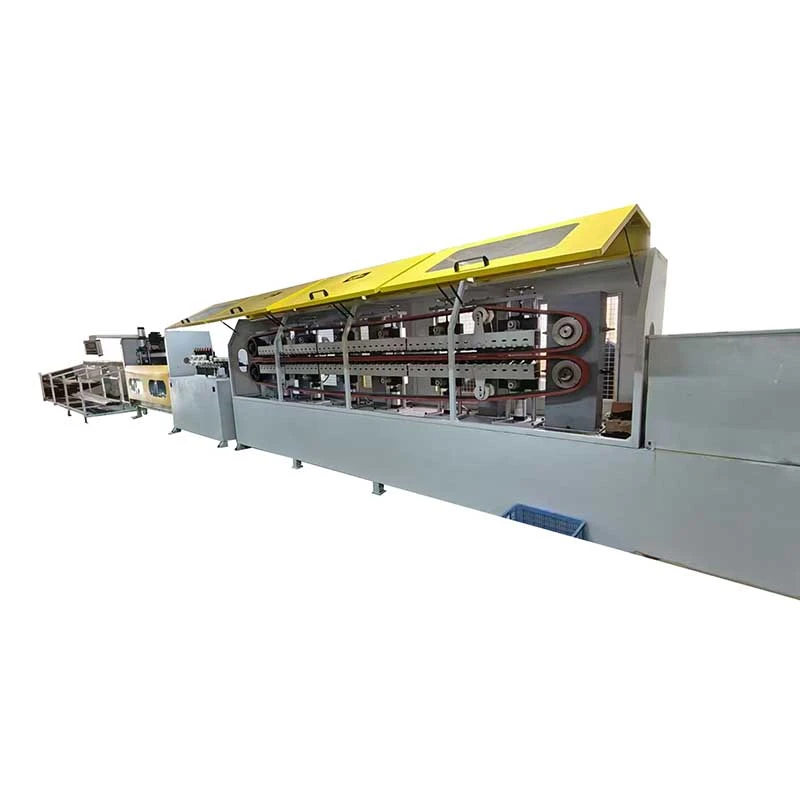
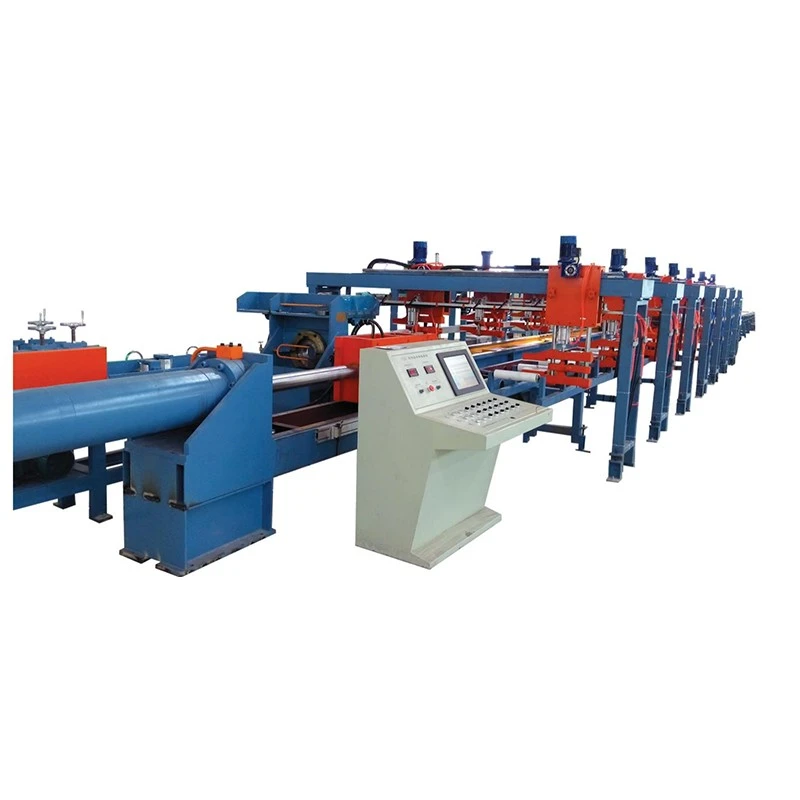
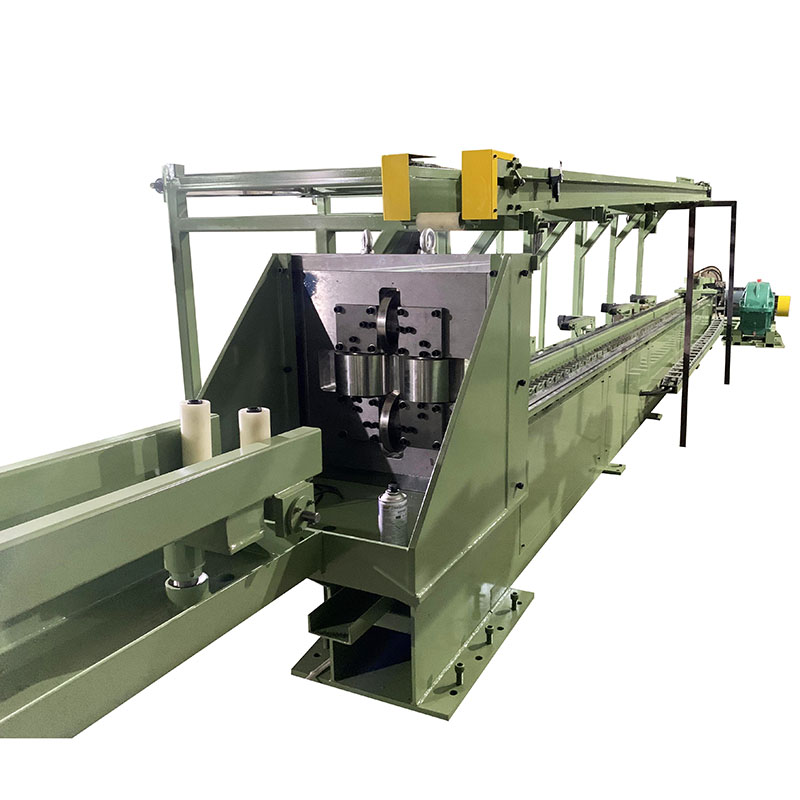
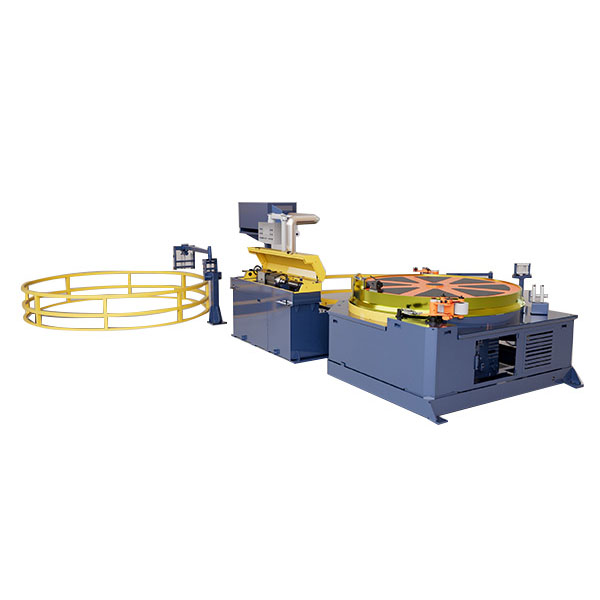
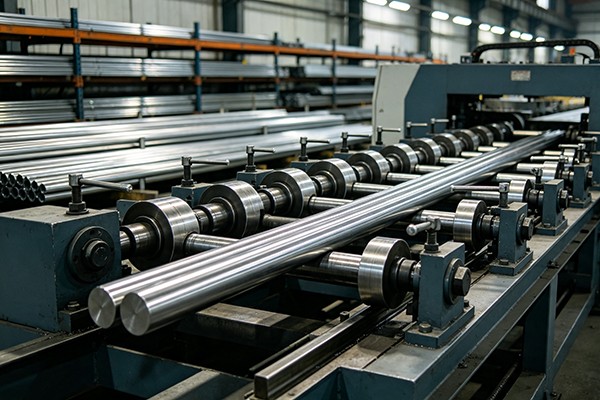
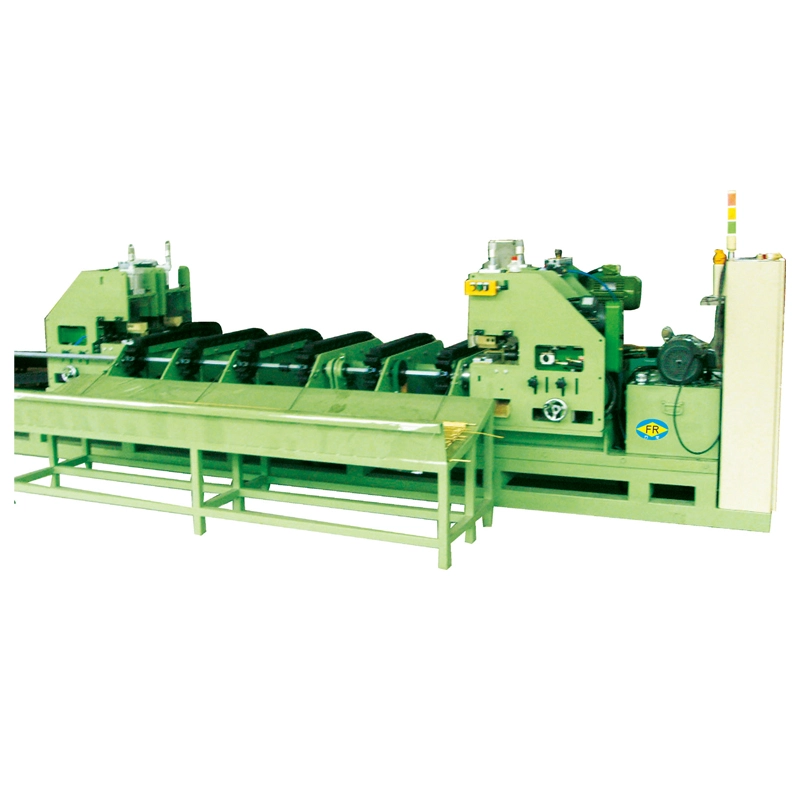
রোলিং এবং অঙ্কন একই গঠন প্রক্রিয়ায় বিভিন্ন কাজ করে। ঘূর্ণায়মান মাথাটি প্রথমে অংশটিকে হ্রাস করে এবং পুনরায় আকার দেয়, যখন অঙ্কন ডাই উপাদানটিকে তার চূড়ান্ত মাত্রার দিকে নিয়ে আসে। ফ্যাংরং এররোলিং ড্রয়িং মেশিনইস্পাত পণ্যগুলির জন্য এই দুটি অপারেশনকে একত্রিত করে যেগুলির চূড়ান্ত অঙ্কন পাসের আগে নিয়ন্ত্রিত বিকৃতির প্রয়োজন, বিশেষ করে S55C, 20CrMo এবং 900MPa পর্যন্ত প্রসার্য শক্তি সহ অনুরূপ স্টিল৷
কেন অঙ্কন আগে রোল?
একটি প্রচলিত ড্রয়িং ডাই একটি বিকৃতি অঞ্চলে বেশিরভাগ অংশ হ্রাস করে। ফোর-রোলার সিস্টেমের সাহায্যে, উপাদানটি ডাইতে পৌঁছানোর আগে ব্যাস হ্রাসের অংশটি ঘূর্ণায়মান মাথা দ্বারা সঞ্চালিত হয়। ঘূর্ণায়মান হ্রাস সাধারণত5-15%, যা চূড়ান্ত অঙ্কন ডাই এর উপর সম্পূর্ণ নির্ভর না করে ক্রমান্বয়ে বিভাগ পরিবর্তন করে।
এই ব্যবস্থাটি শক্ত স্টিলের বিকৃতি নিয়ন্ত্রণে সাহায্য করতে পারে এবং সরাসরি আঁকা কঠিন পণ্যগুলির সাথে কাজ করার সময় অপারেটরকে আরেকটি প্রক্রিয়া পরিবর্তনশীল দেয়। সম্মিলিত প্রক্রিয়াটি সমাপ্ত বিভাগের সামঞ্জস্যতাও উন্নত করতে পারে এবং একটি সরলতা স্তরে অবদান রাখতে পারে≤1মিমি/মিউপযুক্ত উৎপাদন অবস্থার অধীনে।
রোলার হেড নির্ধারণ করে যে ডাই শেষ করতে হবে
ফোর-রোলার হেড কেবল একটি অতিরিক্ত হ্রাস ইউনিট নয়। বেলন জ্যামিতি, উপাদান এবং পৃষ্ঠ ফিনিস workpiece মেলে আছে. রোলার পৃষ্ঠ ইস্পাত গ্রেড বা তৈলাক্তকরণ অবস্থার জন্য অনুপযুক্ত হলে, রোলার চিহ্নগুলি অঙ্কন ডাই পৌঁছানোর আগেই পণ্যে স্থানান্তর করা যেতে পারে।
FangRong তাই প্রক্রিয়াকৃত উপাদান অনুযায়ী রোলার উপকরণ এবং পৃষ্ঠ ফিনিস কনফিগার করে। এটি গাইড রেল, স্লাইডার এবং রৈখিক-মোশন প্রোফাইলের জন্য বিশেষভাবে প্রাসঙ্গিক, যেখানে পৃষ্ঠের অবস্থা শুধুমাত্র একটি উপস্থিতির সমস্যা না হয়ে কার্যকরী প্রয়োজনীয়তার অংশ।
FR-30, FR-45 এবং FR-65 বিভিন্ন অঙ্কন লোড কভার করে
| মডেল |
ড্রয়িং ফোর্স |
সাধারণ কনফিগারেশন |
| FR-30 |
300kN/30T |
সিরিজের মধ্যে কম অঙ্কন লোড জন্য |
| FR-45 |
450kN/45T |
মধ্যবর্তী ক্ষমতা |
| FR-65 |
650–750kN / 65–75T |
ডুয়াল-চেইন হেভি-ডিউটি কনফিগারেশন |
দFR-65200mm-পিচ হেভি-ডিউটি স্ট্রেট-প্লেট চেইন সহ একটি ডুয়াল-চেইন ড্রাইভ, 112 অনুপাত সহ একটি ZFY560 রিডুসার এবং 166kW রেটযুক্ত একটি Z4-280-41 DC মোটর ব্যবহার করে৷ ড্রাইভ সিস্টেম একটি Siemens 6RA80 কন্ট্রোলার ব্যবহার করে, যখন Inovance PLC/HMI মেশিন নিয়ন্ত্রণ প্রদান করে।
লম্বা সেকশনের জন্য উচ্চ টনেজের চেয়ে বেশি প্রয়োজন
FR-65-এর আনুমানিক 13m/মিনিটের একটি রেট করা অঙ্কন গতি রয়েছে, যার একটি পরিবর্তনশীল গতির পরিসীমা 0-37m/min, একটি কার্যকর অঙ্কন দৈর্ঘ্য 12m এবং একটি বিছানা দৈর্ঘ্য 16m পর্যন্ত। এর আনুমানিক পদচিহ্ন 31 × 4.1 মি।
দীর্ঘ গাইড রেল এবং স্ট্রাকচারাল প্রোফাইলের জন্য, উপলব্ধ স্ট্রোক এবং মেশিন লেআউট নামমাত্র টানা শক্তির মতো গুরুত্বপূর্ণ। ওয়ার্কপিসটিকে সঠিকভাবে সমর্থিত থাকতে হবে এবং রোলিং এবং অঙ্কন ক্রম জুড়ে সারিবদ্ধ থাকতে হবে; অন্যথায়, অতিরিক্ত টানা ক্ষমতা দুর্বল উপাদান নির্দেশিকা জন্য ক্ষতিপূরণ হবে না.
যেখানে রোলিং অঙ্কন উৎপাদন রুটের সাথে ফিট করে
এই মেশিনটি এমন অ্যাপ্লিকেশনের জন্য উদ্দিষ্ট যেখানে নিয়ন্ত্রিত রোলিং এবং চূড়ান্ত অঙ্কনের সংমিশ্রণ একা অঙ্কনের উপর একটি ব্যবহারিক সুবিধা প্রদান করে। সাধারণ পণ্য অন্তর্ভুক্তগাইড রেল, স্লাইডার, নির্ভুল লিনিয়ার-মোশন উপাদান এবং কাঠামোগত প্রোফাইলমাঝারি- এবং উচ্চ-শক্তি ইস্পাত থেকে তৈরি।
প্রক্রিয়াটি সবচেয়ে উপযোগী হয় যখন পণ্যটির বিভাগের নির্ভুলতা এবং নিয়ন্ত্রিত যান্ত্রিক বিকৃতি উভয়েরই প্রয়োজন হয়। একটি সাধারণ কম-হ্রাস পণ্যের জন্য, একটি ঘূর্ণায়মান পর্যায় যোগ করা সামান্য সুবিধা দিতে পারে; শক্ত স্টিল বা প্রোফাইলের জন্য আরও নিয়ন্ত্রিত আকারের প্রয়োজন, অতিরিক্ত বিকৃতি পর্যায় অঙ্কন প্রক্রিয়া পরিচালনা করা সহজ করে তুলতে পারে।


 Whatsapp