Whatsapp
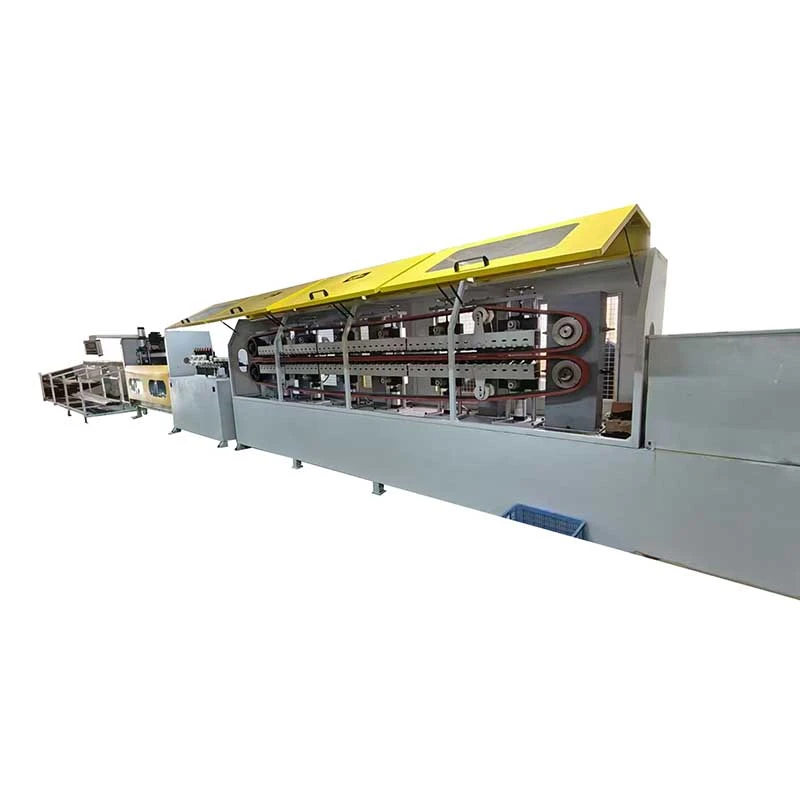
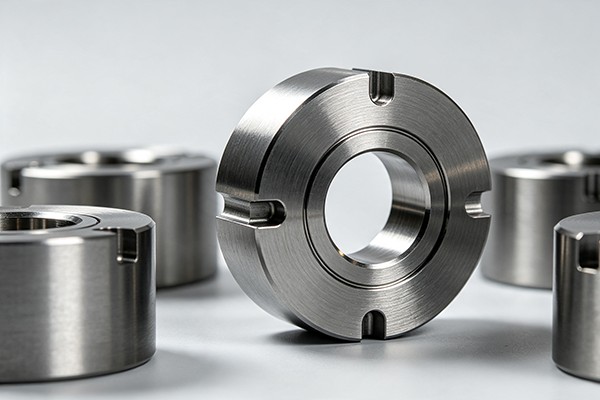
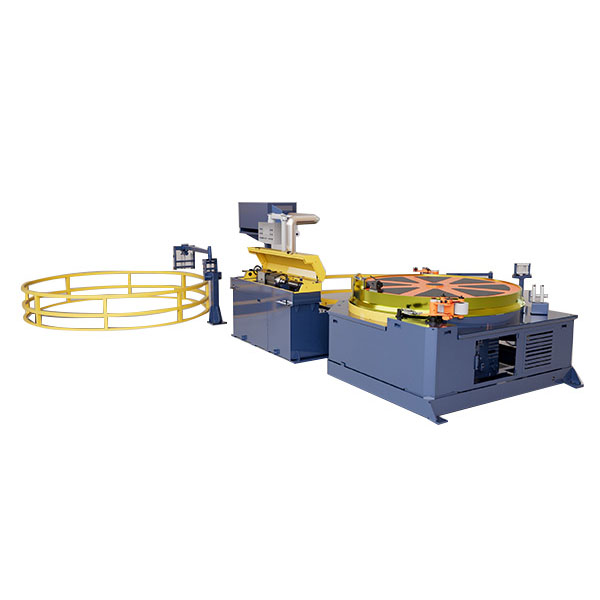
আমরা বিভিন্ন শিল্প জুড়ে টিউব, বার এবং তারের উপকরণের জন্য তৈরি করা সোজা করা, কোল্ড ড্রয়িং, পয়েন্টিং, চেমফারিং, কাটিং, থ্রেড রোলিং মেশিন এবং ড্রয়িং ডাইস সহ নির্ভুল ধাতু প্রক্রিয়াকরণ সরঞ্জামগুলির একটি বিস্তৃত পরিসর অফার করি।
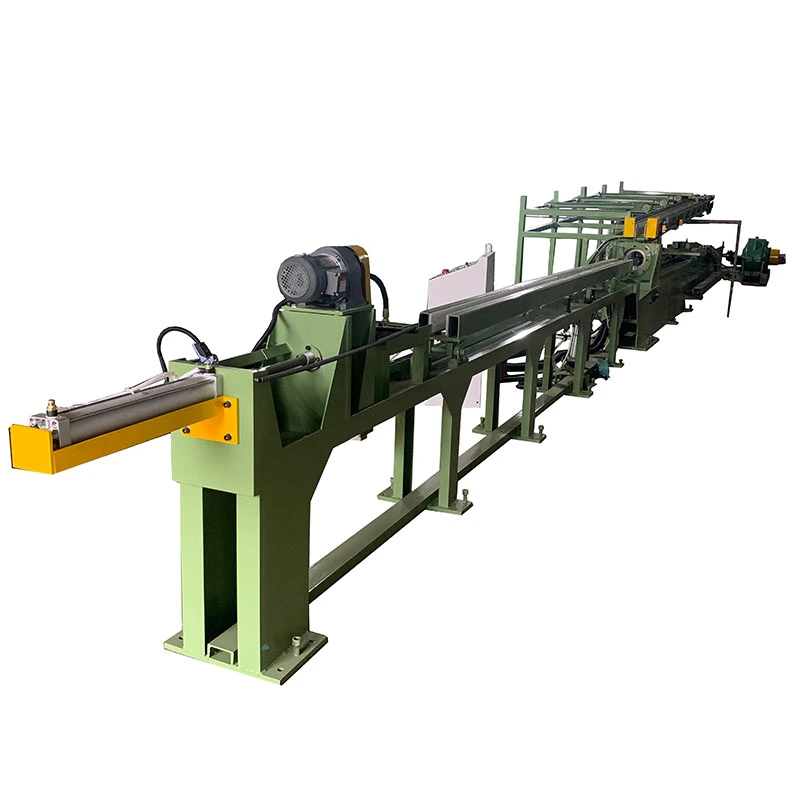
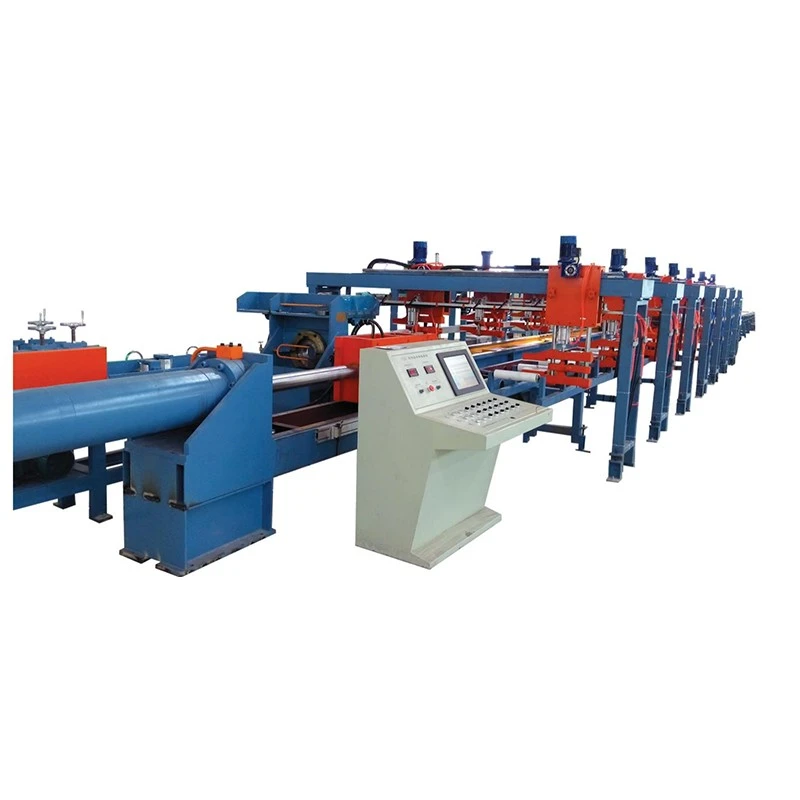
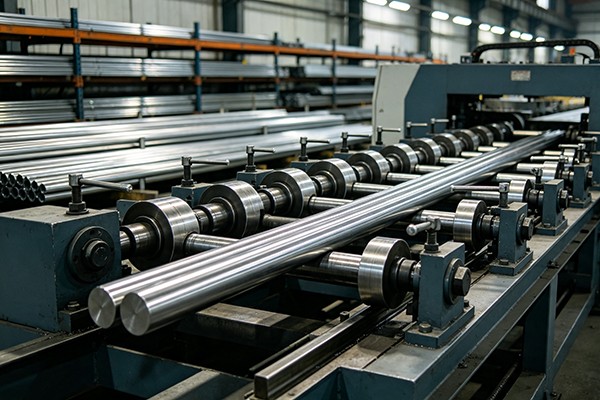
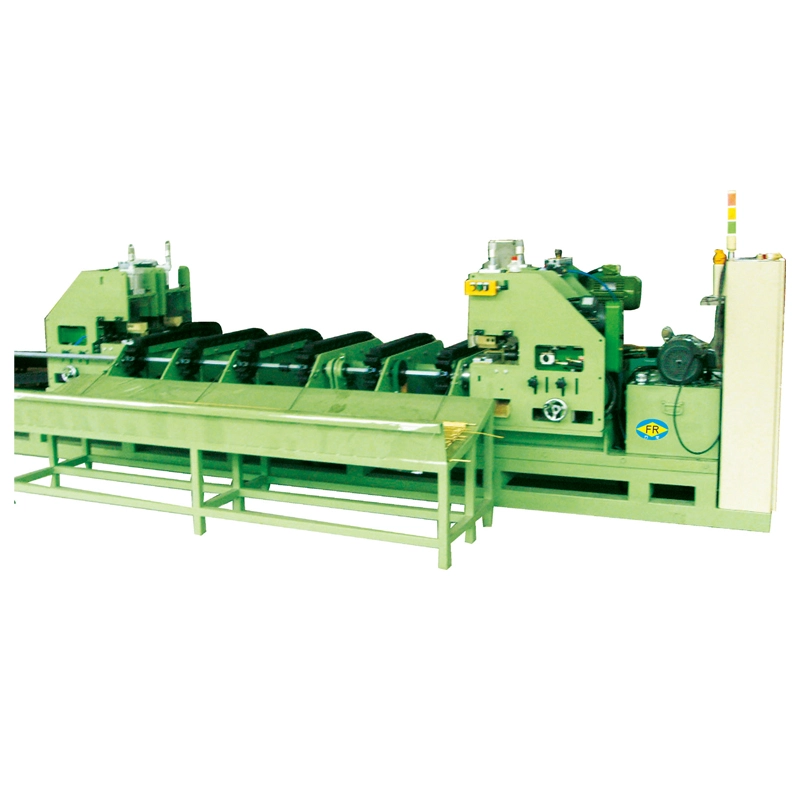
দফোর-রোলার রোলিং ড্রয়িং মেশিনঠান্ডা অঙ্কন জন্য ডিজাইন করা হয়গাইড রেল, স্লাইডার এবং বিশেষ আকৃতির ইস্পাত বিভাগ. অঙ্কন বাহিনী সঙ্গে300-750 kNএবং পর্যন্ত গতি13 মি/মিনিট, এটি 900 MPa পর্যন্ত প্রসার্য শক্তি সহ S55C, 20CrMo এবং অনুরূপ স্টিলগুলি প্রক্রিয়া করে। দডুয়েল-চেইন ড্রাইভ, বায়ুসংক্রান্ত ক্ল্যাম্পিং ক্যারেজ, সামঞ্জস্যযোগ্য ডাই হোল্ডার এবং কঠোর সি-ফ্রেম স্থিতিশীল অঙ্কন এবং সোজাতা নিশ্চিত করে≤1 মিমি/মি. পিএলসি টাচস্ক্রিন নিয়ন্ত্রণ সুনির্দিষ্ট গতি সমন্বয় সমর্থন করে। জন্য উপযুক্তনির্মাণ যন্ত্রপাতি, অটোমেশন সরঞ্জাম, এবং নির্ভুল ইস্পাত বিভাগ.
দফোর-রোলার রোলিং ড্রয়িং মেশিনএকটি চেইন-চালিত কোল্ড ড্রবেঞ্চ যা গাইড রেল, স্লাইডার, অ্যাসিমেট্রিক প্রোফাইল এবং অন্যান্য নন-গোলাকার বিভাগ সহ বিশেষ আকৃতির ইস্পাত বিভাগগুলির নির্ভুল অঙ্কনের জন্য ডিজাইন করা হয়েছে। ওয়ার্কপিসটি অগ্রণী প্রান্তে পূর্ব-নির্দেশিত এবং একটি নির্ভুল অঙ্কন ডাই বা রোলিং ডাই দ্বারা টানা হয়, সমাপ্ত প্রোফাইল, মাত্রা এবং সোজাতা নিয়ন্ত্রণ করার সময় ক্রস-বিভাগীয় এলাকা হ্রাস করে।
একটি প্রচলিত বার ড্রয়িং মেশিনের বিপরীতে যা মূলত গোলাকার পণ্যগুলির জন্য ব্যবহৃত হয়, এই মেশিনটি প্রোফাইলগুলির জন্য কনফিগার করা হয়েছে যেখানে ডাই অ্যালাইনমেন্ট, টানা স্থিতিশীলতা এবং সমাপ্ত সোজাতা গুরুত্বপূর্ণ। গোলাকার ডাই ধারক সেটআপের সময় ডাই অ্যাঙ্গেল সামঞ্জস্য করার অনুমতি দেয়, টানা অংশের সোজাতা সংশোধন করার একটি অতিরিক্ত উপায় প্রদান করে।
স্ট্যান্ডার্ড রেঞ্জের মধ্যে রয়েছে FR-30, FR-45, এবং FR-65 মডেলগুলি যথাক্রমে 300 kN, 450 kN এবং 650 kN রেটযুক্ত অঙ্কন শক্তি সহ। FR-65 উচ্চ-লোড অ্যাপ্লিকেশনের জন্য একটি ডুয়াল-চেইন ড্রাইভ ব্যবহার করে, যখন FR-30 এবং FR-45 একক-চেইন কনফিগারেশন ব্যবহার করে।
মেশিনটি এক অঙ্কন চক্রে নিয়ন্ত্রিত টানা শক্তি, নির্ভুলতা ডাই নির্দেশিকা এবং স্বয়ংক্রিয় উপাদান হ্যান্ডলিংকে একত্রিত করে।
1. উপাদান লোড হচ্ছে— স্টিল বার বা বিশেষ আকৃতির বিভাগ যেমন S55C এবং 20CrMo স্ট্যাকিং টেবিলে লোড করা হয়, সাধারণত একটি ওভারহেড ক্রেন দিয়ে। ওয়ার্কপিসটি তারপর ফিড রোলার টেবিলে স্থানান্তরিত হয় এবং অঙ্কনের জন্য অবস্থান করা হয়।
2. ওয়ার্কপিস প্রস্তুতি এবং ডাই এন্ট্রি— ওয়ার্কপিসের অগ্রবর্তী প্রান্তটি পূর্ব-নির্দেশিত যাতে এটি ডাই খোলার মধ্য দিয়ে যেতে পারে। ডাই একটি গোলাকার ডাই হাতা মধ্যে ইনস্টল করা হয়. এর টেপারড বোর, সাধারণত 6° এর কাছাকাছি, ডাই হোল্ডারকে অঙ্কনের দিক নিয়ন্ত্রণ করতে সামঞ্জস্য করতে দেয়।
3. অঙ্কন— ক্যারেজ একটি ওয়েজ-টাইপ নিউমেটিক ক্ল্যাম্পিং মেকানিজম ব্যবহার করে পয়েন্টেড প্রান্ত ধরে রাখে। একটি ডিসি মোটর, গিয়ারবক্স এবং হেভি-ডিউটি চেইন সিস্টেম সমন্বিত প্রধান ড্রাইভটি নির্ভুল-মেশিনযুক্ত গাইড রেল বরাবর গাড়িটিকে টানে।
4. নিয়ন্ত্রিত আনলোডিং— অঙ্কন স্ট্রোক সম্পন্ন হওয়ার পরে, গাড়ির চোয়াল ওয়ার্কপিসটি ছেড়ে দেয়। সমাপ্ত অংশটি যোগাযোগের ক্ষতি কমাতে নাইলন রোলারের সাথে লাগানো রিসিভিং ডিভাইসে স্থানান্তরিত হয়। একটি পার্শ্বীয় স্থানান্তর প্রক্রিয়া তারপর পণ্যটিকে অঙ্কন লাইন থেকে দূরে সরিয়ে দেয়।
5. ক্যারেজ রিটার্ন— ড্রয়িং ক্যারেজ তার প্রারম্ভিক অবস্থানে ফিরে আসে, পরবর্তী ওয়ার্কপিসকে উৎপাদন চক্রে প্রবেশ করতে দেয়।
গরম প্রক্রিয়াকরণের পর আলগা মাত্রা— হট-রোল্ড এবং এক্সট্রুড সেকশনে ডাইমেনশনাল প্রকরণ থাকতে পারে যা এগুলিকে নির্ভুল সমাবেশের জন্য অনুপযুক্ত করে তোলে। কোল্ড অঙ্কন একটি নিয়ন্ত্রিত ডাই খোলার মাধ্যমে ক্রস-সেকশনকে হ্রাস করে এবং আরও সামঞ্জস্যপূর্ণ সমাপ্ত মাত্রা প্রদান করে।
সরলতার বৈচিত্র— দীর্ঘ গাইড রেল এবং অপ্রতিসম প্রোফাইলগুলি পূর্ববর্তী উত্পাদন এবং হ্যান্ডলিং অপারেশনের সময় নমনের জন্য সংবেদনশীল। সামঞ্জস্যযোগ্য গোলাকার ডাই হোল্ডার অপারেটরদের সেটআপের সময় অঙ্কন-দিক বিচ্যুতির জন্য ক্ষতিপূরণ দিতে দেয়।
গরম গঠনের পর পৃষ্ঠের অবস্থা— অঙ্কন ডাইয়ের সাথে নিয়ন্ত্রিত সংস্পর্শে উপাদান এনে একটি সঠিকভাবে প্রস্তুত ওয়ার্কপিসের পৃষ্ঠের অবস্থার উন্নতি করতে পারে। যাইহোক, ঠান্ডা অঙ্কন স্বয়ংক্রিয়ভাবে সমস্ত পৃষ্ঠের ত্রুটিগুলিকে দূর করে না, তাই আঁকার আগে গুরুতর স্কেল, গর্ত, সিম বা ফাটলগুলি সমাধান করা উচিত।
দীর্ঘ প্রোফাইলে উচ্চ টানা লোড— বিশেষ আকৃতির ইস্পাত বিভাগগুলির জন্য যথেষ্ট অঙ্কন শক্তির প্রয়োজন হতে পারে, বিশেষ করে যখন উচ্চ-শক্তির সংকর ধাতু বা বৃহত্তর হ্রাসের সাথে কাজ করা হয়। এফআর সিরিজ বিভিন্ন ফোর্স ক্যাপাসিটি প্রদান করে, এফআর-65 হেভি-ডিউটি অ্যাপ্লিকেশনের জন্য ডুয়াল-চেইন ড্রাইভ ব্যবহার করে।
অঙ্কন পরে ক্ষতি হ্যান্ডলিং— লম্বা নির্ভুল অংশগুলি সরাসরি ধাতব পৃষ্ঠের উপর পড়ে থাকলে আনলোড করার সময় স্ক্র্যাচ বা ডেন্টেড হতে পারে। নাইলন রোলার এবং পার্শ্বীয় স্থানান্তর সিস্টেম পণ্য পরিচালনার সময় প্রভাব এবং পৃষ্ঠের যোগাযোগ কমাতে ব্যবহৃত হয়।
FR-30, FR-45, এবং FR-65 বিভিন্ন ড্রয়িং-ফোর্স প্রয়োজনীয়তা কভার করে। মডেল নির্বাচন উপাদান শক্তি, শুরু এবং সমাপ্ত ক্রস-সেকশন, পাস প্রতি হ্রাস এবং শুধুমাত্র টনেজের পরিবর্তে প্রয়োজনীয় উত্পাদন আউটপুটের উপর ভিত্তি করে হওয়া উচিত।
FR-65 দুটি হেভি-ডিউটি চেইন লাইন ব্যবহার করে টানা লোডকে আরও সমানভাবে ক্যারেজ জুড়ে বিতরণ করতে। এর প্রধান চেইন একটি 200 মিমি পিচ স্ট্রেইট-প্লেট নির্মাণ ব্যবহার করে। এই কনফিগারেশনটি এমন অ্যাপ্লিকেশনের জন্য উদ্দিষ্ট যেখানে অঙ্কন শক্তি বেশি এবং স্থিতিশীল লোড ট্রান্সমিশন গুরুত্বপূর্ণ।
ডাই হোল্ডার একটি গোলাকার হাতা ব্যবস্থা ব্যবহার করে যা ডাইয়ের কৌণিক সমন্বয়ের অনুমতি দেয়। এটি অপারেটরদের বারবার ডাই অপসারণ এবং পুনরায় ইনস্টল না করেই অঙ্কনের দিকনির্দেশ এবং সমাপ্ত সরলতা ঠিক করতে দেয়।
ওয়ার্কপিসের সূক্ষ্ম প্রান্তটি আঁকড়ে ধরার জন্য ক্যারেজ একটি ওয়েজ-টাইপ বায়ুসংক্রান্ত ক্ল্যাম্পিং প্রক্রিয়া ব্যবহার করে। অঙ্কন স্ট্রোকের পরে, চোয়ালগুলি স্বয়ংক্রিয়ভাবে আনলোড এবং ক্যারেজ রিটার্নের জন্য মুক্তি পায়।
সি-টাইপ ফ্রেমটি স্ট্রাকচারাল স্টিল থেকে ঢালাই করা হয় এবং মেশিনিং করার আগে স্ট্রেস-মুক্ত করা হয়। গাইড সারফেস, মাউন্টিং ফেস, এবং প্রাসঙ্গিক বেস প্লেনগুলি ক্যারেজ চলাচল এবং ডাই পজিশনিং এর জন্য প্রয়োজনীয় সারিবদ্ধতা স্থাপনের জন্য মেশিন করা হয়।
ড্রয়িং ক্যারেজ একটি ডিসি মোটর এবং হেভি-ডিউটি গিয়ারবক্স দ্বারা চালিত হয়। মডেলের উপর নির্ভর করে, পার্কার বা সিমেন্স ডিসি ড্রাইভ ব্যবহার করা হয়। পরিবর্তনশীল-গতি নিয়ন্ত্রণ ওয়ার্কপিস এবং প্রক্রিয়ার প্রয়োজনীয়তা অনুসারে অঙ্কন গতিকে সামঞ্জস্য করতে দেয়।
অঙ্কন করার পরে, ওয়ার্কপিসটি নাইলন রোলারগুলির সাথে সজ্জিত একটি গ্রহণকারী ডিভাইসে স্থানান্তরিত হয়। একটি চেইন-টাইপ পাশ্বর্ীয় স্থানান্তর প্রক্রিয়া তারপর সমাপ্ত অংশটিকে মেশিন থেকে দূরে সরিয়ে দেয়, অঙ্কন চক্রের মধ্যে ম্যানুয়াল হ্যান্ডলিং হ্রাস করে।
মেশিন বেস সিল করা ঢালাই প্লেট অন্তর্ভুক্ত করে যা ড্রয়িং লুব্রিকেন্ট সংগ্রহ করতে পারে এবং এটিকে সরাসরি ওয়ার্কশপের মেঝেতে ছড়িয়ে পড়া থেকে রোধ করতে পারে। বিন্যাস অঙ্কন লাইনের চারপাশে পরিষ্কার করা সহজ করে।
বৈদ্যুতিক সিস্টেম মেশিন অপারেশন, প্যারামিটার সেটিং, পর্যবেক্ষণ, এবং নিরাপত্তা-সম্পর্কিত সংকেতগুলির জন্য একটি HMI টাচস্ক্রিন সহ PLC-ভিত্তিক নিয়ন্ত্রণ ব্যবহার করে। ম্যানুয়াল এবং স্বয়ংক্রিয় অপারেটিং মোড উত্পাদন প্রক্রিয়া অনুযায়ী কনফিগার করা যেতে পারে।
ডাই হোল্ডার টংস্টেন কার্বাইড ডাই এবং রোলিং ডাই মিটমাট করতে পারে, টুলিং কনফিগারেশনকে ওয়ার্কপিস উপাদান, প্রোফাইল জ্যামিতি এবং হ্রাসের প্রয়োজনীয়তার সাথে মিলিত হতে দেয়।
কেবলমাত্র নামমাত্র বিভাগের আকারের পরিবর্তে প্রকৃত অঙ্কন শক্তি অনুসারে অঙ্কন মেশিনটি চয়ন করুন। প্রয়োজনীয় বল উপাদান গ্রেড, প্রসার্য শক্তি, শুরু এবং সমাপ্ত মাত্রা, পাস প্রতি হ্রাস, ঘর্ষণ, তৈলাক্তকরণ এবং ডাই জ্যামিতি দ্বারা প্রভাবিত হয়।
ক্রমাগত উৎপাদনের জন্য, পরম সর্বোচ্চ শক্তিতে ক্রমাগত কাজ করা এড়াতে সাধারণত পছন্দনীয়। প্রকৃত অনুমোদিত কাজের লোড বল গণনা এবং মেশিন প্রস্তুতকারকের ইঞ্জিনিয়ারিং মূল্যায়নের মাধ্যমে নিশ্চিত করা উচিত।
| প্যারামিটার | FR-65 | FR-30 | FR-45 |
| কনফিগারেশন | ডুয়াল-চেইন, একক লাইন | একক-শৃঙ্খল, একক-লাইন | একক-শৃঙ্খল, একক-লাইন |
| রেট ড্রয়িং ফোর্স | 650 kN (65 t) | 300 kN (30 t) | 450 kN (45 t) |
| সর্বাধিক অঙ্কন বল | 0-13 মি/মিনিট এ 750 kN | 0-13 মি/মিনিট এ 350 kN | 0-12 মি/মিনিট এ 550 kN |
| রেট অঙ্কন গতি | প্রায় 13 মি/মিনিট | প্রায় 13 মি/মিনিট | প্রায় 12 মি/মিনিট |
| গতি পরিসীমা | 0-37 মি/মিনিট | 0-19 মি/মিনিট | 0-18 মি/মিনিট |
| কার্যকরী অঙ্কন দৈর্ঘ্য | 12 মি | 12 মি | 12 মি |
| বিছানার দৈর্ঘ্য | ≤16 মি | সামগ্রিকভাবে 25 মি | সামগ্রিকভাবে 25 মি |
| প্রধান মোটর | Z4-280-41, 166 kW, 675/1900 rpm, DC | 75 kW, 1000/2000 rpm, DC | 110 kW, 1000/2000 rpm, DC |
| প্রধান গিয়ারবক্স | ZFY560, অনুপাত 112, 185 kW ইনপুট | ZFY400-112 | ZFY500-160 |
| প্রধান চেইন | 200 মিমি পিচ, ভারী-শুল্ক সোজা-প্লেট চেইন | 180 মিমি পিচ, সোজা চেইন, 2 × 2 | 240 মিমি পিচ, সোজা চেইন, 2 × 2 |
| ডিসি ড্রাইভ | সিমেন্স 6RA80 | পার্কার | পার্কার |
| পিএলসি/এইচএমআই | Inovance | Inovance | Inovance |
| প্রায় পদচিহ্ন | 31 মি × 4.1 মি | 25 মি × 1.8 মি | 25 মি × 2.1 মি |
উপাদান:সঠিক ইস্পাত গ্রেড, তাপ-চিকিত্সা অবস্থা, প্রসার্য শক্তি, এবং ফলন শক্তি যেখানে উপলব্ধ আছে প্রদান করুন। S55C, 20CrMo, এবং অন্যান্য খাদ ইস্পাত ঠান্ডা বিকৃতির সময় ভিন্নভাবে আচরণ করে।
শুরু এবং সমাপ্ত মাত্রা:বিশেষ-আকৃতির বিভাগগুলির জন্য, শুধুমাত্র নামমাত্র প্রোফাইল নামের পরিবর্তে সমস্ত সমালোচনামূলক মাত্রা দেখানো অঙ্কন প্রদান করুন।
পাস প্রতি হ্রাস:হ্রাসকে অবশ্যই উপাদান শক্তি এবং ডাই জ্যামিতি দিয়ে মূল্যায়ন করতে হবে। একটি উচ্চ হ্রাস সাধারণত অঙ্কন শক্তি বৃদ্ধি করে এবং একাধিক পাস বা মধ্যবর্তী তাপ চিকিত্সার প্রয়োজন হতে পারে।
প্রয়োজনীয় সরলতা:পরিমাপ পদ্ধতি এবং পণ্যের দৈর্ঘ্যের সাথে একত্রে সরলতার প্রয়োজনীয়তা বর্ণনা করুন। একটি দাবিকৃত সরলতার মান তখনই অর্থবহ হয় যখন পরিদর্শন পদ্ধতি এবং পণ্যের অবস্থা সংজ্ঞায়িত করা হয়।
উত্পাদন গতি:উপযুক্ত অঙ্কনের গতি উপাদান, ডাই টাইপ, তৈলাক্তকরণ, হ্রাস এবং পৃষ্ঠের প্রয়োজনীয়তার উপর নির্ভর করে। সর্বাধিক মেশিনের গতি স্বয়ংক্রিয়ভাবে প্রস্তাবিত উত্পাদন গতি হিসাবে গণ্য করা উচিত নয়।
ডাই টাইপ:প্রক্রিয়াটি একটি টাংস্টেন কার্বাইড ডাই, রোলিং ডাই, বা অন্য টুলিং ব্যবস্থা ব্যবহার করে কিনা তা নির্দিষ্ট করুন। ডাই টাইপ অঙ্কন বল এবং পৃষ্ঠের অবস্থা উভয়কেই প্রভাবিত করে।
মেশিনটি ইস্পাত গাইড রেল, স্লাইডার এবং অন্যান্য রৈখিক-মোশন বিভাগ আঁকার জন্য উপযুক্ত যেখানে সমাপ্ত সোজাতা এবং মাত্রিক সামঞ্জস্য গুরুত্বপূর্ণ।
গাইড রেল উৎপাদনের জন্য, ডাই প্রোফাইলটি প্রকৃত ক্রস-সেকশনের চারপাশে ডিজাইন করা আবশ্যক। রেলের প্রস্থ, উচ্চতা, খাঁজ জ্যামিতি, কোণার ব্যাসার্ধ এবং রেফারেন্স পৃষ্ঠের মতো গুরুত্বপূর্ণ মাত্রাগুলি ডাই ড্রয়িংয়ে অন্তর্ভুক্ত করা উচিত।
ফোর-রোলার রোলিং ড্রয়িং মেশিনটি অ-গোলাকার ইস্পাত বিভাগের জন্য কনফিগার করা যেতে পারে, যার মধ্যে অসমম্যাট্রিক প্রোফাইল, টি-সেকশন, চ্যানেল-টাইপ প্রোফাইল, কোণ বিভাগ এবং গ্রাহক-নির্দিষ্ট আকার রয়েছে যেখানে কোল্ড অঙ্কন উপযুক্ত।
কোল্ড-ড্রন প্রোফাইলগুলি নির্বাচিত কাঠামোগত, চ্যাসিস, সাসপেনশন এবং যান্ত্রিক উপাদানগুলির জন্য ব্যবহার করা যেতে পারে যেখানে নিয়ন্ত্রিত মাত্রা এবং সোজাতা প্রয়োজন। প্রক্রিয়াটির উপযুক্ততা ইস্পাত গ্রেড এবং প্রয়োজনীয় হ্রাসের উপর নির্ভর করে।
অ্যাপ্লিকেশনের মধ্যে রয়েছে নির্মাণ সরঞ্জাম, গাইড সিস্টেম, স্ট্রাকচারাল অ্যাসেম্বলি এবং অন্যান্য যন্ত্রপাতি উপাদানগুলিতে ব্যবহৃত বিশেষ প্রোফাইলগুলি যেখানে দীর্ঘ অংশগুলির জন্য গরম রোলিং বা এক্সট্রুশনের পরে নিয়ন্ত্রিত মাত্রা প্রয়োজন।
মেশিনটি যথার্থ বার স্টক এবং কাস্টমাইজড শিল্প প্রোফাইলের জন্যও ব্যবহার করা যেতে পারে যখন প্রয়োজনীয় ক্রস-সেকশন এবং উপাদান বৈশিষ্ট্যগুলি মেশিনের অঙ্কন-শক্তি পরিসরের মধ্যে পড়ে।
S55C গাইড রেল:FR-65 হেভি-ডিউটি গাইড রেল অঙ্কনের জন্য কনফিগার করা যেতে পারে যেখানে প্রয়োজনীয় ড্রয়িং ফোর্স একটি ডুয়াল-চেইন ড্রাইভের জন্য কল করে। গোলাকার ডাই হোল্ডার সেটআপের সময় সমাপ্ত সোজাতা নিয়ন্ত্রণের জন্য একটি সমন্বয় পয়েন্ট প্রদান করে।
20CrMo স্লাইডার প্রোফাইল:যখন গণনাকৃত অঙ্কন বল মেশিনের ক্ষমতার মধ্যে থাকে তখন উচ্চ-শক্তির খাদ ইস্পাত প্রোফাইলের জন্য FR-45 বিবেচনা করা যেতে পারে। প্রকৃত হ্রাস এবং পৃষ্ঠের ফলাফলগুলি গ্রাহকের উপাদানের অবস্থা, ডাই ডিজাইন এবং তৈলাক্তকরণ সিস্টেম অনুসারে যাচাই করা উচিত।
FangRong একটি তাইওয়ানের অঙ্কন সরঞ্জাম বিশেষজ্ঞের সাথে যৌথ উদ্যোগের মাধ্যমে 1998 সালে তার কোল্ড ড্রয়িং সরঞ্জামের ব্যবসা শুরু করে এবং 2013 সালে সম্পূর্ণ মালিকানাধীন হয়ে ওঠে। কোম্পানিটি কোল্ড ড্রয়িং, সোজা করা এবং সম্পর্কিত ধাতু তৈরির সরঞ্জামগুলিতে মনোযোগ দেওয়া অব্যাহত রেখেছে।
ডংগুয়ান ফাংগ্রং ধাতব যন্ত্রপাতি কোং, লিমিটেড এবং ইয়াংজিয়াং ফাংগ্রং মেশিনারি কোং, লিমিটেড সরঞ্জাম উত্পাদন এবং সমাবেশ সমর্থন করে। সম্মিলিত বার্ষিক উত্পাদন ক্ষমতা 650 টিরও বেশি মেশিন।
FangRong সরঞ্জামগুলি 70 টিরও বেশি দেশে রপ্তানি করা হয়েছে এবং ইস্পাত, স্টেইনলেস স্টীল, তামা, পিতল, অ্যালুমিনিয়াম এবং বিশেষত্বের মিশ্রণের সাথে কাজ করা গ্রাহকরা ব্যবহার করেছেন।
একটি সম্পূর্ণ অঙ্কন প্রকল্পের জন্য, মেশিন নির্বাচন প্রকৌশল কাজের শুধুমাত্র একটি অংশ। FangRong ডাই নির্বাচন, ভিত্তি পরিকল্পনা, ইনস্টলেশন তত্ত্বাবধান, কমিশনিং, অপারেটর প্রশিক্ষণ, খুচরা যন্ত্রাংশ সরবরাহ এবং দূরবর্তী সমস্যা সমাধানে সহায়তা করতে পারে।
ডংগুয়ান ফাংগ্রং ধাতব যন্ত্রপাতি কোং, লিমিটেড— ডংগুয়ান সিটির ডালাং টাউনে অবস্থিত, এই সুবিধাটি কোল্ড ড্রয়িং মেশিন, সোজা করার সরঞ্জাম, থ্রেড রোলিং মেশিন এবং সম্পর্কিত ধাতু তৈরির সরঞ্জামগুলিতে ফোকাস করে।
ইয়াংজিয়াং ফ্যাংরং মেশিনারি কোং, লিমিটেড— ইয়াংডং জেলা, ইয়াংজিয়াং সিটিতে অবস্থিত, দ্বিতীয় সুবিধাটি উত্পাদন ক্ষমতা প্রসারিত করে এবং বৃহত্তর সরঞ্জাম প্রকল্পগুলিকে সমর্থন করে।
1. উপাদান পরিদর্শন— স্ট্রাকচারাল স্টিলের প্লেট এবং বিভাগগুলি তৈরি করার আগে পরীক্ষা করা হয়।
2. কাটা এবং গঠন— ফ্রেম এবং কাঠামোগত উপাদানগুলি ইঞ্জিনিয়ারিং অঙ্কন অনুযায়ী কাটা এবং প্রস্তুত করা হয়।
3. ফ্রেম ঢালাই— C-টাইপ ফ্রেম এবং বেস ঢালাই করা হয় এবং স্ট্রেস রিলিফের আগে পরিদর্শন করা হয়।
4. স্ট্রেস ত্রাণ— পোস্ট-ওয়েল্ড স্ট্রেস রিলিফ নির্ভুল মেশিনিং আগে অবশিষ্ট ঢালাই চাপ কমাতে সঞ্চালিত হয়.
5. ইন্টিগ্রাল মেশিনিং— গাইড সারফেস, মাউন্টিং ফেস, এবং ক্রিটিকাল বেস প্লেনগুলি প্রয়োজনীয় সারিবদ্ধতা স্থাপনের জন্য মেশিন করা হয়।
6. যান্ত্রিক সমাবেশ— গিয়ারবক্স, চেইন সিস্টেম, ক্যারেজ, ডাই হোল্ডার এবং রিসিভিং মেকানিজম একত্রিত করা হয়।
7. বৈদ্যুতিক এবং বায়ুসংক্রান্ত একীকরণ— মোটর, ড্রাইভ, পিএলসি, এইচএমআই, সেন্সর এবং বায়ুসংক্রান্ত উপাদান সংযুক্ত এবং পরীক্ষা করা হয়।
8. PLC প্রোগ্রামিং— কন্ট্রোল লজিক, অপারেটিং সিকোয়েন্স, মনিটরিং ফাংশন এবং নিরাপত্তা-সম্পর্কিত সিগন্যাল কনফিগার করা হয়েছে।
9. মেশিন পরীক্ষা— মেশিনের চলাচল, অঙ্কন সিস্টেম, ক্যারেজ অপারেশন, আনলোডিং, স্থানান্তর এবং নিয়ন্ত্রণ ফাংশন পরীক্ষা করা হয়।
10. চূড়ান্ত পরিদর্শন— যান্ত্রিক প্রান্তিককরণ, বৈদ্যুতিক নিরাপত্তা, নিয়ন্ত্রণ ফাংশন, এবং প্রাসঙ্গিক মেশিন কর্মক্ষমতা চালান আগে পরিদর্শন করা হয়.
11. রপ্তানি প্যাকেজিং— লোড করার আগে মেশিনটি জারা, প্রভাব এবং পরিবহন ক্ষতির বিরুদ্ধে সুরক্ষিত।
চালানের আগে, মেশিনটি নো-লোড অপারেশন এবং সম্মত প্রযুক্তিগত স্পেসিফিকেশন অনুযায়ী অঙ্কন পরীক্ষার মাধ্যমে পরীক্ষা করা যেতে পারে। যেখানে গ্রাহক প্রকৃত ওয়ার্কপিস নমুনা সরবরাহ করে, সেখানে উত্পাদন পরীক্ষাটি অঙ্কন শক্তি, গাড়ি চলাচল, গতি, ডাই ইনস্টলেশন, আনলোডিং এবং সমাপ্ত পণ্যের প্রয়োজনীয়তা যাচাই করতে ব্যবহার করা যেতে পারে।
কঠোর সরলতা বা মাত্রিক প্রয়োজনীয়তা সহ অ্যাপ্লিকেশনগুলির জন্য, উপাদানের অবস্থা, পণ্যের দৈর্ঘ্য, সহনশীলতা, পরিমাপ পদ্ধতি এবং পরীক্ষার পরিমাণ সহ গ্রহণযোগ্যতার মানদণ্ড আগেই সংজ্ঞায়িত করা উচিত।
ISO 9001:2015- প্রাসঙ্গিক নকশা, উত্পাদন, ইনস্টলেশন, এবং পরিষেবা কার্যক্রম কভার করে গুণমান ব্যবস্থাপনা সিস্টেম। সার্টিফিকেট নং UQ231211R1।
সিই চিহ্নিতকরণ— প্রযোজ্য স্ট্যান্ডার্ড এফআর-সিরিজ সরঞ্জামগুলি প্রাসঙ্গিক যন্ত্রপাতি সুরক্ষা প্রয়োজনীয়তার জন্য সিই ডকুমেন্টেশনের সাথে সরবরাহ করা হয়।
এসজিএস পরিদর্শন- প্রকল্পের প্রয়োজনীয়তা অনুযায়ী স্বাধীন পরিদর্শন পরিষেবাগুলি সাজানো যেতে পারে।
জাতীয় পেটেন্ট— FangRong 32 টি উদ্ভাবনের পেটেন্ট এবং 100 টিরও বেশি ইউটিলিটি মডেল পেটেন্ট ধারণ করে যা সরঞ্জাম কাঠামো এবং সম্পর্কিত প্রযুক্তিগুলিকে কভার করে৷
ফোর-রোলার রোলিং ড্রয়িং মেশিনটি কাঠামোগত সুরক্ষা, ক্ষয় প্রতিরোধ এবং উপাদান-নির্দিষ্ট প্যাকেজিং সহ দীর্ঘ-দূরত্বের পরিবহনের জন্য প্রস্তুত। চূড়ান্ত সরঞ্জাম কনফিগারেশন এবং সাইট লজিস্টিক প্রয়োজনীয়তা অনুযায়ী বড় মেশিন বিভাগ পাঠানো যেতে পারে।
চালানের আগে, ফাউন্ডেশন অঙ্কন, অ্যাঙ্কর বোল্ট লেআউট, সরঞ্জামের ডকুমেন্টেশন, বৈদ্যুতিক তথ্য এবং অন্যান্য ইনস্টলেশন-সম্পর্কিত নথিগুলি প্রকল্পের সুযোগ অনুসারে সরবরাহ করা যেতে পারে।
মেশিনটি মূলত ঠান্ডা অঙ্কন বিশেষ আকৃতির ইস্পাত বিভাগ যেমন গাইড রেল, স্লাইডার, রেল এবং অ-বৃত্তাকার ক্রস-সেকশন সহ অন্যান্য প্রোফাইলের জন্য ব্যবহৃত হয়। প্রকৃত উপযুক্ততা প্রোফাইল জ্যামিতি, উপাদান গ্রেড, আগত মাত্রা, প্রয়োজনীয় হ্রাস, এবং অঙ্কন বল উপর নির্ভর করে। মেশিন এবং ডাই নির্বাচনের জন্য একটি নমুনা প্রোফাইল বা বিস্তারিত বিভাগ অঙ্কন প্রদান করা উচিত।
মডেল নির্বাচন শুধুমাত্র প্রোফাইল আকারের পরিবর্তে গণনাকৃত অঙ্কন শক্তির উপর ভিত্তি করে হওয়া উচিত। FR-30, FR-45, এবং FR-65 যথাক্রমে 300 kN, 450 kN, এবং 650 kN রেটযুক্ত অঙ্কন শক্তি প্রদান করে, উচ্চতর সর্বোচ্চ বল ক্ষমতা সহ। উপযুক্ত মডেল নির্ধারণ করার সময় উপাদানের শক্তি, ক্রস-সেকশন হ্রাস, ডাই ঘর্ষণ, অঙ্কনের গতি এবং উত্পাদনের প্রয়োজনীয়তাগুলি বিবেচনা করা উচিত।
গোলাকার ডাই ধারক ডাই পজিশন এবং কোণকে আসল অঙ্কনের দিকের সাথে সামঞ্জস্য করার অনুমতি দেয়। এটি বিশেষত অপ্রতিসম প্রোফাইলের জন্য উপযোগী, যেখানে ছোট প্রান্তিককরণ ত্রুটিগুলি অসম লোডিং, মাত্রিক বিচ্যুতি বা পৃষ্ঠের চিহ্ন তৈরি করতে পারে। সঠিক ডাই সারিবদ্ধকরণ দীর্ঘ উত্পাদন রানের উপর স্থিতিশীল অঙ্কন অবস্থা বজায় রাখতে সহায়তা করে।
অঙ্কন মাত্রিক ধারাবাহিকতা এবং সরলতা উন্নত করতে পারে, কিন্তু চূড়ান্ত ফলাফল একা ড্রবেঞ্চ দ্বারা নির্ধারিত হয় না। ইনকামিং উপাদান সোজাতা, প্রোফাইল সঠিকতা, অবশিষ্ট চাপ, ডাই জ্যামিতি, পাস প্রতি হ্রাস, মেশিন সারিবদ্ধকরণ, এবং অঙ্কন পরামিতি সব ফলাফল প্রভাবিত করে। শক্ত সরলতার প্রয়োজনীয়তার জন্য, মেশিন কনফিগারেশন চূড়ান্ত করার আগে লক্ষ্যটি নমুনা অঙ্কন এবং পরিমাপের মাধ্যমে যাচাই করা উচিত।
হ্যাঁ, যদি প্রোফাইলগুলি মেশিনের শক্তি, কাজের দৈর্ঘ্য, ক্যারেজ এবং ডাই-সাইজের সীমার মধ্যে পড়ে। বিভিন্ন প্রোফাইলের জন্য সাধারণত ডেডিকেটেড ড্রয়িং ডাইস বা টুলিংয়ের প্রয়োজন হয়, একই ড্রবেঞ্চ একাধিক পণ্যের জন্য ব্যবহার করা যেতে পারে। ঘন ঘন পণ্য পরিবর্তনের জন্য, মেশিন নির্বাচনের সময় ডাই-হোল্ডার অ্যাক্সেসযোগ্যতা এবং টুলিং পরিবর্তনের সময়ও বিবেচনা করা উচিত।
সবচেয়ে দরকারী তথ্য উপাদান গ্রেড, ইনকামিং প্রোফাইল মাত্রা, সমাপ্ত মাত্রা, প্রোফাইল অঙ্কন বা CAD বিভাগ, শুরু এবং সমাপ্ত দৈর্ঘ্য, প্রয়োজনীয় হ্রাস, লক্ষ্য সোজাতা এবং পৃষ্ঠের অবস্থা, উত্পাদন পরিমাণ, এবং পছন্দের অঙ্কন গতি অন্তর্ভুক্ত। এই পরামিতিগুলি উদ্ধৃতির আগে প্রয়োজনীয় অঙ্কন শক্তি, ডাই কনফিগারেশন, মেশিন মডেল এবং অক্জিলিয়ারী হ্যান্ডলিং সিস্টেমকে মূল্যায়ন করার অনুমতি দেয়।
ঠিকানা
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
টেলিফোন
ইমেইল