Whatsapp
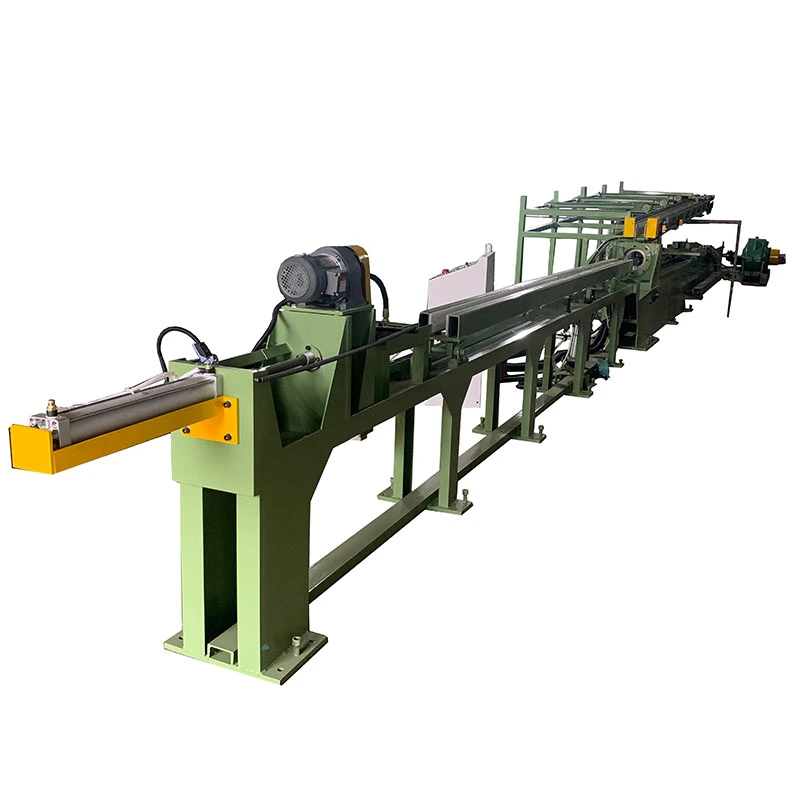
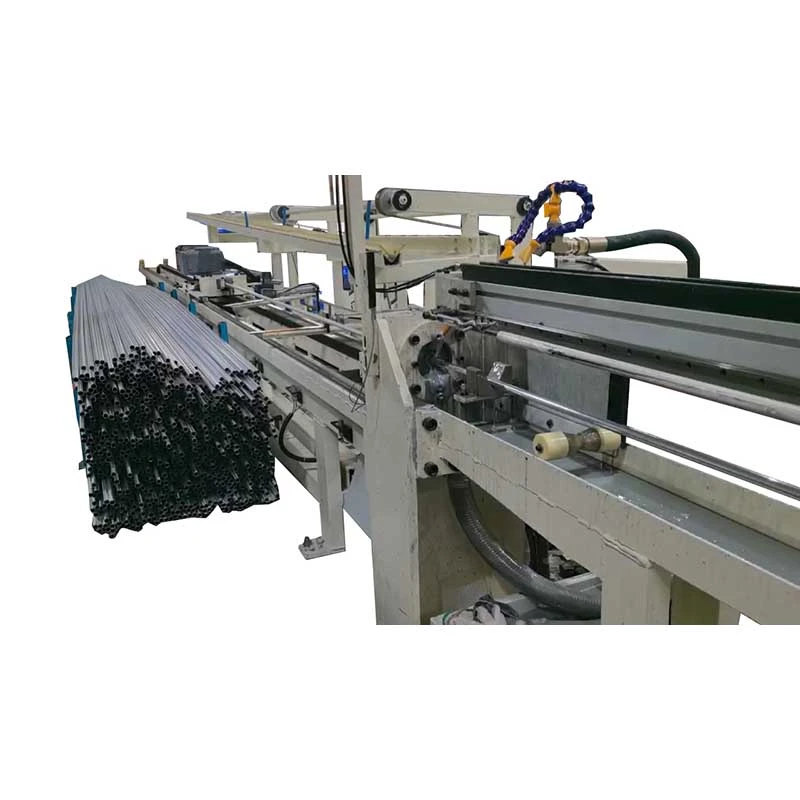
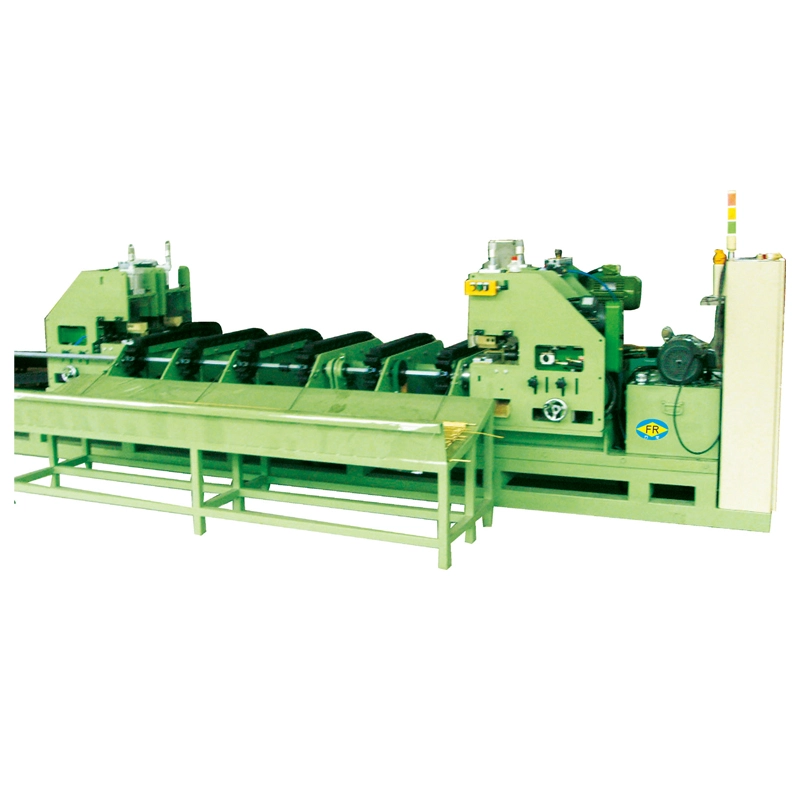
আমরা বিভিন্ন শিল্প জুড়ে টিউব, বার এবং তারের উপকরণের জন্য তৈরি করা সোজা করা, কোল্ড ড্রয়িং, পয়েন্টিং, চেমফারিং, কাটিং, থ্রেড রোলিং মেশিন এবং ড্রয়িং ডাইস সহ নির্ভুল ধাতু প্রক্রিয়াকরণ সরঞ্জামগুলির একটি বিস্তৃত পরিসর অফার করি।
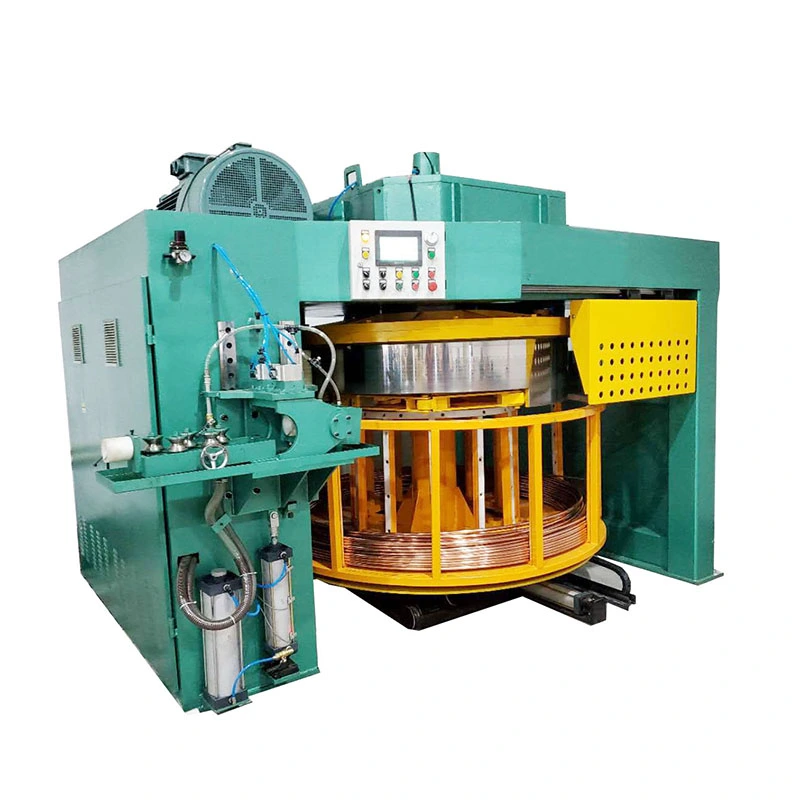
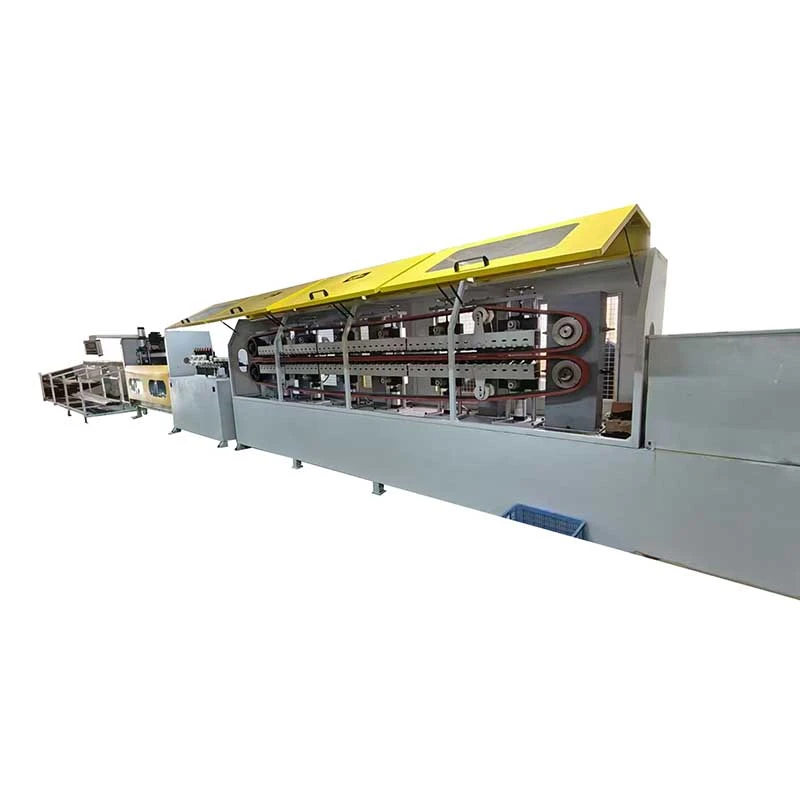
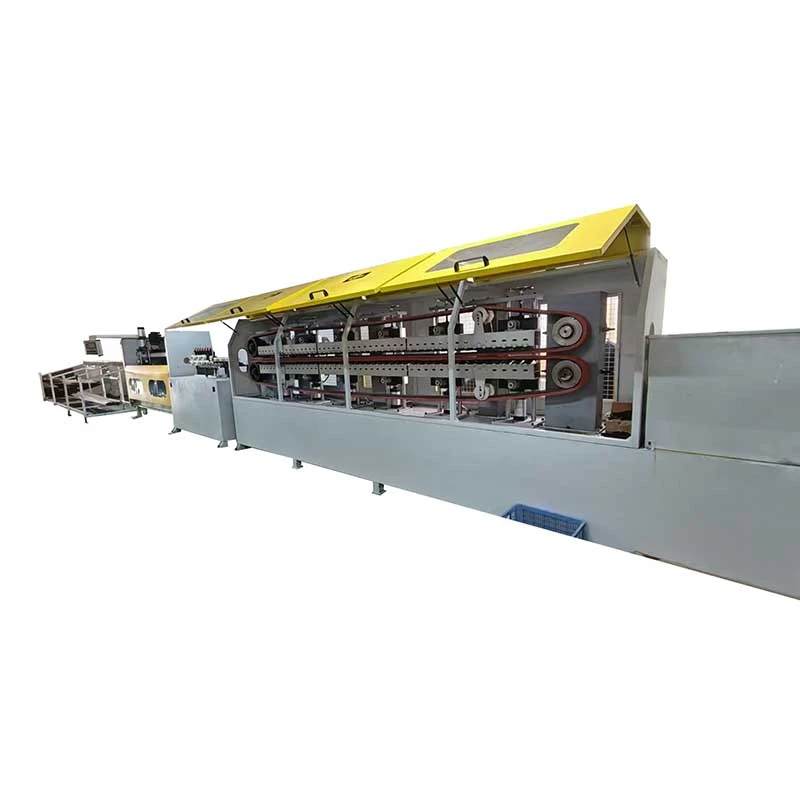
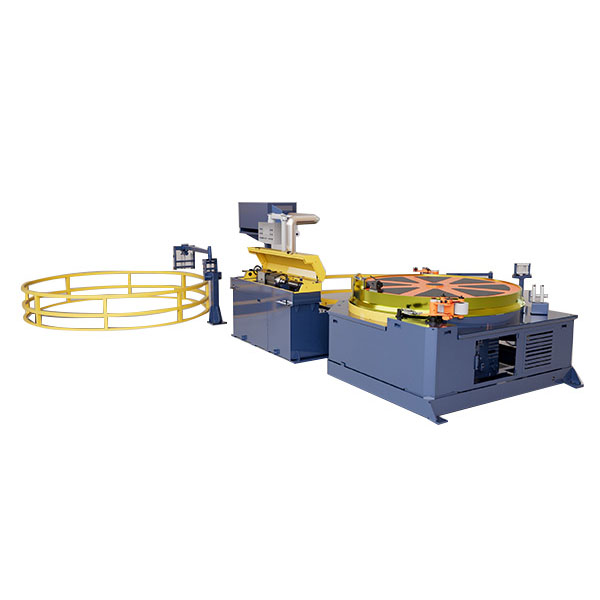
দকয়লার সহ স্বয়ংক্রিয় ক্রলার-টাইপ কোল্ড ড্রয়িং মেশিনক্রমাগত অঙ্কন এবং coiling জন্য ডিজাইন করা হয়ছোট ব্যাসের ধাতব টিউব. অঙ্কন বাহিনী সঙ্গে10-50 kNএবং পর্যন্ত গতি100 মি/মিনিট, ক্রলার-ট্র্যাক ড্রাইভ স্থিতিশীল টানা এবং ক্রমাগত অপারেশন প্রদান করে। এর টিউব ব্যাস পরিচালনা করেφ5–40 মিমিএবং কয়লারে টানা উপাদান সরাসরি ফিড করে, হ্রাস করেকাটিং, হ্যান্ডলিং এবং স্টোরেজ. ব্যবহৃত তামা, অ্যালুমিনিয়াম, স্টেইনলেস স্টীল এবং কার্বন ইস্পাত টিউবের জন্য উপযুক্তHVAC, স্বয়ংচালিত, বৈদ্যুতিক, এবং সাধারণ প্রকৌশল.
দকয়লার সহ স্বয়ংক্রিয় ক্রলার-টাইপ কোল্ড ড্রয়িং মেশিনপ্রস্তুতকারকদের জন্য ডিজাইন করা হয়েছে যাদের ক্রমাগত ছোট-ব্যাসের ধাতব টিউব আঁকতে হবে এবং সোজা দৈর্ঘ্যের পরিবর্তে কয়েলে সমাপ্ত পণ্য গ্রহণ করতে হবে। এটি একত্রিত করেক্রলার-টাইপ অঙ্কন সিস্টেম, নির্ভুল ডাই হোল্ডার, পিএলসি নিয়ন্ত্রণ এবং স্বয়ংক্রিয় কয়েলিং স্টেশনএকটি উত্পাদন লাইনে, অঙ্কন এবং কয়েলিং অপারেশনগুলির মধ্যে বারবার থামানো, আনলোড করা, কাটা এবং ম্যানুয়াল স্থানান্তর দূর করা।
এই কনফিগারেশনটি বিশেষভাবে উপযোগী যখন পণ্যটি ডাউনস্ট্রিম টিউব বাঁকানো, কাটা, তাপ-বিনিময়কারী উত্পাদন বা আরও অঙ্কনের জন্য দীর্ঘ একটানা দৈর্ঘ্যে সরবরাহ করা হয়। FR সিরিজ থেকে টিউব ব্যাস কভারφ5 থেকে φ40 মিমি, থেকে বাহিনী অঙ্কন সঙ্গে10 থেকে 50 kNএবং সর্বাধিক অঙ্কন গতি80-100 মি/মিনিট, মডেল এবং প্রক্রিয়া অবস্থার উপর নির্ভর করে।


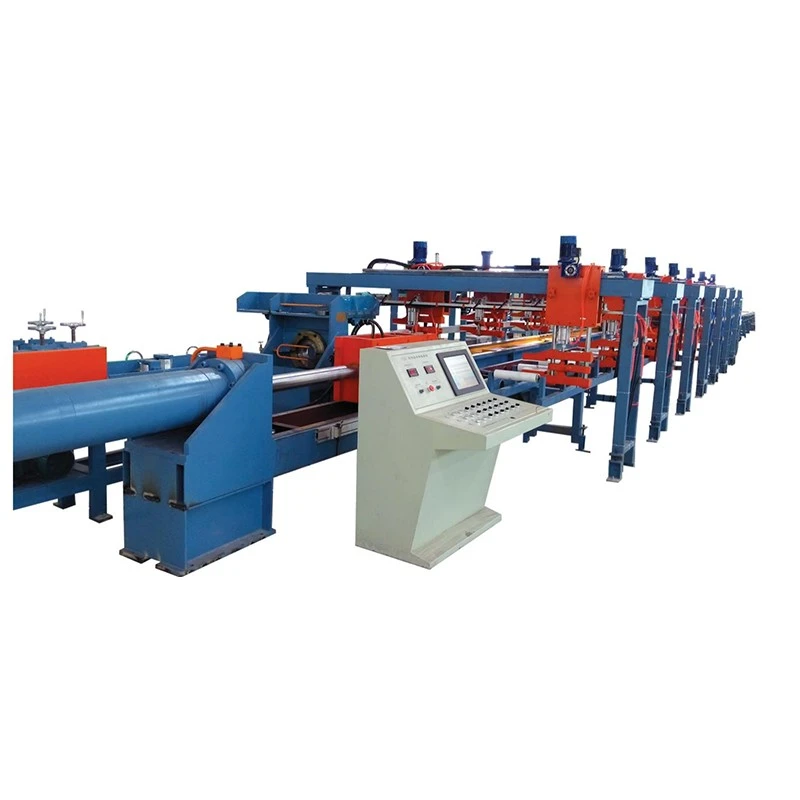
প্রথাগত চেইন বা হাইড্রোলিক ড্রবেঞ্চগুলি পৃথক স্ট্রোকে টিউবটিকে টানতে পারে। কয়লার সহ স্বয়ংক্রিয় ক্রলার-টাইপ কোল্ড ড্রয়িং মেশিনটি অবশ্যই প্রতিটি স্ট্রোকের পরে থামতে হবে যাতে অপারেটর ওয়ার্কপিসটি পুনরায় সেট, আনলোড বা স্থানান্তর করতে পারে। এই অপারেটিং পদ্ধতিটি ছোট সোজা টিউবের জন্য গ্রহণযোগ্য, কিন্তু গ্রাহকের প্রয়োজনে এটি অদক্ষ হয়ে যায়ক্রমাগত ছোট-ব্যাসের টিউবিং শত শত বা হাজার হাজার মিটার.
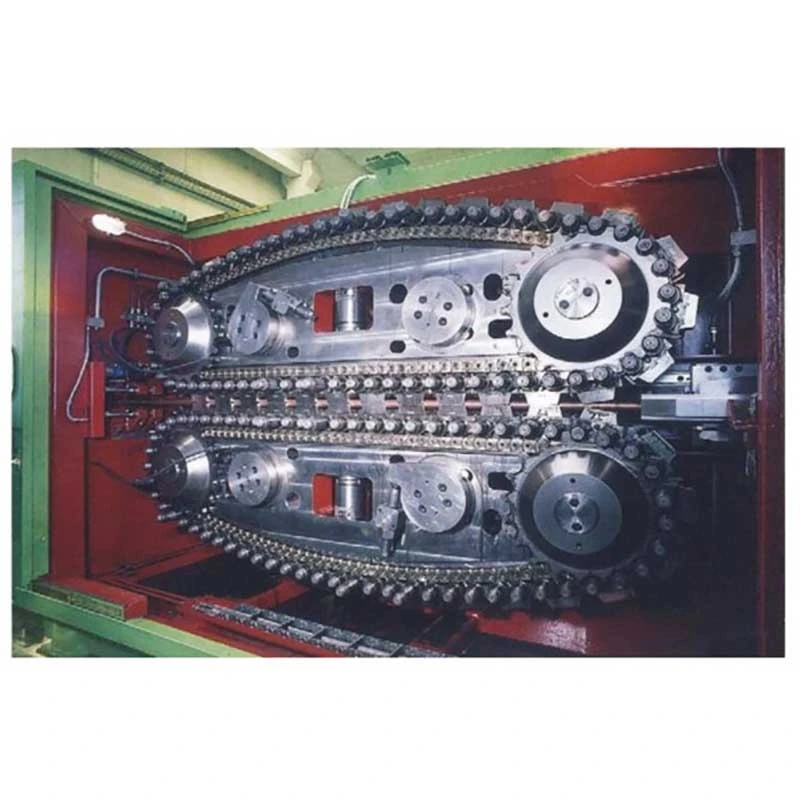
ক্রলার সিস্টেম টানা পদ্ধতিকে বিরতিহীন স্ট্রোক আন্দোলন থেকে পরিবর্তন করেক্রমাগত ঘর্ষণ টানা. উপরের এবং নীচের ক্রলার ট্র্যাকগুলি টিউবটিকে একটি দীর্ঘ যোগাযোগ অঞ্চলে আঁকড়ে ধরে এবং ক্রমাগত ড্রয়িং ডাই এর মাধ্যমে এটিকে খাওয়ায়। সমাপ্ত টিউব তারপর সরাসরি কয়লার প্রবেশ করে।
ফলাফল শুধুমাত্র একটি উচ্চ অঙ্কন গতি নয়. প্রধান উত্পাদন সুবিধাগুলি হ'ল কম হ্যান্ডলিং পদক্ষেপ, কম মধ্যবর্তী স্টোরেজ, কম অপারেটর হস্তক্ষেপ এবং একটি সমাপ্ত পণ্য বিন্যাস যা সরাসরি পরবর্তী প্রক্রিয়াতে স্থানান্তর করা যেতে পারে।
যখন ক্রমাগত অঙ্কন গুরুত্বপূর্ণ:এটি দীর্ঘ-দৈর্ঘ্যের তামা, অ্যালুমিনিয়াম এবং ইস্পাত টিউবিংয়ের জন্য সবচেয়ে মূল্যবান যেখানে পৃথক স্ট্রেইট বার তৈরির চেয়ে উত্পাদনের পরিমাণ এবং কয়েল বিতরণ বেশি গুরুত্বপূর্ণ।
যখন এটি কম গুরুত্বপূর্ণ:যদি আপনার পণ্য সবসময় ছোট সোজা দৈর্ঘ্য হিসাবে সরবরাহ করা হয় এবং খুব ভিন্ন টিউব আকারের মধ্যে ঘন ঘন পরিবর্তনের প্রয়োজন হয়, একটি প্রচলিত ড্রবেঞ্চ আরও উপযুক্ত হতে পারে। মেশিন নির্বাচন তাই উপাদান, পাস প্রতি হ্রাস, সমাপ্ত ব্যাস, প্রয়োজনীয় দৈর্ঘ্য এবং ডেলিভারি বিন্যাসের উপর ভিত্তি করে হওয়া উচিত শুধুমাত্র গতির পরিবর্তে।
1. টিউব খাওয়ানো:ইনকামিং টিউবটি একটি ডিকোইলার বা সোজা-দৈর্ঘ্যের ফিডিং সিস্টেম থেকে সরবরাহ করা হয় এবং এন্ট্রি গাইডের মাধ্যমে মেশিনে প্রবেশ করে।
2. অঙ্কন ডাই:টিউব একটি নির্ভুল অঙ্কন ডাই মাধ্যমে পাস, বাইরের ব্যাস হ্রাস এবং সমাপ্ত মাত্রিক প্রোফাইল নিয়ন্ত্রণ. ডাই ডিজাইন এবং তৈলাক্তকরণের ড্রয়িং ফোর্স, পৃষ্ঠের অবস্থা এবং টুল লাইফের উপর সরাসরি প্রভাব রয়েছে।
3. ক্রলার ক্রলার টানা:দুটি সমান্তরাল ক্রলার ট্র্যাক অঙ্কন অপারেশনের আগে বা চারপাশে টিউবটিকে আঁকড়ে ধরে। ট্র্যাক এবং টিউবের মধ্যে ঘর্ষণ বজায় রাখতে একাধিক জোড়া বায়ুসংক্রান্ত সিলিন্ডার নিয়ন্ত্রিত চাপ প্রয়োগ করে। একটি চেইন ড্রবেঞ্চের বিপরীতে, প্রতিটি স্ট্রোকের পরে ক্রলারকে ছেড়ে দেওয়ার এবং পুনরায় সেট করার দরকার নেই।
4. পরিবর্তনশীল-গতি অঙ্কন:অঙ্কন গতি ক্রমাগত রেট পরিসীমা মধ্যে সামঞ্জস্যযোগ্য. প্রকৃত উৎপাদন গতি বস্তুগত শক্তি, টিউবের আকার, হ্রাস অনুপাত, তৈলাক্তকরণ এবং প্রয়োজনীয় পৃষ্ঠের ফিনিস অনুযায়ী কেবলমাত্র সর্বোচ্চ গতিতে কাজ না করে নির্বাচন করা উচিত।
5. সিঙ্ক্রোনাইজড কয়েলিং:আঁকা নলটি অঙ্কন বিভাগ থেকে বেরিয়ে যাওয়ার সাথে সাথেই কয়েলিং স্টেশনে প্রবেশ করে। কয়েলিং গতি রেখার উত্তেজনা নিয়ন্ত্রণ করতে এবং একটি স্থিতিশীল কুণ্ডলী তৈরি করতে অঙ্কন গতি অনুসরণ করে।
6. কয়েল পরিবর্তন:যখন প্রিসেট কয়েলের দৈর্ঘ্য বা উত্পাদনের পরিমাণ পৌঁছে যায়, তখন নিয়ন্ত্রণ ব্যবস্থা কয়েল প্রতিস্থাপনের জন্য লাইনটি বন্ধ করে দেয় এবং পরবর্তী স্পুল বা ড্রামটি উত্পাদনের জন্য স্থাপন করা যেতে পারে।
7. PLC এবং HMI নিয়ন্ত্রণ:কন্ট্রোল সিস্টেম অঙ্কন গতি, দৈর্ঘ্য গণনা, কয়েলিং অপারেশন এবং কয়েল-চেঞ্জ সিকোয়েন্সিং পরিচালনা করে, যা অপারেটরকে একটি নিয়ন্ত্রণ স্টেশন থেকে সম্পূর্ণ প্রক্রিয়াটি নিরীক্ষণ করতে দেয়।
ক্রলার ড্রাইভ বারবার পুল-স্টপ চক্রের পরিবর্তে ক্রমাগত টানা প্রদান করে। FR-16 এবং FR-25 অফার অঙ্কন গতি পর্যন্ত80 মি/মিনিট, যখন FR-38 পর্যন্ত পৌঁছায়100 মি/মিনিট.
HVAC নির্মাতাদের দীর্ঘ কয়েল সরবরাহকারী একটি উচ্চ-ভলিউম কপার টিউব প্রযোজকের জন্য, এই অপারেটিং নীতিটি বারবার ড্রবেঞ্চ স্ট্রোকের সাথে যুক্ত ডাউনটাইমকে সরিয়ে দিতে পারে। যাইহোক, সর্বোচ্চ গতি স্বয়ংক্রিয়ভাবে সেরা উত্পাদন গতি নয়। কঠিন স্টেইনলেস স্টীল গ্রেড বা উচ্চ হ্রাস অনুপাতের জন্য, উপযুক্ত তৈলাক্তকরণ সহ একটি কম গতি আরও ভাল সরঞ্জাম জীবন এবং পৃষ্ঠের গুণমান সরবরাহ করতে পারে।
ক্রলার যোগাযোগ দৈর্ঘ্য থেকে রেঞ্জ1800 থেকে 3500 মিমি. একটি দীর্ঘ যোগাযোগ এলাকা অঙ্কন বলকে একটি বৃহত্তর টিউব দৈর্ঘ্যের উপর বিতরণ করার অনুমতি দেয়, যখন উচ্চ টানা বল প্রয়োজন হয় তখন ক্রলার পিছলে যাওয়ার ঝুঁকি হ্রাস করে।
এই পরামিতিটি বিশেষভাবে গুরুত্বপূর্ণ হয়ে ওঠে যখন কঠিন পদার্থ, বড় টিউব ব্যাস বা উচ্চতর হ্রাস প্রক্রিয়াকরণ। একটি শালীন হ্রাস সঙ্গে নরম তামা টিউব জন্য, দীর্ঘতম ক্রলার অগত্যা প্রয়োজন হয় না।
ক্রলার ক্ল্যাম্পিং চাপ নিয়ন্ত্রণ করতে FR সিরিজ একাধিক এয়ার-সিলিন্ডার জোড়া ব্যবহার করে। FR-16 8 জোড়া ব্যবহার করে, FR-25 10 জোড়া ব্যবহার করে এবং FR-38 12 জোড়া ব্যবহার করে।
উদ্দেশ্য একটি একক বিন্দুতে অত্যধিক চাপের উপর নির্ভর না করে অঙ্কন অঞ্চল বরাবর পর্যাপ্ত ঘর্ষণীয় গ্রিপ বজায় রাখা। সঠিক চাপ সামঞ্জস্য গুরুত্বপূর্ণ কারণ অপর্যাপ্ত চাপ পিছলে যেতে পারে, যখন অতিরিক্ত চাপ টিউব পৃষ্ঠকে চিহ্নিত বা বিকৃত করতে পারে।
সমাপ্ত টিউব আঁকার পরে সরাসরি একটি স্পুল বা ড্রামে ক্ষত হয়। এটি এইচভিএসি, রেফ্রিজারেশন এবং স্বয়ংচালিত টিউবিংয়ের জন্য দরকারী যেখানে ডাউনস্ট্রিম প্রক্রিয়াগুলির জন্য প্রায়শই দীর্ঘ অবিচ্ছিন্ন উপাদানের প্রয়োজন হয়।
শীতাতপ নিয়ন্ত্রিত টিউবিংয়ের জন্য একটি FR-38 ব্যবহার করে একটি কপার টিউব উৎপাদক তাই সমাপ্ত কয়েলটিকে সরাসরি পরবর্তী কাটিং, বাঁকানো বা হিট-এক্সচেঞ্জার উৎপাদনে স্থানান্তর করতে পারে, এর পরিবর্তে প্রথমে উপাদানটিকে সোজা দৈর্ঘ্যে কাটা, বান্ডিল করে এবং তারপরে এটিকে অন্য প্রক্রিয়ায় খাওয়ানোর পরিবর্তে।
তিনটি স্ট্যান্ডার্ড মডেল বিভিন্ন ব্যাস এবং অঙ্কন-বলের প্রয়োজনীয়তাগুলিকে কভার করে। একটি বৃহত্তর মডেল নির্বাচন করা শুধুমাত্র এই কারণে যে এটি একটি উচ্চতর সর্বোচ্চ গতি প্রদান করে, যদি প্রয়োজনীয় টিউবের আকার এবং হ্রাস ছোট হয় তবে উৎপাদনের উন্নতি না করেই সরঞ্জাম এবং শক্তি খরচ বৃদ্ধি করতে পারে।
| মডেল | FR-16 | FR-25 | FR-38 |
| টিউব ব্যাস পরিসীমা | φ5-φ16 মিমি | φ10-φ25 মিমি | φ10-φ40 মিমি |
| ড্রয়িং ফোর্স | 10 kN | 30 kN | 50 kN |
| প্রধান মোটর শক্তি | 15 কিলোওয়াট | 22 কিলোওয়াট | 37 কিলোওয়াট |
| অঙ্কন গতি | 0-80 মি/মিনিট | 0-80 মি/মিনিট | 0-100 মি/মিনিট |
| এয়ার সিলিন্ডার জোড়া | 8 জোড়া | 10 জোড়া | 12 জোড়া |
| ক্রলার প্রস্থ | 80 মিমি | 100 মিমি | 120 মিমি |
| ক্রলার যোগাযোগের দৈর্ঘ্য | 1800 মিমি | 2500 মিমি | 3500 মিমি |
| কয়েলিং স্টেশন | সমন্বিত | সমন্বিত | সমন্বিত |
মডেল নির্বাচন:FR-16 φ16 মিমি পর্যন্ত ছোট টিউবের মাপের জন্য উপযুক্ত; FR-25 φ10-φ25 মিমি অ্যাপ্লিকেশনের জন্য একটি উচ্চতর অঙ্কন বল প্রদান করে; FR-38 φ40 মিমি পর্যন্ত বৃহত্তর টিউবের মাপ এবং 50 kN পর্যন্ত ড্রয়িং ফোর্স প্রয়োজন এমন অ্যাপ্লিকেশনের জন্য উদ্দিষ্ট। চূড়ান্ত নির্বাচন প্রারম্ভিক ব্যাস, সমাপ্ত ব্যাস, উপাদান গ্রেড, পাস প্রতি হ্রাস, তৈলাক্তকরণ পদ্ধতি এবং প্রয়োজনীয় উত্পাদন আউটপুট থেকে নিশ্চিত করা উচিত।
সাধারণ উপকরণ:শীতাতপনিয়ন্ত্রণ কয়েল, রেফ্রিজারেশন সিস্টেম, কনডেন্সার এবং বাষ্পীভবনের জন্য তামা এবং অ্যালুমিনিয়াম টিউব।
গ্রাহক পরিস্থিতি:একটি কপার টিউব প্রস্তুতকারক দীর্ঘ শীতাতপ নিয়ন্ত্রিত টিউব তৈরি করতে সমন্বিত কয়েলিং সহ একটি FR-38 ক্রলার ড্রবেঞ্চ ব্যবহার করে। ক্রমাগত অঙ্কন প্রক্রিয়াটি টানা টিউবটিকে সরাসরি কয়লারে প্রবেশ করতে দেয়, পরবর্তী উত্পাদন অপারেশনের আগে মধ্যবর্তী কাটিয়া এবং ম্যানুয়াল স্থানান্তরের প্রয়োজনীয়তা হ্রাস করে।
এই অ্যাপ্লিকেশনটির জন্য, অঙ্কন গতি এবং কুণ্ডলী স্থায়িত্ব সাধারণত একা সর্বাধিক অঙ্কন শক্তির চেয়ে বেশি গুরুত্বপূর্ণ। তৈলাক্তকরণ, ডাই কন্ডিশন এবং চূড়ান্ত মাত্রিক সহনশীলতা আউটপুট প্রয়োজনীয়তার সাথে একসাথে মূল্যায়ন করা উচিত।
সাধারণ উপকরণ:কার্বন ইস্পাত, স্টেইনলেস স্টীল, ব্রেক লাইন, জ্বালানী সিস্টেম এবং গাড়ির শীতাতপ নিয়ন্ত্রণ ব্যবস্থার জন্য তামা এবং অ্যালুমিনিয়ামের পাইপ।
গ্রাহক পরিস্থিতি:একটি স্বয়ংচালিত টিউবিং সরবরাহকারী কয়েলযুক্ত ছোট-ব্যাসের টিউবিংয়ের ক্রমাগত উত্পাদনের জন্য একটি FR-25 ব্যবহার করে। ক্রলার টানানোর সিস্টেমটি বিরতিহীন অঙ্কনের সাথে সম্পর্কিত বারবার ত্বরণ এবং হ্রাস এড়ায়, প্রযোজককে নীচের দিকে কাটা এবং গঠনের আগে আরও স্থিতিশীল ক্রমাগত প্রক্রিয়া বজায় রাখতে সহায়তা করে।
স্বয়ংচালিত টিউবিংয়ের জন্য, পৃষ্ঠের অবস্থা এবং মাত্রাগত সামঞ্জস্য সর্বোচ্চ সম্ভাব্য লাইনের গতি অর্জনের চেয়ে বেশি গুরুত্বপূর্ণ হতে পারে কারণ বাঁকানো, ফ্লারিং বা সমাবেশের পরে ত্রুটিগুলি ব্যয়বহুল হয়ে উঠতে পারে।
সাধারণ উপকরণ:স্টেইনলেস স্টীল এবং অন্যান্য নির্ভুল মিশ্রণ ছোট-ব্যাসের টিউবিং এবং উপকরণ উপাদানগুলির জন্য ব্যবহৃত হয়।
গ্রাহক পরিস্থিতি:একটি মেডিকেল-ডিভাইস প্রস্তুতকারক পরবর্তী কাটা এবং সমাবেশের জন্য ছোট-ব্যাসের স্টেইনলেস স্টীল টিউবিং আঁকতে একটি FR-16 ব্যবহার করে। অবিচ্ছিন্ন প্রক্রিয়াটি উপযুক্ত যখন উপাদানটিকে পৃথক উপাদানে কাটার আগে দীর্ঘ, সামঞ্জস্যপূর্ণ টিউব দৈর্ঘ্যের প্রয়োজন হয়।
মেডিক্যাল এবং ইন্সট্রুমেন্টেশন অ্যাপ্লিকেশনের জন্য, সর্বোচ্চ গতি সাধারণত মাত্রিক নিয়ন্ত্রণ, পৃষ্ঠের অবস্থা, টুলিং স্থায়িত্ব এবং সনাক্তযোগ্য গুণমান পরিদর্শনের চেয়ে কম গুরুত্বপূর্ণ।
ছোট তামা, অ্যালুমিনিয়াম এবং ইস্পাত টিউবগুলি বৈদ্যুতিক উপাদান, উপকরণ, তাপ-স্থানান্তর উপাদান এবং অন্যান্য প্রকৌশলী পণ্যগুলির জন্য আঁকা এবং কুণ্ডলী করা যেতে পারে। ইন্টিগ্রেটেড কয়েলিং কনফিগারেশন সবচেয়ে দরকারী যেখানে পরবর্তী প্রক্রিয়া ক্রমাগত কয়েল উপাদান গ্রহণ করতে পারে।
স্ট্যান্ডার্ড মেশিন প্যাকেজ অন্তর্ভুক্তক্রলার ড্রয়িং সিস্টেম, প্রধান মোটর, গিয়ারবক্স, ডাই হোল্ডার, বায়ুসংক্রান্ত ক্ল্যাম্পিং সিস্টেম, ইন্টিগ্রেটেড কয়েলিং স্টেশন, এইচএমআই এবং স্ট্যান্ডার্ড মেশিনের উপাদানগুলির সাথে পিএলসি কন্ট্রোল ক্যাবিনেট.
নির্দিষ্ট টিউব আকারের জন্য অঙ্কন ডাই সাধারণত গ্রাহকের উপাদান এবং পাস সময়সূচী অনুযায়ী নির্বাচন করা হয় এবং আলাদাভাবে উদ্ধৃত করা যেতে পারে। ডেকোইলার, অতিরিক্ত খাওয়ানোর সরঞ্জাম, বিশেষ কয়েলিং ড্রাম, কাস্টমাইজড অটোমেশন এবং অন্যান্য আপস্ট্রিম বা ডাউনস্ট্রিম সরঞ্জামগুলি উত্পাদন লাইন অনুসারে কনফিগার করা যেতে পারে।
| MOQ | 1 সম্পূর্ণ মেশিন সেট |
| পরিমাণ-ভিত্তিক মূল্য নির্ধারণ | 1 সেট / 2-4 সেট / 5+ সেট; চূড়ান্ত ইউনিট মূল্য মডেল, কনফিগারেশন এবং অর্ডার পরিমাণ অনুযায়ী উদ্ধৃত করা হয় |
| বাণিজ্য মেয়াদ | এফওবি শেনজেন পোর্ট, চীন; চুক্তি দ্বারা উপলব্ধ অন্যান্য ইনকোটার্ম |
| অর্থপ্রদানের মেয়াদ | অর্ডার নিশ্চিতকরণের পরে 30% আমানত; কারখানা গ্রহণযোগ্যতা পরীক্ষার পরে চালানের আগে 70% ব্যালেন্স |
| স্ট্যান্ডার্ড অর্ডার লিড টাইম | FR-16 / FR-25: প্রায় 30-60 দিন; FR-38 এবং কাস্টমাইজড কনফিগারেশন: প্রায় 60-90 দিন |
| দ্রুত আদেশ | কারখানার ক্ষমতা এবং কনফিগারেশন অনুযায়ী অগ্রাধিকার উত্পাদন ব্যবস্থা করা যেতে পারে। অর্ডার প্লেসমেন্টের আগে ত্বরিত ডেলিভারি তারিখ বাণিজ্যিক উদ্ধৃতিতে নিশ্চিত করা আবশ্যক। |
| ওয়ারেন্টি | কমিশনিং থেকে 12 মাস |
গুরুত্বপূর্ণ:প্রযুক্তিগত বৈশিষ্ট্য, অঙ্কন প্রয়োজনীয়তা এবং বাণিজ্যিক শর্তাবলী নিশ্চিত হওয়ার পরে লিড টাইম শুরু হয়। কাস্টম ডাইস, বিশেষ অটোমেশন, আমদানি করা বৈদ্যুতিক উপাদান এবং গ্রাহক-নির্দিষ্ট পরীক্ষার প্রয়োজনীয়তা চূড়ান্ত বিতরণ সময়সূচীকে প্রভাবিত করতে পারে।
কয়লার সহ স্বয়ংক্রিয় ক্রলার-টাইপ কোল্ড ড্রয়িং মেশিনটি শুধুমাত্র নামমাত্র টিউব ব্যাস দ্বারা নির্বাচিত না হয়ে গ্রাহকের প্রকৃত টিউব অঙ্কন প্রক্রিয়ার চারপাশে তৈরি করা হয়েছে। উত্পাদন আগে, প্রযুক্তিগত দল মূল্যায়ন করতে পারেনউপাদান গ্রেড, প্রারম্ভিক আকার, সমাপ্ত আকার, হ্রাস অনুপাত, প্রয়োজনীয় অঙ্কন বল, উত্পাদন গতি এবং কয়েলিং প্রয়োজনীয়তা.
1. প্রসেস ইঞ্জিনিয়ারিং:টিউব উপাদান, মাত্রা, ডাই বিন্যাস, ক্রলার কনফিগারেশন এবং কয়েলিং প্রয়োজনীয়তা নিশ্চিত করুন।
2. উপাদান পরিদর্শন:মেশিন করার আগে কী ইস্পাত, শ্যাফ্ট, গিয়ার, ক্রলার উপাদান এবং অন্যান্য লোড বহনকারী অংশগুলি পরিদর্শন করুন।
3. যথার্থ যন্ত্র:ইঞ্জিনিয়ারিং অঙ্কন এবং প্রয়োজনীয় সহনশীলতা অনুযায়ী মেশিন ক্রলার ফ্রেম এবং প্রধান যান্ত্রিক উপাদান।
4. যান্ত্রিক সমাবেশ:ক্রলার ড্রাইভ, গিয়ারবক্স, বায়ুসংক্রান্ত ক্ল্যাম্পিং সিস্টেম, ডাই হোল্ডার এবং কয়েলিং সিস্টেম একত্রিত করুন।
5. বৈদ্যুতিক একীকরণ:পিএলসি, এইচএমআই, সেন্সর, মোটর এবং নিয়ন্ত্রণ উপাদান এবং সম্পূর্ণ মেশিনের তারের ইনস্টল করুন।
6. পিএলসি কমিশনিং:অঙ্কন-গতি নিয়ন্ত্রণ, দৈর্ঘ্য গণনা, কয়েলিং সিঙ্ক্রোনাইজেশন এবং কয়েল-পরিবর্তন ক্রম যাচাই করুন।
7. কারখানা পরীক্ষা:মেশিনটি নিষ্ক্রিয় চলমান এবং লোড পরীক্ষার সম্মুখীন হয়। যেখানে গ্রাহক নল নমুনা পাওয়া যায়, অঙ্কন এবং কয়েলিং কার্যকারিতা প্রকৃত উপাদান ব্যবহার করে পরীক্ষা করা যেতে পারে।
8. চূড়ান্ত পরিদর্শন:মেশিনের মাত্রা, বৈদ্যুতিক ফাংশন, বায়ুসংক্রান্ত অপারেশন, তৈলাক্তকরণ, সুরক্ষা ডিভাইস এবং সমাপ্ত কয়েলের অবস্থা পরীক্ষা করুন।
9. প্যাকেজিং রপ্তানি করুন:মেশিনটি আর্দ্রতা, জারা এবং হ্যান্ডলিং ক্ষতির বিরুদ্ধে সুরক্ষা সহ বিদেশী পরিবহন প্রয়োজনীয়তা অনুসারে প্যাক করা হয়।
1998 সাল থেকে ড্রবেঞ্চ ইঞ্জিনিয়ারিং।FangRong দুই দশকেরও বেশি সময় ধরে কোল্ড ড্রয়িং এবং সম্পর্কিত ধাতু তৈরির সরঞ্জামগুলিতে মনোনিবেশ করেছে। কোম্পানির প্রকৌশল পটভূমিতে একটি তাইওয়ানিজ ড্রয়িং-ইকুইপমেন্ট অংশীদারিত্ব এবং পরবর্তীতে স্বাধীন উত্পাদন উন্নয়ন অন্তর্ভুক্ত রয়েছে।
দুটি উৎপাদন সুবিধা।ডংগুয়ান এবং ইয়াংজিয়াং উত্পাদন সুবিধাগুলি বিভিন্ন অর্ডার ভলিউমের জন্য যান্ত্রিক বানোয়াট, সমাবেশ, পরীক্ষা এবং সরঞ্জাম সরবরাহ সমর্থন করে।
আন্তর্জাতিক ইনস্টলেশন অভিজ্ঞতা।FangRong সরঞ্জাম 70 টিরও বেশি দেশে গ্রাহকদের সরবরাহ করা হয়েছে, বিভিন্ন টিউব উপকরণ, উত্পাদন প্রয়োজনীয়তা এবং কারখানার অবস্থার সাথে বাস্তব অভিজ্ঞতা প্রদান করে।
কারখানা গ্রহণযোগ্যতা পরীক্ষা।চালানের আগে মূল অপারেটিং ফাংশন চেক করা হয়। প্রকল্পগুলির জন্য যেখানে গ্রাহকের নমুনাগুলি আগাম সরবরাহ করা হয়, অঙ্কন এবং কয়েলিং প্রক্রিয়াটি প্রকৃত উত্পাদন উপাদানের বিরুদ্ধে পরীক্ষা করা যেতে পারে।
অ্যাপ্লিকেশন-ভিত্তিক ইঞ্জিনিয়ারিং সমর্থন।প্রযুক্তিগত দল ডাই সিলেকশন, ড্রয়িং-ফোর্স ক্যালকুলেশন, পাস-শিডিউল প্ল্যানিং, ক্রলার কনফিগারেশন, মেশিন লেআউট এবং কয়েলিংয়ের প্রয়োজনীয়তাগুলিতে সহায়তা করতে পারে। একটি অবিচ্ছিন্ন অঙ্কন লাইনের সাথে একটি বিরতিহীন ড্রবেঞ্চ প্রতিস্থাপন করার সময় এটি বিশেষভাবে গুরুত্বপূর্ণ।
ISO 9001:2015- নকশা, উত্পাদন, ইনস্টলেশন এবং পরিষেবা কভার করে গুণমান ব্যবস্থাপনা সিস্টেম। সার্টিফিকেট নং UQ231211R1।
সিই চিহ্নিতকরণ— স্ট্যান্ডার্ড এফআর মেশিনগুলি মেশিন কনফিগারেশন এবং প্রাসঙ্গিক ইইউ প্রয়োজনীয়তাগুলির জন্য প্রযোজ্য CE কনফার্মিটি ডকুমেন্টেশনের সাথে সরবরাহ করা হয়। যন্ত্রপাতি নিরাপত্তা মূল্যায়ন প্রযোজ্য প্রয়োজনীয়তা উপর ভিত্তি করেনির্দেশিকা 2006/42/ECএবং সংশ্লিষ্ট সুরেলা মান।
এসজিএস পরিদর্শন— সম্মত মেশিনের স্পেসিফিকেশন, কর্মক্ষমতা এবং নিরাপত্তার প্রয়োজনীয়তার জন্য তৃতীয় পক্ষের পরিদর্শনের ব্যবস্থা করা যেতে পারে।
পেটেন্ট পোর্টফোলিও— FangRong আঁকার সরঞ্জাম, ডাই হোল্ডার, টেনশন মেকানিজম এবং অন্যান্য ধাতু-গঠন উপাদান সম্পর্কিত পেটেন্ট প্রযুক্তি তৈরি করেছে।
দ্রষ্টব্য:সিই সামঞ্জস্য কনফিগারেশন-নির্দিষ্ট। যদি মেশিনটি ইইউতে আমদানি করা হয়, তবে সরবরাহ করা সঠিক মেশিনের জন্য চূড়ান্ত প্রযুক্তিগত ফাইল, সামঞ্জস্যের ঘোষণা, সুরক্ষা ডিভাইস এবং বৈদ্যুতিক কনফিগারেশন নিশ্চিত করা উচিত। UKCA ডকুমেন্টেশন এবং অন্যান্য বাজার-নির্দিষ্ট প্রয়োজনীয়তা উৎপাদনের আগে আলোচনা করা যেতে পারে।
কয়েলে স্বয়ংক্রিয় ক্রলার-টাইপ কোল্ড ড্রয়িং মেশিনটি রপ্তানি-ভিত্তিক প্যাকেজিং এবং যান্ত্রিক, বৈদ্যুতিক এবং বায়ুসংক্রান্ত উপাদানগুলির সুরক্ষা সহ আন্তর্জাতিক চালানের জন্য প্রস্তুত করা হয়েছে। চূড়ান্ত প্যাকিং পদ্ধতি মেশিনের মাত্রা, শিপিং রুট এবং সরঞ্জামগুলি সম্পূর্ণ মেশিন হিসাবে বা পৃথক বিভাগে পাঠানো হয়েছে কিনা তার উপর নির্ভর করে।
বিদেশী প্রকল্পগুলির জন্য, চালানের আগে প্যাকিং তালিকা, মেশিনের মাত্রা, মোট ওজন এবং লোডিং ব্যবস্থা নিশ্চিত করা হয় যাতে ক্রেতা আগে থেকেই কাস্টমস ক্লিয়ারেন্স, অভ্যন্তরীণ পরিবহন এবং কারখানা আনলোড করার সরঞ্জাম প্রস্তুত করতে পারে।
সর্বাধিক গতির পরিবর্তে প্রকৃত টিউব ব্যাস এবং অঙ্কন বল দিয়ে শুরু করুন। FR-16 φ5-φ16 মিমি কভার করে এবং 10 kN প্রদান করে; FR-25 φ10-φ25 মিমি কভার করে এবং 30 kN প্রদান করে; FR-38 φ10-φ40 মিমি কভার করে এবং 50 kN প্রদান করে। উপাদানের শক্তি, প্রারম্ভিক ব্যাস, সমাপ্ত ব্যাস এবং পাস প্রতি হ্রাসও বিবেচনা করা উচিত।
হ্যাঁ, এফআর সিরিজটি তামা, অ্যালুমিনিয়াম, স্টেইনলেস স্টীল, কার্বন ইস্পাত এবং নির্বাচিত বিশেষ ধাতুগুলির জন্য কনফিগার করা যেতে পারে। যাইহোক, একই মেশিনে প্রতিটি উপাদানের জন্য অভিন্ন ডাইস, লুব্রিকেশন বা অঙ্কন পরামিতি ব্যবহার করা উচিত নয়। কঠিন পদার্থের জন্য সাধারণত আরও বেশি অঙ্কন শক্তি এবং হ্রাস এবং তৈলাক্তকরণের ঘনিষ্ঠ নিয়ন্ত্রণের প্রয়োজন হয়।
নং 100 মি/মিনিট হল উপযুক্ত প্রক্রিয়া শর্তে FR-38-এর সর্বোচ্চ রেট করা গতি। প্রকৃত উৎপাদন গতি উপাদান, টিউব মাত্রা, হ্রাস, ডাই ডিজাইন, তৈলাক্তকরণ, পৃষ্ঠের প্রয়োজনীয়তা এবং কয়েলিং অবস্থার উপর নির্ভর করে। সর্বাধিক গতিতে চালানো তখনই কার্যকর যখন সম্পূর্ণ প্রক্রিয়াটি সেই গতিতে স্থিতিশীল গুণমান বজায় রাখতে পারে।
প্রধান পার্থক্য হল টানা পদ্ধতি। একটি প্রচলিত ড্রবেঞ্চ স্ট্রোকে টানে, যখন ক্রলার সিস্টেম ক্রমাগত ঘর্ষণ-ভিত্তিক টান দেয়। এটি দীর্ঘ একটানা টিউবের জন্য সুবিধাজনক কারণ এটি স্টপ-স্টার্ট সাইকেল হ্রাস করে এবং টানা পণ্যটিকে সরাসরি কয়লারে প্রবেশ করতে দেয়।
সঠিক ক্রলার চাপ, ট্র্যাক অবস্থা, প্রান্তিককরণ এবং প্রক্রিয়া তৈলাক্তকরণ গুরুত্বপূর্ণ। অত্যধিক ক্ল্যাম্পিং চাপ সংবেদনশীল পৃষ্ঠের ক্ষতি করতে পারে, অপর্যাপ্ত চাপ পিছলে যেতে পারে। তাই ক্ল্যাম্পিং সিস্টেমটিকে কেবলমাত্র সর্বাধিক চাপ প্রয়োগ করার পরিবর্তে টিউব উপাদান এবং পৃষ্ঠের প্রয়োজনীয়তা অনুসারে সামঞ্জস্য করা দরকার।
প্রদান করুনউপাদান গ্রেড, শুরু টিউব ব্যাস, সমাপ্ত ব্যাস, টিউব প্রাচীর বেধ যদি প্রযোজ্য, প্রয়োজনীয় অঙ্কন গতি, লক্ষ্য উৎপাদন আউটপুট, কয়েল মাত্রা এবং উপলব্ধ পাওয়ার সাপ্লাই. একটি অঙ্কন নমুনা বা বিদ্যমান পাস সময়সূচী এছাড়াও দরকারী. এই পরামিতিগুলি উদ্ধৃতি দেওয়ার আগে প্রয়োজনীয় অঙ্কন বল এবং মেশিনের মডেল পরীক্ষা করার অনুমতি দেয়।
স্ট্যান্ডার্ড মেশিনে অঙ্কন সিস্টেম এবং ডাই হোল্ডার অন্তর্ভুক্ত রয়েছে। নির্দিষ্ট টিউব মাপের জন্য ডাইস গ্রাহকের উপাদান এবং মাত্রা অনুযায়ী নির্বাচন করা হয় এবং সাধারণত প্রয়োজনীয় অঙ্কন প্রক্রিয়া অনুযায়ী উদ্ধৃত করা হয়।
হ্যাঁ। এফআর-সিরিজ কনফিগারেশনে একটি সমন্বিত কয়েলিং স্টেশন রয়েছে। কয়লার ড্রয়িং লাইনের গতি অনুসরণ করে এবং সমাপ্ত নলটিকে নির্দিষ্ট স্পুল বা ড্রামে নিয়ে যায়। প্রযুক্তিগত স্পেসিফিকেশনের সময় কয়েলের দৈর্ঘ্য, টান এবং পরিবর্তনের প্রয়োজনীয়তা নিশ্চিত করা উচিত।
স্ট্যান্ডার্ড MOQ হল1 সম্পূর্ণ মেশিন সেট. পরিমাণ ভিত্তিক উদ্ধৃতি জন্য প্রস্তুত করা যেতে পারে1 সেট, 2-4 সেট এবং 5+ সেট. চূড়ান্ত ইউনিট মূল্য শুধুমাত্র পরিমাণের উপর নয়, নির্বাচিত মডেল, টুলিং, কয়েলিং কনফিগারেশন, অটোমেশন এবং গ্রাহক-নির্দিষ্ট প্রয়োজনীয়তার উপরও নির্ভর করে।
স্ট্যান্ডার্ড FOB উদ্ধৃতি উপর ভিত্তি করেশেনজেন বন্দর, চীন. যদি আপনার লজিস্টিক ব্যবস্থার জন্য অন্য চীনা বন্দরের প্রয়োজন হয়, তাহলে শিপিং টার্ম এবং অভ্যন্তরীণ পরিবহন খরচ উদ্ধৃতিতে পুনরায় গণনা করা যেতে পারে।
স্ট্যান্ডার্ড FR-16 এবং FR-25 অর্ডারের জন্য সাধারণত প্রয়োজন হয়30-60 দিন. FR-38 এবং কাস্টমাইজড কনফিগারেশন সহ মেশিনগুলির সাধারণত প্রয়োজন হয়60-90 দিন. প্রযুক্তিগত স্পেসিফিকেশন এবং অর্ডারের বিবরণ চূড়ান্ত হওয়ার পরে নিশ্চিত লিড টাইম শুরু হয়।
জরুরী প্রকল্পের জন্য অগ্রাধিকার উৎপাদন নিয়ে আলোচনা করা যেতে পারে। একটি দ্রুত অর্ডার বর্তমান কারখানার ক্ষমতা, উপাদান প্রাপ্যতা এবং মেশিন কনফিগারেশন সাপেক্ষে. অর্ডার দেওয়ার আগে ত্বরিত ডেলিভারির তারিখটি বাণিজ্যিক উদ্ধৃতিতে লিখিতভাবে নিশ্চিত করা উচিত।
স্ট্যান্ডার্ড পেমেন্ট ব্যবস্থা হয়অর্ডার নিশ্চিতকরণের পরে 30% আমানত এবং কারখানা গ্রহণযোগ্যতা পরীক্ষার পরে চালানের আগে 70% ব্যালেন্স. যোগ্য প্রকল্পের জন্য বিকল্প শর্তাবলী আলোচনা করা যেতে পারে।
মেশিনটি যান্ত্রিক অপারেশন, বৈদ্যুতিক ফাংশন, বায়ুসংক্রান্ত ক্ল্যাম্পিং, অঙ্কন-গতি নিয়ন্ত্রণ, কয়েলিং সিঙ্ক্রোনাইজেশন, নিরাপত্তা ফাংশন এবং সামগ্রিক সমাবেশের জন্য পরীক্ষা করা হয়। যখন গ্রাহক নল নমুনা প্রদান করা হয়, প্রকৃত অঙ্কন এবং coiling পরীক্ষা চালান আগে ব্যবস্থা করা যেতে পারে.
হ্যাঁ। FangRong ইনস্টলেশন নির্দেশিকা, কমিশনিং সহায়তা এবং অপারেটর প্রশিক্ষণ প্রদান করতে পারে। ট্রেনিং মেশিন অপারেশন, ডাই চেঞ্জিং, রুটিন রক্ষণাবেক্ষণ, ক্রলার সমন্বয় এবং মৌলিক ত্রুটি নির্ণয় কভার করতে পারে। প্রকল্প এবং গন্তব্য অনুযায়ী সঠিক পরিষেবা ব্যবস্থা নিশ্চিত করা হয়।
স্ট্যান্ডার্ড ওয়ারেন্টি সময়কালকমিশনিং থেকে 12 মাস. সাধারণ প্রতিস্থাপন অংশ যেমন ক্রলার উপাদান, গিয়ার, সীল এবং সেন্সর মেশিন কনফিগারেশন অনুযায়ী সরবরাহ করা যেতে পারে। অপারেটিং এবং রক্ষণাবেক্ষণের সমস্যাগুলির জন্য দূরবর্তী প্রযুক্তিগত সহায়তাও উপলব্ধ।
হ্যাঁ, যেখানে গ্রাহক প্রতিনিধি টিউব উপাদান এবং প্রয়োজনীয় অঙ্কন তথ্য আগাম প্রদান করতে পারেন। প্রকৃত উপাদানের সাথে পরীক্ষা করা নতুন অ্যাপ্লিকেশনের জন্য বিশেষভাবে উপযোগী কারণ এটি প্রসবের আগে অঙ্কন শক্তি, গতি, তৈলাক্তকরণ, পৃষ্ঠের অবস্থা এবং কয়েলিংয়ের কার্যকারিতা মূল্যায়ন করার অনুমতি দেয়।
ক্রেতাকে চূড়ান্ত মেশিন লেআউট অনুসারে প্রয়োজনীয় ভিত্তি, নোঙ্গর অবস্থান, বৈদ্যুতিক পাওয়ার সাপ্লাই, সংকুচিত বায়ু, তৈলাক্তকরণ ব্যবস্থা এবং উপাদান পরিচালনার সরঞ্জাম প্রস্তুত করতে হবে। FangRong চালানের আগে ভিত্তি অঙ্কন, অ্যাঙ্কর-বোল্ট তথ্য এবং ইনস্টলেশন প্রয়োজনীয়তা প্রদান করতে পারে।
ঠিকানা
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
টেলিফোন
ইমেইল