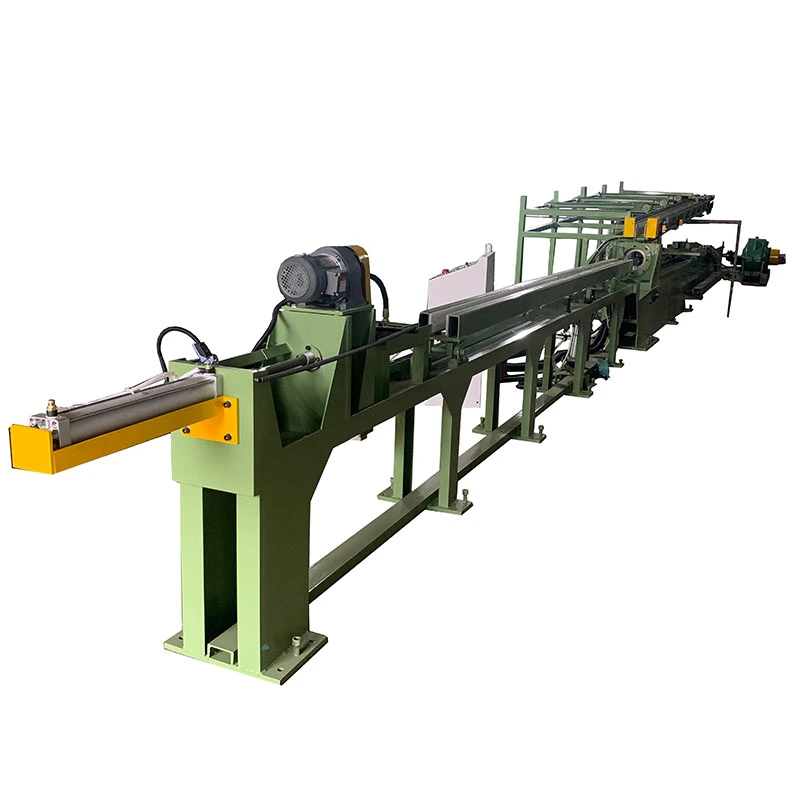
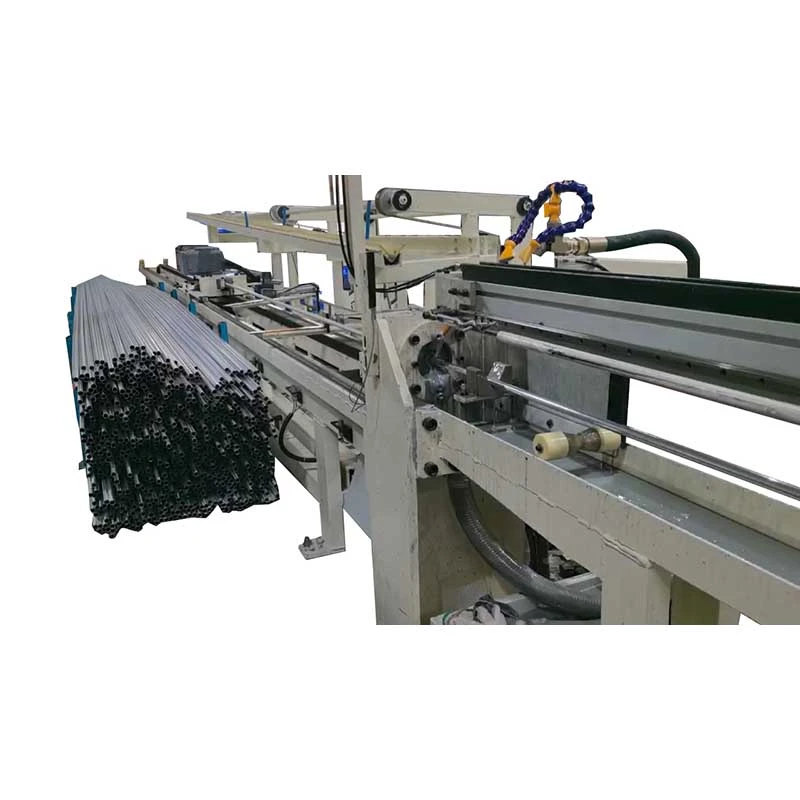
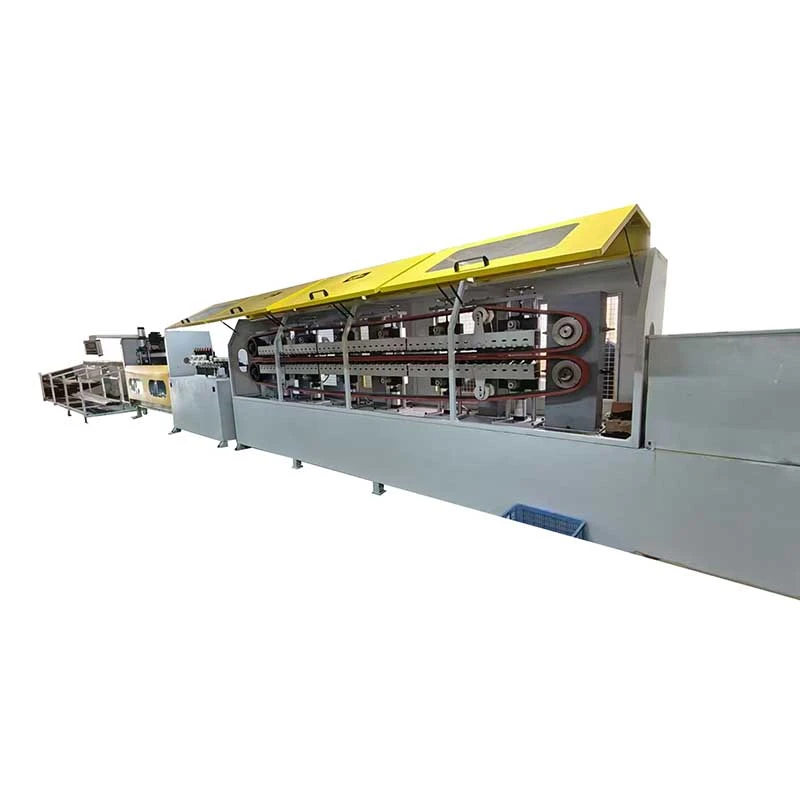
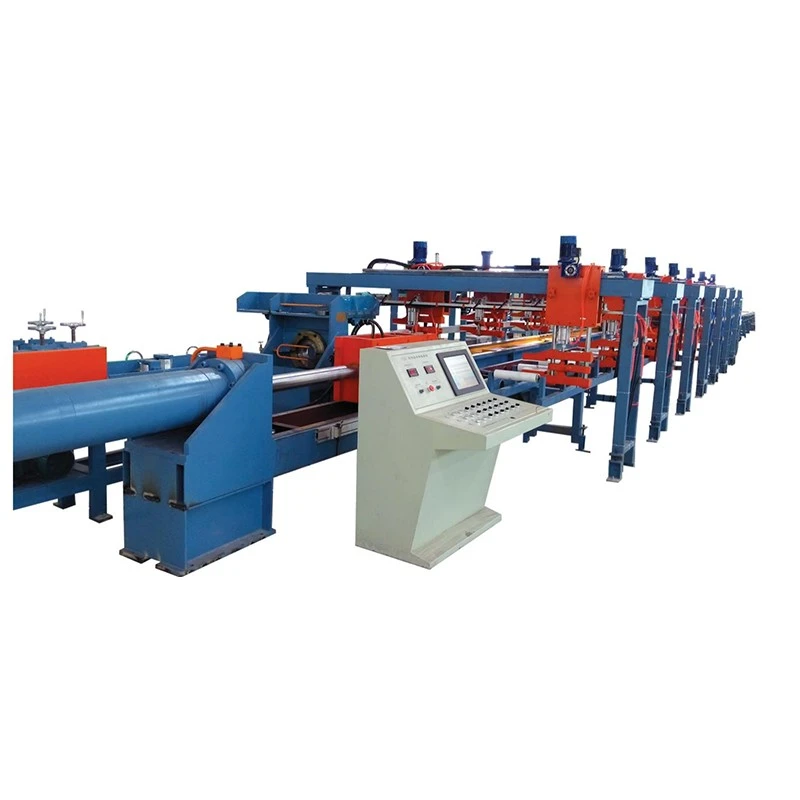
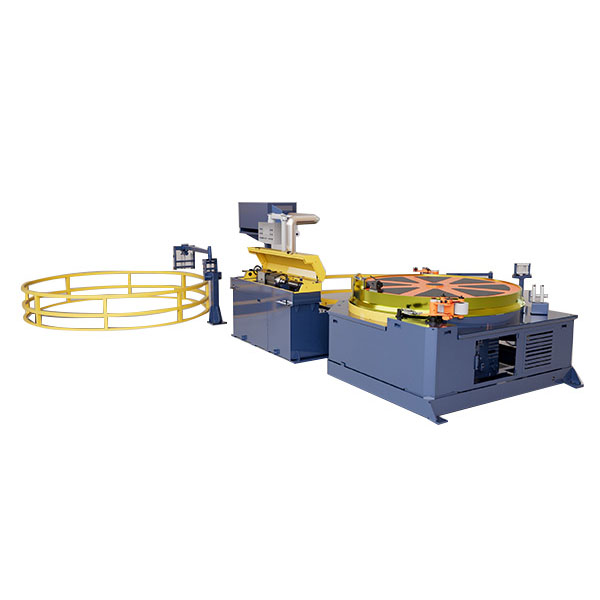
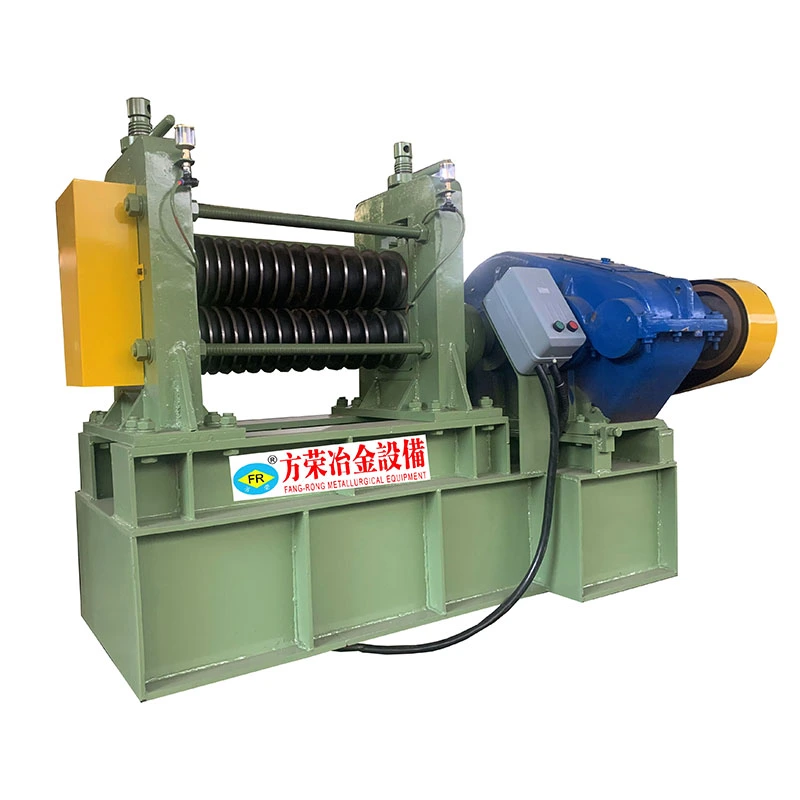
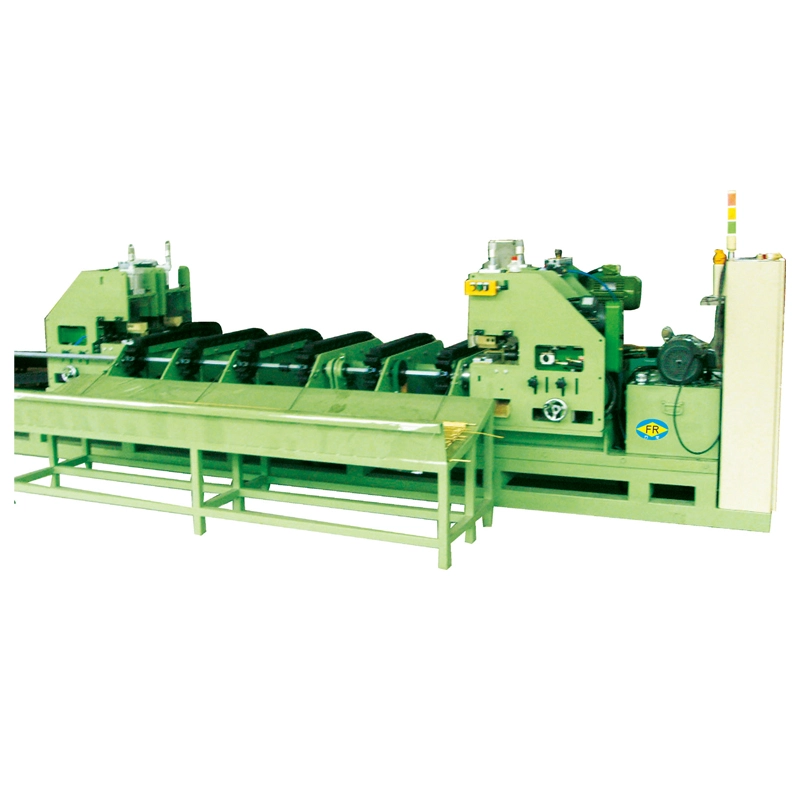
আমরা বিভিন্ন শিল্প জুড়ে টিউব, বার এবং তারের উপকরণের জন্য তৈরি করা সোজা করা, কোল্ড ড্রয়িং, পয়েন্টিং, চেমফারিং, কাটিং, থ্রেড রোলিং মেশিন এবং ড্রয়িং ডাইস সহ নির্ভুল ধাতু প্রক্রিয়াকরণ সরঞ্জামগুলির একটি বিস্তৃত পরিসর অফার করি।
যথার্থ তারের উৎপাদনের জন্য কয়েল ড্রয়িং মেশিন প্রস্তুতকারক
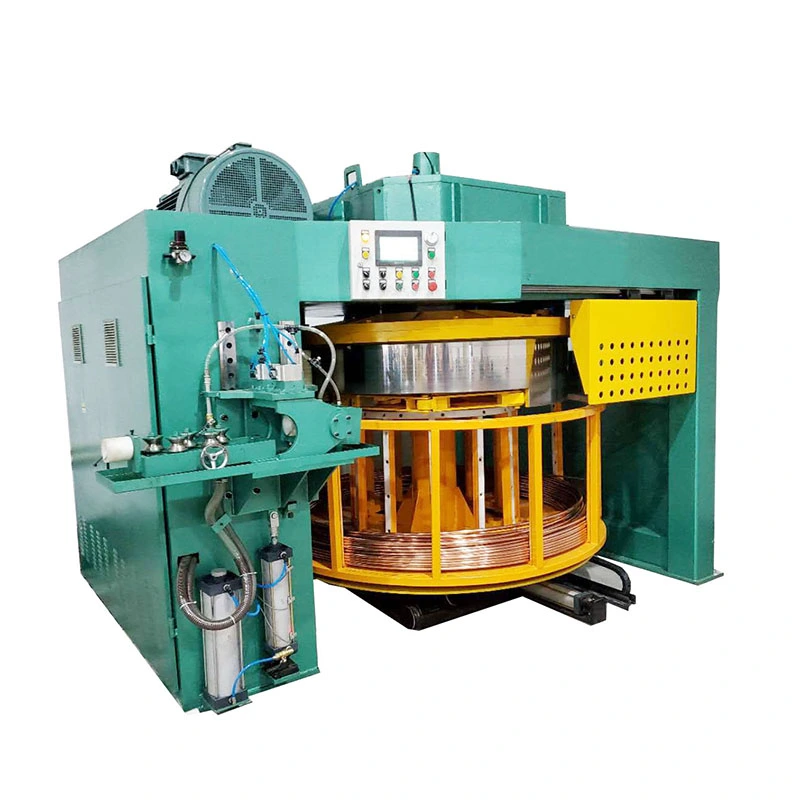
টিউব বা তারের দীর্ঘ দৈর্ঘ্য আঁকার জন্য উপাদানটিকে অঙ্কন এবং ঘুরানোর প্রক্রিয়ার মাধ্যমে অবিচ্ছিন্ন থাকতে হবে। স্থির-দৈর্ঘ্যের বারগুলির জন্য একটি প্রচলিত ড্রবেঞ্চের বিপরীতে, একটি কয়েল ড্রয়িং মেশিনকে একই সময়ে টানা, গাইডিং, টান এবং টেক-আপ নিয়ন্ত্রণ করতে হবে। ফ্যাংরং এরকয়েল ড্রয়িং মেশিনথেকে ক্যাপস্টান ব্যাস সহ উল্লম্ব এবং উল্টানো কনফিগারেশনে উপলব্ধφ250mm থেকে φ2200mmএবং থেকে অঙ্কন গতি80-400 মি/মিনিট, মডেল এবং উপাদান উপর নির্ভর করে.
উচ্চ অঙ্কন গতিতে টেনশন নিয়ন্ত্রণ
উচ্চ লাইন গতিতে, অস্থির উত্তেজনার ফলে আলগা কয়েল, টেলিস্কোপিং, অসম ঘূর্ণায়মান পিচ বা অনিয়মিত উপাদান খাওয়ানো হতে পারে। শুধু মোটরের গতি বাড়ানো এই সমস্যার সমাধান করে না। FangRong একটি ব্যবহার করেনর্তকী হাত এবং প্রোগ্রামেবল পিচ নিয়ন্ত্রণটেক-আপ সিস্টেমকে ড্রয়িং লাইনের পরিবর্তনগুলি অনুসরণ করার অনুমতি দিয়ে ঘুরার গতির সাথে উপাদানের টান সমন্বয় করতে।
এটি নরম তামা এবং অ্যালুমিনিয়াম পণ্যগুলির জন্য বিশেষভাবে গুরুত্বপূর্ণ। অত্যধিক ঘূর্ণন টান উপাদানটিকে বিকৃত করতে পারে এবং পরবর্তী উত্পাদন পদক্ষেপের সময় সমাপ্ত কুণ্ডলীটিকে মুক্ত করা কঠিন করে তোলে।
ড্রয়িং এবং উইন্ডিং মিলে যেতে হবে।অবিচ্ছিন্ন কুণ্ডলী উত্পাদনের জন্য, টেক-আপ সিস্টেমকে প্রকৃত অঙ্কনের গতি এবং উপাদানের অবস্থা অনুসরণ করতে হবে। উইন্ডিং সিস্টেম খুব দ্রুত চালানো বা অতিরিক্ত টান প্রয়োগ করা সমাপ্ত কয়েলকে প্রভাবিত করতে পারে।
উল্টানো এবং উল্লম্ব কুণ্ডলী অঙ্কন মেশিন
FangRong উভয় উল্টানো এবং উল্লম্ব কয়েল অঙ্কন কনফিগারেশন সরবরাহ করে। থেকে উল্টানো মডেলFR-D250 থেকে FR-D220025 মিমি পর্যন্ত টিউব ব্যাস পরিচালনা করতে পারে। মডেলের উপর নির্ভর করে, টেক-আপ মোটর 5.5–7.5kW, WPO সিরিজের রিডুসার, বায়ুসংক্রান্ত উপাদান প্রেসিং এবং ক্রস-রোলার প্রি-স্ট্রেটেনিং ইউনিটের 5-10 গ্রুপ।
এই মেশিনগুলি ক্রমাগত টিউব প্রক্রিয়াকরণের জন্য ব্যবহৃত হয় যেখানে উপাদানগুলিকে উইন্ডিং বিভাগে প্রবেশ করার আগে নির্দেশিত এবং নিয়ন্ত্রণ করা প্রয়োজন। প্রাক-সোজা ইউনিটগুলি আরও সামঞ্জস্যপূর্ণ ঘুরার জন্য উপাদান প্রস্তুত করতে সহায়তা করে।
উল্লম্ব মডেল, সহFR-250 থেকে FR-1800পরিসীমা, WPO ওয়ার্ম গিয়ার বা শক্ত গিয়ার রিডিউসার ব্যবহার করুন এবং ড্রয়িং গতিতে পৌঁছাতে পারেন200মি/মিনিট. লেআউট আগত উপাদান, টিউব বা তারের ব্যাস, প্রয়োজনীয় কয়েলের মাত্রা, উপলব্ধ ইনস্টলেশন স্থান এবং ডাউনস্ট্রিম হ্যান্ডলিং প্রয়োজনীয়তার উপর নির্ভর করে।
উল্টানো টাইপFR-D250–FR-D2200 টিউবের ব্যাস 25 মিমি পর্যন্ত 5.5–7.5kW টেক-আপ মোটর
উল্লম্ব প্রকারFR-250–FR-1800 200m/মিনিট পর্যন্ত আঁকার গতি WPO বা শক্ত গিয়ার রিডুসার
প্রাক সোজা করাক্রস-রোলার ইউনিটের 5-10 গ্রুপ নির্বাচিত মডেলগুলিতে উপলব্ধ নিয়ন্ত্রিত কয়েল খাওয়ানোর জন্য
Capstan ব্যাস এবং মেশিন নির্বাচন
ক্যাপস্টান একটি কয়েল ড্রয়িং মেশিনের একটি গুরুত্বপূর্ণ অংশ কারণ এর ব্যাস অঙ্কন এবং উইন্ডিং সিস্টেমের মধ্য দিয়ে যাওয়ার সময় উপাদানটি কীভাবে বাঁকে যায় তা প্রভাবিত করে। FangRong কনফিগারেশন পরিসীমা থেকেφ250mm থেকে φ2200mm, আনুমানিক থেকে মোটর ক্ষমতা সঙ্গে5.5/7.5kW থেকে 90/110kW.
ক্যাপস্টান ব্যাসφ250-2200 মিমি
অঙ্কন গতি80-400 মি/মিনিট
মোটর পাওয়ারপ্রায় 5.5/7.5–90/110kW
একটি বড় ক্যাপস্টান সবসময় সঠিক পছন্দ নয়। পাতলা বা শক্ত পদার্থের জন্য, প্রয়োজনীয় নমন ব্যাসার্ধ, পৃষ্ঠের অবস্থা এবং সমাপ্ত কয়েলের আকার সর্বাধিক লাইন গতির চেয়ে বেশি গুরুত্বপূর্ণ হতে পারে। নির্বাচন একাউন্টে নিতে হবেউপাদান গ্রেড, শুরু ব্যাস, পাস প্রতি হ্রাস, সমাপ্ত কয়েল ব্যাস এবং প্রয়োজনীয় অঙ্কন গতি.
নির্বাচন আইটেম
এটা কি প্রভাবিত করে
কেন এটা ব্যাপার
উপাদান গ্রেড
লোড এবং নমন আচরণ অঙ্কন
নরম তামা এবং অ্যালুমিনিয়াম সাবধানে টান নিয়ন্ত্রণ প্রয়োজন
ব্যাস শুরু হচ্ছে
অঙ্কন বল এবং মেশিন ক্ষমতা
মেশিনের প্রয়োজনীয় কাজের পরিসীমা নির্ধারণ করে
পাস প্রতি হ্রাস
লোড এবং উত্পাদন চক্র অঙ্কন
মোটর এবং অঙ্কন সিস্টেমের প্রয়োজনীয়তা প্রভাবিত করে
সমাপ্ত কুণ্ডলী ব্যাস
উইন্ডিং বিন্যাস এবং ক্যাপস্ট্যান নির্বাচন
ডাউনস্ট্রিম হ্যান্ডলিং এবং স্টোরেজ মেলে প্রয়োজন
প্রয়োজনীয় লাইন গতি
অঙ্কন এবং টেক আপ গতি
উচ্চ গতির জন্য আরও স্থিতিশীল টান এবং ঘুর নিয়ন্ত্রণ প্রয়োজন
ক্রমাগত টিউব এবং তারের জন্য আবেদন
কুণ্ডলী অঙ্কন পৃথক কাটা টুকরা পরিবর্তে ক্রমাগত দৈর্ঘ্য সরবরাহ এবং ব্যবহৃত পণ্যের জন্য উপযুক্ত। সাধারণ অ্যাপ্লিকেশন অন্তর্ভুক্তশীতাতপনিয়ন্ত্রণের জন্য তামার টিউব কয়েল, তারের উৎপাদনের জন্য অ্যালুমিনিয়ামের তার এবং বসন্ত উৎপাদনের জন্য স্টিলের তার.
মেশিনটিও উপযুক্ত যেখানে টানা উপাদানটিকে সরাসরি ঘুরতে বা স্টোরেজ প্রক্রিয়ায় যেতে হবে। যখন সমাপ্ত কুণ্ডলী একটি ভিন্ন ব্যাস প্রয়োজন, ঘুর দিক বা প্যাকেজিং বিন্যাস, aরিবন্ডিং মেশিনঅঙ্কন মেশিন পরে ইনস্টল করা যেতে পারে.
অবিচ্ছিন্ন পণ্যগুলির জন্য, মেশিন নির্বাচনের সময় ডাউনস্ট্রিম হ্যান্ডলিং বিবেচনা করা উচিত।অঙ্কন মেশিনের প্রতিটি উইন্ডিং বা প্যাকেজিং প্রয়োজনীয়তা নিজেই পরিচালনা করার প্রয়োজন নেই। একটি পৃথক রিওয়াইন্ডিং ইউনিট ব্যবহার করা যেতে পারে যখন চূড়ান্ত কয়েল স্পেসিফিকেশন অঙ্কন মেশিনের স্ট্যান্ডার্ড টেক-আপ ফর্ম্যাট থেকে আলাদা।
প্রি-স্ট্রেইটনিং এবং কয়েল উইন্ডিং
ঘুরানোর আগে উপাদানের অবস্থা সমাপ্ত কয়েলের উপর সরাসরি প্রভাব ফেলে। প্রি-স্ট্রেটেনিং, ম্যাটেরিয়াল টিপে, উইন্ডিং পিচ এবং টেনশন সবই প্রোডাক্ট অনুযায়ী অ্যাডজাস্ট করা দরকার। FangRong এই ফাংশনগুলিকে মেশিনের ধরন এবং অ্যাপ্লিকেশন অনুসারে কনফিগার করে যাতে উপাদানটি টেক-আপ বিভাগে প্রবেশ করার সাথে সাথে স্থিতিশীল থাকে।
টিউব অ্যাপ্লিকেশনের জন্য, ক্রস-রোলার প্রি-স্ট্রেটেনিং ইউনিটগুলি উইন্ডিং বিভাগে পৌঁছানোর আগে উপাদানটিকে নিয়ন্ত্রণ করতে সহায়তা করে। ক্রমাগত অপারেশন চলাকালীন উপাদানটিকে সঠিকভাবে নিযুক্ত রাখতে নির্বাচিত কনফিগারেশনগুলিতে বায়ুসংক্রান্ত প্রেসিং ব্যবহার করা হয়।
ক্রমাগত উত্পাদনের জন্য, মেশিনটি প্রকৃত অঙ্কন লোড, উপাদানের টান এবং প্রয়োজনীয় কুণ্ডলী জ্যামিতির চারপাশে নির্বাচন করা উচিত। সর্বাধিক অঙ্কন গতি স্পেসিফিকেশন শুধুমাত্র একটি অংশ. উপাদানের বৈশিষ্ট্য, হ্রাস, ক্যাপস্টানের ব্যাস এবং পরবর্তী প্রক্রিয়ার প্রয়োজনীয়তাগুলিও বিবেচনা করা দরকার।
দউল্টানো কয়েল ড্রয়িং মেশিনএকত্রিত করেক্রমাগত অঙ্কন এবং coilingতামা, অ্যালুমিনিয়াম, স্টেইনলেস স্টিল এবং কার্বন স্টিলের টিউব বা তারের জন্য। পর্যন্ত অঙ্কন গতি সঙ্গে400 মি/মিনিটএবং টিউবের ব্যাস3-25 মিমি, এটি কাটিং, হ্যান্ডলিং এবং মধ্যবর্তী স্টোরেজ হ্রাস করে। কুণ্ডলী ড্রাম থেকে পরিসীমা250-2200 মিমি. ফ্রিকোয়েন্সি-নিয়ন্ত্রিত গতি নিয়ন্ত্রণ স্থিতিশীল অঙ্কন উত্তেজনা এবং পৃষ্ঠের গুণমান বজায় রাখে। জন্য উপযুক্তHVAC, রেফ্রিজারেশন, বৈদ্যুতিক, স্বয়ংচালিত, এবং মেডিকেল টিউবিংউত্পাদন
চীনে একটি কয়েল ড্রয়িং মেশিন প্রস্তুতকারক এবং সরবরাহকারী হিসাবে, আমাদের নিজস্ব কারখানা রয়েছে৷ আপনি ধাতু প্রক্রিয়াকরণ যন্ত্রপাতি কিনতে চান, আমাদের সাথে যোগাযোগ করুন.
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন। গোপনীয়তা নীতি


 Whatsapp