পণ্য
পণ্য

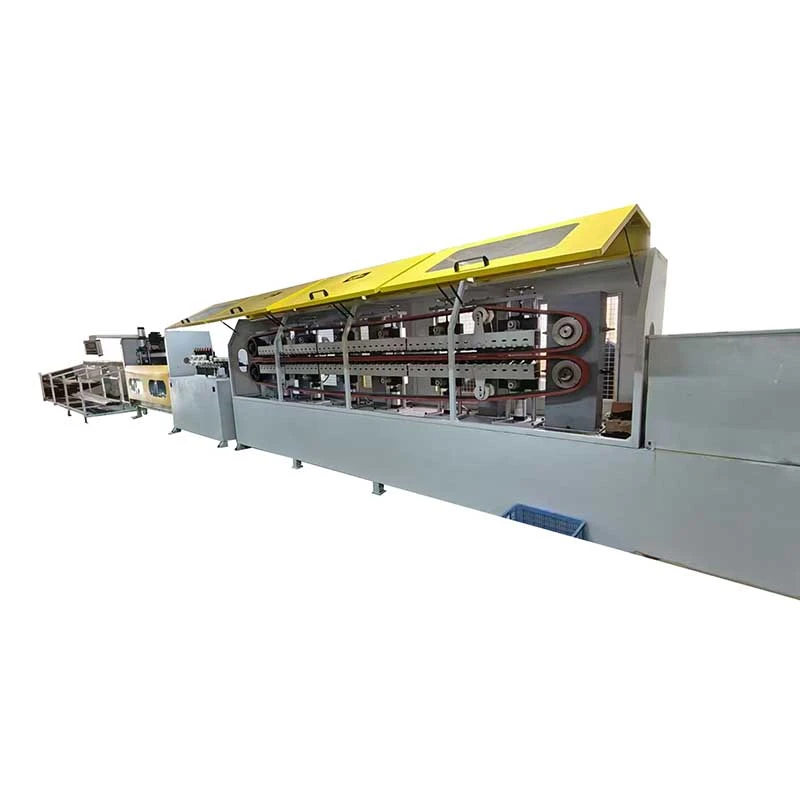
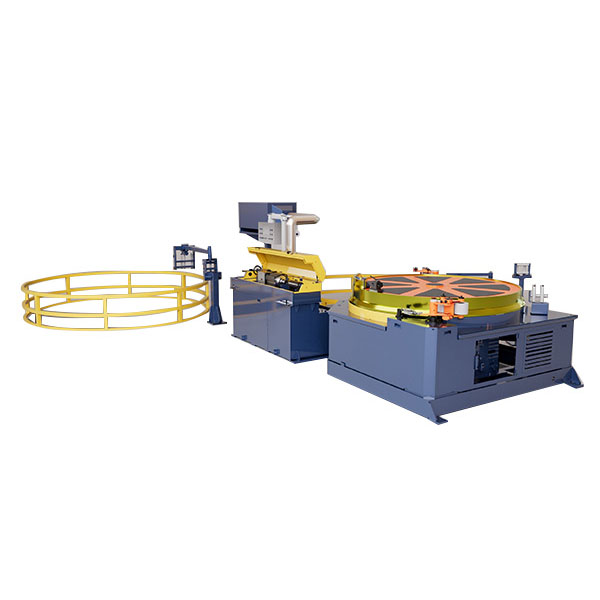
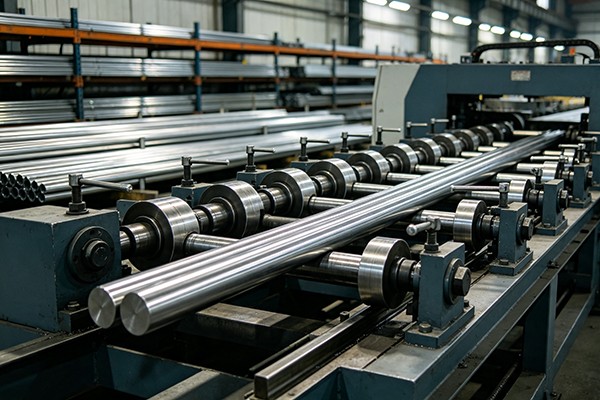
আমরা বিভিন্ন শিল্প জুড়ে টিউব, বার এবং তারের উপকরণের জন্য তৈরি করা সোজা করা, কোল্ড ড্রয়িং, পয়েন্টিং, চেমফারিং, কাটিং, থ্রেড রোলিং মেশিন এবং ড্রয়িং ডাইস সহ নির্ভুল ধাতু প্রক্রিয়াকরণ সরঞ্জামগুলির একটি বিস্তৃত পরিসর অফার করি।

পণ্য
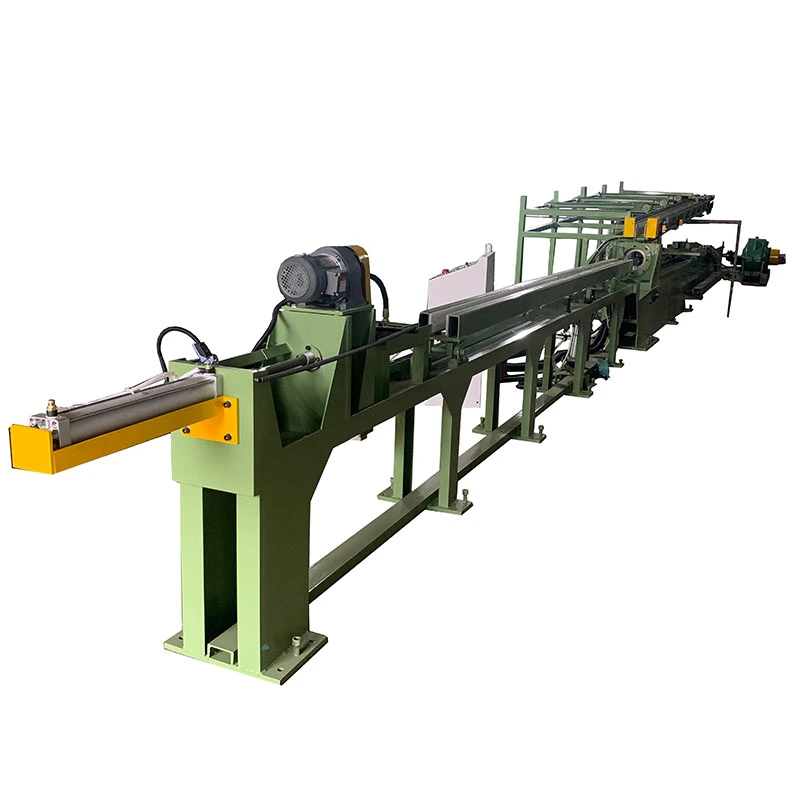
বাসবার হাইড্রোলিক ড্রয়িং মেশিন
  • বাসবার হাইড্রোলিক ড্রয়িং মেশিনবাসবার হাইড্রোলিক ড্রয়িং মেশিন
  • বাসবার হাইড্রোলিক ড্রয়িং মেশিনবাসবার হাইড্রোলিক ড্রয়িং মেশিন

বাসবার হাইড্রোলিক ড্রয়িং মেশিন

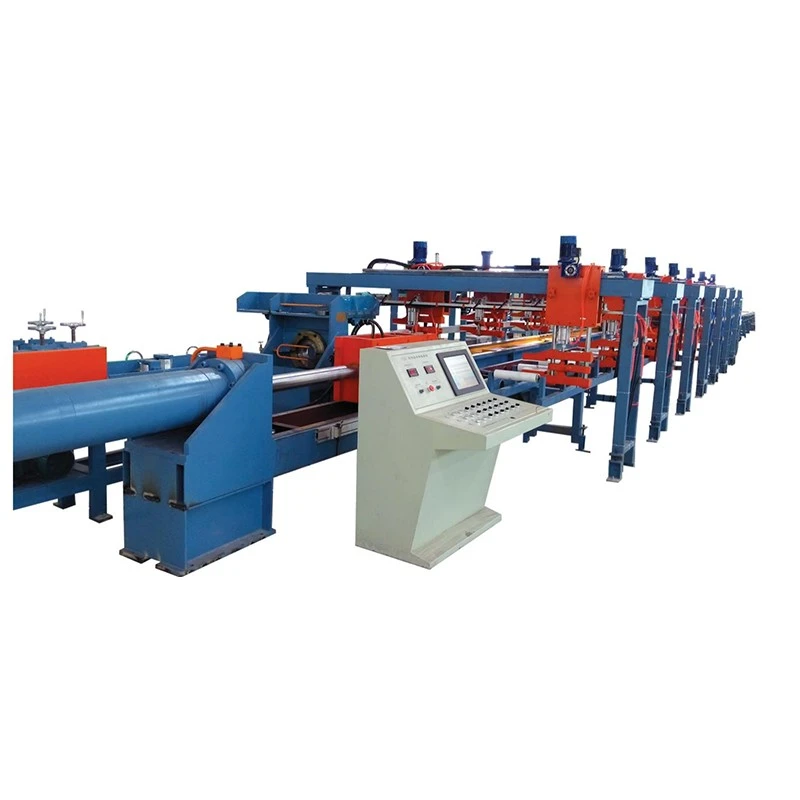
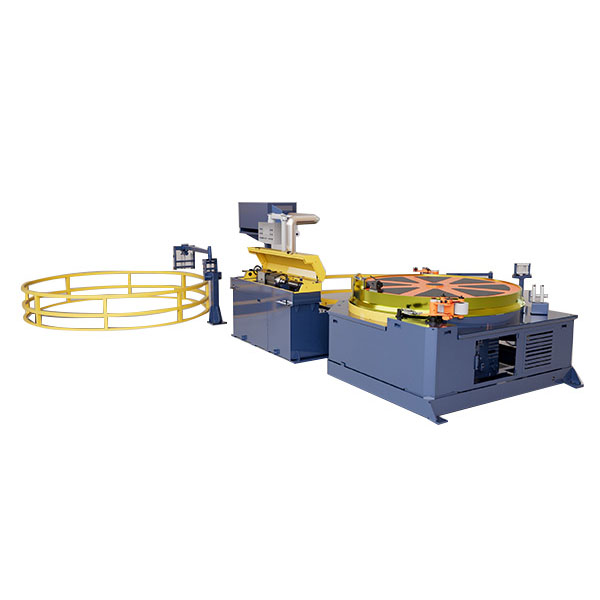
দবাসবার হাইড্রোলিক ড্রয়িং মেশিনঠান্ডা অঙ্কন জন্য ডিজাইন করা হয়তামা এবং অ্যালুমিনিয়াম বাসবার, মাত্রিক নির্ভুলতা, পৃষ্ঠ ফিনিস, এবং কঠোরতা উন্নতি. অঙ্কন বাহিনী পরিসীমা থেকে10-100 টন, অঙ্কন দৈর্ঘ্য সঙ্গে6-12 মিএবং এর গতি2-12 মি/মিনিট. এটি থেকে তামার বাসবার পরিচালনা করে40×2 মিমি থেকে 400×30 মিমি. হাইড্রোলিক বল নিয়ন্ত্রণ এবং পরিবর্তনশীল গতি হ্রাস পৃষ্ঠ ত্রুটি সঙ্গে স্থিতিশীল অঙ্কন প্রদান. জন্য উপযুক্তবিদ্যুৎ বিতরণ, ট্রান্সফরমার, সুইচগিয়ার এবং বৈদ্যুতিক সরঞ্জাম.

রেটিং: 5.0
(রেটিং কাউন্ট: 1)

দবাসবার হাইড্রোলিক ড্রয়িং মেশিন, একে কপার বাসবার ড্রবেঞ্চ বা হাইড্রোলিক বাসবার ড্রয়িং মেশিনও বলা হয়, এক্সট্রুশন বা ঢালাইয়ের পরে তামা এবং অ্যালুমিনিয়াম ফ্ল্যাট বারগুলি ঠান্ডা অঙ্কনের জন্য ডিজাইন করা হয়েছে। হাইড্রোলিক সিলিন্ডার প্রস্থ এবং বেধ কমাতে, মাত্রাগত সামঞ্জস্য উন্নত করতে, পৃষ্ঠকে পরিমার্জিত করতে এবং ঠান্ডা কাজের মাধ্যমে শক্তি বাড়াতে একটি নির্ভুল ডাই এর মাধ্যমে ওয়ার্কপিসকে টানে।

FangRong এর FR-সিরিজ অন্তর্ভুক্তFR-10T, FR-20T, FR-30T, FR-50T এবং FR-100T, 10 থেকে 100 টন ড্রয়িং ফোর্স কভার করে। মডেলের উপর নির্ভর করে, মেশিনটি থেকে বাসবারগুলি পরিচালনা করে15 থেকে 400 মিমি প্রস্থ, 2 থেকে 30 মিমি পুরুত্ব এবং কার্যকর অঙ্কন দৈর্ঘ্য 6 থেকে 12 মি. এটি প্রধানত সুইচগিয়ার, বিতরণ সরঞ্জাম, ট্রান্সফরমার, বৈদ্যুতিক সংযোগকারী এবং অন্যান্য পাওয়ার অ্যাপ্লিকেশনের জন্য তামা এবং অ্যালুমিনিয়াম বাসবারগুলির জন্য ব্যবহৃত হয়।

Busbar Hydraulic Drawing Machine Copper Busbar Hydraulic Drawing Machine

বাসবার অঙ্কন প্রক্রিয়া কিভাবে কাজ করে

বাসবার হাইড্রোলিক ড্রয়িং মেশিন একটি হাইড্রোলিক পুল-থ্রু প্রক্রিয়া ব্যবহার করে। প্রকৃত ডাই ডিজাইন, পাস প্রতি হ্রাস এবং অঙ্কন শক্তি শুধুমাত্র বাসবারের আকার থেকে না হয়ে শুরুর বিভাগ, লক্ষ্য বিভাগ, উপাদানের অবস্থা এবং প্রয়োজনীয় বৈশিষ্ট্যগুলি থেকে নির্ধারণ করা উচিত।

1. ওয়ার্কপিস লোড হচ্ছে
এক্সট্রুড বা ঢালাই কপার বা অ্যালুমিনিয়াম বাসবার ফিড র্যাকের উপর অবস্থিত। অগ্রণী প্রান্তটি নির্দেশিত বা ছোট করা হয় যাতে এটি অঙ্কন ডাইতে প্রবেশ করতে পারে।

2. ডাই এন্ট্রি
প্রস্তুত প্রান্তটি প্রয়োজনীয় চূড়ান্ত ক্রস-সেকশনের জন্য ডিজাইন করা ডাইয়ের মধ্য দিয়ে যায়। অ-মানক বাসবার প্রোফাইলের জন্য, ডাই হোল্ডার এবং টুলিং বিভাগটির সাথে মেলে কনফিগার করা যেতে পারে।

3. জলবাহী অঙ্কন
হাইড্রোলিক সিলিন্ডার একটি নিয়ন্ত্রিত শক্তিতে ডাই এর মাধ্যমে বাসবারকে টানে। FR-সিরিজ জুড়ে সিলিন্ডার বোরের মাপ থেকে125 থেকে 280 মিমি, থেকে পিস্টন রড ব্যাস সঙ্গে70 থেকে 140 মিমি.

4. অঙ্কন গতি নিয়ন্ত্রণ
অঙ্কন গতি থেকে নিয়মিত হয়2 থেকে 12 মি/মিনিট. একটি কম গতি বৃহৎ হ্রাস, কঠিন বিভাগ বা প্রক্রিয়া অবস্থার জন্য পছন্দনীয় হতে পারে যার জন্য ঘনিষ্ঠ নিয়ন্ত্রণ প্রয়োজন, যখন স্থিতিশীল উত্পাদন লাইন একটি উচ্চতর সেটিং ব্যবহার করতে পারে যেখানে টুলিং এবং লুব্রিকেশন সিস্টেম এটির অনুমতি দেয়।

5. রিটার্ন স্ট্রোক
ড্রয়িং স্ট্রোকের পরে, ক্যারেজটি পরবর্তী চক্রের জন্য ছোট মডেলে 20 মি/মিনিট পর্যন্ত এবং FR-100T-তে 15 মি/মিনিট পর্যন্ত ফিরে আসে।

6. প্রয়োজন হলে সোজা করা
একটি ঐচ্ছিক সোজা ইউনিট যোগ করা যেতে পারে যখন ডাউনস্ট্রিম প্রক্রিয়ার জন্য ধনুক বা মোচড়ের কঠোর নিয়ন্ত্রণের প্রয়োজন হয়।

পিএলসি অঙ্কন এবং রিটার্ন সিকোয়েন্স নিয়ন্ত্রণ করতে পারে, যখন এইচএমআই অপারেটরদের অপারেটিং প্যারামিটার যেমন অঙ্কন গতি এবং স্ট্রোকের দৈর্ঘ্য সেট এবং নিরীক্ষণ করতে দেয়।

এটা কি সমস্যা সমাধান করে?

এক্সট্রুশন পরে আলগা মাত্রিক সহনশীলতা
নির্ভুল বৈদ্যুতিক উপাদানগুলির জন্য প্রয়োজনীয় প্রস্থ এবং বেধ সহনশীলতা একা এক্সট্রুশন প্রদান করতে পারে না। একটি ক্যালিব্রেটেড ডাই এর মাধ্যমে অঙ্কন ক্রস-সেকশনে একটি নিয়ন্ত্রিত হ্রাস প্রদান করে এবং বার বরাবর মাত্রিক সামঞ্জস্য উন্নত করে।

পূর্ববর্তী প্রক্রিয়া থেকে পৃষ্ঠ ত্রুটি
এক্সট্রুড পৃষ্ঠে চিহ্ন বা অনিয়ম থাকতে পারে যা উন্মুক্ত বাসবার বা নির্ভুল যোগাযোগের উপাদানগুলির জন্য অগ্রহণযোগ্য হয়ে ওঠে। সঠিকভাবে নির্বাচিত অঙ্কন টুলিং এবং তৈলাক্তকরণ সমাপ্ত পৃষ্ঠ উন্নত করতে পারেন।

কম কঠোরতা বা অপর্যাপ্ত শক্তি
কোল্ড ড্রয়িং কাজ শক্ত করার পরিচয় দেয়। এটি কঠোরতা এবং প্রসার্য শক্তি বৃদ্ধি করতে পারে এবং একটি বাসবারকে পরবর্তী নমন, সমাবেশ বা ঘুরানোর সময় তার আকৃতি বজায় রাখতে সাহায্য করতে পারে। সঠিক যান্ত্রিক-সম্পত্তি পরিবর্তন হ্রাস এবং বস্তুগত অবস্থার উপর নির্ভর করে।

ক্রস-সেকশন বৈচিত্র
একটি নির্ভুল অঙ্কন ডাই শুধুমাত্র এক্সট্রুশনের উপর নির্ভর করার চেয়ে সমাপ্ত অংশটিকে আরও ধারাবাহিকভাবে নিয়ন্ত্রণ করে, যা গুরুত্বপূর্ণ যখন বাসবারগুলিকে নির্দিষ্ট ক্লিয়ারেন্স, টার্মিনাল, ইনসুলেটর বা বৈদ্যুতিক সমাবেশে ফিট করতে হবে।

বারবার ম্যানুয়াল অঙ্কন অপারেশন
ম্যানুয়ালি নিয়ন্ত্রিত বা যান্ত্রিকভাবে চালিত সরঞ্জামের তুলনায় ম্যানুয়াল হস্তক্ষেপ হ্রাস করে হাইড্রোলিক অ্যাকচুয়েশন প্রোগ্রামেবল টান এবং রিটার্ন চক্র সরবরাহ করে।

মূল বৈশিষ্ট্য এবং যেখানে তারা গুরুত্বপূর্ণ

যথার্থ ক্রস-সেকশন নিয়ন্ত্রণ
অঙ্কন প্রক্রিয়ার প্রধান মান হল কেবলমাত্র টানা শক্তি বাড়ানোর পরিবর্তে মাত্রিক সংশোধন। এটি সবচেয়ে উপযোগী যখন এক্সট্রুডেড অংশটি প্রয়োজনীয় চূড়ান্ত আকারের কাছাকাছি থাকে কিন্তু ধারাবাহিকভাবে সমাবেশ বা বৈদ্যুতিক উপাদানগুলির জন্য প্রয়োজনীয় সহনশীলতা পূরণ করে না।

2-12 মি/মিনিট সামঞ্জস্যযোগ্য অঙ্কন গতি
পরিবর্তনশীল গতি অপারেটরকে প্রক্রিয়াটিকে উপাদান, বিভাগ জ্যামিতি, হ্রাস এবং টুলিং অবস্থার সাথে মেলাতে দেয়। সর্বোচ্চ গতি স্বয়ংক্রিয়ভাবে সেরা উৎপাদন সেটিং নয়; পৃষ্ঠের গুণমান, ডাই তাপমাত্রা এবং তৈলাক্তকরণ ব্যবহারযোগ্য গতিকেও প্রভাবিত করে।

10-100 টন ড্রয়িং ফোর্স
প্রয়োজনীয় টনেজ উপাদান শক্তি, হ্রাস, যোগাযোগের অবস্থা এবং বিভাগ জ্যামিতির উপর নির্ভর করে। একটি বৃহত্তর বাসবারের জন্য অগত্যা সমান ক্রস-বিভাগীয় এলাকার একটি সংকীর্ণ বারের মতো একই শক্তির প্রয়োজন হয় না, তাই মডেল নির্বাচন একটি প্রকৃত অঙ্কন-শক্তি গণনার উপর ভিত্তি করে হওয়া উচিত।

6-12 মি কার্যকরী অঙ্কন দৈর্ঘ্য
এই পরিসীমা অনেক সোজা বাসবার উত্পাদন অ্যাপ্লিকেশন কভার করে. দীর্ঘ স্ট্রোক বিবেচনা করা যেতে পারে যখন সমাপ্ত পণ্য দৈর্ঘ্য বা উত্পাদন বিন্যাস তাদের প্রয়োজন.

হাইড্রোলিক বল নিয়ন্ত্রণ
হাইড্রোলিক সিস্টেম পুরো স্ট্রোক জুড়ে নিয়ন্ত্রিত টানা শক্তি প্রদান করে। এটি বৃহৎ তামার অংশ এবং প্রক্রিয়াগুলির জন্য বিশেষভাবে উপযোগী যেখানে টানা শক্তির আকস্মিক পরিবর্তন পৃষ্ঠের গুণমান বা টুলিং জীবনকে প্রভাবিত করতে পারে।

পিএলসি এবং এইচএমআই নিয়ন্ত্রণ
প্রোগ্রামেবল কন্ট্রোল ড্রয়িং স্ট্রোক, রিটার্ন স্ট্রোক এবং সাইকেল সিকোয়েন্স পরিচালনা করতে পারে। এটি পুনরাবৃত্তি উত্পাদনের জন্য দরকারী কারণ অপারেটররা প্রতিটি স্ট্রোককে ম্যানুয়ালি নিয়ন্ত্রণ করার পরিবর্তে সংজ্ঞায়িত প্রক্রিয়া সেটিংসের সাথে কাজ করতে পারে।

ঐচ্ছিক সোজা এবং লাইন একীকরণ
বিভিন্ন ডাউনস্ট্রিম অপারেশনের মাধ্যমে বাসবার প্রসেসিং উদ্ভিদের জন্য, মধ্যবর্তী হ্যান্ডলিং কমাতে ড্রয়িং মেশিনকে খাওয়ানো, সোজা করা বা অন্যান্য হ্যান্ডলিং সরঞ্জাম দিয়ে কনফিগার করা যেতে পারে।

প্রযুক্তিগত বিশেষ উল্লেখ

মডেল নির্বাচন দিয়ে শুরু করা উচিতপ্রারম্ভিক প্রস্থ এবং বেধ, লক্ষ্য প্রস্থ এবং বেধ, তামা বা অ্যালুমিনিয়াম গ্রেড, পাস প্রতি হ্রাস, প্রয়োজনীয় অঙ্কন দৈর্ঘ্য এবং প্রত্যাশিত উত্পাদন আউটপুট. রেট করা টনেজ তারপর গণনাকৃত অঙ্কন শক্তির বিরুদ্ধে পরীক্ষা করা উচিত।

মডেল FR-10T FR-20T FR-30T FR-50T FR-100T
ড্রয়িং ফোর্স (টন) 10 20 30 50 100
বাসবার প্রস্থ (মিমি) 40 15-60 20-120 30-180 30-400
বাসবার বেধ (মিমি) 2-5 2-10 2-20 2-30 3-30
কার্যকরী অঙ্কন দৈর্ঘ্য (মি) 6-12 6-12 6-12 6-12 6-12
সিলিন্ডার বোরের ব্যাস (মিমি) 125 150 180 200 280
পিস্টন রড ব্যাস (মিমি) 70 80 90 100 140
আঁকার গতি (মি/মিনিট) 2-12 2-12 2-12 2-12 2-12
ফেরার গতি (মি/মিনিট) 5-20 5-20 5-20 5-20 5-15
প্রধান মোটর শক্তি (kW) 22 45 55 75 75 × 2
সিস্টেম চাপ (kgf/cm²) 140 170 230 210 250

সমস্ত এফআর-সিরিজ মডেলগুলি প্রাথমিকভাবে তামা এবং অ্যালুমিনিয়াম বাসবারগুলির জন্য ডিজাইন করা হয়েছে। কাস্টম ডাই হোল্ডার, দীর্ঘ অঙ্কন স্ট্রোক, বিশেষ প্রস্থ/বেধের রেঞ্জ, ফিডিং সিস্টেম এবং সোজা করার সরঞ্জামগুলি উত্পাদন লাইন অনুসারে বিবেচনা করা যেতে পারে।

ড্রয়িং ফোর্স কিভাবে সিলেক্ট করবেন

ক্যাটালগে তালিকাভুক্ত সর্বাধিক বাসবারের মাত্রা দ্বারা শুধুমাত্র হাইড্রোলিক ড্রবেঞ্চ নির্বাচন করবেন না। একটি প্রকৌশল সুপারিশের জন্য, প্রদান করুনউপাদান গ্রেড, শুরু বিভাগ, সমাপ্ত বিভাগ, অঙ্কন দৈর্ঘ্য, পাস সংখ্যা এবং লক্ষ্য আউটপুট. এই পরামিতিগুলি মেশিনটি নির্দিষ্ট করার আগে প্রয়োজনীয় অঙ্কন শক্তি এবং উপযুক্ত হ্রাসের সময়সূচীকে মূল্যায়ন করার অনুমতি দেয়।

অতিরিক্ত টনেজ সহ একটি বাসবার হাইড্রোলিক ড্রয়িং মেশিন প্রয়োজনীয় অঙ্কন শক্তি অনেক কম হলে প্রক্রিয়াটিকে উন্নত না করেই সরঞ্জামের ব্যয় বাড়িয়ে দিতে পারে। বিপরীতভাবে, মেশিনের বল সীমাতে ক্রমাগত কাজ করলে বস্তুগত অবস্থা, তৈলাক্তকরণ বা টুলিংয়ের পরিবর্তনের জন্য কম মার্জিন থাকে। কাজেই উপযুক্ত কাজের পরিসীমা শুধুমাত্র টনেজ থেকে না হয়ে প্রকৃত প্রক্রিয়া থেকে নির্ধারণ করা উচিত।

অ্যাপ্লিকেশন

সুইচগিয়ার এবং পাওয়ার ডিস্ট্রিবিউশন

সুইচগিয়ার, ডিস্ট্রিবিউশন প্যানেল এবং বাস নালীগুলির জন্য কপার বাসবারগুলির জন্য সামঞ্জস্যপূর্ণ প্রস্থ এবং বেধের প্রয়োজন হয় কারণ সমাপ্ত অংশটি অবশ্যই নিরোধক সিস্টেম, টার্মিনাল এবং যান্ত্রিক সমর্থনগুলির সাথে মানানসই হবে৷ একটি FR-30T থেকে FR-50T ক্লাস মেশিন বল গণনার পরে মাঝারি-বিভাগের অ্যাপ্লিকেশনের জন্য বিবেচনা করা যেতে পারে।

সাধারণ উত্পাদন সমস্যা:একটি এক্সট্রুড বার মাত্রিকভাবে লক্ষ্যের কাছাকাছি কিন্তু সমাবেশের আগে অতিরিক্ত যন্ত্রের প্রয়োজন হয়। পৃষ্ঠের সামঞ্জস্যতা উন্নত করার সময় অঙ্কন বিভাগটিকে নির্দিষ্ট মাত্রার কাছাকাছি আনতে পারে।

ট্রান্সফরমার উত্পাদন

ট্রান্সফরমার অ্যাসেম্বলিতে ব্যবহৃত ফ্ল্যাট কপার কন্ডাক্টরগুলির গঠন বা ঘুরানোর জন্য নিয়ন্ত্রিত মাত্রা এবং উপযুক্ত যান্ত্রিক বৈশিষ্ট্যের প্রয়োজন হতে পারে। কোল্ড অঙ্কন মাত্রিক হ্রাস ছাড়াও কাজ কঠোরতা প্রদান করতে পারে।

সাধারণ উত্পাদন সমস্যা:একটি কন্ডাক্টর যা খুব নরম বা মাত্রাগতভাবে অসামঞ্জস্যপূর্ণ তা উইন্ডিংয়ের সময় বিকৃত হতে পারে। উইন্ডিং অপারেশনের আগে প্রয়োজনীয় চূড়ান্ত বিভাগ এবং উপাদান অবস্থা অর্জনের জন্য অঙ্কন সময়সূচী নির্বাচন করা যেতে পারে।

বৈদ্যুতিক সংযোগকারী এবং টার্মিনাল

টার্মিনাল, সংযোগকারী এবং গ্রাউন্ডিং উপাদানগুলির জন্য ব্যবহৃত ছোট তামার অংশগুলি ধারাবাহিক ক্রস-বিভাগীয় মাত্রা থেকে উপকৃত হয় কারণ বৈচিত্রগুলি সমাবেশ ফিট এবং বৈদ্যুতিক যোগাযোগকে প্রভাবিত করতে পারে।

সাধারণ উত্পাদন সমস্যা:বারের বেধের তারতম্য অসঙ্গত মেশিনিং ভাতা বা সমাবেশ ফিট তৈরি করে। একটি ক্রমাঙ্কিত অঙ্কন ডাই একটি পুনরাবৃত্তিযোগ্য চূড়ান্ত বিভাগ প্রদান করে।

ইলেক্ট্রোলাইসিস এবং উচ্চ-বর্তমান সরঞ্জাম

ইলেক্ট্রোলাইসিস এবং অন্যান্য উচ্চ-কারেন্ট সিস্টেমে ব্যবহৃত বড় কপার কন্ডাক্টর এবং ইলেক্ট্রোড বাসবারগুলির জন্য যথেষ্ট ক্রস-বিভাগীয় ক্ষমতা প্রয়োজন। দFR-100T100 টন পর্যন্ত রেট ড্রয়িং ফোর্স প্রদান করে এবং উল্লিখিত মডেল রেঞ্জের মধ্যে 400 মিমি চওড়া এবং 30 মিমি পুরু পর্যন্ত বাসবার সমর্থন করে।

নবায়নযোগ্য শক্তির সরঞ্জাম

কপার বাসবার সৌর বৈদ্যুতিন সংকেতের মেরু বদল ক্যাবিনেট, শক্তি-সঞ্চয়স্থান সিস্টেম এবং শক্তি-রূপান্তর সরঞ্জাম ব্যবহার করা হয়। অঙ্কন উপযোগী যেখানে কন্ডাক্টরকে খোঁচা, বাঁকানো, কলাই বা চূড়ান্ত সমাবেশের আগে নিয়ন্ত্রিত মাত্রা পূরণ করতে হবে।

স্বয়ংচালিত এবং ইভি বৈদ্যুতিক সিস্টেম

ফ্ল্যাট কপার কন্ডাক্টর ব্যাটারি সিস্টেম, উচ্চ-কারেন্ট সংযোগকারী এবং পাওয়ার ডিস্ট্রিবিউশন অ্যাসেম্বলিতে ব্যবহৃত হয়। এই অ্যাপ্লিকেশনগুলির জন্য, মাত্রিক সামঞ্জস্য গুরুত্বপূর্ণ কারণ বাসবারগুলি প্রায়শই আঁকার পরে নমন, নিরোধক, পাঞ্চিং বা টার্মিনাল সমাবেশের মধ্য দিয়ে যায়।

প্রকৌশল এবং উত্পাদন অভিজ্ঞতা

FangRong Hydraulic Drawing Machine Manufacturing

1998 সাল থেকে হাইড্রোলিক ড্রবেঞ্চ ইঞ্জিনিয়ারিং
FangRong 1998 সাল থেকে কোল্ড ড্রয়িং ইকুইপমেন্ট তৈরিতে নিযুক্ত রয়েছে। এর ইঞ্জিনিয়ারিং অভিজ্ঞতার মধ্যে রয়েছে হাইড্রোলিক ড্রবেঞ্চ, ডাই ডিজাইন, ড্রয়িং-ফোর্স ক্যালকুলেশন, রিডাকশন শিডিউল এবং নন-লৌহঘটিত এবং অন্যান্য ধাতব পণ্যের প্রক্রিয়া অটোমেশন।

দুটি উৎপাদন সুবিধা
ফ্যাংরং ডংগুয়ান এবং ইয়াংজিয়াং-এ উত্পাদন সুবিধাগুলি পরিচালনা করে। দুই-সাইট উৎপাদন ব্যবস্থা স্ট্যান্ডার্ড এবং কাস্টমাইজড অঙ্কন সরঞ্জামের জন্য অতিরিক্ত উত্পাদন ক্ষমতা প্রদান করে।

আন্তর্জাতিক স্থাপনা
FangRong সরঞ্জাম 70 টিরও বেশি দেশে গ্রাহকদের সরবরাহ করা হয়েছে এবং তামা, অ্যালুমিনিয়াম, ইস্পাত, স্টেইনলেস স্টীল এবং অন্যান্য ধাতব-প্রক্রিয়াকরণ অ্যাপ্লিকেশন জুড়ে ব্যবহৃত হয়েছে।

প্রক্রিয়া-নির্দিষ্ট প্রকৌশল
একটি বাসবার প্রকল্পের জন্য, গুরুত্বপূর্ণ প্রকৌশল কাজটি হাইড্রোলিক সিলিন্ডার নির্বাচনের মধ্যে সীমাবদ্ধ নয়। FangRong গ্রাহকের প্রকৃত বাসবার মাত্রার উপর ভিত্তি করে অঙ্কন-শক্তি গণনা, ডাই কনফিগারেশন, রিডাকশন সময়সূচী, হাইড্রোলিক প্যারামিটার, লেআউট অঙ্কন এবং ঐচ্ছিক অটোমেশনে সহায়তা করতে পারে।

কারখানা গ্রহণযোগ্যতা পরীক্ষা
চালানের আগে, মেশিনগুলি নিষ্ক্রিয় অপারেশনের মধ্য দিয়ে যেতে পারে এবং রেট-লোড টেস্টিং দ্বারা অনুসরণ করা যেতে পারে। যেখানে গ্রাহকের নমুনা পাওয়া যায়, প্রকৃত উপাদানগুলি প্রসবের আগে অঙ্কন অপারেশন, জলবাহী স্থিতিশীলতা, মেশিনের গতিবিধি এবং সমাপ্ত পণ্যের প্রয়োজনীয়তা পরীক্ষা করতে ব্যবহার করা যেতে পারে।

কর্মশালা এবং মান নিয়ন্ত্রণ

Hydraulic Drawing Machine Workshop

উত্পাদন প্রক্রিয়া

Hydraulic Drawing Machine Production Process

1. অর্ডার ইঞ্জিনিয়ারিং— বাসবারের মাত্রা, উপাদান, ড্রয়িং ফোর্স, ডাই কনফিগারেশন, হাইড্রোলিক প্যারামিটার এবং অটোমেশন প্রয়োজনীয়তাগুলি উত্পাদনের আগে পর্যালোচনা করা হয়।

2. উপাদান পরিদর্শন— সিলিন্ডার টিউব, পিস্টন রড, সিল এবং কাঠামোগত ইস্পাত সহ মূল উপাদানগুলি সমাবেশের আগে পরিদর্শন করা হয়।

3. নির্ভুলতা যন্ত্র— সিলিন্ডার বোর, পিস্টন রড এবং গাইড উপাদান প্রয়োজনীয় মাত্রিক সহনশীলতা অনুযায়ী মেশিন করা এবং শেষ করা হয়।

4. জলবাহী সমাবেশ— হাইড্রোলিক পাওয়ার ইউনিট, ভালভ, পাইপিং এবং নিয়ন্ত্রণ উপাদানগুলি একত্রিত করা হয় এবং চাপের স্থিতিশীলতা এবং ফুটো করার জন্য পরীক্ষা করা হয়।

5. যান্ত্রিক প্রান্তিককরণ— মূল সিলিন্ডার, ড্র ক্যারেজ এবং গাইড সিস্টেমকে একত্রিত করা হয় এবং অঙ্কনের সময় স্থিতিশীল গতিবিধি বজায় রাখার জন্য সারিবদ্ধ করা হয়।

6. বৈদ্যুতিক এবং PLC ইন্টিগ্রেশন— কন্ট্রোল সিস্টেম মেশিন কনফিগারেশন এবং প্রয়োজনীয় অঙ্কন চক্র অনুযায়ী প্রোগ্রাম করা হয়.

7. লোড টেস্টিং— মেশিন অপারেশন সংজ্ঞায়িত লোড অবস্থার অধীনে চেক করা হয়, গ্রাহক উপাদান পরীক্ষার যেখানে নমুনা প্রদান করা হয়।

8. চূড়ান্ত পরিদর্শন- চালানের আগে হাইড্রোলিক চাপ, আন্দোলন, বৈদ্যুতিক ফাংশন, নিরাপত্তা ডিভাইস, মাত্রা এবং সাধারণ মেশিনের অবস্থা পরিদর্শন করা হয়।

9. রপ্তানি প্যাকেজিং— লোড করার আগে উপাদানগুলি আর্দ্রতা, ক্ষয় এবং পরিবহন ক্ষতির বিরুদ্ধে সুরক্ষিত।

সার্টিফিকেশন এবং সম্মতি

Hydraulic Drawing Machine Certifications

ISO 9001:2015- প্রাসঙ্গিক নকশা, উত্পাদন, ইনস্টলেশন এবং পরিষেবা কার্যক্রম কভার করে গুণমান ব্যবস্থাপনা সিস্টেম। সার্টিফিকেট নংUQ231211R1.

সিই— প্রযোজ্য যন্ত্রপাতি নিরাপত্তা প্রয়োজনীয়তার জন্য স্ট্যান্ডার্ড মেশিন কনফিগারেশন সিই কনফার্মিটি ডকুমেন্টেশনের সাথে সরবরাহ করা যেতে পারে। অর্ডারকৃত মেশিন এবং গন্তব্য বাজারের জন্য সঠিক ঘোষণা এবং নিরাপত্তা কনফিগারেশন নিশ্চিত করা উচিত।

এসজিএস পরিদর্শন- চালানের আগে স্বাধীন যাচাইকরণের প্রয়োজন এমন গ্রাহকদের জন্য তৃতীয় পক্ষের পরিদর্শনের ব্যবস্থা করা যেতে পারে।

পেটেন্ট— FangRong 32 টি উদ্ভাবনের পেটেন্ট এবং 100 টিরও বেশি ইউটিলিটি মডেল পেটেন্টের রিপোর্ট করেছে, যার মধ্যে অঙ্কন সরঞ্জামের উপাদান এবং টুলিং সিস্টেম সম্পর্কিত পেটেন্ট রয়েছে৷

প্যাকেজ এবং শিপিং

Hydraulic Drawing Machine Packaging and Shipping

মেশিনটি জারা সুরক্ষা, আর্দ্রতা সুরক্ষা এবং প্রধান উপাদানগুলির জন্য উপযুক্ত কাঠের প্যাকেজিং সহ রপ্তানি পরিবহনের জন্য প্রস্তুত। বড় জলবাহী এবং যান্ত্রিক সমাবেশগুলি কন্টেইনার লোডিং এবং সাইট ইনস্টলেশনের প্রয়োজনীয়তা অনুযায়ী আলাদাভাবে পাঠানো হতে পারে।

উদ্ধৃতির জন্য, চূড়ান্ত শিপিং পদ্ধতি, প্যাকিং কনফিগারেশন, প্রস্থান পোর্ট এবং ইনকোটর্ম গন্তব্য, মেশিনের মাত্রা এবং অর্ডার কনফিগারেশন অনুযায়ী নিশ্চিত করা উচিত।

প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী

প্রশ্ন 1: বাসবার হাইড্রোলিক ড্রয়িং মেশিন কোন উপকরণগুলি প্রক্রিয়া করতে পারে?

আদর্শ অ্যাপ্লিকেশন হলতামা এবং অ্যালুমিনিয়াম বাসবার. কপার অ্যালয়েস, অ্যালুমিনিয়াম অ্যালয় এবং অন্যান্য অ লৌহঘটিত উপকরণগুলিও বিবেচনা করা যেতে পারে যখন উপাদানের অবস্থা, অঙ্কন বল এবং টুলিং উপযুক্ত হয়। মডেল নির্বাচনের আগে উপাদান গ্রেড প্রদান করা উচিত.

প্রশ্ন 2: এফআর-সিরিজ প্রক্রিয়াটি কী বাসবার আকার নিতে পারে?

বিবৃত মডেল পরিসীমা থেকে প্রস্থ কভার15 থেকে 400 মিমিএবং থেকে বেধ2 থেকে 30 মিমি, মডেলের উপর নির্ভর করে সঠিক পরিসীমা সহ। FR-100T 30-400 মিমি প্রস্থ এবং 3-30 মিমি পুরুত্ব কভার করে।

প্রশ্ন 3: এক অঙ্কন পাসে কতটা হ্রাস করা যায়?

প্রতিটি তামা বা অ্যালুমিনিয়াম বাসবারে প্রযোজ্য কোনো একক হ্রাস মান নেই। ব্যবহারিক হ্রাস উপাদানের গ্রেড এবং অবস্থা, শুরু এবং চূড়ান্ত বিভাগ, ডাই জ্যামিতি, তৈলাক্তকরণ এবং প্রয়োজনীয় যান্ত্রিক বৈশিষ্ট্যের উপর নির্ভর করে। বৃহত্তর মোট হ্রাসের জন্য, একাধিক অঙ্কন পাস এবং মধ্যবর্তী অ্যানিলিং প্রয়োজন হতে পারে।

প্রশ্ন 4: ঠান্ডা অঙ্কন কি তামার বাসবারের কঠোরতা বাড়ায়?

হ্যাঁ। ঠাণ্ডা বিকৃতি সাধারণত কাজ শক্ত করার মাধ্যমে কঠোরতা এবং শক্তি বাড়ায়। পরিবর্তনের ডিগ্রী হ্রাস এবং শুরু উপাদান অবস্থার উপর নির্ভর করে। যদি একটি নির্দিষ্ট প্রসার্য শক্তি, কঠোরতা বা প্রসারণ প্রয়োজন হয়, অঙ্কন সময়সূচী লক্ষ্য যান্ত্রিক বৈশিষ্ট্যের চারপাশে ডিজাইন করা উচিত।

প্রশ্ন 5: অঙ্কন কি স্বয়ংক্রিয়ভাবে বাসবারের পৃষ্ঠকে উজ্জ্বল করবে?

অঙ্কন পৃষ্ঠের অবস্থার উল্লেখযোগ্যভাবে উন্নতি করতে পারে, তবে চূড়ান্ত ফলাফল আগত পৃষ্ঠ, ডাই গুণমান, ডাই জ্যামিতি এবং তৈলাক্তকরণের উপরও নির্ভর করে। একটি অঙ্কন মেশিন গভীর ত্রুটিগুলি সরাতে পারে না যা ইতিমধ্যে মূল পৃষ্ঠের নীচে বিদ্যমান।

প্রশ্ন 6: FR-30T, FR-50T এবং FR-100T এর মধ্যে আমার কীভাবে নির্বাচন করা উচিত?

শুধুমাত্র সমাপ্ত বাসবারের প্রস্থ দ্বারা বেছে নেওয়ার পরিবর্তে প্রয়োজনীয় অঙ্কন শক্তির তুলনা করুন। শুরু এবং লক্ষ্য মাত্রা, উপাদান গ্রেড এবং হ্রাস সময়সূচী প্রদান. FangRong আনুমানিক অঙ্কন শক্তি গণনা করতে পারে এবং উপযুক্ত মডেলের সুপারিশ করতে পারে।

প্রশ্ন 7: আঁকার গতি কি সবসময় 12 মি/মিনিট সেট করা হয়?

নং2-12 মি/মিনিটপরিসীমা একটি সামঞ্জস্যযোগ্য অপারেটিং পরিসীমা, একটি বাধ্যতামূলক উত্পাদন গতি নয়। উপযুক্ত সেটিং বিভাগ জ্যামিতি, হ্রাস, উপাদান, তৈলাক্তকরণ, ডাই অবস্থা এবং প্রয়োজনীয় পৃষ্ঠের গুণমানের উপর নির্ভর করে। উচ্চ গতি তখনই কার্যকর যখন সম্পূর্ণ প্রক্রিয়াটি স্থিতিশীল অঙ্কন অবস্থা বজায় রাখতে পারে।

প্রশ্ন 8: অঙ্কন মেশিন একটি সোজা মেশিনের সাথে সংযুক্ত করা যেতে পারে?

হ্যাঁ। একটি ঐচ্ছিক সোজা ইউনিট একত্রিত করা যেতে পারে যখন সমাপ্ত বাসবারে নম বা মোচড়ের অতিরিক্ত নিয়ন্ত্রণের প্রয়োজন হয়। খাওয়ানো এবং অন্যান্য ডাউনস্ট্রিম হ্যান্ডলিং সরঞ্জামগুলিও উত্পাদন বিন্যাস অনুসারে বিবেচনা করা যেতে পারে।

প্রশ্ন 9: সাধারণত মেশিনের সাথে কী অন্তর্ভুক্ত থাকে?

স্ট্যান্ডার্ড মেশিন কনফিগারেশনের মধ্যে রয়েছে হাইড্রোলিক ড্রয়িং সিস্টেম, প্রধান সিলিন্ডার, ড্র ক্যারেজ, ডাই হোল্ডার, হাইড্রোলিক পাওয়ার ইউনিট এবং PLC/HMI কন্ট্রোল সিস্টেম। একটি নির্দিষ্ট বাসবারের আকারের জন্য টুলিং আলাদাভাবে নিশ্চিত করা উচিত কারণ ডাই ডাইমেনশন গ্রাহকের শুরু এবং সমাপ্ত বিভাগের উপর নির্ভর করে।

প্রশ্ন 10: একটি উদ্ধৃতি জন্য কি তথ্য প্রয়োজন?

প্রদানউপাদানের গ্রেড, প্রারম্ভিক প্রস্থ এবং বেধ, সমাপ্ত প্রস্থ এবং বেধ, প্রয়োজনীয় অঙ্কন দৈর্ঘ্য, পাসের সংখ্যা, লক্ষ্য আউটপুট এবং উপলব্ধ কারখানা পাওয়ার সাপ্লাই. একটি অঙ্কন বা ক্রস-বিভাগীয় ডায়াগ্রাম অ-মানক প্রোফাইলের জন্যও দরকারী।

প্রশ্ন 11: আদর্শ কার্যকর অঙ্কন দৈর্ঘ্য কি?

এফআর-সিরিজ একটি কার্যকর অঙ্কন দৈর্ঘ্য ব্যবহার করে6-12 মিটার. ইঞ্জিনিয়ারিং ডিজাইনের সময় লম্বা বা অ্যাপ্লিকেশন-নির্দিষ্ট অঙ্কন দৈর্ঘ্য মূল্যায়ন করা যেতে পারে।

প্রশ্ন 12: সাধারণ সীসা সময় কি?

স্ট্যান্ডার্ড মডেল সাধারণত প্রায় প্রয়োজন30-60 দিন, যখন বড় বা কাস্টমাইজড মেশিনের প্রয়োজন হতে পারে60-90 দিন. নিশ্চিত লিড টাইম উদ্ধৃতিতে বলা উচিত কারণ টুলিং, অটোমেশন, মেশিনের আকার এবং কারখানার কাজের চাপ উত্পাদন সময়কে প্রভাবিত করতে পারে। দ্রুত ডেলিভারি নিশ্চিত হওয়া উচিত অনুমান না করে কেস বাই কেস।

প্রশ্ন 13: স্ট্যান্ডার্ড পেমেন্ট শর্তাবলী কি কি?

মানসম্মত বাণিজ্যিক ব্যবস্থা হলঅর্ডার নিশ্চিতকরণের পরে 30% আমানত এবং কারখানার গ্রহণযোগ্যতা পরীক্ষার পরে চালানের আগে 70%. নির্দিষ্ট প্রকল্পের জন্য বিকল্প পদ আলোচনা করা যেতে পারে.

প্রশ্ন 14: কি ওয়ারেন্টি প্রদান করা হয়?

স্ট্যান্ডার্ড ওয়ারেন্টি সময়কালকমিশনিং থেকে 12 মাস. ওয়ারেন্টি কভারেজ এবং বর্জন চূড়ান্ত বিক্রয় চুক্তিতে নিশ্চিত করা উচিত।

প্রশ্ন 15: আপনি কি ইনস্টলেশন এবং অপারেটর প্রশিক্ষণ প্রদান করেন?

হ্যাঁ। FangRong ইনস্টলেশন তত্ত্বাবধান, কমিশনিং সহায়তা এবং অপারেটর প্রশিক্ষণ প্রদান করে। অন-সাইট প্রশিক্ষণে সাধারণত মেশিন অপারেশন, ডাই চেঞ্জিং, রুটিন রক্ষণাবেক্ষণ এবং মৌলিক ত্রুটি নির্ণয় করা হয়। ইনস্টলেশনের আগে ফাউন্ডেশন অঙ্কন এবং অ্যাঙ্কর-বল্ট লেআউট সরবরাহ করা যেতে পারে।

প্রশ্ন 16: আপনি কেনার আগে আমাদের তামা বা অ্যালুমিনিয়াম বাসবার পরীক্ষা করতে পারেন?

হ্যাঁ। যেখানে ব্যবহারিক, গ্রাহকের নমুনা কারখানা পরীক্ষার জন্য ব্যবহার করা যেতে পারে। এটি বিশেষভাবে উপযোগী হয় যখন বাসবার বিভাগটি বড়, অ-মানক, অথবা যখন গ্রাহকের নির্দিষ্ট মাত্রা, পৃষ্ঠ বা যান্ত্রিক-সম্পত্তির প্রয়োজনীয়তা থাকে।

প্রশ্ন 17: সিই সার্টিফিকেশন উপলব্ধ?

প্রযোজ্য স্ট্যান্ডার্ড মেশিন কনফিগারেশনের জন্য সিই ডকুমেন্টেশন সরবরাহ করা যেতে পারে। যেহেতু মেশিনের সামঞ্জস্য প্রকৃত মেশিন কনফিগারেশন এবং গন্তব্য বাজারের উপর নির্ভর করে, প্রযোজ্য ঘোষণা, সুরক্ষা ডিভাইস এবং ডকুমেন্টেশন অর্ডার করার আগে নিশ্চিত করা উচিত।

প্রশ্ন18: FangRong কি আমাদের বাসবারের জন্য প্রয়োজনীয় অঙ্কন শক্তি গণনা করতে পারে?

হ্যাঁ। তামা বা অ্যালুমিনিয়াম গ্রেড, শুরু বিভাগ, লক্ষ্য বিভাগ এবং প্রয়োজনীয় প্রক্রিয়া প্রদান করুন। FangRong এই প্যারামিটারগুলি ব্যবহার করে অঙ্কন শক্তি মূল্যায়ন করতে পারে, উপযুক্ত FR-সিরিজ মডেল নির্বাচন করতে পারে এবং একটি উপযুক্ত হ্রাস এবং টুলিং কনফিগারেশন সুপারিশ করতে পারে।

অনুসন্ধান পাঠান
যোগাযোগের তথ্য
  • ঠিকানা

    NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China

  • টেলিফোন

    +86-769-83202640

  • ইমেইল

    frsale@dgfangrong.com

আপনার উপাদান, পণ্যের বৈশিষ্ট্য, উত্পাদন প্রক্রিয়া এবং সরঞ্জামের প্রয়োজনীয়তা সম্পর্কে আমাদের বলুন। FangRong আপনার অ্যাপ্লিকেশনের জন্য উপযুক্ত কোল্ড ড্রয়িং মেশিন, ড্রয়িং ডাইস, স্ট্রেটেনিং মেশিন এবং কাস্টমাইজড সমাধান নিয়ে আলোচনা করতে পারে।
রেটিং:
5.0
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন। গোপনীয়তা নীতি
প্রত্যাখ্যান করুনগ্রহণ করুন