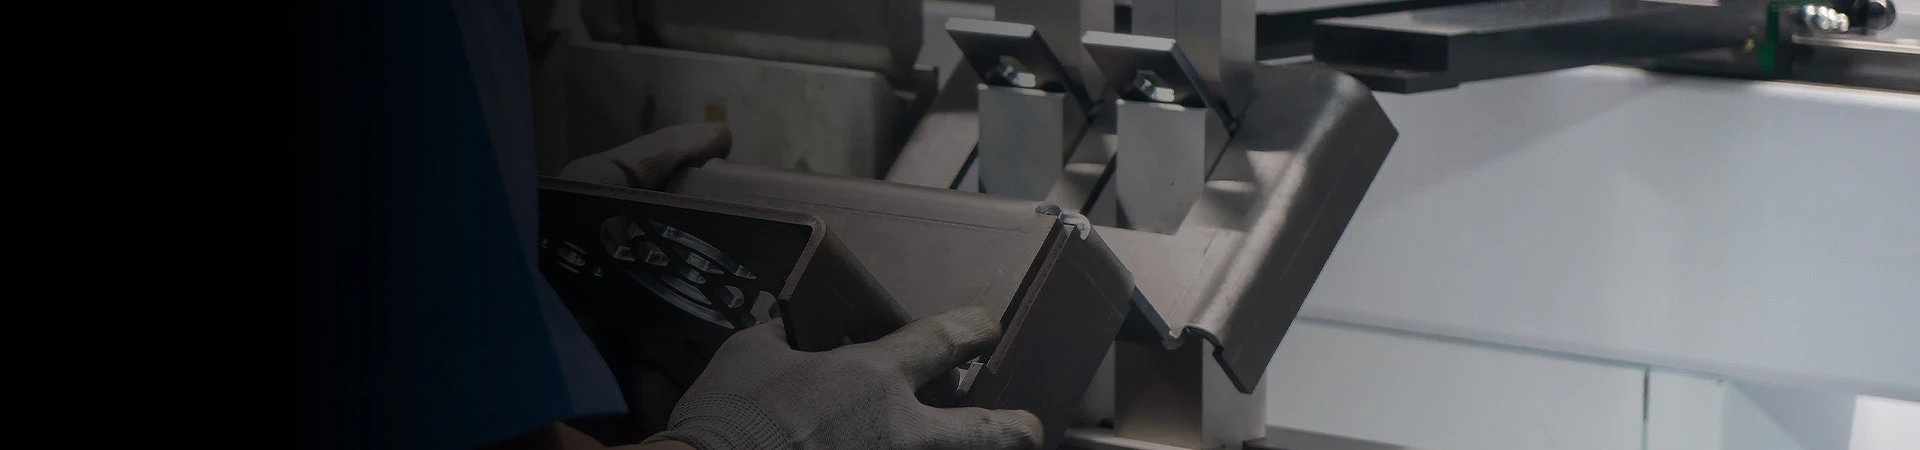
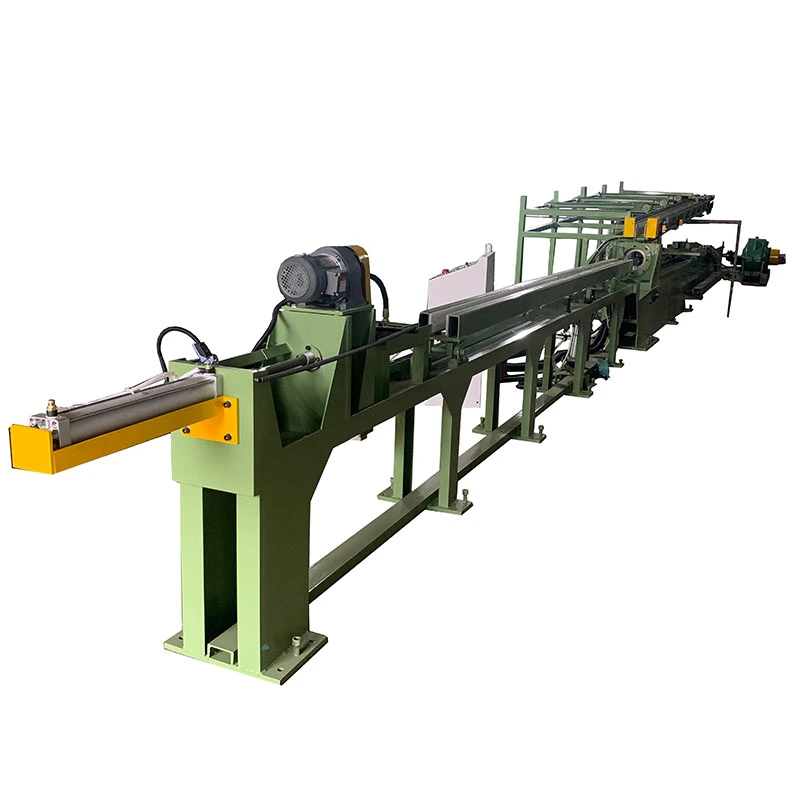
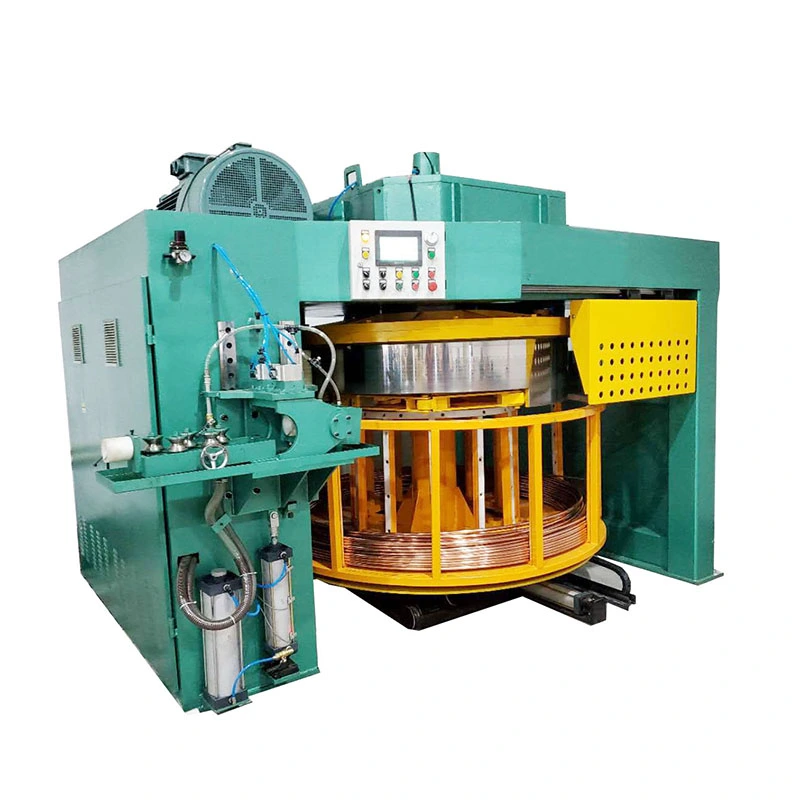
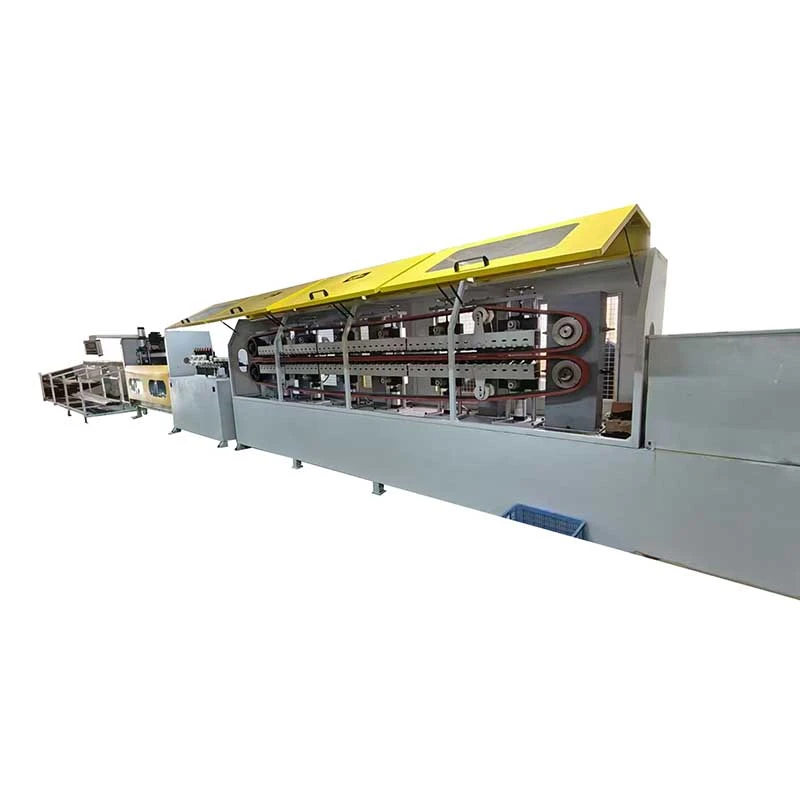
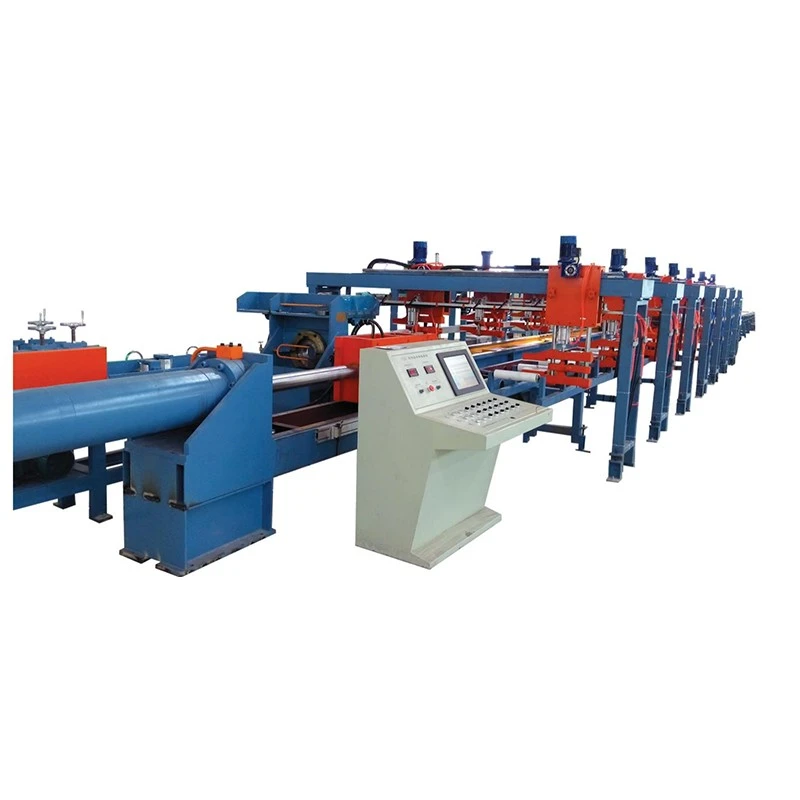
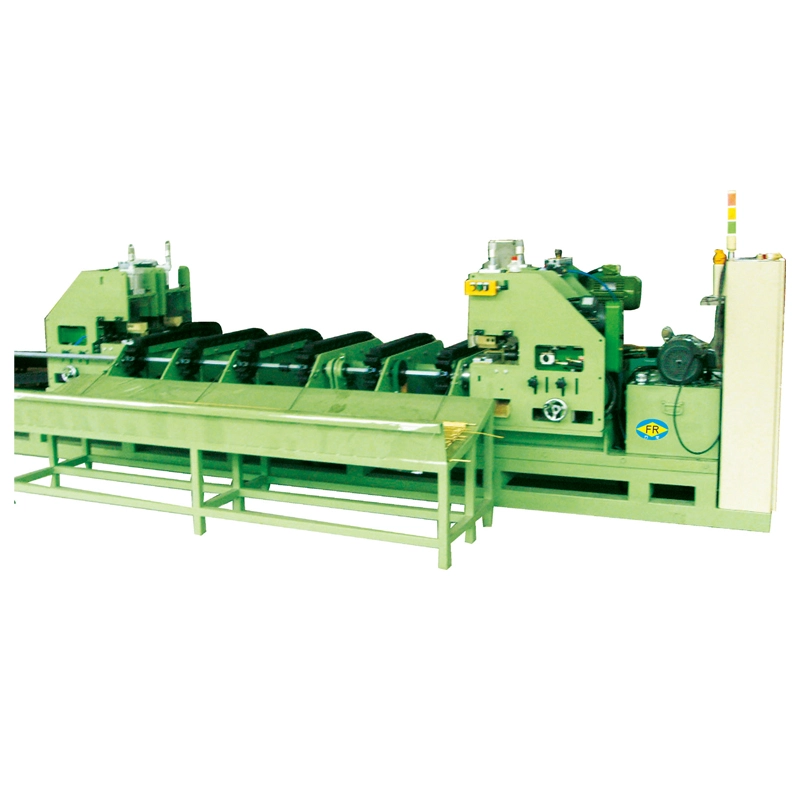
ফ্যাংরং এরবাসবার ড্রয়িং মেশিনসঠিক আয়তক্ষেত্রাকার বিভাগে ঠান্ডা অঙ্কন তামা এবং অ্যালুমিনিয়াম বাসবার জন্য ডিজাইন করা হয়েছে. অঙ্কন প্রক্রিয়া বৈদ্যুতিক অ্যাপ্লিকেশনের জন্য প্রয়োজনীয় প্রস্থ এবং বেধ উত্পাদন করার সময় মাত্রিক সামঞ্জস্য, পৃষ্ঠের অবস্থা এবং সরলতা উন্নত করতে পারে। উভয় চেইন-টাইপ এবং হাইড্রোলিক-টাইপ কনফিগারেশন উপলব্ধ, থেকে অঙ্কন শক্তি আবরণ10T থেকে 100T.
আয়তক্ষেত্রাকার প্রোফাইলগুলির জন্য অঙ্কন শক্তির চেয়ে বেশি প্রয়োজন
বাসবার অঙ্কন একটি বৃত্তাকার বার আঁকা থেকে ভিন্ন। সমাপ্ত প্রস্থ, বেধ, কোণার অবস্থা এবং সমতলতা সবই প্রয়োজনীয় সীমার মধ্যে থাকতে হবে, যখন তামা এবং অ্যালুমিনিয়াম একই হ্রাসের অধীনে ভিন্নভাবে আচরণ করতে পারে। অত্যধিক বিকৃতি বা অস্থির খাওয়ানোর ফলে বার বরাবর ক্যাম্বার, মোচড় বা মাত্রিক পরিবর্তন হতে পারে।
FangRong প্রারম্ভিক বিভাগ, লক্ষ্য প্রস্থ এবং বেধ, উপাদান গ্রেড, পাস প্রতি হ্রাস এবং বারের দৈর্ঘ্য অনুযায়ী অঙ্কন সিস্টেম কনফিগার করে। উপলব্ধ সরঞ্জাম প্রস্থ পর্যন্ত কভার400 মিমি, 2 থেকে 30 মিমি পর্যন্ত পুরুত্ব, কার্যকর অঙ্কন দৈর্ঘ্য 6-12 মি এবং অঙ্কন গতি 25 মি/মিনিট পর্যন্ত।
চেইন বা হাইড্রোলিক: লাইন তৈরি করার দুটি উপায়
চেইন-টাইপ মেশিনগুলি অ্যাপ্লিকেশনের জন্য উপযুক্ত যেখানে একটি যান্ত্রিক ড্রবেঞ্চ সহজবোধ্য ক্রমাগত টানা পছন্দ করে। FR-10T একটি 30kW প্রধান মোটর সহ প্রায় 40mm চওড়া এবং 2-5mm পুরু পর্যন্ত বাসবার পরিচালনা করে। বৃহত্তর প্রান্তে, FR-100T একটি 200kW প্রধান মোটর ব্যবহার করে আনুমানিক 150-400 মিমি প্রস্থ এবং 2-30 মিমি পুরুত্ব কভার করে।
FR-10T থেকে FR-100T পর্যন্ত হাইড্রোলিক মডেলগুলি φ125mm থেকে φ280mm পর্যন্ত প্রধান সিলিন্ডারের বোর, φ70mm থেকে φ140mm পর্যন্ত পিস্টন রড এবং আনুমানিক 2-12m/মিনিটের অঙ্কন গতি সহ একটি ভিন্ন অপারেটিং রেঞ্জ প্রদান করে। 140-250kgf/cm² এর হাইড্রোলিক সিস্টেম চাপ এবং 22kW থেকে 75kW × 2 পর্যন্ত প্রধান মোটর কনফিগারেশন সহ রিটার্নের গতি 5-20m/মিনিট পর্যন্ত।
উত্পাদন পরিকল্পনার জন্য, পছন্দটি কেবল "চেইন" এবং "হাইড্রোলিক" এর মধ্যে নয়। অঙ্কন লোড, প্রয়োজনীয় গতি, বাসবার মাত্রা এবং উত্পাদন চক্র নির্ধারণ করা উচিত কোন ড্রাইভ বিন্যাস আরও উপযুক্ত। প্রকৃত পণ্য পরিসর তুলনামূলকভাবে ছোট হলে একটি উচ্চ-ক্ষমতার মেশিন স্বয়ংক্রিয়ভাবে ভাল হয় না।
কন্ট্রোল ক্যাম্বার এবং ডাই পরে টুইস্ট
একটি বাসবার তার প্রস্থ এবং বেধের লক্ষ্যমাত্রা পূরণ করতে পারে এবং এখনও সমস্যা তৈরি করতে পারে যদি এটি অত্যধিক বক্রতা বা মোচড়ের সাথে অঙ্কনটি মারা যায়। এটি সুইচগিয়ার এবং বাসবার সমাবেশের জন্য বিশেষভাবে গুরুত্বপূর্ণ, যেখানে সমাপ্ত অংশটিকে একটি অন্তরক, সংযোগকারী বা মাউন্টিং পৃষ্ঠের বিপরীতে সঠিকভাবে বসতে হতে পারে।
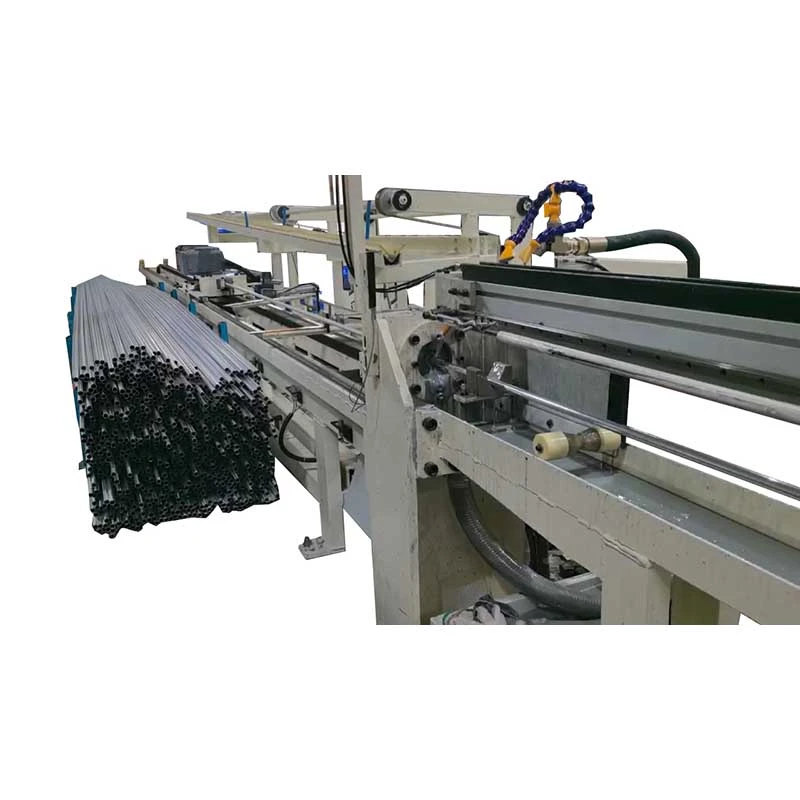
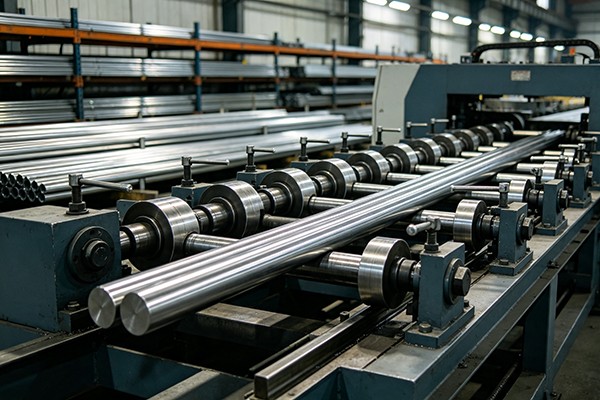
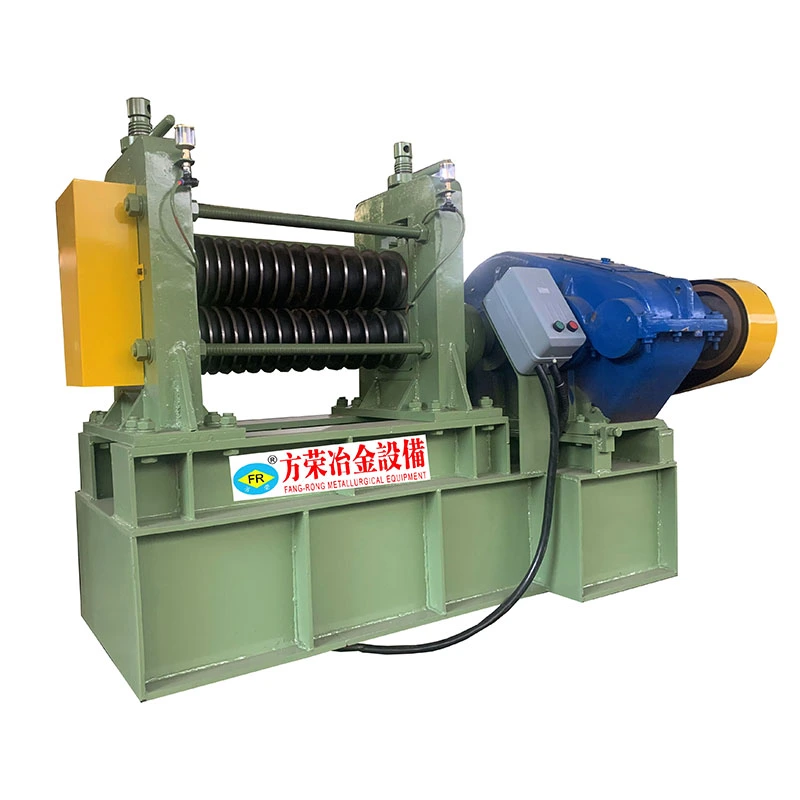
FangRong একীভূতঅঙ্কন মারা পরে রোলার সোজাউপাদানটি এখনও একই প্রক্রিয়াকরণ রুটের মধ্যে থাকা অবস্থায় অবশিষ্ট বিকৃতি সংশোধন করতে। রোলার সমন্বয় বাসবার বিভাগের সাথে মিলে যায় যাতে সোজা করা অপ্রয়োজনীয়ভাবে আয়তক্ষেত্রাকার প্রোফাইলকে বিকৃত না করে।
বৈদ্যুতিক বাসবার উৎপাদনের জন্য
মেশিন যেমন অ্যাপ্লিকেশনে তামা এবং অ্যালুমিনিয়াম busbars জন্য ব্যবহৃত হয়বৈদ্যুতিক সুইচগিয়ার, ট্রান্সফরমার, বাসবার ট্রাঙ্কিং এবং পুনর্নবীকরণযোগ্য শক্তি সরঞ্জাম. যেখানে সমাপ্ত পণ্যের জন্য নির্দিষ্ট দৈর্ঘ্য এবং প্রস্তুত প্রান্তের প্রয়োজন হয়, সেখানে অঙ্কন মেশিনটি একটির সাথে একত্রিত করা যেতে পারেকাটিং মেশিনএবংচেমফারিং মেশিন.
যখন বাসবার সরাসরি অঙ্কন থেকে কাটা এবং শেষ প্রস্তুতিতে যায় তখন এই ব্যবস্থাটি কার্যকর। এটি একটি উত্পাদন রুটের মধ্যে মাত্রিক সংশোধন এবং সমাপ্তি রেখে অপারেশনগুলির মধ্যে দীর্ঘ টানা অংশগুলিকে সঞ্চয় এবং ম্যানুয়ালি পুনঃস্থাপনের প্রয়োজনীয়তা হ্রাস করে।
কেন বাসবার অঙ্কন জন্য FangRong
FangRong-এর সুবিধা নির্দিষ্ট টনেজ সহ একটি ড্রবেঞ্চ সরবরাহের মধ্যে সীমাবদ্ধ নয়। আমরা সম্পূর্ণ বাসবার প্রসেসিং রুটের সাথে কাজ করি, যার মধ্যে অঙ্কন, সোজা করা, কাটা এবং চ্যামফেরিং রয়েছে, তাই মেশিনের কনফিগারেশন এর উপর ভিত্তি করে করা যেতে পারেপ্রকৃত সমাপ্ত বাসবার বিভাগ এবং নিম্নধারার প্রয়োজনীয়তা.
বিভিন্ন তামা বা অ্যালুমিনিয়াম বিভাগের সাথে ডিল করা ক্রেতাদের জন্য, FangRong মেশিনের ক্ষমতা এবং টুলিং ব্যবস্থা নির্ধারণের আগে শুরুর মাত্রা, হ্রাস সময়সূচী, অঙ্কনের দৈর্ঘ্য এবং প্রয়োজনীয় উত্পাদন গতি মূল্যায়ন করতে পারে। এটি বাসবার উৎপাদনের জন্য গুরুত্বপূর্ণ কারণ কেবল টানা শক্তি বৃদ্ধি করা অনুপযুক্ত ডাইস, অত্যধিক হ্রাস বা দুর্বল স্ট্রেটেনিং সেটিংসের কারণে সৃষ্ট সমস্যার সমাধান করে না।


 Whatsapp