Whatsapp
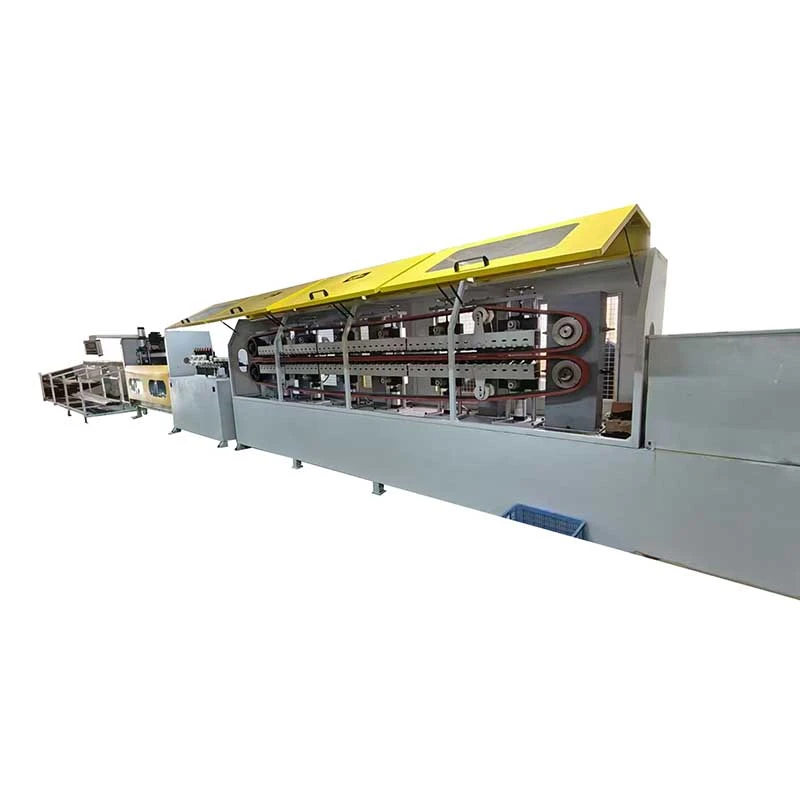
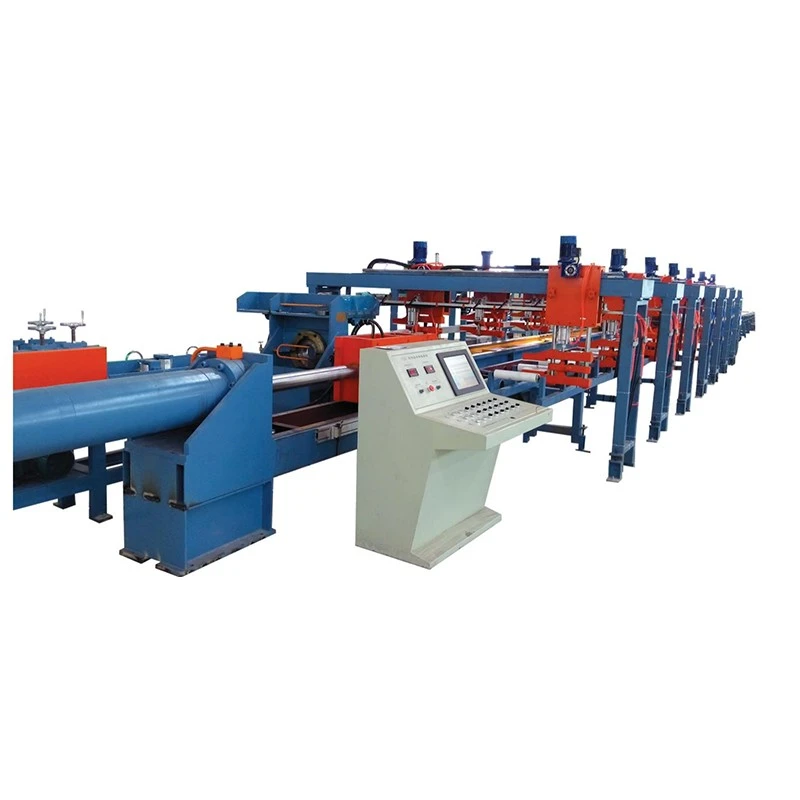
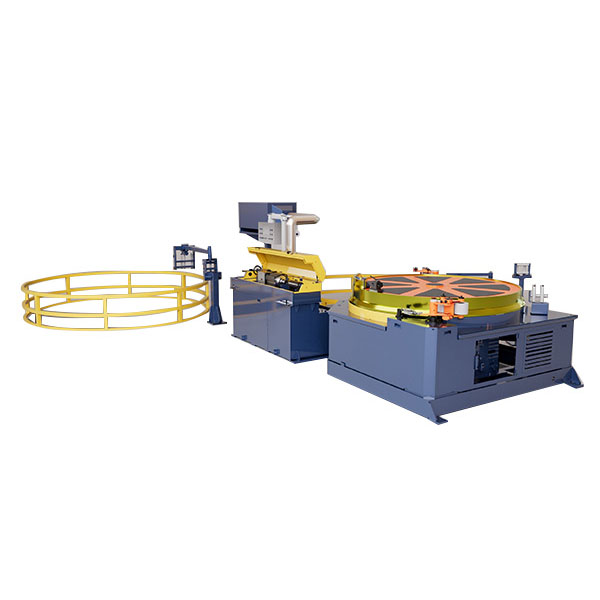
আমরা বিভিন্ন শিল্প জুড়ে টিউব, বার এবং তারের উপকরণের জন্য তৈরি করা সোজা করা, কোল্ড ড্রয়িং, পয়েন্টিং, চেমফারিং, কাটিং, থ্রেড রোলিং মেশিন এবং ড্রয়িং ডাইস সহ নির্ভুল ধাতু প্রক্রিয়াকরণ সরঞ্জামগুলির একটি বিস্তৃত পরিসর অফার করি।
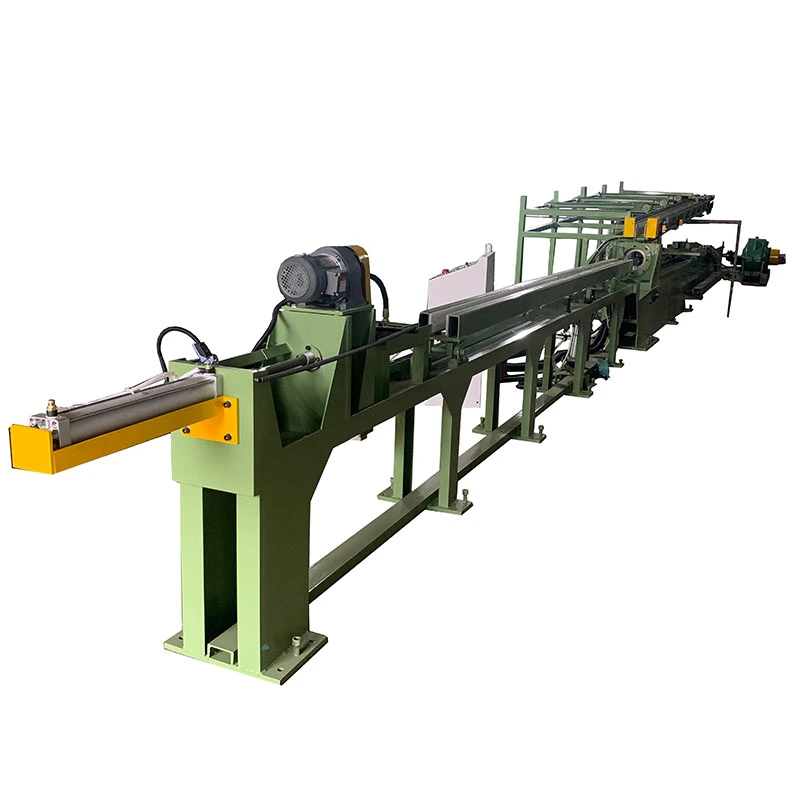
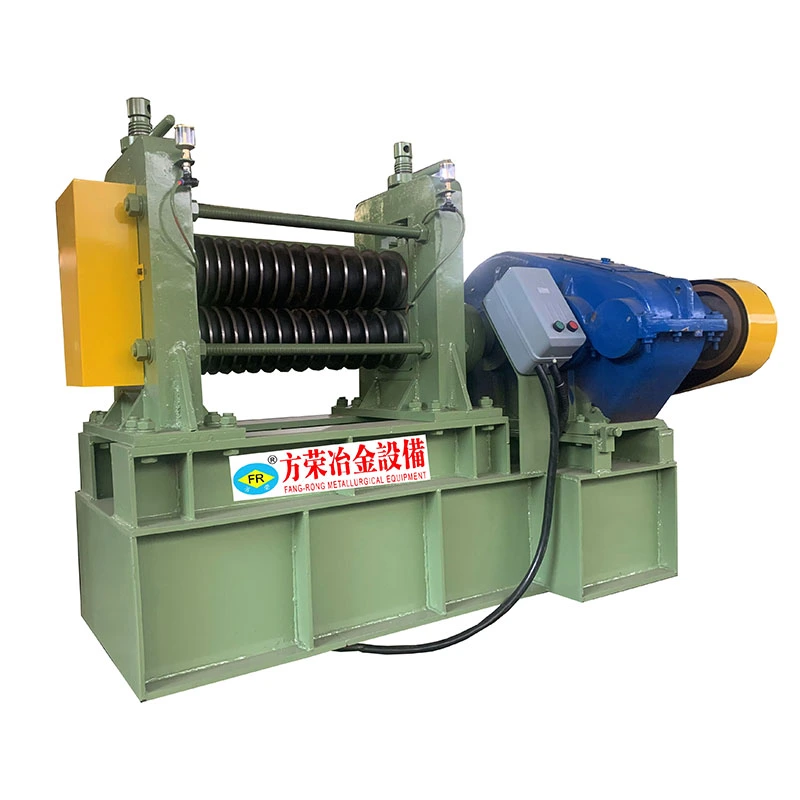
স্টেইনলেস স্টীল উল্লম্ব দুই রোলার সোজা করার মেশিনটি স্টেইনলেস স্টীল বার, রড, টিউব এবং অন্যান্য দীর্ঘ ধাতব পণ্যগুলির ক্রমাগত সোজা করার জন্য ডিজাইন করা হয়েছে। এটি রোলিং, অঙ্কন, তাপ চিকিত্সা, মেশিনিং, হ্যান্ডলিং এবং পরিবহনের সময় প্রবর্তিত নমন এবং বিকৃতি সংশোধন করে।
স্টেইনলেস স্টিলের নিয়ন্ত্রিত সোজা করার প্রয়োজন হয় কারণ অতিরিক্ত রোলার চাপ পৃষ্ঠের চিহ্ন ছেড়ে দিতে পারে, গোলাকারতাকে প্রভাবিত করতে পারে বা অবাঞ্ছিত বিকৃতি প্রবর্তন করতে পারে। উল্লম্ব দুই-রোলার বিন্যাস উপাদান এবং রোলারগুলির মধ্যে নিয়ন্ত্রিত যোগাযোগ সরবরাহ করে, যা উপাদানের আকার, কঠোরতা, প্রাথমিক নমন এবং প্রয়োজনীয় সরলতা অনুসারে সোজা করার শক্তি এবং রোলার অবস্থানকে সামঞ্জস্য করতে দেয়।
স্টেইনলেস স্টিলের বার, রড বা টিউব দুটি ঘূর্ণায়মান সোজা রোলারের মধ্যে ক্রমাগত চলে যায়। রোলারের অবস্থান এবং যোগাযোগের চাপ সামঞ্জস্য করে, মেশিনটি মূল বাঁক সংশোধন করার জন্য প্রয়োজনীয় দিকটিতে নিয়ন্ত্রিত বিকৃতি প্রয়োগ করে।
সংশোধনের পরিমাণ উপাদান গ্রেড, ক্রস-বিভাগীয় আকার, কঠোরতা, প্রাথমিক সোজাতা এবং স্প্রিংব্যাকের উপর নির্ভর করে। সঠিক রোলার সামঞ্জস্য তাই কেবল প্রয়োগ করা চাপ বাড়ানোর চেয়ে বেশি গুরুত্বপূর্ণ। চাহিদাযুক্ত পৃষ্ঠ বা মাত্রিক প্রয়োজনীয়তা সহ স্টেইনলেস স্টীল পণ্যগুলির জন্য, রোলার প্রোফাইল এবং যোগাযোগের অবস্থাও পণ্যের সাথে মিলিত হওয়া দরকার।
টিউবের জন্য, বাইরের ব্যাসের সাথে প্রাচীরের বেধ এবং ওভালিটি একসাথে বিবেচনা করা উচিত। কঠিন বারগুলির জন্য, ব্যাস সহনশীলতা এবং বৃত্তাকারতা উপাদান এবং রোলারগুলির মধ্যে যোগাযোগের অবস্থাকে প্রভাবিত করে।
পোস্ট-প্রসেস নমন:কোল্ড ড্রয়িং, রোলিং, হিট ট্রিটমেন্ট, মেশিনিং বা উপাদান পরিচালনার পরে অবশিষ্ট বিকৃতি ঠিক করে।
অসামঞ্জস্যপূর্ণ সরলতা:ম্যানুয়াল সোজা করার উপর নির্ভর করার পরিবর্তে একটি পুনরাবৃত্তিযোগ্য যান্ত্রিক সংশোধন প্রক্রিয়া প্রদান করে।
ডাউনস্ট্রিম মেশিনিং সমস্যা:কাটিং, গ্রাইন্ডিং, টার্নিং, থ্রেডিং বা অন্যান্য মেশিনিং অপারেশনের আগে বার এবং রড সোজা করে যেখানে অত্যধিক নমন অবস্থান এবং মাত্রিক সামঞ্জস্যকে প্রভাবিত করতে পারে।
টিউব প্রান্তিককরণ সমস্যা:পরবর্তী কাটা, সমাবেশ, ঢালাই বা পরিদর্শনের আগে স্টেইনলেস স্টিলের টিউবগুলিতে সঠিক নমনে সহায়তা করে।
পৃষ্ঠ চিহ্নিতকরণ:নিয়ন্ত্রিত রোলার চাপ এবং উপযুক্ত রোলার জ্যামিতি স্টেইনলেস স্টীল পৃষ্ঠের অপ্রয়োজনীয় যোগাযোগের ক্ষতি কমাতে সাহায্য করে।
উৎপাদন শ্রম:ক্রমাগত যান্ত্রিক সোজা করা পুনরাবৃত্তিমূলক উত্পাদন কাজের জন্য ম্যানুয়াল সংশোধনের উপর নির্ভরতা হ্রাস করে।
দুই-রোলার উল্লম্ব বিন্যাস
উল্লম্ব রোলার বিন্যাস একটি কমপ্যাক্ট সোজা কনফিগারেশন এবং ক্রমাগত প্রক্রিয়াকরণের সময় নিয়ন্ত্রিত উপাদান নির্দেশিকা প্রদান করে।
সামঞ্জস্যযোগ্য সোজা বল
বেলন অবস্থান এবং চাপ বিভিন্ন স্টেইনলেস স্টীল ব্যাস, উপাদান অবস্থার, এবং সোজাতা প্রয়োজনীয়তা জন্য সামঞ্জস্য করা যেতে পারে.
বার, রড এবং টিউবের জন্য উপযুক্ত
মেশিনটি পণ্যের জ্যামিতি অনুযায়ী কনফিগার করা যেতে পারে। টিউব অ্যাপ্লিকেশন প্রাচীর বেধ এবং ডিম্বাকৃতি অতিরিক্ত বিবেচনা প্রয়োজন.
প্রশস্ত প্রক্রিয়াকরণ পরিসীমা
FR সিরিজটি নির্বাচিত মডেলের উপর নির্ভর করে φ5 মিমি থেকে φ160 মিমি পর্যন্ত কঠিন বারের ব্যাস কভার করে।
ক্রমাগত প্রক্রিয়াকরণ
মডেল, উপাদানের অবস্থা এবং উৎপাদনের প্রয়োজনীয়তার উপর নির্ভর করে কাজের গতি 2 থেকে 30 মি/মিনিট পর্যন্ত হয়ে থাকে।
সারফেস-সচেতন সোজা করা
পালিশ, খোসা ছাড়ানো বা অন্যথায় নিয়ন্ত্রিত পৃষ্ঠতল সহ স্টেইনলেস স্টিলের পণ্যগুলির জন্য, মেশিন কনফিগারেশনের সময় রোলার উপাদান, ফিনিস, জ্যামিতি এবং চাপ বিবেচনা করা যেতে পারে।
বিভিন্ন উৎপাদন লাইনের জন্য কনফিগারেশন
FangRong উপাদান মাত্রা, প্রয়োজনীয় আউটপুট, সোজাতা সহনশীলতা, লোডিং পদ্ধতি এবং কারখানার বিন্যাস অনুযায়ী স্টেইনলেস স্টীল উল্লম্ব দুই রোলার সোজা করার মেশিন কনফিগার করতে পারে।
প্রক্রিয়াকরণ ব্যাস এবং উপাদান অবস্থা অনুযায়ী এফআর সিরিজ বিভিন্ন মডেল পাওয়া যায়. নিম্নোক্ত স্পেসিফিকেশনগুলি কঠিন স্টেইনলেস স্টীল বারগুলির জন্য রেফারেন্স মান। চূড়ান্ত মেশিন নির্বাচন প্রকৃত উপাদান গ্রেড, মাত্রা, প্রাথমিক বিকৃতি, পৃষ্ঠের অবস্থা, সরলতা সহনশীলতা, এবং উত্পাদন ক্ষমতার বিরুদ্ধে নিশ্চিত করা উচিত।
| মডেল | FR-20 | FR-40 | FR-60 | FR-80 | FR-100 | FR-130 | FR-160 |
| সলিড বার রেঞ্জ/মিমি | φ5-φ20 | φ10-φ40 | φ15-φ60 | φ20-φ80 | φ25-φ100 | φ35-φ130 | φ40-φ160 |
| কাঁচামালের দৈর্ঘ্য/মিমি | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| প্রসার্য শক্তি/এমপিএ | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1300 | ≤1300 |
| পৃষ্ঠের কঠোরতা | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) |
| কাঁচামালের সোজাতা/মিমি/মি | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 |
| ব্যাস সহনশীলতা | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| গোলাকার | ব্যাস সহনশীলতার ≤50% | ব্যাস সহনশীলতার ≤50% | ব্যাস সহনশীলতার ≤50% | ব্যাস সহনশীলতার ≤50% | d≤50: ≤50%; 50 |
d≤50: ≤50%; 50 |
d≤50: ≤50%; 50 |
| কাঁচা পৃষ্ঠের রুক্ষতা/রা | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm |
| সমাপ্ত সোজাতা/মিমি/মি | ≤0.3 | ≤0.3 | ≤0.3 | ≤0.3 | ≤0.3 | খোসা ছাড়ানো উপাদান ≤0.3 | খোসা ছাড়ানো উপাদান ≤0.3 |
| ব্যাস সহনশীলতা সমাপ্ত | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| সমাপ্ত সারফেস রুক্ষতা/Ra | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | খোসা ছাড়ানো উপাদান: ≤0.8 μm; কালো চামড়া উপাদান: উন্নত | খোসা ছাড়ানো উপাদান: ≤0.8 μm; কালো চামড়া উপাদান: উন্নত |
| রোলার ব্যাস/মিমি | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| কাজের গতি/মি/মিনিট | 2~30 | 2~10 | 3~15 | 3~15 | 3~15 | 3~15 | 3~15 |
| প্রধান মোটর পাওয়ার/কিলোওয়াট | 7.5 × 2 | 30 × 2 | 45 × 2 | 55 × 2 | 75 × 2 | 110 × 2 | 110 × 2 |
| উত্তোলন মোটর পাওয়ার/কিলোওয়াট | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| প্রধান মেশিনের মাত্রা/মি (রেফারেন্স) | 4.7 × 1.7 × 1.8 | 5.7 × 2.0 × 2.2 | 6.6 × 2.3 × 2.6 | 6.6 × 2.3 × 2.6 | 8.1 × 3.1 × 3.6 | 11 × 5.4 × 4.3 | 11 × 5.4 × 4.3 |
| প্রধান মেশিনের ওজন/টি (রেফারেন্স) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| মোট ইনস্টল করা ক্ষমতা/কিলোওয়াট (রেফারেন্স) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
কাস্টম স্পেসিফিকেশন উপলব্ধ. উপরের ডেটা রেফারেন্সের জন্য; প্রকৃত মেশিন কনফিগারেশন স্টেইনলেস স্টীল গ্রেড, পণ্য মাত্রা, উপাদান অবস্থা, পৃষ্ঠের প্রয়োজনীয়তা, উত্পাদন ক্ষমতা, এবং প্রয়োজনীয় সোজাতা অনুযায়ী পরিবর্তিত হতে পারে।
মডেল নির্বাচন শুধুমাত্র ব্যাসের উপর ভিত্তি করে করা উচিত নয়। উপাদানের গ্রেড, প্রসার্য শক্তি, কঠোরতা, প্রাথমিক সোজাতা, ক্রস-বিভাগীয় জ্যামিতি, পণ্যের দৈর্ঘ্য এবং প্রয়োজনীয় সমাপ্ত সহনশীলতা সমস্ত প্রয়োজনীয় সোজা করার ক্ষমতাকে প্রভাবিত করে।
কঠিন দণ্ডের জন্য, ব্যাস, গোলাকারতা এবং পৃষ্ঠের অবস্থা হল প্রধান শুরুর পয়েন্ট। টিউবগুলির জন্য, বাইরের ব্যাস, প্রাচীরের বেধ, ডিম্বাকৃতি এবং গঠনের শর্ত সরবরাহ করা উচিত। যদি উপাদানটিতে উল্লেখযোগ্য প্রাথমিক নমন বা উচ্চ-শক্তির স্টেইনলেস স্টীল গ্রেড থাকে, তবে মেশিনের কনফিগারেশন চূড়ান্ত করার আগে প্রকৃত নমুনাটি মূল্যায়ন করা উচিত।
ঠাণ্ডা অঙ্কন, ঘূর্ণায়মান, তাপ চিকিত্সা, বা অন্যান্য প্রক্রিয়ার পরে স্টেইনলেস স্টিলের গোল বার এবং রডগুলি কাটা, নাকাল, মেশিন বা পরিদর্শন করার আগে বাঁক সংশোধন করার জন্য ব্যবহৃত হয়।
গঠন, ঢালাই বা তাপ চিকিত্সার পরে স্টেইনলেস স্টিলের টিউব এবং পাইপগুলিতে প্রয়োগ করা হয় যেখানে পরবর্তী প্রক্রিয়াকরণ বা সমাবেশের আগে সোজাতা নিয়ন্ত্রণ করা প্রয়োজন। মেশিন নির্বাচনের সময় টিউবের দেয়ালের বেধ এবং ডিম্বাকৃতি বিবেচনা করা উচিত।
স্টেইনলেস স্টীল শ্যাফ্ট, পিন, রড এবং অন্যান্য দীর্ঘ উপাদানগুলির জন্য উপযুক্ত যেখানে অতিরিক্ত নমন মেশিনিং, অবস্থান, সমাবেশ বা মাত্রিক পরিদর্শনকে প্রভাবিত করতে পারে।
স্টেইনলেস স্টিলের যান্ত্রিক এবং কাঠামোগত উপাদানগুলির জন্য ব্যবহৃত হয় যার জন্য মেশিন বা সমাবেশের আগে নিয়ন্ত্রিত সোজাতা প্রয়োজন।
চিকিৎসা যন্ত্র এবং নির্ভুলতা সরঞ্জাম জন্য স্টেইনলেস স্টীল উপাদান প্রস্তুতির জন্য ব্যবহার করা যেতে পারে. প্রয়োজনীয় সরলতা, পৃষ্ঠের অবস্থা এবং মাত্রিক সহনশীলতাগুলি প্রযোজ্য পণ্যের স্পেসিফিকেশনের সাথে মিলিত হওয়া উচিত।
স্টেইনলেস স্টিলের উপাদান, হার্ডওয়্যার, গড়া অংশ এবং শিল্প পণ্যের জন্য ব্যবহৃত হয় যেখানে আরও বানোয়াট বা সমাপ্তির আগে নমন সংশোধন প্রয়োজন।
FangRong 1998 সাল থেকে স্ট্রেটেনিং মেশিন, কোল্ড ড্রয়িং ইকুইপমেন্ট এবং সম্পর্কিত ধাতুবিদ্যার যন্ত্রপাতি তৈরি করেছে। কোম্পানিটি চীনের ডংগুয়ান এবং ইয়াংজিয়াং-এ উত্পাদন সুবিধাগুলি পরিচালনা করে।
আমাদের সরঞ্জামগুলি 60 টিরও বেশি দেশ এবং অঞ্চলে 10,000 টিরও বেশি গ্রাহককে সরবরাহ করা হয়েছে এবং ধাতব প্রক্রিয়াকরণ অ্যাপ্লিকেশনগুলির বিস্তৃত পরিসরে ব্যবহৃত হয়। মেশিন কনফিগারেশন প্রতিটি অ্যাপ্লিকেশনের জন্য একটি স্ট্যান্ডার্ড সেটআপ ব্যবহার করার পরিবর্তে গ্রাহকের উপাদান, পণ্যের মাত্রা, সোজাতা লক্ষ্য এবং উত্পাদন প্রয়োজনীয়তার উপর ভিত্তি করে।
FangRong গুয়াংডং প্রদেশে দুটি উত্পাদন সুবিধা পরিচালনা করে। ডংগুয়ান সুবিধা স্ট্রেইটনিং মেশিন, কোল্ড ড্রয়িং মেশিন এবং সম্পর্কিত মেটাল প্রসেসিং ইকুইপমেন্টের উপর ফোকাস করে, অন্যদিকে ইয়াংজিয়াং ফ্যাসিলিটি অতিরিক্ত উৎপাদন ক্ষমতা প্রদান করে।
উৎপাদনের আগে, প্রকৌশলীরা উপাদানের গ্রেড, ব্যাস বা টিউবের মাত্রা, দৈর্ঘ্য, প্রাথমিক সরলতা, পৃষ্ঠের অবস্থা, প্রয়োজনীয় সমাপ্ত সহনশীলতা এবং লক্ষ্য আউটপুট পর্যালোচনা করে। এই পরামিতিগুলি মেশিনের মডেল, রোলার কনফিগারেশন, ড্রাইভের ক্ষমতা এবং সমন্বয় পরিসীমা নির্ধারণ করে।
মূল উপাদানগুলি মেশিনে তৈরি এবং একত্রিত করা হয় ঘরে, তারপরে রোলার সারিবদ্ধকরণ, যান্ত্রিক সমন্বয়, বৈদ্যুতিক পরিদর্শন এবং মেশিন চালানোর পরীক্ষা। যেখানে শক্ত সোজাতা বা পৃষ্ঠের প্রয়োজনীয়তা প্রযোজ্য, সেখানে নমুনা পরীক্ষা চালানের আগে প্রস্তাবিত কনফিগারেশন যাচাই করতে ব্যবহার করা যেতে পারে।
সম্মত প্রকল্পের সুযোগ অনুযায়ী ইনস্টলেশন নির্দেশিকা, অপারেশন প্রশিক্ষণ, প্রযুক্তিগত সহায়তা এবং এক বছরের ওয়ারেন্টি পাওয়া যায়।
ISO 9001:2015:কোয়ালিটি ম্যানেজমেন্ট সিস্টেম সার্টিফিকেশন, সার্টিফিকেট নং UQ231211R1।
সিই মার্ক:মেশিন কনফিগারেশন অনুযায়ী প্রযোজ্য CE কমপ্লায়েন্স ডকুমেন্টেশন সহ সরবরাহ করা যন্ত্রপাতি।
এসজিএস পরিদর্শন:সরঞ্জাম যাচাইকরণের জন্য তৃতীয় পক্ষের পরিদর্শন পরিষেবা উপলব্ধ।
পেটেন্ট:FangRong 32 টি উদ্ভাবন পেটেন্ট এবং 100 টিরও বেশি ইউটিলিটি মডেল পেটেন্ট ধারণ করে। প্রতিনিধি পেটেন্ট 2013207829011, 2008300532117, এবং ZL2015 2 0842922.7 অন্তর্ভুক্ত।
মেশিনটি তার গঠন, ওজন এবং পরিবহন পদ্ধতি অনুযায়ী চালানের জন্য প্রস্তুত করা হয়। সম্মত শিপিং শর্ত অনুসারে উপাদানগুলি সুরক্ষিত এবং প্যাক করা সহ প্রয়োজন হলে বড় সরঞ্জামগুলি সাধারণত বিভাগে প্রেরণ করা হয়।
অনুগ্রহ করে উপাদানের গ্রেড, বার বা টিউবের ব্যাস, প্রযোজ্য হলে প্রাচীরের বেধ, দৈর্ঘ্য, প্রাথমিক সোজাতা, পৃষ্ঠের অবস্থা, প্রয়োজনীয় সমাপ্ত সোজাতা এবং উৎপাদন ক্ষমতা প্রদান করুন। এই পরামিতিগুলি উপযুক্ত রোলারের আকার, মেশিনের মডেল এবং সোজা করার শক্তি নির্ধারণ করে।
হ্যাঁ। স্টেইনলেস স্টীল উল্লম্ব দুই রোলার সোজা করার মেশিন বিভিন্ন স্টেইনলেস স্টীল বার, রড, এবং টিউব অ্যাপ্লিকেশনের জন্য কনফিগার করা যেতে পারে। টিউবগুলির জন্য, সোজা করার সময় অতিরিক্ত বিকৃতি এড়াতে বাইরের ব্যাসের পাশাপাশি প্রাচীরের বেধ, ডিম্বাকৃতি এবং ক্রস-বিভাগীয় স্থায়িত্ব অবশ্যই বিবেচনা করা উচিত।
রোলার জ্যামিতি, যোগাযোগের চাপ, রোলার পৃষ্ঠের অবস্থা এবং সংশোধনের পরিমাণ সবই পৃষ্ঠের গুণমানকে প্রভাবিত করে। কঠোর প্রসাধনী বা মাত্রিক প্রয়োজনীয়তা সহ স্টেইনলেস স্টিলের জন্য, একটি স্ট্যান্ডার্ড সেটআপ ব্যবহার না করে উপাদান পৃষ্ঠ এবং সমাপ্ত সহনশীলতা অনুযায়ী রোলার কনফিগারেশন নির্বাচন করা উচিত।
এটি ব্যাস পরিসীমা এবং প্রয়োজনীয় সোজাতা সহনশীলতার উপর নির্ভর করে। একটি মেশিন তার কাজের সীমার মধ্যে একাধিক মাপ কভার করতে পারে, কিন্তু রোলার বিন্যাস এবং সামঞ্জস্য ব্যবস্থা নির্বাচন করার সময় ঘন ঘন আকার পরিবর্তন এবং আঁটসাঁট সহনশীলতা বিবেচনা করা উচিত।
তালিকাভুক্ত মডেলগুলির জন্য রেফারেন্স স্পেসিফিকেশন 0.3 মিমি/মি পর্যন্ত সম্পূর্ণ সোজাতা দেখায়। প্রকৃত ফলাফল স্টেইনলেস স্টীল গ্রেড, মাত্রা, প্রাথমিক বিকৃতি, রোলার সেটআপ, এবং প্রক্রিয়া অবস্থার উপর নির্ভর করে। একটি আঁট সোজা সহনশীলতা প্রয়োজন হলে নমুনা পরীক্ষার সুপারিশ করা হয়।
হ্যাঁ। মেশিন কনফিগারেশন উপাদান, ক্রস-সেকশন, আকার পরিসীমা, বিকৃতি স্তর, সমাপ্ত সহনশীলতা, এবং উত্পাদন প্রয়োজনীয়তা অনুযায়ী আলোচনা করা যেতে পারে। একটি উদ্ধৃতির জন্য, প্রয়োজনীয় সরলতা এবং উত্পাদন ক্ষমতা সহ পণ্য অঙ্কন বা নমুনাগুলি সরবরাহ করা ভাল।
ঠিকানা
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
টেলিফোন
ইমেইল