Whatsapp
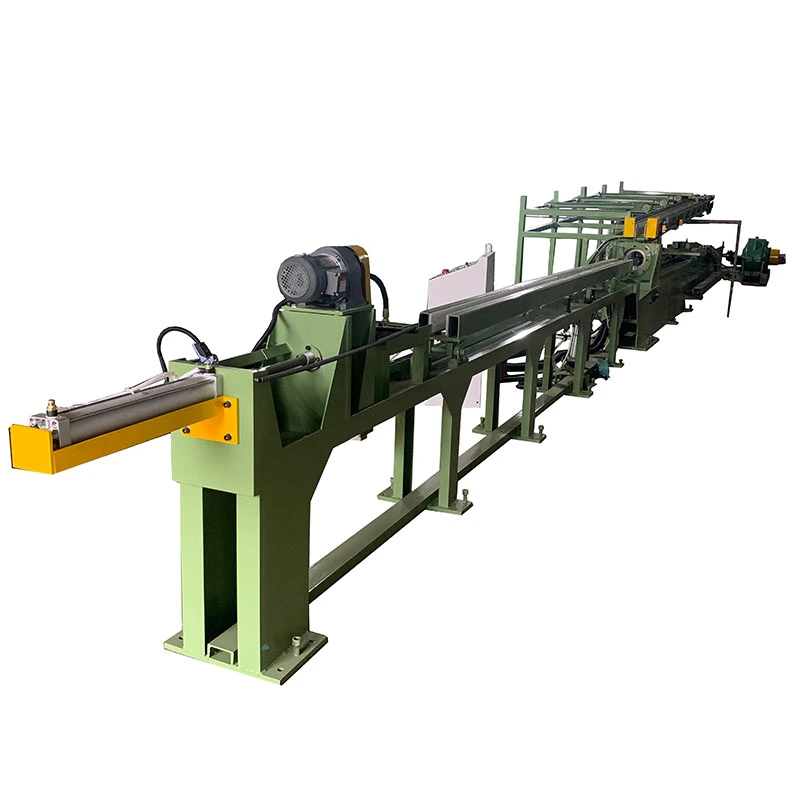
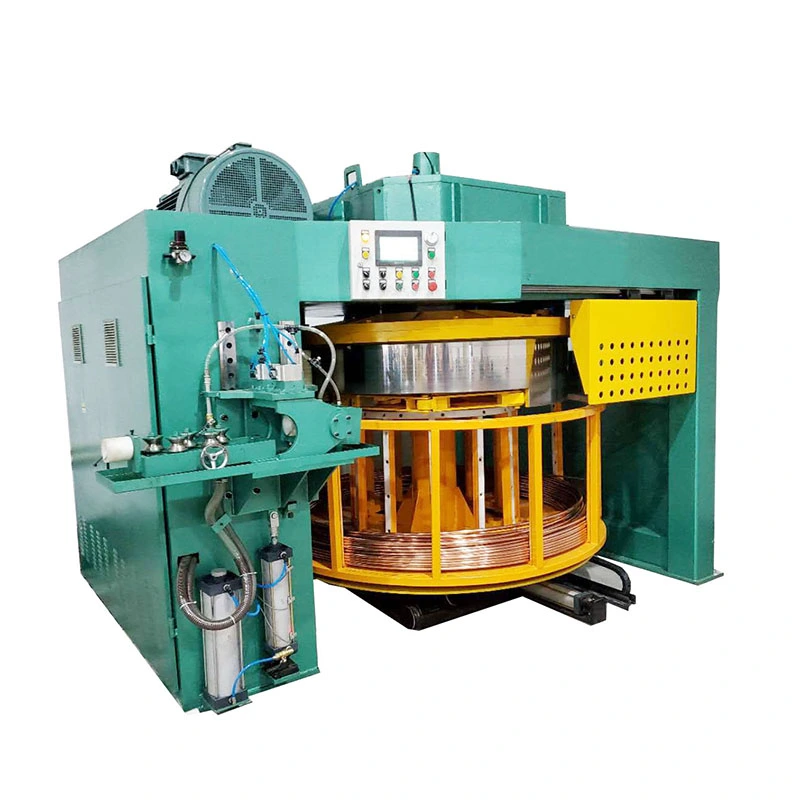
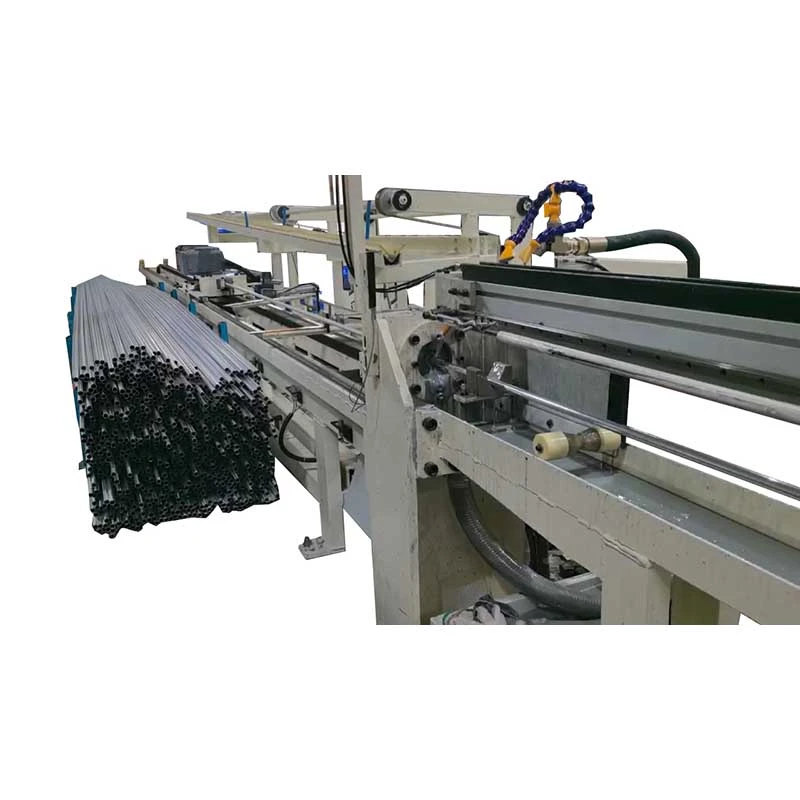
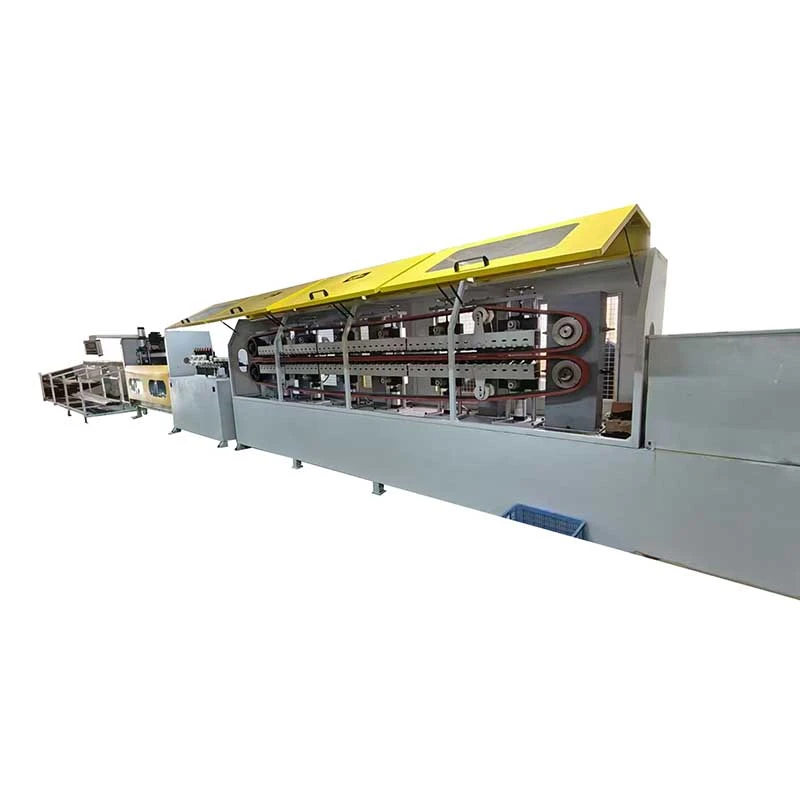
আমরা বিভিন্ন শিল্প জুড়ে টিউব, বার এবং তারের উপকরণের জন্য তৈরি করা সোজা করা, কোল্ড ড্রয়িং, পয়েন্টিং, চেমফারিং, কাটিং, থ্রেড রোলিং মেশিন এবং ড্রয়িং ডাইস সহ নির্ভুল ধাতু প্রক্রিয়াকরণ সরঞ্জামগুলির একটি বিস্তৃত পরিসর অফার করি।
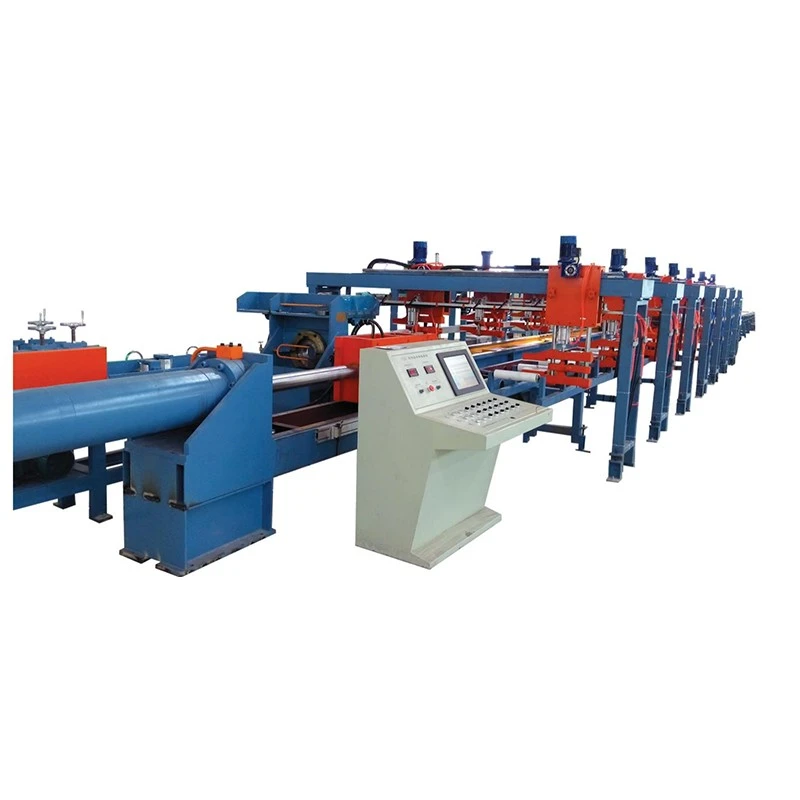
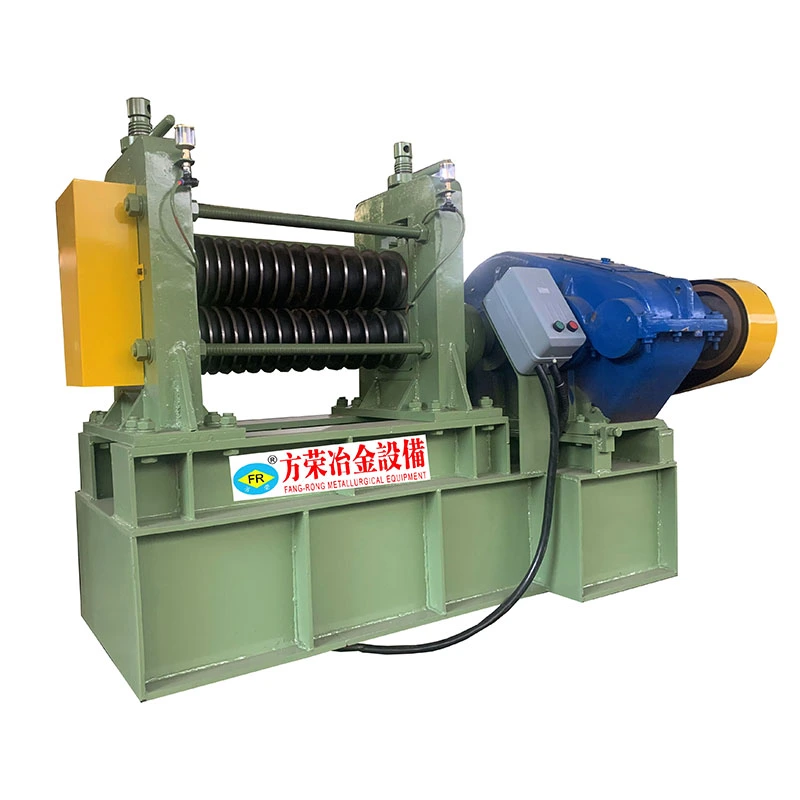
FangRong এর কার্বন ইস্পাত উল্লম্ব দুই রোলার সোজা করার মেশিনটি রোলিং, অঙ্কন, তাপ চিকিত্সা, ফোরজিং বা হ্যান্ডলিংয়ের পরে কার্বন স্টিলের বার, রড এবং টিউবগুলিতে বাঁক এবং বিকৃতি সংশোধন করার জন্য ডিজাইন করা হয়েছে। নিয়ন্ত্রিত সংশোধন বাহিনী প্রয়োগ করার জন্য মেশিনটি একটি উল্লম্ব দুই-রোলার ব্যবস্থা ব্যবহার করে যখন উপাদানটি কাজের অংশের মধ্য দিয়ে ক্রমাগত পাস করে।
কার্বন ইস্পাত জন্য, মেশিন নির্বাচন শুধুমাত্র ব্যাস দ্বারা নির্ধারিত হয় না. প্রসার্য শক্তি, কঠোরতা, প্রাথমিক বিকৃতি, বিভাগ জ্যামিতি, উপাদানের দৈর্ঘ্য এবং প্রয়োজনীয় সরলতা সবই প্রয়োজনীয় সোজা করার শক্তি এবং রোলার কনফিগারেশনকে প্রভাবিত করে। FangRong প্রকৃত উপাদান এবং উত্পাদন প্রয়োজনীয়তা অনুযায়ী মেশিন কনফিগার করতে পারেন.
ওয়ার্কপিসটি খাওয়ানোর সময় নিয়ন্ত্রিত নমন তৈরি করতে অবস্থান করা দুটি গঠনকারী রোলারের মধ্যে দিয়ে যায়। বেলন অবস্থান এবং কাজের চাপ সামঞ্জস্য করে, মেশিনটি একটি একক ভারী প্রেসিং অ্যাকশনের উপর নির্ভর না করে বিদ্যমান বিকৃতি সংশোধন করে।
এটি কার্বন ইস্পাত বার এবং টিউবের জন্য বিশেষভাবে গুরুত্বপূর্ণ কারণ রোলিং, ঠান্ডা অঙ্কন, তাপ চিকিত্সা বা পরিবহনের পরে অবশিষ্ট নমন থাকতে পারে। প্রয়োজনীয় সংশোধন নির্ভর করে উপাদানটি কোথায় বাঁকানো হয়েছে, কতটা বিকৃতি রয়েছে এবং ক্রস-সেকশনটি প্রয়োগ করা শক্তিকে কীভাবে সাড়া দেয়।
| মডেল | FR-20 | FR-40 | FR-60 | FR-80 | FR-100 | FR-130 | FR-160 |
|---|---|---|---|---|---|---|---|
| সলিড বার ব্যাস (মিমি) | φ5–20 | φ10–40 | φ15-60 | φ20–80 | φ25-100 | φ35–130 | φ40–160 |
| ন্যূনতম দৈর্ঘ্য (মিমি) | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| সর্বাধিক প্রসার্য শক্তি | ≤1000 MPa | ≤1000 MPa | ≤1000 MPa | ≤1000 MPa | ≤1000 MPa | ≤1300 MPa | ≤1300 MPa |
| পৃষ্ঠের কঠোরতা | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 |
| কাঁচা সরলতা | ≤3 মিমি/মি | ≤3 মিমি/মি | ≤3 মিমি/মি | ≤3 মিমি/মি | ≤3 মিমি/মি | ≤3 মিমি/মি | ≤3 মিমি/মি |
| ব্যাস সহনশীলতা | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| সমাপ্ত সোজাতা | ≤0.3 মিমি/মি | ≤0.3 মিমি/মি | ≤0.3 মিমি/মি | ≤0.3 মিমি/মি | ≤0.3 মিমি/মি | ≤0.3 মিমি/মি | ≤0.3 মিমি/মি |
| ব্যাস সহনশীলতা সমাপ্ত | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| সমাপ্ত সারফেস রুক্ষতা | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm* | ≤0.8 μm* |
| রোলার ব্যাস | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| কাজের গতি (মি/মিনিট) | 2-30 | 2-10 | 3-15 | 3-15 | 3-15 | 3-15 | 3-15 |
| প্রধান মোটর (kW) | 7.5 × 2 | 30 × 2 | 45 × 2 | 55 × 2 | 75 × 2 | 110 × 2 | 110 × 2 |
| উত্তোলন মোটর (kW) | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| মাত্রা (L × W × H, m) | 4.7 × 1.7 × 1.8 | 5.7 × 2.0 × 2.2 | 6.6 × 2.3 × 2.6 | 6.6 × 2.3 × 2.6 | 8.1 × 3.1 × 3.6 | 11 × 5.4 × 4.3 | 11 × 5.4 × 4.3 |
| ওজন (টি) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| মোট ইনস্টল করা ক্ষমতা (কিলোওয়াট) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
*FR-130 এবং FR-160-এর জন্য, উল্লিখিত সমাপ্ত পৃষ্ঠের রুক্ষতা খোসা ছাড়ানো উপাদানগুলিতে প্রযোজ্য; কালো চামড়া উপাদান একটি ভিন্ন সমাপ্তি শর্ত প্রয়োজন হতে পারে.
উপরের স্পেসিফিকেশন রেফারেন্স মান. চূড়ান্ত মেশিন নির্বাচন প্রকৃত কার্বন ইস্পাত গ্রেড, ব্যাস বা টিউব মাত্রা, প্রাচীর বেধ, কঠোরতা, প্রসার্য শক্তি, প্রাথমিক নমন, প্রয়োজনীয় সরলতা, পৃষ্ঠের অবস্থা এবং উৎপাদন হারের উপর ভিত্তি করে হওয়া উচিত।
কার্বন স্টিল ভার্টিকাল টু রোলার স্ট্রেটেনিং মেশিন ডাউনস্ট্রিম সংশোধনের জন্য উপযুক্ত যেখানে সোজাতা মেশিনিং, সমাবেশ, খাওয়ানো বা চূড়ান্ত পণ্য পরিদর্শনকে প্রভাবিত করে।
একটি উদ্ধৃতির জন্য, FangRong-এর সাধারণত উপাদানের নাম এবং ব্যাসের চেয়ে বেশি প্রয়োজন। প্রসার্য শক্তি, কঠোরতা এবং প্রাথমিক বিকৃতির পার্থক্যের কারণে একই নামমাত্র আকারের কার্বন স্টিলের জন্য বিভিন্ন মেশিন কনফিগারেশনের প্রয়োজন হতে পারে।
কঠিন বারের জন্য, মূল তথ্যের মধ্যে রয়েছে ব্যাস, দৈর্ঘ্য, উপাদানের গ্রেড, কঠোরতা বা প্রসার্য শক্তি, আগত সোজাতা এবং প্রয়োজনীয় সমাপ্ত সোজাতা। টিউবের জন্য, বাইরের ব্যাস, প্রাচীরের বেধ, উপাদানের গ্রেড, ডিম্বাকৃতি এবং বিকৃতির অবস্থাও গুরুত্বপূর্ণ কারণ অতিরিক্ত রোলার চাপ টিউব জ্যামিতিকে প্রভাবিত করতে পারে।
যদি একটি উত্পাদন লাইনে বেশ কয়েকটি ব্যাস প্রক্রিয়া করা হয়, তবে রোলার বিন্যাস এবং মেশিন কনফিগারেশন নির্ধারণ করার সময় প্রয়োজনীয় আকার পরিসীমা এবং পরিবর্তনের ফ্রিকোয়েন্সিও বিবেচনা করা উচিত।
FangRong 1998 সাল থেকে ডংগুয়ান এবং ইয়াংজিয়াং-এ উত্পাদন সুবিধা সহ স্ট্রেইটনিং এবং ধাতু-প্রসেসিং সরঞ্জাম তৈরি করেছে। কোম্পানি 60 টিরও বেশি দেশ এবং অঞ্চলে 10,000 টিরও বেশি গ্রাহককে সরঞ্জাম সরবরাহ করেছে।
উত্পাদন যান্ত্রিক উপাদান, রোলার উত্পাদন, মেশিন সমাবেশ, বৈদ্যুতিক ইনস্টলেশন এবং মেশিন পরীক্ষা কভার করে। চালানের আগে, সরঞ্জামগুলি সম্মত প্রযুক্তিগত কনফিগারেশন এবং অপারেটিং প্রয়োজনীয়তা অনুসারে পরিদর্শন করা হয়।
FangRong-এর গুণমান পরিচালন ব্যবস্থা ISO 9001:2015, সার্টিফিকেট নং UQ231211R1-এ প্রত্যয়িত। কোম্পানী যেখানে প্রয়োজন সেখানে CE-চিহ্নিত সরঞ্জাম এবং SGS পরিদর্শন পরিষেবা সরবরাহ করে।
কোম্পানি উদ্ভাবন এবং ইউটিলিটি মডেল পেটেন্ট সহ ধাতব প্রক্রিয়াকরণ সরঞ্জামগুলির জন্য পেটেন্ট প্রযুক্তি তৈরি করেছে। পেটেন্ট উদাহরণ 2013207829011, 2008300532117 এবং ZL2015 2 0842922.7 অন্তর্ভুক্ত।
মেশিনের মাত্রা, ওজন এবং পরিবহন শর্ত অনুযায়ী চালানের জন্য বড় সোজা মেশিন প্রস্তুত করা হয়। হ্যান্ডলিং এবং দূর-দূরত্বের পরিবহনের সময় ক্ষতির ঝুঁকি কমাতে লোড করার আগে উপাদানগুলি সুরক্ষিত এবং সুরক্ষিত থাকে।
বারের ব্যাস, কার্বন ইস্পাত গ্রেড, প্রসার্য শক্তি বা কঠোরতা, ইনকামিং বিকৃতি এবং প্রয়োজনীয় সমাপ্ত সোজাতা দিয়ে শুরু করুন। উত্পাদন গতি এবং বার দৈর্ঘ্য এছাড়াও বিবেচনা করা উচিত। সঠিক মডেল নির্বাচনের জন্য একা ব্যাস যথেষ্ট নয়।
স্ট্যান্ডার্ড সলিড-বার পরিসীমা FR মডেলের উপর নির্ভর করে প্রায় φ5–20 মিমি থেকে φ40–160 মিমি পর্যন্ত কভার করে। একটি নির্দিষ্ট উপাদানের জন্য উপযুক্ত পরিসীমা তার যান্ত্রিক বৈশিষ্ট্য এবং বিকৃতি অবস্থার উপর নির্ভর করে।
হ্যাঁ, নির্বাচিত মডেলগুলি 1300 MPa পর্যন্ত প্রসার্য শক্তি সহ উপকরণগুলির জন্য ডিজাইন করা হয়েছে। FR-130 এবং FR-160 মডেলগুলি এই পরিসর পর্যন্ত উপকরণগুলির জন্য তালিকাভুক্ত করা হয়েছে৷ নির্দিষ্ট ইস্পাত গ্রেড, কঠোরতা এবং ওয়ার্কপিস অবস্থার বিরুদ্ধে প্রকৃত উপযুক্ততা নিশ্চিত করা উচিত।
হ্যাঁ, কার্বন ইস্পাত উল্লম্ব দুই রোলার স্ট্রেটেনিং মেশিনের প্রযোজ্য কাজের পরিসরের মধ্যে। যখন বেশ কয়েকটি ব্যাসের প্রয়োজন হয়, মেশিনটি নির্বাচন করার আগে রোলার কনফিগারেশন, সমন্বয় পরিসীমা, পরিবর্তনের প্রয়োজনীয়তা এবং উত্পাদনের পরিমাণ বিবেচনা করা উচিত।
তালিকাভুক্ত সমাপ্ত সোজাতা হল ≤0.3 মিমি/মি। প্রকৃত ফলাফল উপাদান অবস্থা, প্রাথমিক বিকৃতি, ব্যাস, কঠোরতা, রোলার সেটআপ এবং প্রক্রিয়া সমন্বয় উপর নির্ভর করে। একটি আঁট সোজা প্রয়োজনের জন্য, কনফিগারেশন চূড়ান্ত করার আগে নমুনা উপাদান বা বিস্তারিত workpiece অঙ্কন সুপারিশ করা হয়.
অনুগ্রহ করে উপাদানের গ্রেড, কঠিন বারের ব্যাস বা টিউব OD এবং প্রাচীরের বেধ, উপাদানের দৈর্ঘ্য, প্রসার্য শক্তি বা কঠোরতা, আগত সোজাতা, প্রয়োজনীয় সমাপ্ত সোজাতা, পৃষ্ঠের অবস্থা, প্রয়োজনীয় উত্পাদন গতি এবং প্রত্যাশিত পরিমাণ প্রদান করুন। যখন বিভাগ বা বিকৃতি অস্বাভাবিক হয় তখন ওয়ার্কপিসের ফটো বা অঙ্কনগুলিও কার্যকর।
```ঠিকানা
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
টেলিফোন
ইমেইল