Whatsapp
আমরা বিভিন্ন শিল্প জুড়ে টিউব, বার এবং তারের উপকরণের জন্য তৈরি করা সোজা করা, কোল্ড ড্রয়িং, পয়েন্টিং, চেমফারিং, কাটিং, থ্রেড রোলিং মেশিন এবং ড্রয়িং ডাইস সহ নির্ভুল ধাতু প্রক্রিয়াকরণ সরঞ্জামগুলির একটি বিস্তৃত পরিসর অফার করি।
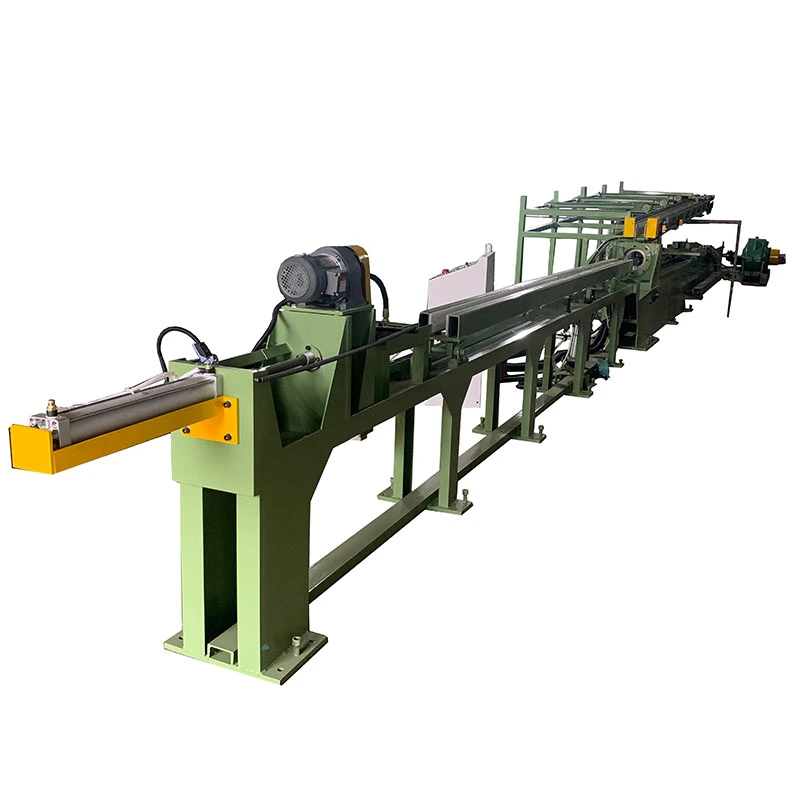
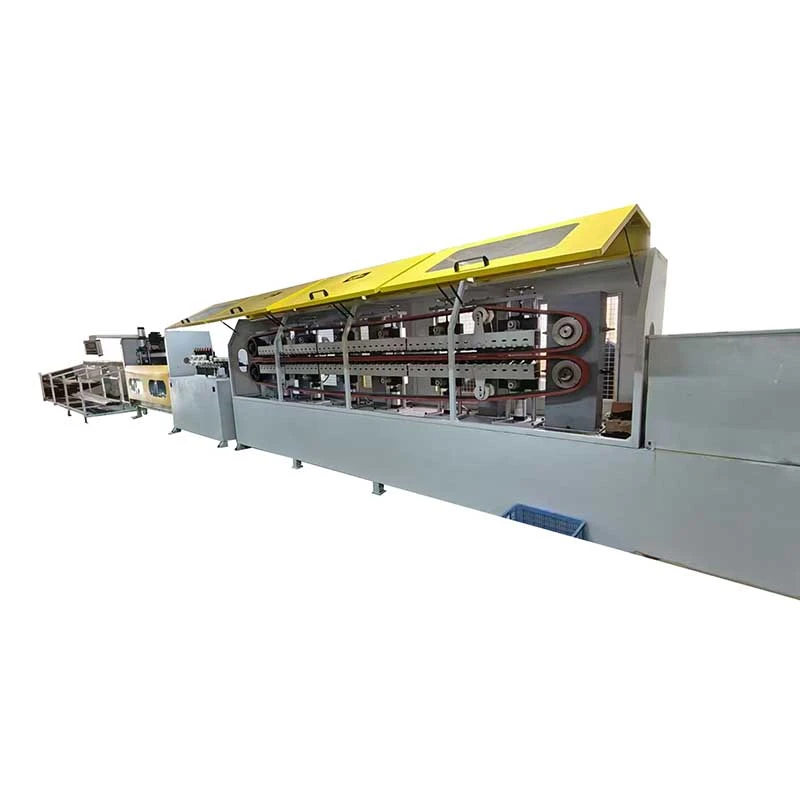
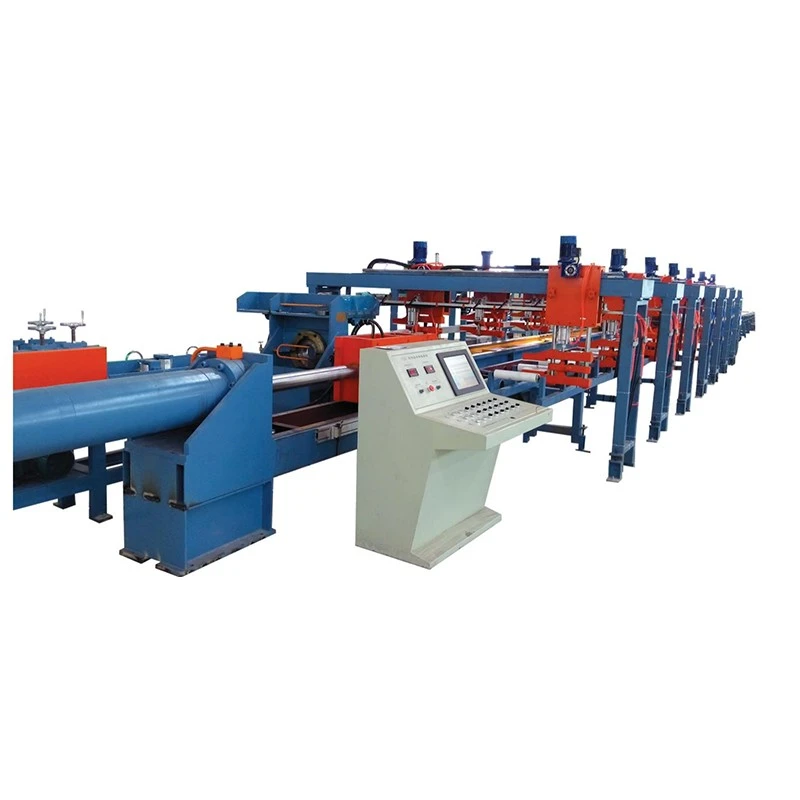
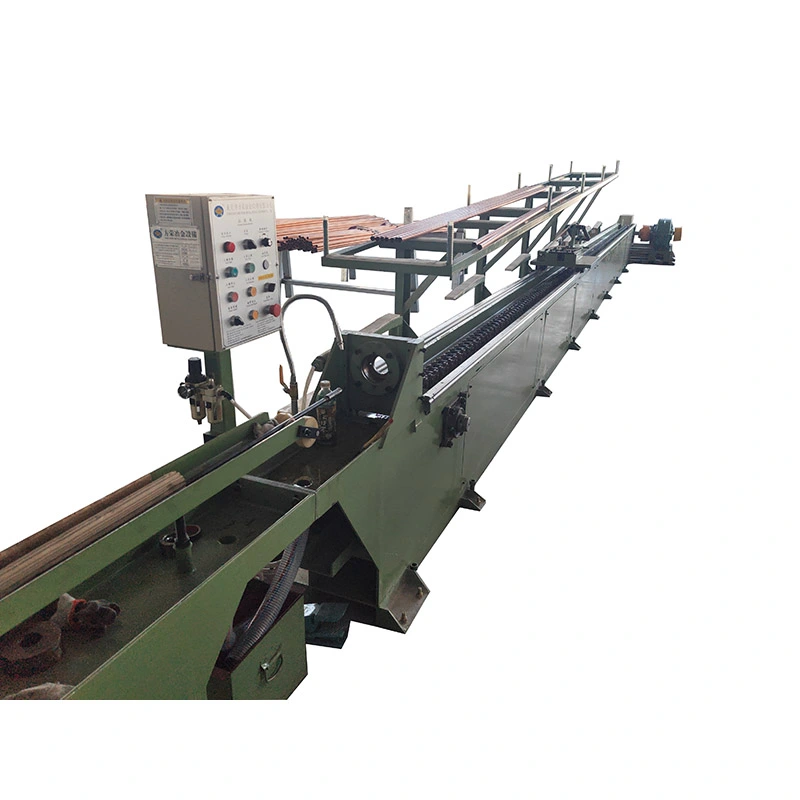
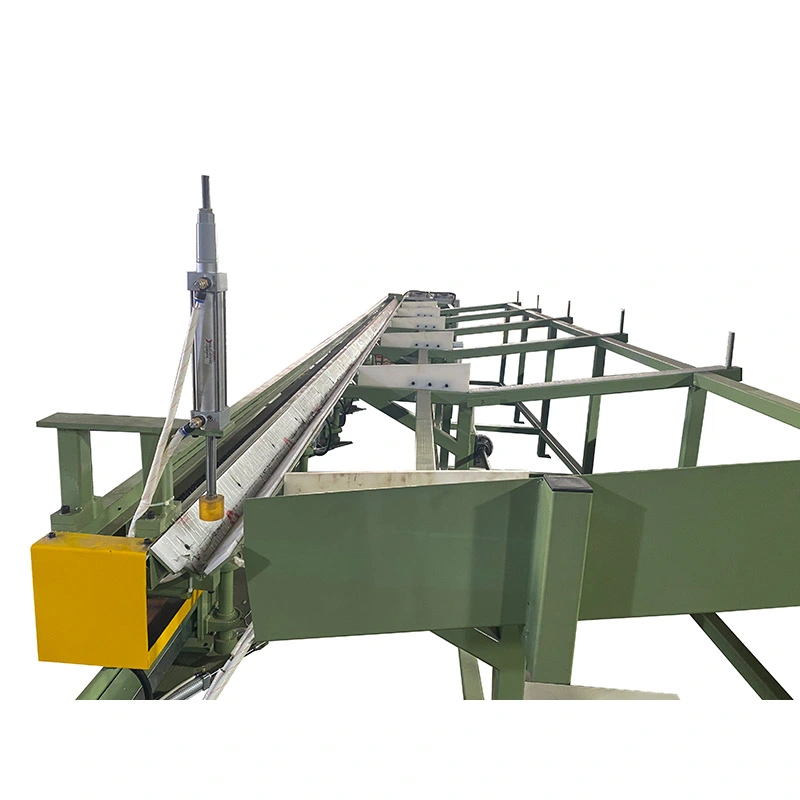
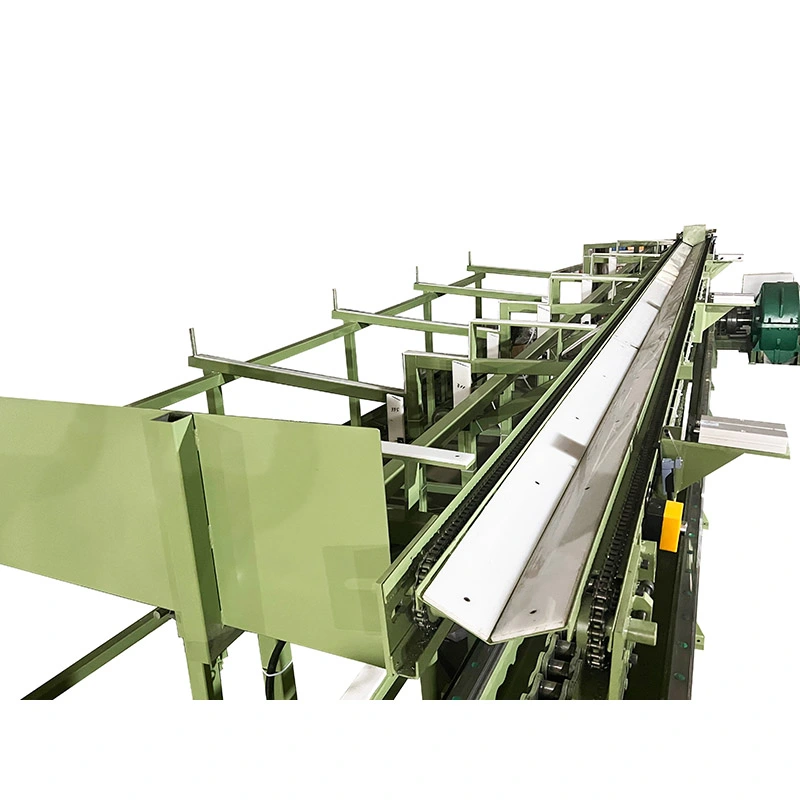
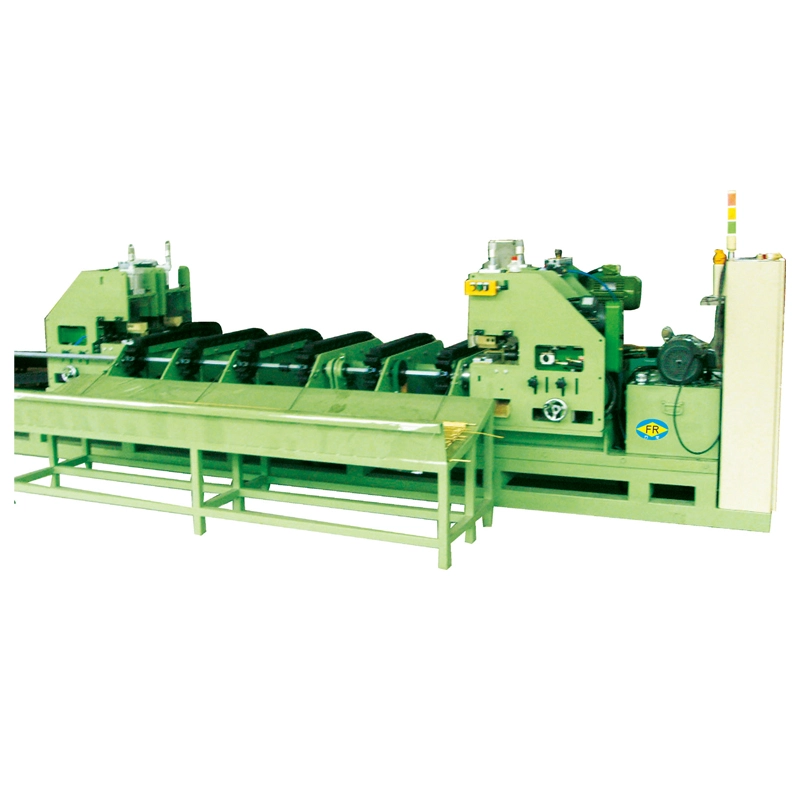
দরড চেইন কোল্ড ড্রয়িং মেশিনএকটি যান্ত্রিক ড্রবেঞ্চ ঘরের তাপমাত্রায় নির্ভুলতার মাধ্যমে শক্ত বৃত্তাকার বারগুলি টানতে ডিজাইন করা হয়েছে। হাইড্রোলিক ড্রবেঞ্চের জন্য প্রয়োজনীয় হাইড্রোলিক পাওয়ার ইউনিট ছাড়াই নিয়ন্ত্রিত টানা শক্তি সরবরাহ করতে এফআর সিরিজ একটি চেইন, গিয়ারবক্স এবং ড্রয়িং ক্যারেজ ব্যবহার করে।
মান পরিসীমা অন্তর্ভুক্তFR-16 থেকে FR-250, থেকে অঙ্কন বাহিনী আচ্ছাদন7 থেকে 1000 kN. উপাদান, বার আকার, হ্রাস সময়সূচী এবং টুলিং ব্যবস্থার উপর নির্ভর করে, একটি মেশিন আঁকতে পারেসমান্তরালে 1 থেকে 5টি রড. সর্বাধিক তালিকাভুক্ত অঙ্কন গতি পৌঁছেছে28 মি/মিনিট, চেইন কনফিগারেশনকে পুনরাবৃত্ত বার উৎপাদনের জন্য বিশেষভাবে উপযুক্ত করে তোলে যেখানে চক্রের সময় আউটপুটে সরাসরি প্রভাব ফেলে।
অঙ্কন করার আগে, রডের প্রান্তটি নির্দেশিত বা অন্যথায় হ্রাস করা হয় যাতে এটি ডাইয়ের মধ্য দিয়ে যেতে পারে। প্রস্তুত বারটি ফিডের পাশে স্থাপন করা হয়, পয়েন্টেড প্রান্তটি ডাইয়ের মধ্য দিয়ে যায় এবং অঙ্কন ক্যারেজ বারটিকে আঁকড়ে ধরে। প্রধান মোটর গিয়ারবক্স এবং চেইন চালনা করে, গাইড রেল বরাবর ক্যারেজ সরায় এবং ডাই দিয়ে রড টানতে থাকে।
স্ট্রোকের শেষে, পৃথক রিটার্ন ড্রাইভ ব্যবহার করে গাড়িটি তার প্রারম্ভিক অবস্থানে ফিরে আসে। আঁকা বারটি ম্যানুয়ালি অপসারণ করা যেতে পারে বা একটি ঐচ্ছিক রিসিভিং সিস্টেম দ্বারা পরবর্তী অপারেশনে স্থানান্তরিত করা যেতে পারে।
চেইন পিচ, গিয়ারবক্স এবং মোটর প্রয়োজনীয় অঙ্কন শক্তি অনুযায়ী নির্বাচন করা হয়। বড় বা উচ্চ-শক্তির বারগুলি প্রক্রিয়া করার সময় এটি গুরুত্বপূর্ণ: একটি ছোট আকারের ড্রাইভ ব্যবহারযোগ্য শক্তি সীমিত করতে পারে, যখন অত্যধিক মেশিনের ক্ষমতা অপ্রয়োজনীয় সরঞ্জাম খরচ যোগ করে।
কোল্ড ড্রয়িং সাধারণত নির্বাচন করা হয় যখন হট-রোল্ড, নকল বা এক্সট্রুড বার স্টক সমাপ্ত পণ্যের প্রয়োজনীয় মাত্রাগত সামঞ্জস্য বা পৃষ্ঠের অবস্থা প্রদান করে না। ডাই ক্রস-সেকশন কমিয়ে দেয় যখন মাত্রিক সামঞ্জস্য বাড়ায় এবং কাজকে শক্ত করে।
শ্যাফ্ট, পিন এবং নির্ভুল ফাস্টেনার স্টকের মতো অ্যাপ্লিকেশনগুলির জন্য, ব্যাস এবং গোলাকারতা প্রায়শই সর্বাধিক অঙ্কন গতির চেয়ে বেশি গুরুত্বপূর্ণ। উচ্চ-ভলিউম কমোডিটি বার উৎপাদনের জন্য, চক্রের সময় এবং প্রতি স্ট্রোকে আঁকা রডের সংখ্যা আরও গুরুত্বপূর্ণ নির্বাচনের কারণ হয়ে ওঠে।
পৃষ্ঠের উন্নতিও আগত উপাদানের উপর নির্ভর করে। কোল্ড অঙ্কন ডাই এর মাধ্যমে বার কমিয়ে চূড়ান্ত পৃষ্ঠের উন্নতি করতে পারে, তবে গভীর ফাটল, গর্ত বা পৃষ্ঠের ত্রুটিগুলি অপসারণের জন্য এটিকে একটি গ্যারান্টিযুক্ত পদ্ধতি হিসাবে বিবেচনা করা উচিত নয়। ইনকামিং বারের গুণমান এবং ডাই কন্ডিশন গুরুত্বপূর্ণ।
এফআর-সিরিজ রড চেইন কোল্ড ড্রয়িং মেশিন পর্যন্ত পৌঁছায়28 মি/মিনিটছোট মডেলের উপর। এটি কার্যকর হয় যখন একটি বার প্রযোজক অনেক বার বার অঙ্কন চক্র চালায় এবং মেশিনের ব্যবহার সর্বাধিক পৃথক অঙ্কন শক্তির চেয়ে বেশি গুরুত্বপূর্ণ। ভারী খাদ দণ্ডের জন্য, উপলব্ধ অঙ্কন বল এবং অনুমতিযোগ্য হ্রাস সাধারণত সীমিত কারণ হয়ে ওঠে, তাই সর্বাধিক গতি কম গুরুত্বপূর্ণ।
মেশিনের জন্য কনফিগার করা যেতে পারেএক সাথে 1 থেকে 5টি রড, বারের আকার, উপাদান এবং ডাই-হোল্ডার ব্যবস্থা সাপেক্ষে। মাল্টি-রড অঙ্কন বিশেষত স্থিতিশীল আগত উপাদান সহ ছোট-ব্যাসের পণ্যগুলির জন্য উপযোগী কারণ একটি গাড়ি চলাচলের সময় বেশ কয়েকটি টুকরো প্রক্রিয়া করা যেতে পারে। বড়-ব্যাস বা উচ্চ-শক্তিযুক্ত বারগুলির জন্য, একক-রড অঙ্কন আরও ব্যবহারিক হতে পারে কারণ প্রয়োজনীয় অঙ্কন বল এবং টুলিং স্থান বৃদ্ধি পায়।
ড্রয়িং ফোর্স চেইন এবং রিডাকশন গিয়ারবক্সের মাধ্যমে যান্ত্রিকভাবে প্রেরণ করা হয়। এফআর পরিসীমা বিভিন্ন চেইন এবং গিয়ারবক্স কনফিগারেশন ব্যবহার করে যেমন মেশিনের ক্ষমতা বৃদ্ধি পায়, ছোট মেশিনে একক-চেইন বিন্যাস থেকে শুরু করে উচ্চ-শক্তির মডেলগুলিতে দ্বিগুণ এবং ট্রিপল-চেইন কনফিগারেশন পর্যন্ত।
এই কনফিগারেশনটি এমন উদ্ভিদের জন্য উপযোগী যারা একটি সরল যান্ত্রিক ট্রান্সমিশন সিস্টেম পছন্দ করে এবং একটি বড় হাইড্রোলিক পাওয়ার ইউনিট ইনস্টল করা এড়াতে চায়। চেইন টান, তৈলাক্তকরণ, স্প্রোকেট অবস্থা এবং গিয়ারবক্স রক্ষণাবেক্ষণ এখনও উদ্ভিদের প্রতিরোধমূলক রক্ষণাবেক্ষণ পরিকল্পনায় অন্তর্ভুক্ত করা প্রয়োজন।
একটি পৃথক রিটার্ন মোটর প্রতিটি স্ট্রোকের পরে অঙ্কন গাড়িটিকে ফিরিয়ে আনে। এটি অঙ্কন শক্তি বাড়ায় না, তবে এটি চক্রের মধ্যে অ-উৎপাদনশীল সময় কমাতে পারে। পুনরাবৃত্ত উৎপাদন আদেশে সুবিধাটি সবচেয়ে বেশি লক্ষণীয় যেখানে মেশিন প্রতি শিফটে শত শত অনুরূপ স্ট্রোক করে।
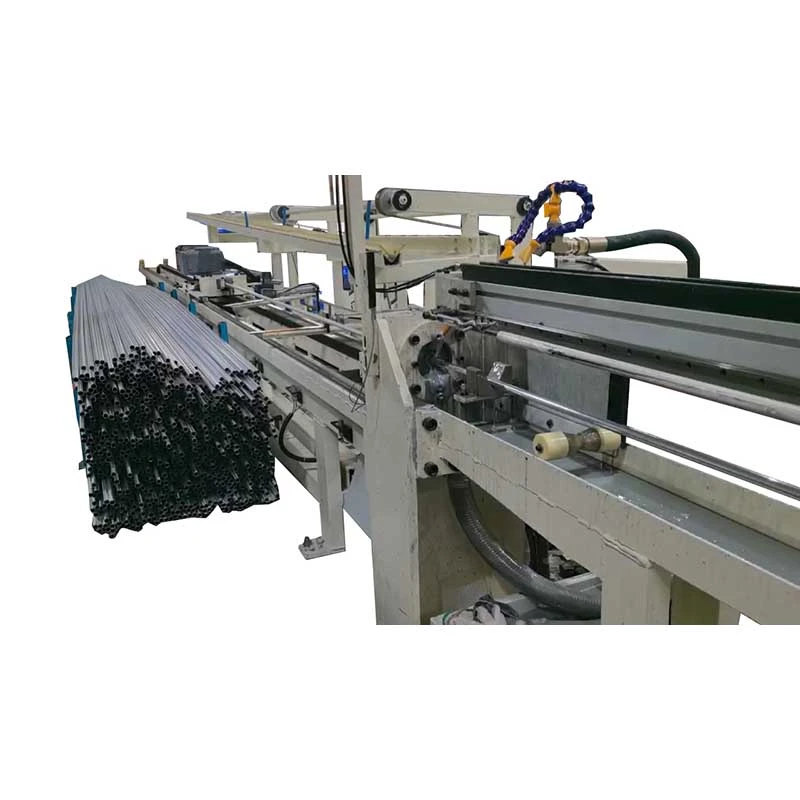
ঐচ্ছিকস্বয়ংক্রিয় খাওয়ানো, কাটা এবং প্রাপ্তি সরঞ্জামএকই বার স্পেসিফিকেশন ক্রমাগত উত্পাদিত হয় যখন একত্রিত করা যেতে পারে. ঘন ঘন আকার পরিবর্তনের সাথে ছোট-ব্যাচের উত্পাদনের জন্য অটোমেশন কম গুরুত্বপূর্ণ, যেখানে ম্যানুয়াল লোডিং আরও বেশি নমনীয়তা এবং কম প্রাথমিক বিনিয়োগ প্রদান করতে পারে।
শুধুমাত্র শুরু এবং সমাপ্ত ব্যাস থেকে একটি মেশিন নির্বাচন করবেন না. প্রয়োজনীয় অঙ্কন শক্তি উপাদানের গ্রেড, প্রকৃত ক্রস-সেকশন হ্রাস, কাজ শক্ত করা, ঘর্ষণ, ডাই জ্যামিতি, তৈলাক্তকরণ এবং একই সাথে আঁকা রডের সংখ্যার উপর নির্ভর করে।
একটি ব্যবহারিক শুরু বিন্দু হিসাবে, প্রদানউপাদান গ্রেড, শুরু ব্যাস, লক্ষ্য ব্যাস, প্রয়োজনীয় বারের দৈর্ঘ্য, প্রত্যাশিত আউটপুট এবং প্রতি স্ট্রোক রড সংখ্যা. এই পরামিতিগুলি অর্ডার দেওয়ার আগে মেশিনের ক্ষমতা এবং টুলিং ব্যবস্থা পরীক্ষা করার অনুমতি দেয়।
| মডেল | সর্বোচ্চ ড্রয়িং ফোর্স (kN) | সর্বোচ্চ ভ্রমণ (মি) | আঁকার গতি (মি/মিনিট) | রিটার্ন মোটর (কিলোওয়াট) | হ্রাসকারী | চেইন | প্রধান মোটর (kW) | মাত্রা L×W×H (মিমি) |
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1.5" | 4 | 16000×110×1600 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | ৭.৫/১১ | 17000×1200×1600 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2.5" | 22 | 17000×1300×1600 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30/37 | 17500×1350×1600 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 | 18000×1400×1600 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" ডবল | 55 | 23000×2200×1800 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" ডবল | 75 | 23000×2300×1800 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" ডবল | 98 | 23000×2400×2000 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850×2 | 4" ট্রিপল | 55×2 | 23000×3000×2000 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" ট্রিপল | 132 | 23000×2500×2000 |
উপলব্ধ কনফিগারেশন:প্রতি স্ট্রোক 1-5 রড, কাস্টমাইজড ড্রয়িং স্ট্রোক, স্বয়ংক্রিয় ফিডার, স্বয়ংক্রিয় কাটার এবং রিসিভিং র্যাক। টিউব-ড্রয়িং টুলিং যেমন ম্যান্ড্রেলও সরবরাহ করা যেতে পারে যেখানে টিউব অ্যাপ্লিকেশনের জন্য একই ড্রবেঞ্চ কনফিগারেশন প্রয়োজন।
কোল্ড-ড্রন রাউন্ড বার সাধারণত বোল্ট, স্টাড, পিন, রিভেট এবং অন্যান্য বাঁকানো বা হেডেড উপাদানগুলির জন্য ফিডস্টক হিসাবে ব্যবহৃত হয়। সামঞ্জস্যপূর্ণ ব্যাস বিশেষভাবে উপযোগী যখন ডাউনস্ট্রিম মেশিন ইনকামিং বারের আকারের প্রতি সংবেদনশীল। একই ব্যাসের বড় ব্যাচ উৎপাদনকারী ফাস্টেনার প্ল্যান্টের জন্য, মাল্টি-রড অঙ্কন একটি ব্যবহারিক উত্পাদনশীলতার সুবিধা প্রদান করতে পারে।
অ্যাপ্লিকেশানগুলির মধ্যে রয়েছে নির্ভুল শ্যাফ্ট, পিস্টন রড, ভালভ স্টেম এবং অন্যান্য বৃত্তাকার উপাদান যার জন্য নিয়ন্ত্রিত ব্যাস এবং একটি সামঞ্জস্যপূর্ণ পৃষ্ঠের প্রয়োজন। এখানে, মেশিনের গুরুত্বপূর্ণ পরামিতিগুলি সাধারণত অঙ্কন শক্তি, মাত্রিক স্থায়িত্ব এবং পুনরাবৃত্তিযোগ্যতা, কেবলমাত্র সর্বোচ্চ সম্ভাব্য অঙ্কন গতির পরিবর্তে।
বিয়ারিং রোলার, গাইড শ্যাফ্ট, ডোয়েল পিন এবং লোকেটিং পিনগুলি পরবর্তী গ্রাইন্ডিং, টার্নিং বা ফিনিশিং করার আগে নিয়ন্ত্রিত বারের মাত্রা থেকে উপকৃত হতে পারে। যদি নাকাল উত্পাদন রুটের অংশ থেকে যায়, অত্যন্ত সূক্ষ্ম অঙ্কন সহনশীলতা স্থিতিশীল এবং পুনরাবৃত্তিযোগ্য স্টক মাত্রার চেয়ে কম গুরুত্বপূর্ণ হতে পারে।
টুল স্টিল, স্প্রিং স্টিল এবং অ্যালয় ইস্পাত উপাদান শক্তি, পাস প্রতি হ্রাস এবং তৈলাক্তকরণের প্রতি আরও বেশি মনোযোগ প্রয়োজন। হেভি-ডিউটি এফআর মডেলগুলি উচ্চতর অঙ্কন শক্তিগুলির জন্য উপলব্ধ, যখন প্রকৃত পাসের সময়সূচী প্রতিটি ইস্পাত গ্রেডে একটি হ্রাস শতাংশ প্রয়োগ করার পরিবর্তে উপাদান গ্রেড এবং প্রয়োজনীয় চূড়ান্ত মাত্রা থেকে প্রতিষ্ঠিত হওয়া উচিত।
উপাদান এবং ডাই সিস্টেম উপযুক্ত হলে স্টেইনলেস স্টীল, অ্যালুমিনিয়াম, তামা, পিতল, টাইটানিয়াম এবং নিকেল খাদ প্রক্রিয়া করা যেতে পারে। অঙ্কন করার সময় এই উপকরণগুলি একইভাবে আচরণ করে না: কাজ শক্ত করা, ঘর্ষণ এবং তৈলাক্তকরণ উল্লেখযোগ্যভাবে পৃথক হতে পারে, তাই মেশিনটি প্রকৃত উপাদান এবং অঙ্কন সময়সূচী থেকে নির্বাচন করা উচিত।
FangRong এর প্রকৌশল প্রক্রিয়া গ্রাহকের উপাদান, মাত্রা এবং উত্পাদন প্রয়োজনীয়তা দিয়ে শুরু হয়। ডাই হোল্ডার কনফিগারেশন, ক্যারেজ বিন্যাস, স্ট্রোক, ড্রয়িং ফোর্স এবং ঐচ্ছিক অটোমেশন উৎপাদনের আগে নির্ধারিত হয়। এটি গুরুত্বপূর্ণ কারণ একই নামমাত্র বারের ব্যাসের জন্য বিভিন্ন মেশিনের ক্ষমতা প্রয়োজন হতে পারে যখন উপাদান শক্তি এবং হ্রাস ভিন্ন হয়।
উত্পাদন প্রক্রিয়ার মধ্যে রয়েছে ইস্পাত এবং উপাদান পরিদর্শন, মেশিনিং, গিয়ারবক্স এবং চেইন সমাবেশ, ক্যারেজ সমাবেশ, চূড়ান্ত যান্ত্রিক এবং বৈদ্যুতিক একীকরণ, পিএলসি প্রোগ্রামিং এবং মেশিন পরীক্ষা। গাইড রেলগুলি উল্লিখিত উত্পাদন স্পেসিফিকেশন অনুযায়ী প্রক্রিয়া করা হয়, একটি তালিকাভুক্ত সোজাতা লক্ষ্য ≤0.3 মিমি/মি।
অলস চলমান এবং লোড টেস্টিং সহ চালানের আগে মেশিনগুলি পরীক্ষা করা হয়। যেখানে গ্রাহকের নমুনা পাওয়া যায়, প্রকৃত উপাদান অঙ্কন চক্র এবং মেশিন অপারেশন পরীক্ষা করতে ব্যবহার করা যেতে পারে। এটি একা যান্ত্রিক সিস্টেমের পরীক্ষা করার চেয়ে আরও কার্যকর গ্রহণযোগ্যতার রেফারেন্স প্রদান করে, বিশেষ করে যখন চূড়ান্ত ফলাফল গ্রাহকের উপাদান এবং ডাই স্পেসিফিকেশনের উপর নির্ভর করে।
FangRong 1998 সাল থেকে চেইন-টাইপ কোল্ড ড্রয়িং সরঞ্জামের সাথে জড়িত। এর এফআর সিরিজটি প্রতিটি বারের আকারের জন্য একটি মেশিন কনফিগারেশন ব্যবহার করার পরিবর্তে বিভিন্ন অঙ্কন শক্তি, চেইন বিন্যাস, গিয়ারবক্সের ক্ষমতা এবং উত্পাদন প্রয়োজনীয়তাগুলির উপর ভিত্তি করে তৈরি করা হয়েছে।
ডংগুয়ান ফাংগ্রং মেটালার্জিক্যাল ইকুইপমেন্ট কোং, লিমিটেড এবং ইয়াংজিয়াং ফাংগ্রং মেশিনারি কোং লিমিটেডের মাধ্যমে উত্পাদন করা হয়। দুই-সাইটের উত্পাদন ব্যবস্থা স্ট্যান্ডার্ড ড্রবেঞ্চের পাশাপাশি বড় মেশিন এবং কাস্টমাইজড কনফিগারেশনকে সমর্থন করে।
মান নিয়ন্ত্রণ আগত উপকরণ, মেশিনিং, সমাবেশ, বৈদ্যুতিক একীকরণ, মেশিন পরীক্ষা এবং চূড়ান্ত পরিদর্শন কভার করে। রপ্তানির জন্য সরঞ্জাম প্যাক করার আগে পরিদর্শন রেকর্ড এবং নন-কনফরমেন্স হ্যান্ডলিং ম্যানুফ্যাকচারিং সমস্যাগুলি ট্র্যাক করতে ব্যবহৃত হয়।
ISO 9001:2015— কোয়ালিটি ম্যানেজমেন্ট সিস্টেম সার্টিফিকেশন, সার্টিফিকেট নং UQ231211R1।
সিই— প্রযোজ্য মেশিন কনফিগারেশনগুলি প্রাসঙ্গিক সুরক্ষা এবং জরুরী-স্টপ ফাংশন সহ ইউরোপীয় যন্ত্রপাতি সুরক্ষা প্রয়োজনীয়তাগুলিকে মোকাবেলা করার জন্য সরবরাহ করা যেতে পারে।
এসজিএস পরিদর্শন- ক্রয় চুক্তি বা গ্রাহক মানের পদ্ধতির দ্বারা প্রয়োজন হলে স্বাধীন পরিদর্শনের ব্যবস্থা করা যেতে পারে।
পেটেন্ট— কোম্পানিটি 32টি উদ্ভাবনের পেটেন্ট এবং 100টিরও বেশি ইউটিলিটি মডেলের পেটেন্ট যা সরঞ্জাম এবং সম্পর্কিত প্রক্রিয়াগুলিকে কভার করে বলে রিপোর্ট করে৷
রড চেইন কোল্ড ড্রয়িং মেশিন প্যাকেজে প্রধান ড্রবেঞ্চ কাঠামো, প্রধান মোটর, রিডাকশন গিয়ারবক্স, চেইন ড্রাইভ, ড্রয়িং ক্যারেজ, ডাই হোল্ডার এবং এইচএমআই সহ পিএলসি নিয়ন্ত্রণ ব্যবস্থা অন্তর্ভুক্ত রয়েছে। স্ট্যান্ডার্ড টুলিং নিশ্চিত কনফিগারেশন অনুযায়ী অন্তর্ভুক্ত করা হয়; একটি গ্রাহকের নির্দিষ্ট উপাদানের জন্য মারা যায় এবং সমাপ্ত আকার প্রকৃত অঙ্কন প্রয়োজনীয়তা অনুযায়ী উদ্ধৃত করা হয়.
চালানের আগে, গ্রাহককে ইনস্টলেশনের স্থান, বৈদ্যুতিক সরবরাহ, উপাদান পরিচালনার ব্যবস্থা, ভিত্তি বা অ্যাঙ্কর প্রয়োজনীয়তা, আগত বার প্রস্তুতি এবং ডাউনস্ট্রিম সরঞ্জামগুলি নিশ্চিত করতে হবে। ইনস্টলেশন পরিকল্পনার জন্য ফাউন্ডেশন অঙ্কন এবং অ্যাঙ্কর-বল্ট তথ্য সরবরাহ করা যেতে পারে।
MOQ: 1 সেট।দাম মেশিন মডেল এবং কনফিগারেশন অনুযায়ী উদ্ধৃত করা হয়. একাধিক-মেশিন ক্রয়ের জন্য, পরিমাণ-ভিত্তিক মূল্য নিম্নরূপ উপলব্ধ:
1 সেট:নির্বাচিত এফআর মডেল এবং কনফিগারেশনের উপর ভিত্তি করে আদর্শ প্রকল্প উদ্ধৃতি।
2-4 সেট:নিশ্চিত মডেল এবং বিকল্প অনুযায়ী পরিমাণ-ভিত্তিক ডিসকাউন্ট উদ্ধৃতি উপলব্ধ।
5+ সেট:সম্পূর্ণ সরঞ্জাম তালিকা এবং বিতরণ সময়সূচী নিশ্চিত করার পরে প্রকল্প বা ভলিউম উদ্ধৃতি উপলব্ধ।
স্ট্যান্ডার্ড অর্ডার:সম্মত ডাউন পেমেন্ট এবং প্রযুক্তিগত নিশ্চিতকরণ প্রাপ্তির পরে FR-16 থেকে FR-100-এর জন্য প্রায় 30-60 দিন।
বড় বা কাস্টমাইজড অর্ডার:FR-150 এবং তার বেশির জন্য প্রায় 90-120 দিন, বা বিশেষ অটোমেশন বা কাস্টমাইজড ইঞ্জিনিয়ারিং প্রয়োজন এমন মেশিনগুলির জন্য।
দ্রুত আদেশ:কারখানার ক্ষমতা, উপাদানের প্রাপ্যতা এবং প্রয়োজনীয় কনফিগারেশন অনুযায়ী অগ্রাধিকার উৎপাদন মূল্যায়ন করা যেতে পারে। অর্ডার দেওয়ার আগে যেকোনো সংক্ষিপ্ত ডেলিভারি তারিখ লিখিতভাবে নিশ্চিত করা উচিত।
স্ট্যান্ডার্ড পেমেন্ট শর্তাবলী হয়কারখানা গ্রহণযোগ্যতা পরীক্ষার পরে চালানের আগে 30% আমানত এবং 70%. স্ট্যান্ডার্ড ওয়ারেন্টি সময়কালকমিশনিং থেকে 12 মাস, চূড়ান্ত বিক্রয় চুক্তি সাপেক্ষে.
তালিকাভুক্ত অ্যাপ্লিকেশন পরিসীমা প্রায়Ø5 থেকে Ø250 মিমিকঠিন বৃত্তাকার বার জন্য. ব্যবহারিক পরিসীমা উপাদানের শক্তি, শুরুর আকার, সমাপ্ত আকার এবং প্রয়োজনীয় হ্রাসের উপর নির্ভর করে, তাই মেশিনটি নির্বাচন করতে ব্যাস একা ব্যবহার করা উচিত নয়।
রড চেইন কোল্ড ড্রয়িং মেশিনগুলি কার্বন স্টিল, অ্যালয় স্টিল, স্টেইনলেস স্টিল, টুল স্টিল, স্প্রিং স্টিল, অ্যালুমিনিয়াম, তামা, পিতল, টাইটানিয়াম, নিকেল অ্যালো এবং অন্যান্য উপযুক্ত ধাতুগুলির জন্য কনফিগার করা যেতে পারে। ডাই উপাদান, লুব্রিকেন্ট এবং অঙ্কন সময়সূচী উপাদানের সাথে মিলিত হওয়া উচিত।
পর্যন্তপ্রতি স্ট্রোক 5 রডকনফিগার করা যেতে পারে যেখানে বারের আকার, অঙ্কন বল এবং ডাই-হোল্ডার লেআউট এটির অনুমতি দেয়। মাল্টি-রড অপারেশন স্থিতিশীল, বারবার ছোট ব্যাচ পরিবর্তন করার পরিবর্তে পুনরাবৃত্তিমূলক উত্পাদনের জন্য সবচেয়ে উপকারী।
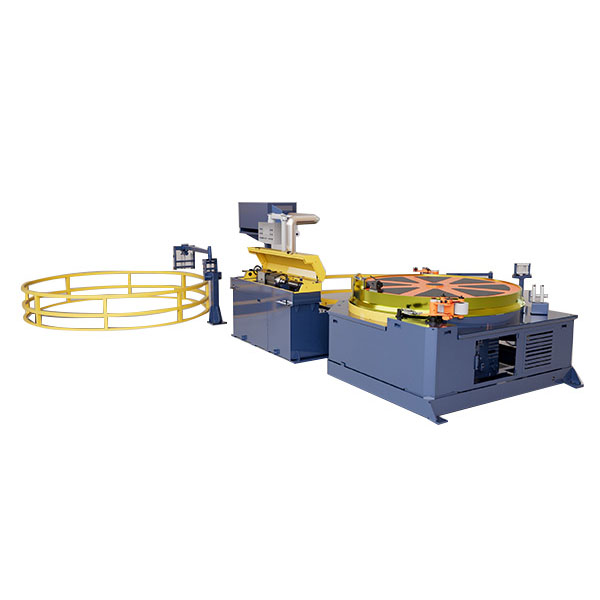
প্রচলিত বার আঁকার জন্য, রডের প্রান্তটি সাধারণত কমানো দরকার যাতে এটি ডাইতে প্রবেশ করতে পারে এবং অঙ্কন ক্যারেজ দ্বারা আঁকড়ে ধরা যায়। তাই গ্রাহকের আগত বারের অবস্থা এবং উৎপাদন লাইনের উপর নির্ভর করে একটি পৃথক পয়েন্টিং মেশিন বা সমন্বিত পয়েন্টিং সরঞ্জামের প্রয়োজন হতে পারে।
উপাদান গ্রেড দিয়ে শুরু করুন, শুরু ব্যাস, সমাপ্ত ব্যাস, পাস প্রতি হ্রাস এবং প্রয়োজনীয় আউটপুট। তারপর মেশিনটিকে গণনাকৃত অঙ্কন শক্তি, স্ট্রোক এবং প্রতি চক্রের রডের সংখ্যার বিরুদ্ধে পরীক্ষা করা উচিত। একটি বৃহত্তর মেশিন স্বয়ংক্রিয়ভাবে ভাল হয় না যদি উৎপাদনের প্রয়োজনে তার অতিরিক্ত শক্তি ক্ষমতার প্রয়োজন না হয়।
হ্যাঁ। ম্যানুয়াল লোডিং ঘন ঘন পণ্য পরিবর্তনের সাথে নমনীয় উত্পাদনের জন্য ব্যবহার করা যেতে পারে। স্বয়ংক্রিয় খাওয়ানো এবং গ্রহণ করা আরও মূল্যবান হয়ে ওঠে যখন একই ব্যাস এবং উপাদান ক্রমাগত উত্পাদিত হয় এবং শ্রম হ্রাস বা চক্র সময় একটি প্রধান উদ্বেগের বিষয়।
স্ট্যান্ডার্ড মেশিন নিশ্চিত সরবরাহ কনফিগারেশন অনুযায়ী টুলিং অন্তর্ভুক্ত. নির্দিষ্ট গ্রাহকের মাত্রার জন্য ডাই আলাদাভাবে উল্লেখ করা উচিত কারণ ডাই জ্যামিতি এবং উপাদান রড গ্রেড, হ্রাস এবং সমাপ্ত আকারের উপর নির্ভর করে।
হ্যাঁ, গ্রাহকের সরবরাহকৃত নমুনাগুলি আগে থেকে সাজানো হলে কারখানা পরীক্ষার জন্য ব্যবহার করা যেতে পারে। প্রকৃত রড উপাদান এবং লক্ষ্য মাত্রা প্রদান করার সুপারিশ করা হয় যখন মাত্রিক কর্মক্ষমতা এবং অঙ্কন সময়সূচী প্রকল্পের জন্য গুরুত্বপূর্ণ।
ঠিকানা
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
টেলিফোন
ইমেইল