Whatsapp
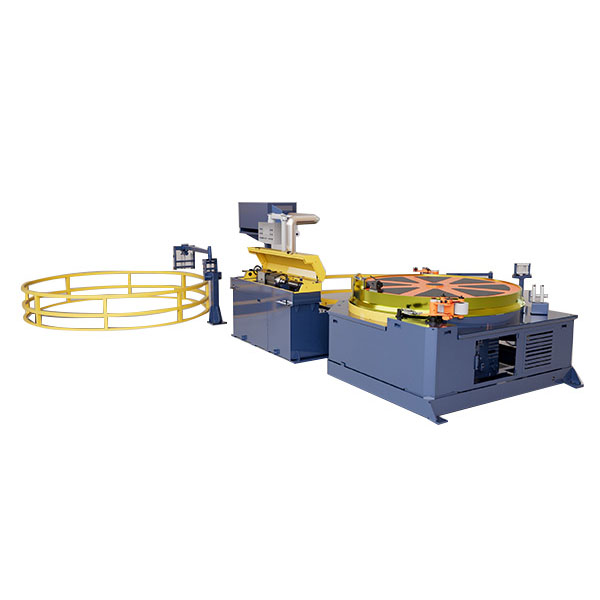
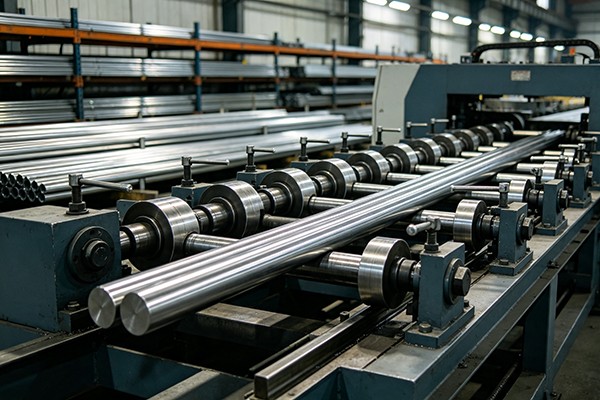
আমরা বিভিন্ন শিল্প জুড়ে টিউব, বার এবং তারের উপকরণের জন্য তৈরি করা সোজা করা, কোল্ড ড্রয়িং, পয়েন্টিং, চেমফারিং, কাটিং, থ্রেড রোলিং মেশিন এবং ড্রয়িং ডাইস সহ নির্ভুল ধাতু প্রক্রিয়াকরণ সরঞ্জামগুলির একটি বিস্তৃত পরিসর অফার করি।
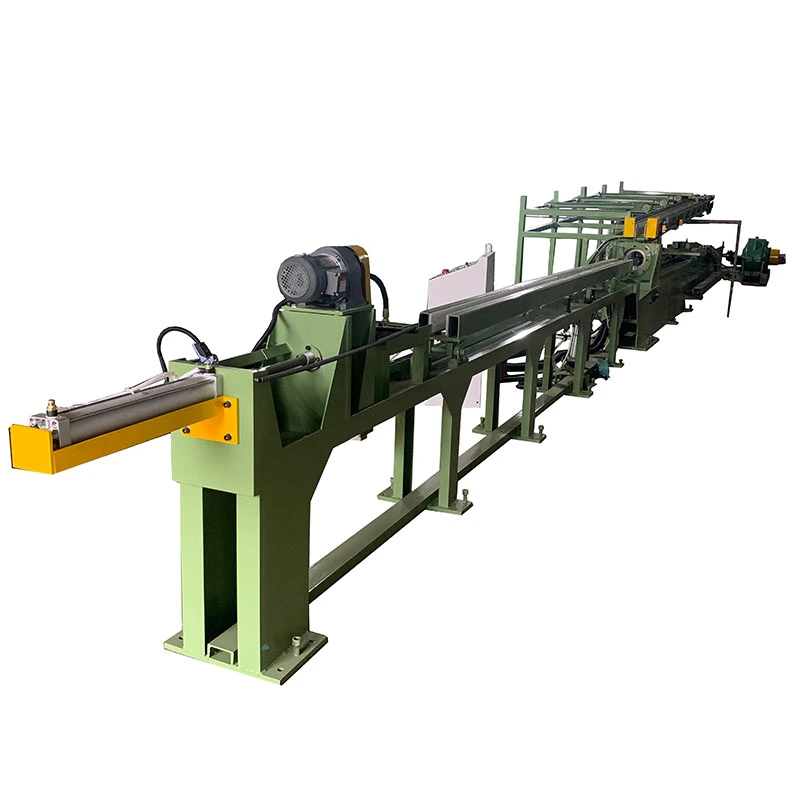
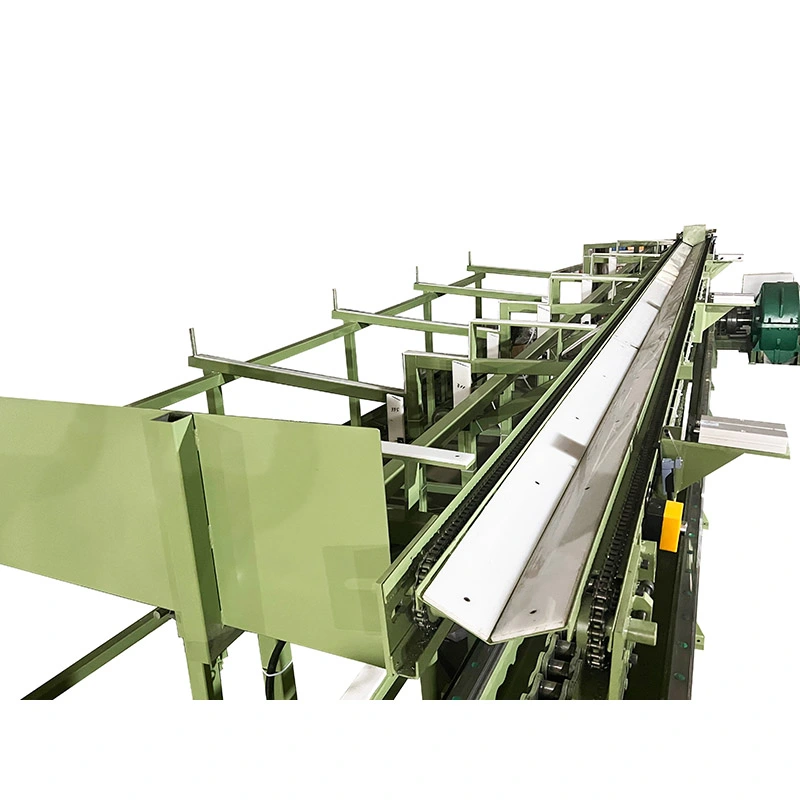
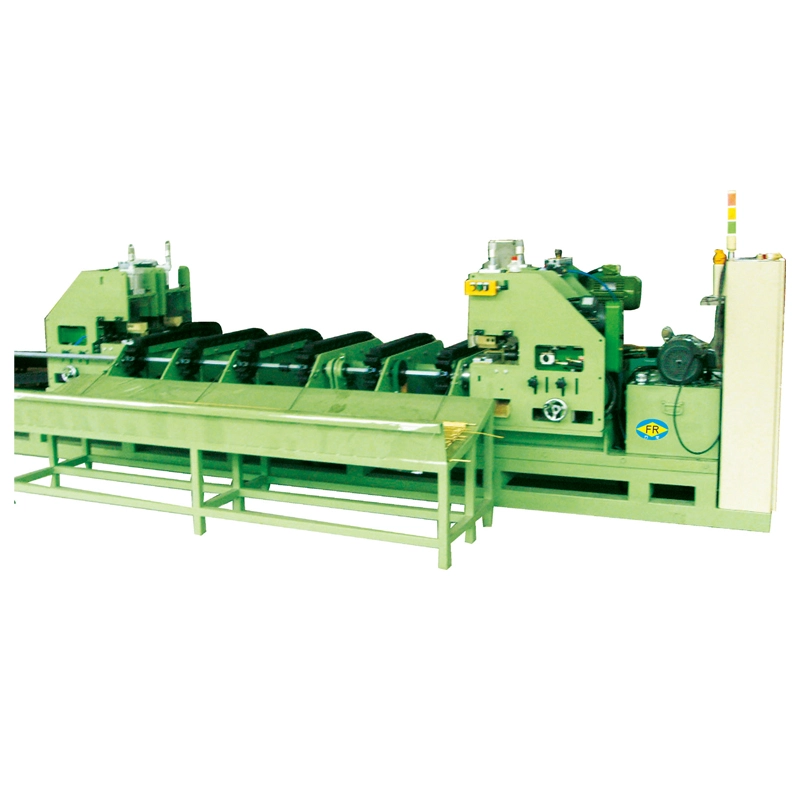
দঅনিয়মিত চেইন কোল্ড ড্রয়িং মেশিনবৃত্তাকার টিউব বা কঠিন বারে রূপান্তরিত করেবর্গক্ষেত্র, আয়তক্ষেত্রাকার, ষড়ভুজাকার, অষ্টভুজাকার, ডিম্বাকৃতি, চ্যানেল, কোণ, টি-আকৃতির, এবং কাস্টম অপ্রতিসম প্রোফাইলনিয়ন্ত্রিত ঠান্ডা অঙ্কন মাধ্যমে। চেইন চালিত ড্রবেঞ্চ প্রদান করে7-1000 kN অঙ্কন বল, পর্যন্ত গতি28 মি/মিনিট, এবং পর্যন্ত স্ট্রোক10 মি. মাল্টি-স্ট্র্যান্ড কনফিগারেশন একবারে 1-5 টুকরা আঁকতে পারে, যখন নির্ভুলতা প্রোফাইলের মাত্রা, কোণার সংজ্ঞা এবং পৃষ্ঠের ফিনিস নিয়ন্ত্রণ করে। কার্বন ইস্পাত, স্টেইনলেস স্টীল, খাদ ইস্পাত, তামা, অ্যালুমিনিয়াম, টাইটানিয়াম এবং অন্যান্য বিশেষত্বের জন্য উপযুক্ত।
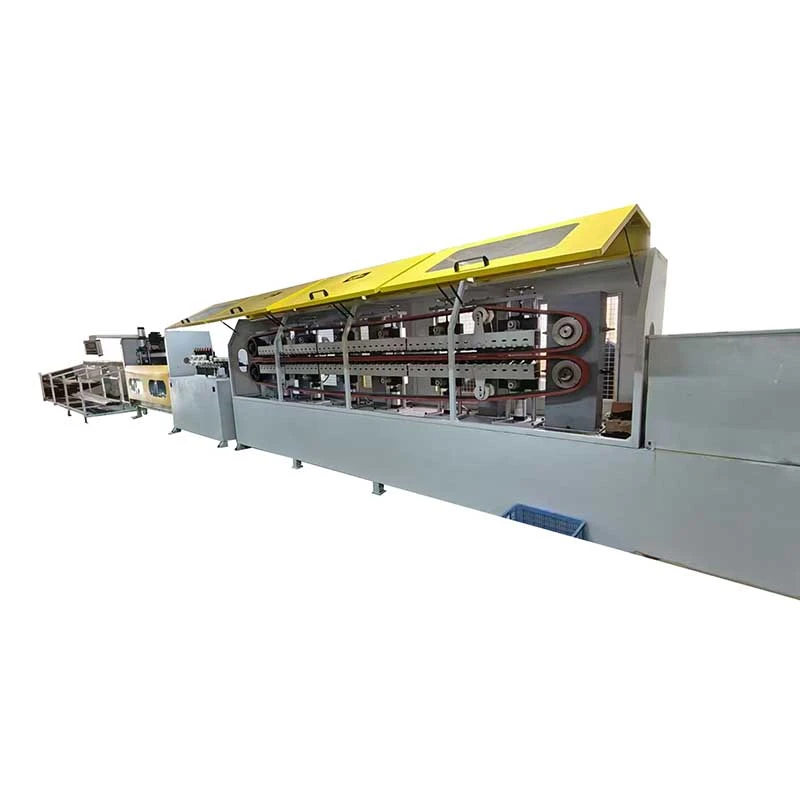
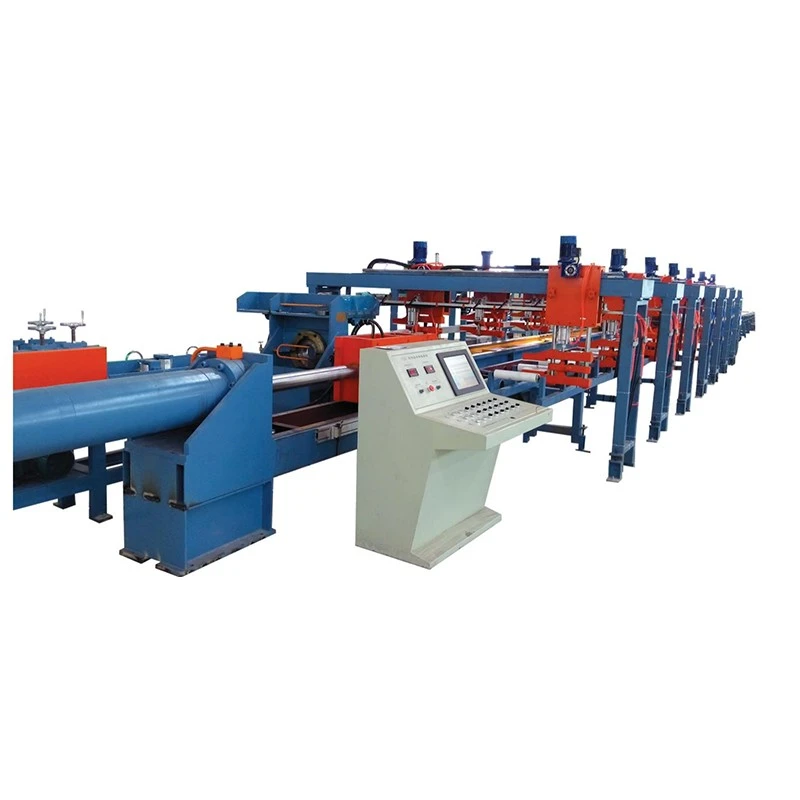
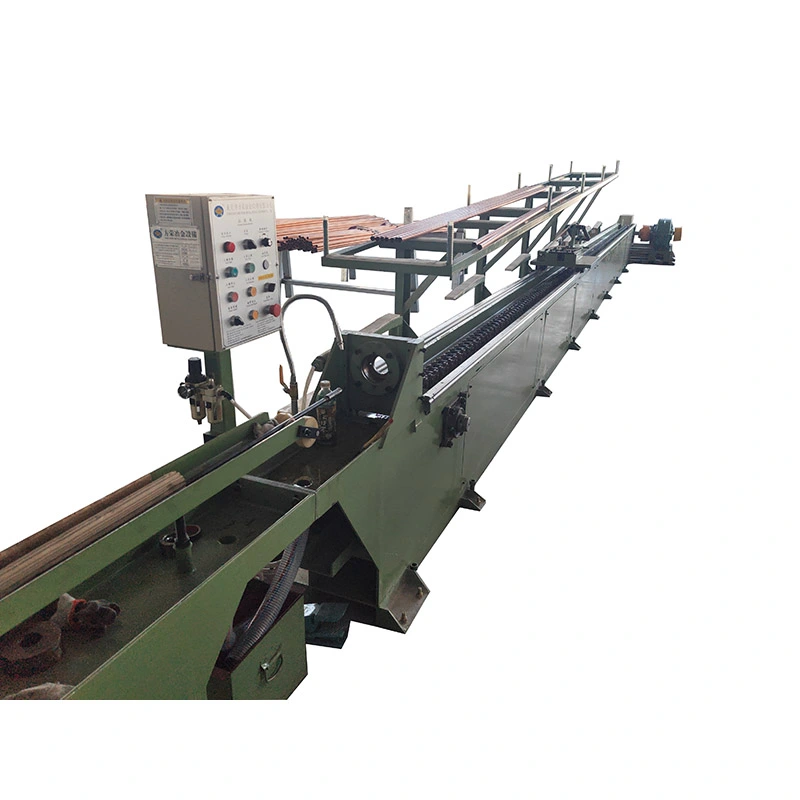
দঅনিয়মিত চেইন কোল্ড ড্রয়িং মেশিনএকটি নির্ভুলতা ডাই মাধ্যমে ঠান্ডা অঙ্কন অ বৃত্তাকার টিউব এবং কঠিন প্রোফাইলের জন্য একটি যান্ত্রিক ড্রবেঞ্চ। এটি বর্গক্ষেত্র, আয়তক্ষেত্রাকার, ষড়ভুজাকার, অষ্টভুজাকার, ডিম্বাকৃতি, চ্যানেল, কোণ, টি-সেকশন এবং অন্যান্য কাস্টম অ্যাসিমেট্রিক প্রোফাইলগুলির জন্য ডিজাইন করা হয়েছে যেগুলির জন্য কঠোর মাত্রা, নিয়ন্ত্রিত কোণার জ্যামিতি এবং গরম-গঠিত উপাদানের তুলনায় আরও সামঞ্জস্যপূর্ণ পৃষ্ঠের প্রয়োজন হয়।
এই মেশিনটি যে প্রধান সমস্যাটি সমাধান করে তা কেবল একটি ধাতব অংশের আকৃতি পরিবর্তন করে না। এটি নির্মাতাদের একটি উপযুক্ত বৃত্তাকার টিউব বা বার দিয়ে শুরু করতে এবং আরও অনুমানযোগ্য মাত্রা এবং পৃষ্ঠের অবস্থা সহ একটি সমাপ্ত অনিয়মিত প্রোফাইল পেতে নিয়ন্ত্রিত ঠান্ডা বিকৃতি ব্যবহার করার অনুমতি দেয়। এটি হাইড্রোলিক সিলিন্ডার টিউব, স্ট্রাকচারাল প্রোফাইল, নির্ভুল যান্ত্রিক অংশ, তামা এবং অ্যালুমিনিয়াম বিভাগ, স্বয়ংচালিত উপাদান এবং বিশেষত্ব-খাদ পণ্যগুলির জন্য বিশেষভাবে উপযোগী যেখানে পরবর্তী মেশিনিং অপারেশনের প্রয়োজন হবে।
FangRong-এর FR সিরিজ FR-16 থেকে FR-250 পর্যন্ত 10টি স্ট্যান্ডার্ড মডেলকে কভার করে, যার সর্বোচ্চ ড্রয়িং ফোর্স 7 থেকে 1000 kN এবং আঁকার গতি 28 মি/মিনিট পর্যন্ত। মডেল, টুলিং এবং পণ্যের মাত্রার উপর নির্ভর করে, 1 থেকে 5 টি টিউব বা বার একই সাথে আঁকা যেতে পারে। মেশিনটি স্বয়ংক্রিয় খাওয়ানো, পুনরাবৃত্তিমূলক উত্পাদনের জন্য কাটা এবং প্রাপ্তির সরঞ্জামগুলির সাথেও কনফিগার করা যেতে পারে।
হট রোলিং এবং এক্সট্রুশন বেসিক প্রোফাইল তৈরির জন্য কার্যকর, কিন্তু তারা সূক্ষ্মতা প্রয়োগের জন্য প্রয়োজনীয় মাত্রাগত নির্ভুলতা, পৃষ্ঠের অবস্থা বা কোণার সংজ্ঞা প্রদান করতে পারে না। যদি সমাপ্ত বিভাগটি পরবর্তীতে মেশিন করা হয়, তবে প্রস্তুতকারককে অতিরিক্ত উপাদান অপসারণ, মেশিনিং সময় এবং স্ক্র্যাপের জন্যও অ্যাকাউন্ট করতে হবে।
কোল্ড অঙ্কন নিয়ন্ত্রিত টানা শক্তির অধীনে ডাই এর মাধ্যমে বিভাগটিকে পরিবর্তন করে। ডাই বাইরের প্রোফাইলকে সংজ্ঞায়িত করে যখন অঙ্কন হ্রাস মাত্রিক আকার এবং কঠোর পরিশ্রম প্রদান করে। ঠালা প্রোফাইলগুলির জন্য, একটি ম্যান্ড্রেল বা প্লাগ অভ্যন্তরীণ মাত্রা এবং প্রাচীর বিতরণ নিয়ন্ত্রণ করতেও ব্যবহার করা যেতে পারে।
এই প্রক্রিয়াটি সবচেয়ে মূল্যবান যখন গ্রাহকের কেবল একটি রুক্ষ কাঠামোগত আকৃতির পরিবর্তে একটি পুনরাবৃত্তিযোগ্য সমাপ্ত প্রোফাইলের প্রয়োজন হয়। উদাহরণস্বরূপ, বর্গাকার হাইড্রোলিক-সিলিন্ডার টিউব উত্পাদনকারী একটি প্রস্তুতকারক হোনিং বা অন্যান্য ফিনিশিং অপারেশনের আগে বাইরের মাত্রা এবং অভ্যন্তরীণ জ্যামিতিকে চূড়ান্ত প্রয়োজনের কাছাকাছি আনতে ঠান্ডা অঙ্কন ব্যবহার করতে পারে। যদি পণ্যটি একটি সাধারণ নিম্ন-নির্ভুল কাঠামোগত বিভাগ হয়, তবে, গরম গঠন আরও লাভজনক প্রক্রিয়া থেকে যেতে পারে।
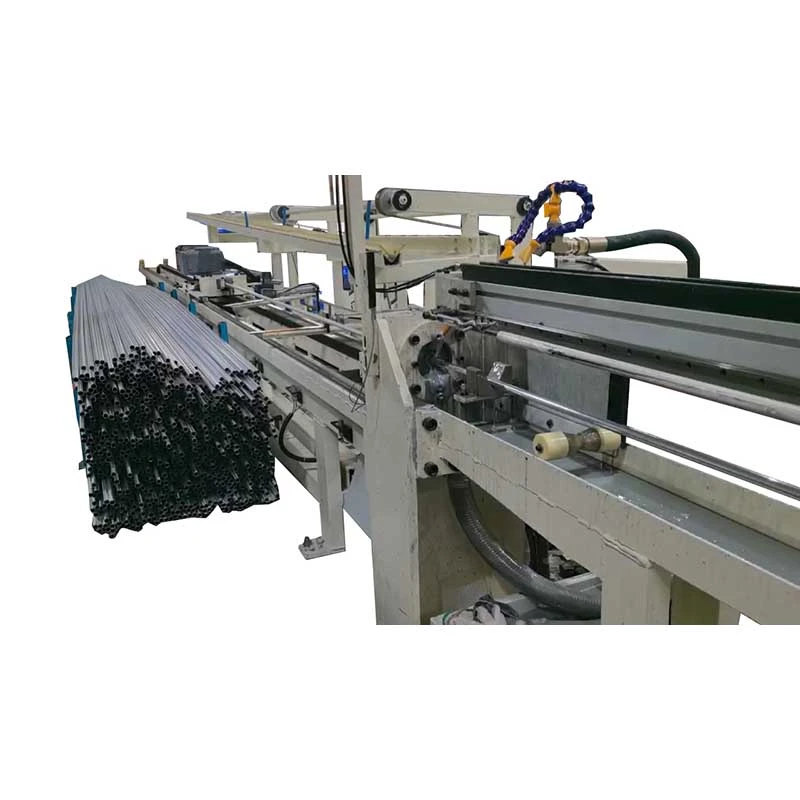
প্রক্রিয়াটি সাধারণত একটি প্রস্তুত বৃত্তাকার টিউব বা কঠিন বার দিয়ে শুরু হয়। অগ্রবর্তী প্রান্তটি ছোট বা নির্দেশিত হয় যাতে এটি ড্রয়িং ডাইতে প্রবেশ করতে পারে এবং ক্যারেজ দ্বারা আঁকড়ে ধরে থাকতে পারে। ওয়ার্কপিসটি তখন একটি নন-গোলাকার ডাইয়ের মধ্য দিয়ে যায় যখন চেইন-চালিত ক্যারেজ এটিকে সূক্ষ্ম-নির্দেশিত রেল বরাবর টানে।
উপাদানটি ডাইয়ের মধ্য দিয়ে চলে যাওয়ার সাথে সাথে এর ক্রস-সেকশনটি একই সাথে হ্রাস পায় এবং পুনরায় আকার দেওয়া হয়। উপাদানটি ডাই গহ্বরে প্রবাহিত হয়, প্রয়োজনীয় বর্গক্ষেত্র, আয়তক্ষেত্রাকার, ষড়ভুজ বা কাস্টম জ্যামিতি তৈরি করে। ফাঁপা অংশগুলির জন্য, অভ্যন্তরীণ ম্যান্ড্রেল বা প্লাগ বোরকে নিয়ন্ত্রণ করে এবং প্রাচীর-বেধের বন্টন পরিচালনা করতে সহায়তা করে।
চেইন ড্রাইভ, রিডাকশন গিয়ারবক্স এবং ক্যারেজ অবশ্যই একটি সিস্টেম হিসাবে কাজ করবে। যদি টানা বল অস্থির হয় বা ক্যারেজ খারাপভাবে সারিবদ্ধ হয়, কোণার মাত্রা, সরলতা এবং পৃষ্ঠের গুণমান অসামঞ্জস্যপূর্ণ হতে পারে। এই কারণেই মেশিনের ক্ষমতা শুধুমাত্র ফিনিশড প্রোফাইল ডাইমেনশন থেকে না করে প্রকৃত উপাদান এবং হ্রাসের সময়সূচী থেকে নির্বাচন করা উচিত।
সাধারণ উত্পাদন দৃশ্যকল্প:সূক্ষ্ম আয়তক্ষেত্রাকার টিউব উৎপাদনকারী গ্রাহক একটি মাল্টি-স্ট্র্যান্ড কনফিগারেশন ব্যবহার করতে পারেন যখন একাধিক টিউব একই উপাদান এবং অঙ্কন সময়সূচী ভাগ করে। এটি অঙ্কন স্ট্রোক প্রতি আউটপুট বৃদ্ধি. যদি গ্রাহক ঘন ঘন প্রোফাইলের মাত্রা পরিবর্তন করেন, তাহলে একটি একক-স্ট্র্যান্ড সেটআপ আরও ব্যবহারিক হতে পারে কারণ ডাই পরিবর্তন এবং সেটআপ সমন্বয় সহজ।
| উৎপাদন সমস্যা | কিভাবে কোল্ড অঙ্কন সাহায্য করে | যখন এটি সবচেয়ে গুরুত্বপূর্ণ |
|---|---|---|
| গরম গঠনের পর আলগা মাত্রা | ঠাণ্ডা বিকৃতির সময় অঙ্কন ডাই অংশটিকে আকার দেয়। | নিয়ন্ত্রিত সমাবেশ ছাড়পত্র বা মেশিনিং ভাতা প্রয়োজন এমন উপাদানগুলির জন্য গুরুত্বপূর্ণ। |
| অনিয়মিত কোণার জ্যামিতি | ডাই বাহ্যিক প্রোফাইল এবং কোণার আকৃতি নিয়ন্ত্রণ করে। | সঙ্গম বা কাঠামোগত উপাদান হিসাবে ব্যবহৃত বর্গক্ষেত্র, আয়তক্ষেত্রাকার এবং কাস্টম প্রোফাইলের জন্য গুরুত্বপূর্ণ। |
| গঠনের পর অতিরিক্ত যন্ত্র | একটি কাছাকাছি থেকে সমাপ্ত প্রোফাইল পরবর্তী মেশিনিং কমাতে পারে। | সবচেয়ে মূল্যবান যখন মেশিনিং বিদ্যমান উৎপাদন খরচ একটি উল্লেখযোগ্য অংশ. |
| ফাঁপা প্রোফাইলে অসঙ্গত প্রাচীর বিতরণ | ম্যান্ড্রেল বা প্লাগ টুলিং অঙ্কনের সময় অভ্যন্তরীণ সহায়তা প্রদান করে। | চাপ টিউব, সিলিন্ডার টিউব এবং নির্ভুল ঠালা বিভাগের জন্য গুরুত্বপূর্ণ। |
| একক-টুকরা প্রক্রিয়াকরণ থেকে কম আউটপুট | মাল্টি-স্ট্র্যান্ড টুলিং এক স্ট্রোকে বেশ কয়েকটি টুকরো আঁকতে পারে। | স্থিতিশীল মাত্রা এবং পুনরাবৃত্তিযোগ্য টুলিং সহ উচ্চ-ভলিউম পণ্যগুলির জন্য দরকারী। |
1. অ-বৃত্তাকার প্রোফাইলের যথার্থ নিয়ন্ত্রণ
ডাই এবং গাইডেড ড্রয়িং ক্যারেজ প্রোফাইলকে নিয়ন্ত্রণ করে যখন উপাদানটি অঙ্কন অঞ্চলের মধ্য দিয়ে যায়। এটি আয়তক্ষেত্রাকার এবং বর্গক্ষেত্রের জন্য বিশেষভাবে উপযোগী যেখানে প্রস্থ, উচ্চতা এবং কোণার মাত্রা সবই সমাবেশকে প্রভাবিত করে। একটি সাধারণ কাঠামোগত বা যান্ত্রিক উপাদান প্রয়োগে, কঠোর প্রোফাইল নিয়ন্ত্রণ অঙ্কন করার পরে সংশোধনমূলক যন্ত্রের পরিমাণ কমাতে পারে।
2. আঁকার গতি 28 মি/মিনিট পর্যন্ত
চেইন-চালিত ড্রবেঞ্চগুলি উপযুক্ত উপকরণ এবং ছোট প্রোফাইলগুলিতে উচ্চ অঙ্কন গতি প্রদান করতে পারে। একই পণ্য ক্রমাগত প্রচুর পরিমাণে তৈরি করা হলে উচ্চ গতি কার্যকর হয়। উচ্চ-শক্তির সংকর ধাতু বা আঁকার কঠিন উপকরণগুলির জন্য এটি কম গুরুত্বপূর্ণ যেখানে লুব্রিকেশন, ডাই পরিধান এবং বিকৃতির স্থায়িত্ব ব্যবহারিক অঙ্কনের গতি সীমিত করতে পারে।
3. 1 থেকে 5-স্ট্র্যান্ড অঙ্কন
পণ্যের মাত্রা এবং ডাই বিন্যাস এটির অনুমতি দিলে একটি ক্যারেজ স্ট্রোকের সময় একাধিক প্রোফাইল আঁকা যেতে পারে। একটি তামা, অ্যালুমিনিয়াম বা ইস্পাত প্রোফাইল প্রস্তুতকারকের জন্য হাজার হাজার অনুরূপ টুকরা চলমান, মাল্টি-স্ট্র্যান্ড অঙ্কন রৈখিক অঙ্কন গতি না বাড়িয়ে আউটপুট বাড়াতে পারে। ঘন ঘন আকার পরিবর্তন সহ কম-ভলিউমের অর্ডারগুলির জন্য, একক-স্ট্র্যান্ড অঙ্কন সহজ পরিবর্তন প্রদান করতে পারে।
4. নিয়ন্ত্রিত সারফেস কন্ডিশন
ঠান্ডা অঙ্কন একটি উপযুক্তভাবে প্রস্তুত ওয়ার্কপিসের পৃষ্ঠের অবস্থার উন্নতি করতে পারে কারণ উপাদানটি গরম-গঠিত অবস্থায় থাকার পরিবর্তে একটি নির্ভুলতার মধ্য দিয়ে যায়। যাইহোক, এটি স্বয়ংক্রিয়ভাবে প্রতিটি ফাটল, গর্ত বা ত্রুটি অপসারণ হিসাবে বর্ণনা করা উচিত নয়। আঁকার পরে পৃষ্ঠের গুণমান এখনও আগত উপাদানের অবস্থা, পিকলিং বা পৃষ্ঠের প্রস্তুতি, তৈলাক্তকরণ, ডাই অবস্থা এবং নির্বাচিত হ্রাসের উপর নির্ভর করে।
5. অনিয়মিত টিউবের জন্য অভ্যন্তরীণ নিয়ন্ত্রণ
ফাঁপা প্রোফাইলের জন্য, ম্যান্ড্রেল বা প্লাগ টুলিং অভ্যন্তরীণ জ্যামিতি নিয়ন্ত্রণ করে যখন বাহ্যিক ডাই বাইরের আকৃতি নির্ধারণ করে। এটি হাইড্রোলিক এবং বায়ুসংক্রান্ত সিলিন্ডার টিউবগুলির জন্য গুরুত্বপূর্ণ যেখানে অভ্যন্তরীণ ক্লিয়ারেন্স এবং প্রাচীর বিতরণ সরাসরি পরবর্তী মেশিনিং এবং অপারেটিং কর্মক্ষমতা প্রভাবিত করে।
6. হেভি-ডিউটি চেইন এবং গিয়ারবক্স ড্রাইভ
এফআর সিরিজ ড্রয়িং-ফোর্সের প্রয়োজনীয়তা অনুযায়ী বিভিন্ন চেইন পিচ এবং গিয়ারবক্স কনফিগারেশন ব্যবহার করে। বড় চেইন সিস্টেম ভারী লোড জন্য উদ্দেশ্যে করা হয়. একটি উচ্চ-শক্তির ইস্পাত প্রোফাইলের জন্য যথেষ্ট টানা শক্তি প্রয়োজন, চেইন ক্ষমতা এবং গিয়ারবক্স নির্বাচন সর্বাধিক অঙ্কন গতির চেয়ে বেশি গুরুত্বপূর্ণ হয়ে ওঠে।
7. পৃথক ক্যারেজ রিটার্ন ড্রাইভ
রিটার্ন মোটর ড্রয়িং স্ট্রোকের পরে ক্যারেজটিকে আবার শুরুর অবস্থানে নিয়ে যায়। এটি মেশিনের বিকৃতির ক্ষমতা বাড়ায় না, তবে এটি অ-আঁকানোর সময়কে হ্রাস করে এবং তাই ছোট-ব্যাচের উত্পাদনের চেয়ে পুনরাবৃত্তিমূলক উত্পাদন চালানোর ক্ষেত্রে বেশি গুরুত্বপূর্ণ।
8. ঐচ্ছিক উৎপাদন অটোমেশন
স্বয়ংক্রিয় খাওয়ানো, কাটা এবং গ্রহণ সিস্টেম উত্পাদন বিন্যাস অনুযায়ী একত্রিত করা যেতে পারে। অটোমেশন সবচেয়ে দরকারী যখন পণ্যের মাত্রা দীর্ঘ উত্পাদন চালানোর জন্য স্থিতিশীল থাকে। প্রোটোটাইপ কাজ বা ঘন ঘন প্রোফাইল পরিবর্তনের জন্য, ম্যানুয়াল লোডিং আরও লাভজনক হতে পারে।
একটি মডেল নির্বাচন করার সময়, সবচেয়ে গুরুত্বপূর্ণ পরামিতিগুলির প্রয়োজন হয় অঙ্কন বল, পণ্যের মাত্রা, উপাদান শক্তি, প্রতি পাসে হ্রাস, অঙ্কনের গতি, স্ট্রোকের দৈর্ঘ্য এবং স্ট্র্যান্ডের সংখ্যা। অঙ্কন বল শুধুমাত্র একটি সাধারণ ক্রস-বিভাগীয়-এরিয়া সূত্র ব্যবহার না করে প্রকৃত প্রক্রিয়া থেকে গণনা করা উচিত, কারণ ডাই ঘর্ষণ, উপাদানের অবস্থা, বিকৃতি জ্যামিতি এবং তৈলাক্তকরণ সবই প্রয়োজনীয় বলকে প্রভাবিত করে।
| মডেল | সর্বোচ্চ ড্রয়িং ফোর্স (kN) | সর্বোচ্চ অঙ্কন ভ্রমণ (মি) | আঁকার গতি (মি/মিনিট) | রিটার্ন মোটর (কিলোওয়াট) | হ্রাসকারী | চেইন পিচ | প্রধান মোটর (kW) |
|---|---|---|---|---|---|---|---|
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1.5" | 4 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | ৭.৫/১১ |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2.5" | 22 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30/37 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" ডাবল | 55 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" ডাবল | 75 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" ডাবল | 98 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850 × 2 | 4" ট্রিপল | 55 × 2 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" ট্রিপল | 132 |
স্ট্যান্ডার্ড কনফিগারেশন:টিউব ড্রয়িং, মেইন ড্রাইভ, রিডাকশন গিয়ারবক্স, ড্রয়িং ক্যারেজ, ডাই হোল্ডার এবং কন্ট্রোল সিস্টেমের জন্য ম্যান্ড্রেল সিস্টেম। স্বয়ংক্রিয় ফিডার, কাটার এবং রিসিভিং র্যাক ঐচ্ছিক। স্ট্র্যান্ডের সংখ্যা: 1-5। অঙ্কন স্ট্রোক এবং টুলিং উত্পাদন প্রয়োজন অনুযায়ী কাস্টমাইজ করা যেতে পারে.
মেশিনের মডেলটি উপযুক্ত অপারেটিং মার্জিন সহ সর্বাধিক গণনাকৃত অঙ্কন শক্তি অনুসারে নির্বাচন করা উচিত। শুধুমাত্র এলাকা হ্রাস এবং ফলন শক্তির উপর ভিত্তি করে একটি সাধারণ গণনা অনিয়মিত প্রোফাইলগুলির জন্য যথেষ্ট নয় কারণ উপাদানটি ডাইয়ের ভিতরেও পুনরায় আকার দেওয়া হচ্ছে।
উদাহরণস্বরূপ, মাঝারি হ্রাস সহ একটি কম-কার্বন-স্টিলের আয়তক্ষেত্রাকার টিউব একটি ছোট FR মডেলে আরামদায়কভাবে কাজ করতে পারে, যখন একই সমাপ্ত মাত্রা সহ একটি স্টেইনলেস-স্টীল বা নিকেল-অ্যালয় প্রোফাইলের জন্য যথেষ্ট বেশি অঙ্কন শক্তির প্রয়োজন হতে পারে। ব্যবহারিক নির্বাচন তাই উপাদান শক্তি, প্রাথমিক এবং চূড়ান্ত বিভাগ, ডাই জ্যামিতি, ঘর্ষণ, তৈলাক্তকরণ, হ্রাস সময়সূচী এবং উত্পাদন গতি বিবেচনা করা উচিত।
সাধারণ গ্রাহক পরিস্থিতি:যখন একটি প্রস্তুতকারক বৃত্তাকার থেকে আয়তক্ষেত্রাকার অঙ্কন থেকে আরও জটিল অসমমিতিক বিভাগে পরিবর্তিত হয়, তখন মেশিনের একটি উচ্চ বল রেটিং প্রয়োজন হতে পারে এমনকি যদি সমাপ্ত ক্রস-বিভাগীয় এলাকা একই রকম হয়। কারণ উপাদানটিকে অবশ্যই আরও কোণে এবং পরিবর্তিত বিভাগের জ্যামিতির চারপাশে প্রবাহিত করতে হবে।
বর্গাকার, আয়তক্ষেত্রাকার এবং অন্যান্য নন-গোলাকার সিলিন্ডার টিউবগুলির নিয়ন্ত্রিত অভ্যন্তরীণ এবং বাহ্যিক মাত্রা প্রয়োজন কারণ চূড়ান্ত ছাড়পত্র এবং প্রাচীরের বেধ হোনিং, সিলিং এবং অপারেটিং কর্মক্ষমতাকে প্রভাবিত করে। এই টিউবগুলি উত্পাদনকারী একজন গ্রাহক সমাপ্তির আগে প্রয়োজনীয় সংশোধনের পরিমাণ কমাতে ম্যান্ড্রেল-সহায়তা অঙ্কন ব্যবহার করতে পারেন।
আয়তক্ষেত্রাকার, ডিম্বাকৃতি এবং কাস্টম বিভাগগুলি কাঠামোগত উপাদান, স্টিয়ারিং-সম্পর্কিত অংশ, ব্যাটারি কুলিং সিস্টেম এবং অন্যান্য যানবাহনের অ্যাপ্লিকেশনগুলিতে ব্যবহৃত হয়। যখন হাজার হাজার অভিন্ন প্রোফাইলের প্রয়োজন হয়, মাল্টি-স্ট্র্যান্ড অঙ্কন এবং স্বয়ংক্রিয় ফিডিং আউটপুট উন্নত করতে পারে। কম-ভলিউম প্রোটোটাইপ উত্পাদনের জন্য, এই অটোমেশন বিকল্পগুলি অতিরিক্ত বিনিয়োগকে ন্যায্যতা নাও দিতে পারে।
তামা এবং অ্যালুমিনিয়াম আয়তক্ষেত্রাকার অংশগুলি বাসবার, সংযোগকারী এবং তাপ-ব্যবস্থাপনার উপাদানগুলির জন্য ব্যবহৃত হয়। মাত্রিক সামঞ্জস্য গুরুত্বপূর্ণ যেখানে প্রোফাইলটি অবশ্যই পূর্বনির্ধারিত বৈদ্যুতিক বা যান্ত্রিক সমাবেশের সাথে মানানসই। আঁকার গতি সাধারণত পৃষ্ঠের অবস্থা, মাত্রিক পুনরাবৃত্তিযোগ্যতা এবং উপাদানের বিকৃতি নিয়ন্ত্রণের চেয়ে কম গুরুত্বপূর্ণ।
বর্গাকার এবং আয়তক্ষেত্রাকার বারগুলি গাইড উপাদান, মেশিনের কাঠামো, টেলিস্কোপিক অংশ এবং অন্যান্য যান্ত্রিক সমাবেশগুলির জন্য ব্যবহার করা যেতে পারে। কোল্ড ড্রয়িং উপযোগী হয় যখন প্রোফাইলটিকে একটি দীর্ঘ দৈর্ঘ্যের উপর একটি নিয়ন্ত্রিত বাহ্যিক মাত্রা বজায় রাখতে হবে, বরং একটি রুক্ষ কাঠামোগত স্পেসিফিকেশন পূরণ করতে হবে।
টাইটানিয়াম, নিকেল অ্যালয় এবং উচ্চ-শক্তির স্টিলের জন্য সাবধানে নিয়ন্ত্রিত হ্রাসের প্রয়োজন হতে পারে কারণ একটি পাসে অত্যধিক বিকৃতি কাজকে শক্ত করে তুলতে পারে এবং টুলিংয়ের জীবনকে প্রভাবিত করতে পারে। এই অ্যাপ্লিকেশানগুলিতে, শুধুমাত্র সম্পূর্ণ প্রোফাইল আকারের পরিবর্তে ডাই ডিজাইন এবং পাস শিডিউলের সাথে মেশিনটি নির্বাচন করা উচিত।
স্টেইনলেস স্টীল এবং টাইটানিয়াম ষড়ভুজ বা কাস্টম প্রোফাইলগুলি ঠান্ডা টানা হতে পারে যখন পরবর্তী যন্ত্র বা গঠনের জন্য পুনরাবৃত্তিযোগ্য মাত্রা এবং পৃষ্ঠের গুণমান প্রয়োজন হয়। মেডিকেল অ্যাপ্লিকেশনের জন্য, যাইহোক, প্রয়োজনীয় উপাদান সার্টিফিকেশন এবং পৃষ্ঠের স্পেসিফিকেশন ক্রেতার গুণমান বিভাগের সাথে আলাদাভাবে নিশ্চিত করা উচিত।
আসবাবপত্র ফ্রেম, প্রদর্শন এবং স্থাপত্য উপাদানগুলির জন্য কাস্টম বর্গক্ষেত্র, ডিম্বাকৃতি এবং অপ্রতিসম প্রোফাইল ব্যবহার করা যেতে পারে। এখানে, চেহারা এবং মাত্রিক পুনরাবৃত্তিযোগ্যতা সর্বাধিক অঙ্কন শক্তির চেয়ে বেশি গুরুত্বপূর্ণ হতে পারে, একটি ছোট উচ্চ-গতির এফআর মডেলকে অগ্রাধিকারযোগ্য করে তোলে যখন উপাদানটি আঁকা সহজ হয়।
উচ্চ-ভলিউম বর্গাকার টিউবের জন্য:মাল্টি-স্ট্র্যান্ড টুলিং ব্যবহার করুন যখন বেশ কয়েকটি টিউব একই মাত্রা এবং অঙ্কন সময়সূচী ভাগ করে। মেশিনের গতি বাড়ানোর পরিবর্তে স্ট্রোক প্রতি কয়েক টুকরো প্রক্রিয়াকরণের মাধ্যমে প্রধান উৎপাদনশীলতা লাভ হয়।
পুরু-প্রাচীর স্টেইনলেস স্টীল প্রোফাইলের জন্য:ড্রয়িং ফোর্স, ক্যারেজ রিজিডিটি, ডাই ম্যাটেরিয়াল এবং তৈলাক্তকরণকে সর্বোচ্চ গতির আগে অগ্রাধিকার দিন। খুব আক্রমনাত্মকভাবে দৌড়ানো ডাই পরিধান এবং পৃষ্ঠের ত্রুটি বাড়াতে পারে।
জলবাহী সিলিন্ডার টিউবের জন্য:ম্যান্ড্রেল নির্বাচন, প্রাচীর-বেধের বন্টন এবং অঙ্কনের পরে অবশিষ্ট সমাপ্তি ভাতার পরিমাণে বিশেষ মনোযোগ দিন। মেশিনটিকে একটি বিচ্ছিন্ন অপারেশন হিসাবে বিবেচনা না করে সম্পূর্ণ টিউব-সমাপ্ত প্রক্রিয়ার সাথে মিলিত হওয়া উচিত।
অ্যালুমিনিয়াম এবং তামার প্রোফাইলের জন্য:উচ্চতর অঙ্কন গতি উত্পাদন দক্ষতার জন্য উপযোগী হতে পারে, তবে ডাই কন্ডিশন এবং তৈলাক্তকরণ গুরুত্বপূর্ণ থাকে কারণ সমাপ্ত বৈদ্যুতিক বা আলংকারিক পণ্যগুলিতে পৃষ্ঠের চিহ্নগুলি দৃশ্যমান হতে পারে।
মেশিনের সাথে সরবরাহ করা যেতে পারে:
একটি সম্পূর্ণ স্বয়ংক্রিয় লাইন সাধারণত যুক্তিযুক্ত হয় যখন একই প্রোফাইল ক্রমাগত উত্পাদিত হয় এবং ম্যানুয়াল লোডিং শ্রম খরচের একটি উল্লেখযোগ্য অংশ হয়ে ওঠে। যদি গ্রাহক ছোট ব্যাচে অনেকগুলি ভিন্ন প্রোফাইল তৈরি করে, একটি আধা-স্বয়ংক্রিয় কনফিগারেশন পরিবর্তনের জটিলতা এবং প্রাথমিক বিনিয়োগ কমাতে পারে।
স্ট্যান্ডার্ড অনিয়মিত চেইন কোল্ড ড্রয়িং মেশিন প্যাকেজ নিশ্চিতকৃত এফআর মডেল এবং প্রকল্পের স্পেসিফিকেশন অনুযায়ী কনফিগার করা হয়েছে। প্রধান মেশিনের মধ্যে রয়েছে অঙ্কন ড্রাইভ, রিডাকশন গিয়ারবক্স, চেইন সিস্টেম, ক্যারেজ, ডাই হোল্ডার এবং কন্ট্রোল সিস্টেম। টিউব-অঙ্কন কনফিগারেশন প্রয়োজনীয় ম্যান্ড্রেল বিন্যাস অন্তর্ভুক্ত।
প্রোফাইল-নির্দিষ্ট ডাইস, বিশেষ ম্যান্ড্রেল, স্বয়ংক্রিয় খাওয়ানো, কাটা এবং গ্রহণের সরঞ্জামগুলি সাধারণত গ্রাহকের উত্পাদন প্রয়োজনীয়তা অনুসারে কনফিগার করা হয়। চালানের আগে, মেশিনটি একত্রিত এবং ফাংশন-পরীক্ষিত হয়। যেখানে গ্রাহকের নমুনা পাওয়া যায়, পাঠানোর আগে নির্বাচিত প্রক্রিয়া কনফিগারেশন যাচাই করার জন্য ট্রায়াল অঙ্কন ব্যবস্থা করা যেতে পারে।
রপ্তানি চালানের জন্য, প্রধান উপাদানগুলি আর্দ্রতা এবং ক্ষয় থেকে সুরক্ষিত এবং সম্মত পরিবহন পদ্ধতি অনুসারে প্যাক করা হয়। ফাউন্ডেশন অঙ্কন, ইনস্টলেশন তথ্য এবং কমিশনিং প্রয়োজনীয়তা প্রকল্প ডকুমেন্টেশনের অংশ হিসাবে সরবরাহ করা হয়।
FangRong-এর উত্পাদন প্রক্রিয়া অ্যাপ্লিকেশন ইঞ্জিনিয়ারিং, কাঁচা-মাল পরিদর্শন, মেশিনিং, যান্ত্রিক সমাবেশ, বৈদ্যুতিক সংহতকরণ, PLC প্রোগ্রামিং, পরীক্ষা এবং চূড়ান্ত পরিদর্শন অন্তর্ভুক্ত করে। একটি লং-স্ট্রোক ড্রবেঞ্চের জন্য, গাইড অ্যালাইনমেন্ট এবং ক্যারেজ ট্র্যাভেল বিশেষভাবে গুরুত্বপূর্ণ কারণ ছোট প্রান্তিককরণ ত্রুটিগুলি পুরো অঙ্কন দৈর্ঘ্যের প্রোফাইলকে প্রভাবিত করতে পারে।
ফ্যাক্টরি টেস্টিং এর মধ্যে অলস চলমান, রেট-লোড টেস্টিং, চেইন এবং ক্যারেজ পরিদর্শন, কম্পন এবং শব্দ নিরীক্ষণ, তেল-তাপমাত্রা পরীক্ষা, বৈদ্যুতিক নিরাপত্তা পরীক্ষা এবং নমুনা সরবরাহ করার সময় ট্রায়াল পণ্যগুলির মাত্রিক পরিদর্শন অন্তর্ভুক্ত থাকতে পারে।
ডংগুয়ান ফাংগ্রং ধাতব যন্ত্রপাতি কোং, লিমিটেডডংগুয়ান সিটির ডালাং টাউনে অবস্থিত এবং কোল্ড ড্রয়িং এবং সম্পর্কিত ধাতু-গঠন সরঞ্জামগুলির জন্য একটি প্রধান উত্পাদন ভিত্তি হিসাবে কাজ করে।
ইয়াংজিয়াং ফ্যাংরং মেশিনারি কোং, লিমিটেডইয়াংডং জেলা, ইয়াংজিয়াং সিটিতে অবস্থিত এবং বৃহত্তর এবং কাস্টমাইজড সরঞ্জাম প্রকল্পের জন্য অতিরিক্ত উত্পাদন ক্ষমতা প্রদান করে।
ISO 9001:2015- গুণমান ব্যবস্থাপনা সিস্টেম। সার্টিফিকেট নং UQ231211R1।
সিই চিহ্নিতকরণ- প্রযোজ্য ইউরোপীয়-বাজার কনফিগারেশনের জন্য সরঞ্জামগুলি প্রাসঙ্গিক প্রয়োজনীয়তা পূরণের জন্য সরবরাহ করা যেতে পারেযন্ত্রপাতি নির্দেশিকা 2006/42/EC, মেশিন কনফিগারেশন অনুযায়ী অন্তর্ভুক্ত প্রযোজ্য যন্ত্রপাতি নিরাপত্তা ব্যবস্থা সঙ্গে.
এসজিএস পরিদর্শন— ক্রয় চুক্তি বা প্রকল্পের প্রয়োজন হলে তৃতীয় পক্ষের পরিদর্শনের ব্যবস্থা করা যেতে পারে।
পেটেন্ট— FangRong চেইন টেনশন, মাল্টি-স্ট্র্যান্ড ডাই হোল্ডার এবং ম্যান্ড্রেল সিস্টেমের মতো ক্ষেত্রগুলিকে কভার করে উদ্ভাবন এবং ইউটিলিটি-মডেল পেটেন্টের রিপোর্ট করেছে৷ প্রয়োজনে পেটেন্ট ডকুমেন্টেশন যাচাইয়ের জন্য প্রদান করা যেতে পারে।
ইউএল:UL সার্টিফিকেশন এই মেশিনের জন্য একটি আদর্শ দাবি হিসাবে অন্তর্ভুক্ত করা হয় না. যদি গন্তব্য বাজারের জন্য UL- তালিকাভুক্ত বৈদ্যুতিক উপাদান বা একটি নির্দিষ্ট UL সম্মতি প্যাকেজ প্রয়োজন হয়, তাহলে উদ্ধৃতি দেওয়ার আগে প্রয়োজনীয়তা নিশ্চিত করা উচিত যাতে বৈদ্যুতিক কনফিগারেশন সেই অনুযায়ী ডিজাইন করা যায়।
| MOQ | 1 সেট |
|---|---|
| টিয়ার 1 মূল্য | 1 সেট — স্ট্যান্ডার্ড উদ্ধৃত ইউনিট মূল্য |
| টিয়ার 2 মূল্য | 2-4 সেট — উদ্ধৃতি দ্বারা উপলব্ধ পরিমাণ-ভিত্তিক মূল্য ছাড় |
| টায়ার 3 মূল্য | 5+ সেট — প্রকল্প/ভলিউম উদ্ধৃতি উপলব্ধ |
| পেমেন্ট শর্তাবলী | 30% আমানত; কারখানার গ্রহণযোগ্যতা পরীক্ষার পরে চালানের আগে 70% ব্যালেন্স, যদি না বিক্রয় চুক্তিতে সম্মত হয়। |
| এফওবি | প্রকাশের আগে বাণিজ্যিক উদ্ধৃতি এবং বিক্রয় চুক্তিতে সঠিক প্রস্থান পোর্ট নিশ্চিত করতে হবে। |
| স্ট্যান্ডার্ড অর্ডার লিড টাইম | স্ট্যান্ডার্ড FR-16 থেকে FR-100 কনফিগারেশনের জন্য প্রায় 30-60 দিন; বড় বা কাস্টমাইজড মেশিনের জন্য প্রায় 90-120 দিনের প্রয়োজন হতে পারে। |
| দ্রুত অর্ডার লিড সময় | বর্তমান কারখানার ক্ষমতা, মেশিনের মডেল এবং উপাদানের প্রাপ্যতা সাপেক্ষে দ্রুত উৎপাদন পাওয়া যায়। নিশ্চিত দ্রুত ডেলিভারি তারিখ অর্ডার পর্যালোচনার পরে উদ্ধৃতিতে বলা হয়. |
| ওয়ারেন্টি | সম্মত ওয়ারেন্টি শর্তের অধীনে কমিশনিং থেকে 12 মাস। |
| ইনস্টলেশন | প্রকল্পের সুযোগ অনুযায়ী ইনস্টলেশন তত্ত্বাবধান, কমিশনিং এবং অপারেটর প্রশিক্ষণ প্রদান করা যেতে পারে। |
অনিয়মিত চেইন কোল্ড ড্রয়িং মেশিনটি বর্গক্ষেত্র, আয়তক্ষেত্রাকার, ষড়ভুজাকার, অষ্টভুজাকার, ডিম্বাকৃতি, চ্যানেল, কোণ, টি-সেকশন এবং কাস্টম অ্যাসিমেট্রিক প্রোফাইলগুলির জন্য কনফিগার করা যেতে পারে। প্রকৃত প্রোফাইল পরিসীমা উপলব্ধ অঙ্কন শক্তি, ডাই মাত্রা, উপাদান এবং টুলিং নকশা উপর নির্ভর করে।
হ্যাঁ। সলিড বারগুলি সলিড-প্রোফাইল ডাই এবং উপযুক্ত গ্রিপিং ব্যবস্থা ব্যবহার করে, যখন টিউবগুলি প্রয়োজনীয় ম্যান্ড্রেল বা প্লাগ কনফিগারেশনের সাথে ডাই ব্যবহার করে। টুলিং শুরু এবং সমাপ্ত মাত্রা অনুযায়ী নির্বাচন করা উচিত।
উপাদানের গ্রেড, প্রারম্ভিক মাত্রা, সমাপ্ত প্রোফাইল অঙ্কন, পাস প্রতি হ্রাস, পণ্যের দৈর্ঘ্য এবং লক্ষ্য আউটপুট প্রদান করুন। FangRong প্রয়োজনীয় অঙ্কন শক্তি গণনা করতে পারে এবং একটি উপযুক্ত মডেল সুপারিশ করতে পারে। সঠিক মেশিন নির্বাচনের জন্য সম্পূর্ণ প্রোফাইল আকার একাই যথেষ্ট নয়।
পাঁচটি স্ট্র্যান্ড পর্যন্ত কনফিগার করা যেতে পারে যেখানে মেশিনের মডেল, গাড়ির প্রস্থ, ডাই বিন্যাস এবং পণ্যের মাত্রা এটিকে অনুমতি দেয়। একই উপাদান এবং প্রক্রিয়ার সময়সূচী সহ উচ্চ-ভলিউম পণ্যগুলির জন্য মাল্টি-স্ট্র্যান্ড অঙ্কন সবচেয়ে লাভজনক।
কোন সার্বজনীন হ্রাস শতাংশ নেই. উপাদানের শক্তি, বিভাগ জ্যামিতি, ডাই ডিজাইন, তৈলাক্তকরণ এবং কঠোর পরিশ্রম সবই অনুমোদিত হ্রাসকে প্রভাবিত করে। উচ্চ-শক্তির স্টেইনলেস স্টীল, টাইটানিয়াম বা নিকেল অ্যালোয়ের জন্য একটি রক্ষণশীল মাল্টি-পাস সময়সূচী প্রয়োজন হতে পারে।
প্রচলিত চেইন ড্রয়িংয়ে সাধারণত ডাই এন্ট্রি এবং ক্যারেজ গ্রিপিংয়ের জন্য লিডিং এন্ডকে পর্যাপ্ত পরিমাণে কমাতে হয়। একটি পৃথক পয়েন্টিং মেশিনের প্রয়োজন হতে পারে যদি না উত্পাদন লাইন অন্য অনুমোদিত শেষ-প্রস্তুতি পদ্ধতি ব্যবহার করে। পয়েন্টিং সরঞ্জাম প্রয়োজন হলে একটি স্বয়ংক্রিয় লাইনে একত্রিত করা যেতে পারে।
আদর্শ সরবরাহের মধ্যে সাধারণত প্রধান অঙ্কন মেশিন, ড্রাইভ সিস্টেম, গিয়ারবক্স, চেইন, ক্যারেজ, ডাই হোল্ডার, কন্ট্রোল সিস্টেম এবং টিউব ম্যান্ড্রেল ব্যবস্থা অন্তর্ভুক্ত থাকে যেখানে প্রযোজ্য। প্রোফাইল-নির্দিষ্ট ডাইস, বিশেষ ম্যান্ড্রেল এবং স্বয়ংক্রিয় খাওয়ানো, কাটা বা গ্রহণের সরঞ্জামগুলি প্রকল্প অনুসারে আলাদাভাবে কনফিগার করা হয়েছে।
স্ট্যান্ডার্ড FR-16 থেকে FR-100 মেশিনের জন্য সাধারণত প্রায় 30-60 দিনের প্রয়োজন হয়। FR-150 এবং বড় মেশিন, কাস্টমাইজড কনফিগারেশন এবং বিশেষ অটোমেশনের জন্য প্রায় 90-120 দিনের প্রয়োজন হতে পারে। দ্রুত ডেলিভারি উৎপাদন ক্ষমতা এবং উপাদান প্রাপ্যতা অনুযায়ী পৃথকভাবে মূল্যায়ন করা হয়।
অনুগ্রহ করে উপাদানের গ্রেড, প্রারম্ভিক বিভাগ, সমাপ্ত প্রোফাইল অঙ্কন বা মাত্রা, টিউবের জন্য দেয়ালের বেধ, পণ্যের দৈর্ঘ্য, প্রয়োজনীয় আউটপুট, স্ট্র্যান্ডের সংখ্যা এবং পছন্দের অটোমেশন স্তর প্রদান করুন। একটি নমুনা বা CAD অঙ্কন উপযোগী হয় যখন প্রোফাইল অসমমিত হয় বা শক্ত কোণার প্রয়োজনীয়তা থাকে।
হ্যাঁ। মেশিন কনফিগারেশন এবং বৈদ্যুতিক সিস্টেম গন্তব্য বাজারে অভিযোজিত করা যেতে পারে. প্রযোজ্য ইউরোপীয় কনফিগারেশনের জন্য মেশিনারি ডাইরেক্টিভ 2006/42/EC এর অধীনে CE প্রয়োজনীয়তাগুলি সমাধান করা যেতে পারে। যদি UL-সম্পর্কিত বৈদ্যুতিক প্রয়োজনীয়তাগুলি প্রযোজ্য হয়, সেগুলি উত্পাদনের আগে নির্দিষ্ট করা উচিত যাতে নিয়ন্ত্রণ উপাদান এবং বৈদ্যুতিক নকশা সেই অনুযায়ী নির্বাচন করা যায়।
যেখানে প্রকল্পের শর্ত অনুমতি দেয়, নমুনা-ভিত্তিক প্রক্রিয়া মূল্যায়নের ব্যবস্থা করা যেতে পারে। প্রকৃত উপাদান এবং সমাপ্ত-প্রোফাইলের প্রয়োজনীয়তাগুলি প্রদান করা শুধুমাত্র তাত্ত্বিক গণনার উপর নির্ভর করার চেয়ে অঙ্কন শক্তি, টুলিং এবং পাসের সময়সূচীকে আরও নির্ভুলভাবে মূল্যায়ন করার অনুমতি দেয়।
ক্রেতাকে ভিত্তির শক্তি, মেশিনের পদচিহ্ন, অঙ্কন-স্ট্রোক ক্লিয়ারেন্স, বৈদ্যুতিক ক্ষমতা, উপাদান খাওয়ানোর স্থান, পণ্য গ্রহণের এলাকা এবং ক্রেন বা উত্তোলন অ্যাক্সেস নিশ্চিত করতে হবে। FangRong চূড়ান্ত মেশিন কনফিগারেশন অনুযায়ী ভিত্তি এবং ইনস্টলেশন তথ্য প্রদান করতে পারে।
একটি সঠিক উদ্ধৃতি জন্য, পাঠানউপাদান গ্রেড, প্রারম্ভিক প্রোফাইল, সমাপ্ত প্রোফাইল, টিউব প্রাচীর বেধ যদি প্রযোজ্য হয়, পণ্যের দৈর্ঘ্য, প্রয়োজনীয় আউটপুট এবং স্ট্র্যান্ডের সংখ্যা. FangRong তারপর শুধুমাত্র প্রোফাইল সাইজ থেকে মেশিনটি নির্বাচন করার পরিবর্তে প্রয়োজনীয় ড্রয়িং ফোর্স, এফআর মডেল, ডাই এবং ম্যান্ড্রেল কনফিগারেশন, স্ট্রোক এবং অটোমেশন লেভেল মূল্যায়ন করতে পারে।
ঠিকানা
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
টেলিফোন
ইমেইল