Whatsapp
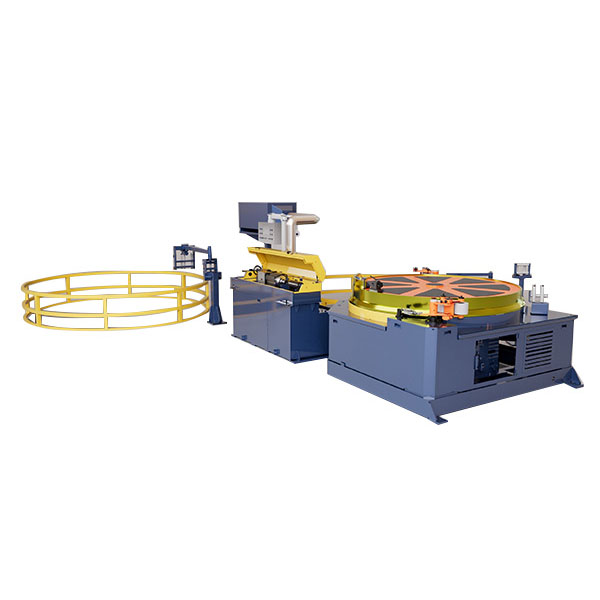
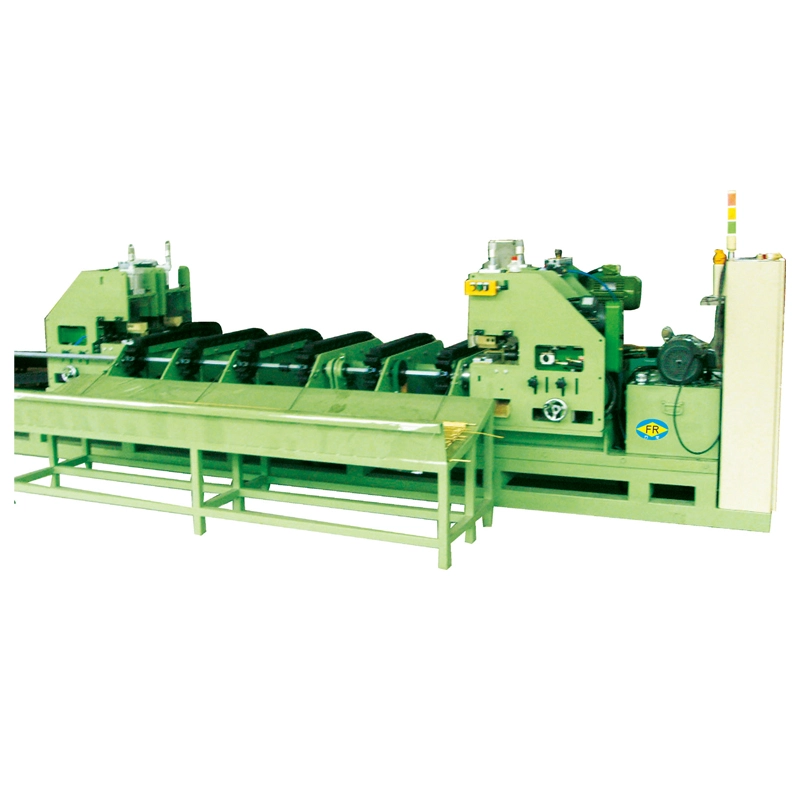
আমরা বিভিন্ন শিল্প জুড়ে টিউব, বার এবং তারের উপকরণের জন্য তৈরি করা সোজা করা, কোল্ড ড্রয়িং, পয়েন্টিং, চেমফারিং, কাটিং, থ্রেড রোলিং মেশিন এবং ড্রয়িং ডাইস সহ নির্ভুল ধাতু প্রক্রিয়াকরণ সরঞ্জামগুলির একটি বিস্তৃত পরিসর অফার করি।
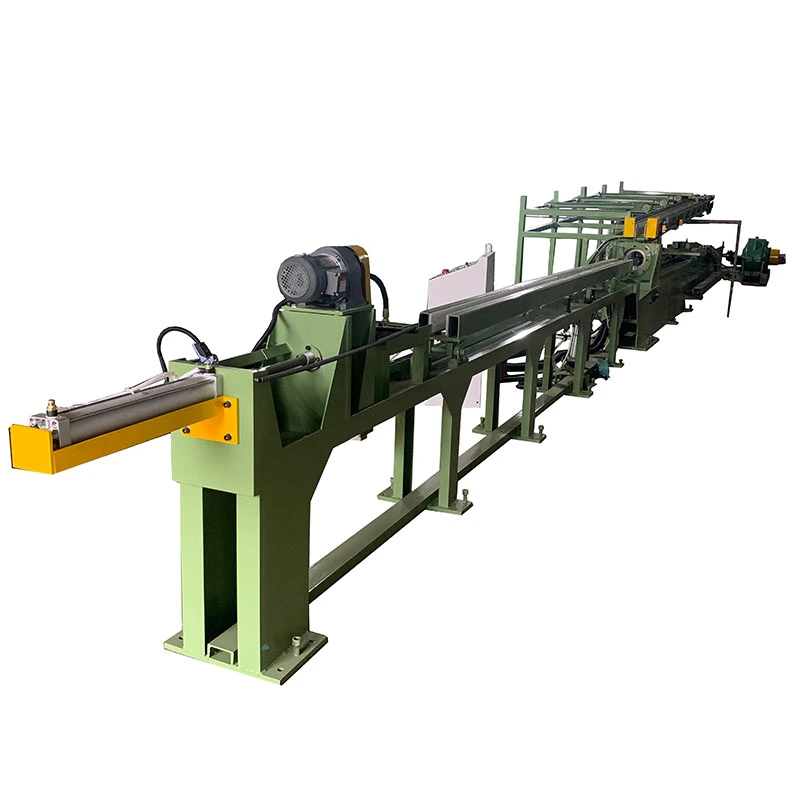
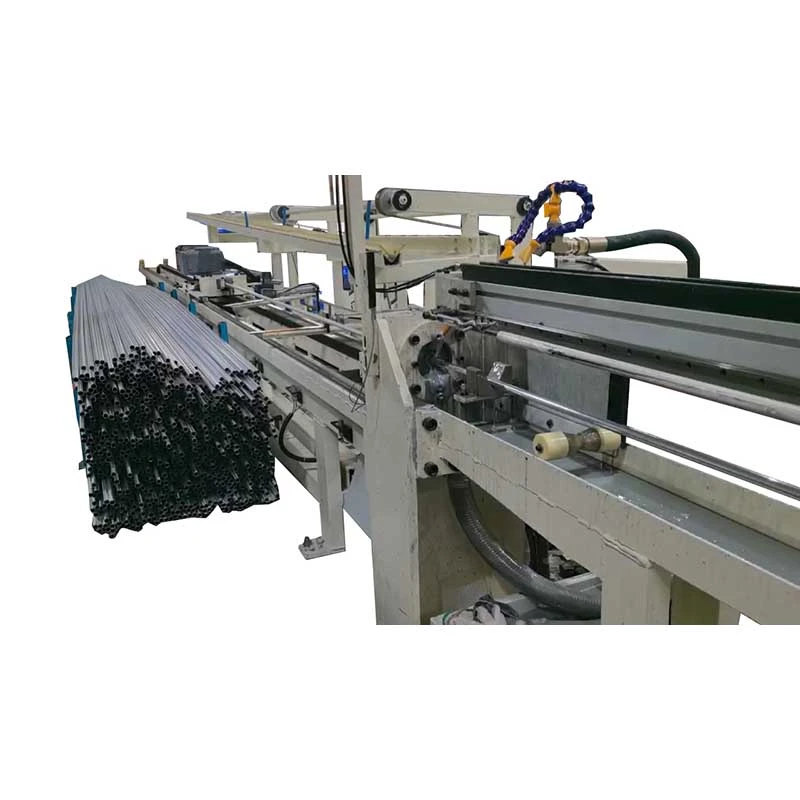
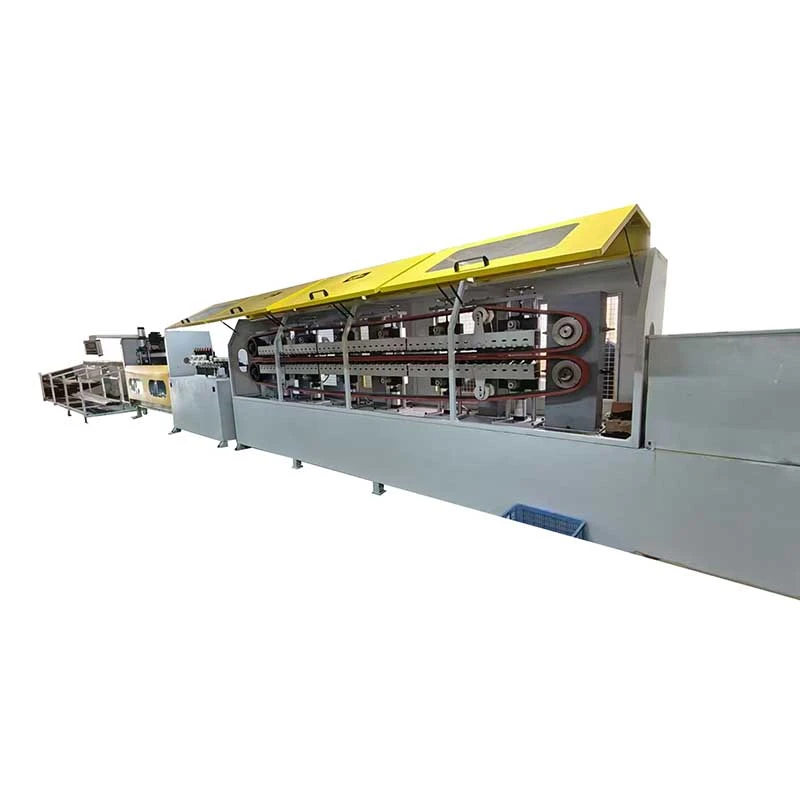
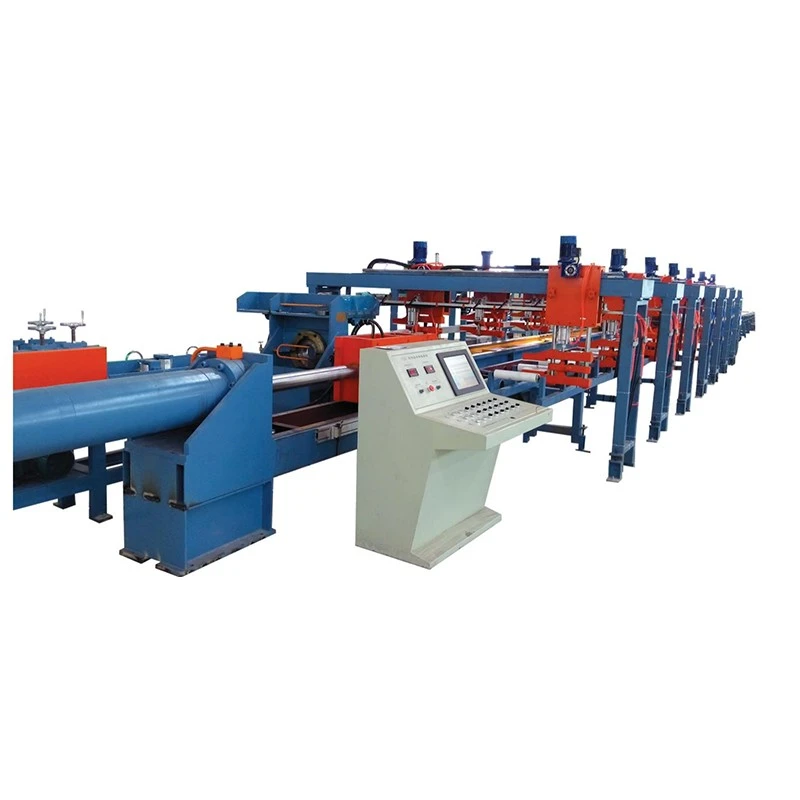
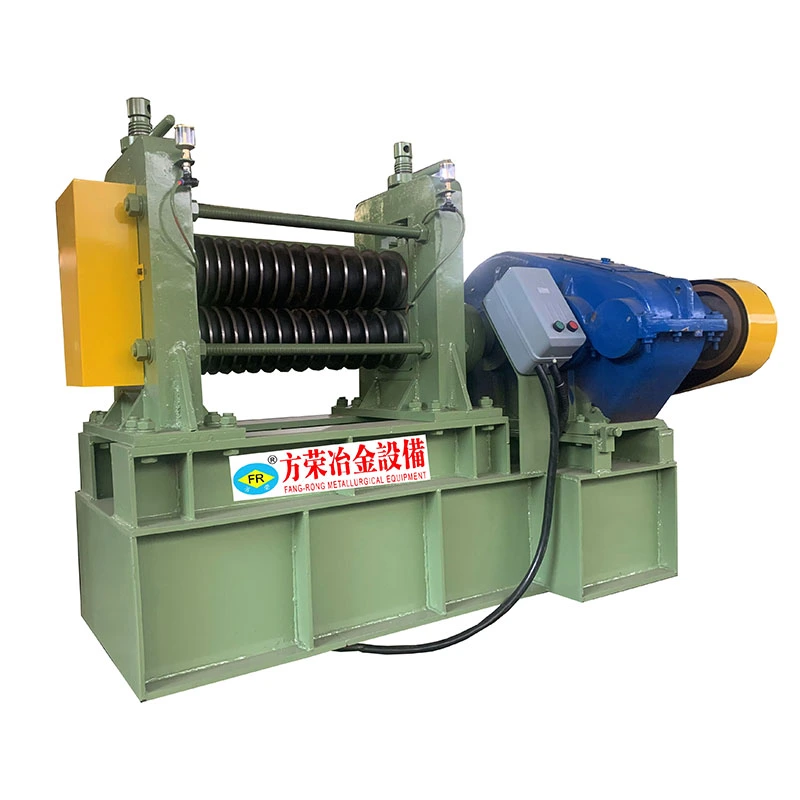
কপার অনিয়মিত সোজা করার মেশিনটি তামার বার, রড এবং অ-গোলাকার প্রোফাইল সোজা করার জন্য ডিজাইন করা হয়েছে যার ক্রস-সেকশনগুলি প্রচলিত রাউন্ড-বার স্ট্রেইটনার দ্বারা কার্যকরভাবে পরিচালনা করা যায় না। এটি তামার উপকরণগুলির জন্য উপযুক্ত যা এক্সট্রুশন, রোলিং, অঙ্কন বা অন্যান্য গঠন প্রক্রিয়ার পরে নিয়ন্ত্রিত সংশোধন প্রয়োজন।
অনেক কাঠামোগত ধাতুর তুলনায় তামা তুলনামূলকভাবে নরম এবং নমনীয়। সোজা করার সময়, অত্যধিক রোলার চাপ বা অনুপযুক্ত যোগাযোগের অবস্থান পৃষ্ঠের চিহ্নগুলি ছেড়ে দিতে পারে বা প্রোফাইল জ্যামিতি পরিবর্তন করতে পারে। তাই মেশিনটি বিকৃতির পরিমাণ এবং দিক নিয়ন্ত্রণ করার সময় একাধিক পয়েন্টে সংশোধন প্রয়োগ করতে একটি কনফিগারযোগ্য রোলার সিস্টেম ব্যবহার করে।
কপার প্রোফাইলটি সামঞ্জস্যযোগ্য সোজা রোলারগুলির একটি সিরিজের মধ্য দিয়ে যায়। প্রতিটি বেলন একটি নির্দিষ্ট দিক থেকে একটি নিয়ন্ত্রিত পরিমাণ সংশোধন প্রয়োগ করে, ধীরে ধীরে বাঁক বা মোচড়কে এক পর্যায়ে পুরো বিকৃতিকে বাধ্য করার পরিবর্তে কমিয়ে দেয়।
অনিয়মিত বিভাগের জন্য, বেলন পরিচিতি প্রকৃত প্রোফাইল জ্যামিতির সাথে মেলে। রোলার ব্যবধান, প্রান্তিককরণ, চাপ এবং সংশোধন দিক বিভাগ আকৃতি এবং বিকৃতি প্যাটার্ন অনুযায়ী সামঞ্জস্য করা হয়। এটি তামার জন্য বিশেষভাবে গুরুত্বপূর্ণ কারণ ঘনীভূত চাপ স্থানীয় ডেন্ট, পৃষ্ঠের স্ক্র্যাচ বা ক্রস-সেকশন বিকৃতি তৈরি করতে পারে।
উত্পাদন লাইনের উপর নির্ভর করে, মেশিনটি স্বয়ংক্রিয় বা আধা-স্বয়ংক্রিয় খাওয়ানোর সাথে কনফিগার করা যেতে পারে এবং আপস্ট্রিম ফর্মিং বা ডাউনস্ট্রিম কাটিং এবং প্রক্রিয়াকরণ সরঞ্জামগুলির সাথে একত্রিত করা যেতে পারে।
প্রোফাইল-নির্দিষ্ট রোলার ব্যবস্থা
রোলার লেআউটটি প্রতিটি ওয়ার্কপিসকে একটি বৃত্তাকার বার হিসাবে বিবেচনা করার পরিবর্তে তামার প্রোফাইল অনুসারে নির্বাচন করা হয়। অপ্রতিসম এবং কাস্টম-আকৃতির প্রোফাইলের জন্য সেকশনের চারপাশে যোগাযোগের পয়েন্টগুলি সাজানো যেতে পারে।
নরম কপার জন্য নিয়ন্ত্রিত সংশোধন
অত্যধিক স্থানীয় চাপ ছাড়া বিকৃতি সংশোধন করার জন্য তামার যথেষ্ট শক্তি প্রয়োজন। সামঞ্জস্যযোগ্য রোলার অবস্থান এবং কাজের অবস্থা সংশোধন লোড একাধিক যোগাযোগ পয়েন্ট জুড়ে বিতরণ করার অনুমতি দেয়।
প্রোফাইল জ্যামিতি সুরক্ষা
বৈদ্যুতিক কন্ডাক্টর, বাসবার এবং অন্যান্য কার্যকরী কপার প্রোফাইলের জন্য, ডিজাইন করা ক্রস-সেকশন বজায় রাখা সোজাতা অর্জনের মতো গুরুত্বপূর্ণ হতে পারে। এই প্রয়োজনীয়তা মাথায় রেখে সোজা করার সিস্টেমটি কনফিগার করা হয়েছে।
বিভিন্ন কপার সেকশনের জন্য উপযুক্ত
কপার অনিয়মিত সোজা করার মেশিনটি বৃত্তাকার, বর্গক্ষেত্র, আয়তক্ষেত্রাকার, সমতল এবং অন্যান্য অনিয়মিত তামার অংশগুলির জন্য কনফিগার করা যেতে পারে, প্রকৃত উপাদানের মাত্রা এবং প্রোফাইল জ্যামিতি সাপেক্ষে।
বিভিন্ন উৎপাদনের প্রয়োজনীয়তার জন্য সামঞ্জস্যযোগ্য
রোলার ব্যবধান, প্রান্তিককরণ এবং কাজের পরামিতিগুলি বিভিন্ন উপাদানের আকার এবং বিকৃতির অবস্থার জন্য সামঞ্জস্য করা যেতে পারে, যা সরঞ্জামকে বহু-আকারের উত্পাদনের জন্য উপযুক্ত করে তোলে।
| সিরিজ | এফআর সিরিজ |
| রোলার দূরত্ব | 9-1450 মিমি |
| রোলার ব্যবস্থা | 13-1 থেকে 9-1 কনফিগারেশন |
| প্রধান মোটর শক্তি | 3-225 কিলোওয়াট |
| উপাদান | তামা এবং প্রযোজ্য তামার সংকর ধাতু |
| প্রোফাইলের ধরন | মেশিন কনফিগারেশনের উপর নির্ভর করে গোলাকার এবং অনিয়মিত ক্রস-সেকশন |
| কনফিগারেশন | প্রোফাইল জ্যামিতি, মাত্রা, বিকৃতি এবং সরলতা প্রয়োজনীয়তা অনুযায়ী নির্বাচিত |
উপরের স্পেসিফিকেশন রেফারেন্স জন্য হয়. প্রকৃত মেশিন কনফিগারেশন তামার গ্রেড, প্রোফাইলের মাত্রা, বিভাগ জ্যামিতি, প্রাথমিক বিকৃতি, প্রয়োজনীয় সরলতা সহনশীলতা এবং উত্পাদন ক্ষমতার উপর নির্ভর করে। অনিয়মিত প্রোফাইলের জন্য, চূড়ান্ত মেশিন নির্বাচনের আগে একটি প্রোফাইল অঙ্কন বা উপাদান নমুনা প্রদান করা উচিত।
কপার এক্সট্রুশন এবং প্রোফাইল উত্পাদন
কাটিং, মেশিনিং বা সমাবেশের আগে এক্সট্রুশন বা পরবর্তী হ্যান্ডলিং করার পরে তামার প্রোফাইলগুলিতে বাঁকানো এবং মোচড় দেওয়া ঠিক করে।
বৈদ্যুতিক এবং শক্তি উপাদান
তামার বার, বাসবার এবং আকৃতির কন্ডাক্টরের জন্য ব্যবহৃত হয় যেখানে সোজাতা এবং ক্রস-বিভাগীয় মাত্রা ইনস্টলেশন এবং বৈদ্যুতিক উপাদান সমাবেশকে প্রভাবিত করে।
হিট এক্সচেঞ্জার এবং HVAC উপাদান
তাপ স্থানান্তর এবং হিমায়ন সরঞ্জাম যেখানে নিয়ন্ত্রিত জ্যামিতি প্রয়োজন হয় ব্যবহৃত বিশেষভাবে আকৃতির তামার বিভাগে প্রযোজ্য।
মোটর এবং বৈদ্যুতিক সরঞ্জাম উত্পাদন
মোটর, জেনারেটর, ট্রান্সফরমার, সুইচগিয়ার এবং অন্যান্য বৈদ্যুতিক সরঞ্জামগুলিতে ব্যবহৃত তামার উপাদানগুলির উত্পাদন সমর্থন করে।
স্বয়ংচালিত এবং নতুন শক্তি উপাদান
আকৃতির কপার কন্ডাক্টর এবং পরিবাহী উপাদানগুলির জন্য ব্যবহৃত হয় যা আরও সমাবেশ বা মেশিনিংয়ের আগে সামঞ্জস্যপূর্ণ মাত্রা প্রয়োজন।
যথার্থ কপার প্রসেসিং
বিভিন্ন আকার বা ছোট-থেকে-মাঝারি উত্পাদন ব্যাচে কাস্টম কপার প্রোফাইল প্রক্রিয়াকরণকারী নির্মাতাদের জন্য উপযুক্ত।
ফ্যাংরং 1998 সালে প্রতিষ্ঠিত হয়েছিল এবং স্ট্রেটেনিং মেশিন, কোল্ড ড্রয়িং সরঞ্জাম এবং সম্পর্কিত ধাতুবিদ্যার যন্ত্রপাতিগুলিতে 26 বছরেরও বেশি অভিজ্ঞতা রয়েছে। কোম্পানি দুটি উৎপাদন সুবিধা পরিচালনা করে: ডংগুয়ান ফাংগ্রং মেটালার্জিক্যাল ইকুইপমেন্ট কোং লিমিটেড এবং ইয়াংজিয়াং ফাংগ্রং মেশিনারি কোং লিমিটেড।
FangRong সরঞ্জাম 60 টিরও বেশি দেশ এবং অঞ্চলে 10,000 এরও বেশি গ্রাহকদের সরবরাহ করা হয়েছে। এর উৎপাদন পরিসীমা টিউব, বার এবং প্রোফাইল প্রসেসিংয়ের জন্য ইন-হাউস ইঞ্জিনিয়ারিং, ম্যানুফ্যাকচারিং, অ্যাসেম্বলি এবং টেস্টিং ক্ষমতা সহ যন্ত্রপাতি কভার করে।
অনিয়মিত কপার প্রোফাইলের জন্য, মেশিন নির্বাচন শুধুমাত্র নামমাত্র ব্যাসের পরিবর্তে প্রকৃত উপাদান এবং বিকৃতি অবস্থার উপর ভিত্তি করে। FangRong উপযুক্ত রোলার বিন্যাস এবং মেশিন কনফিগারেশন নির্ধারণ করতে প্রোফাইল অঙ্কন, নমুনা এবং উত্পাদন প্রয়োজনীয়তা মূল্যায়ন করতে পারে।
প্রতিটি কপার অনিয়মিত সোজা করার মেশিন গ্রাহকের উপাদান এবং উত্পাদন প্রয়োজনীয়তা অনুযায়ী ইঞ্জিনিয়ার করা হয়। প্রধান উত্পাদন পর্যায়ে অন্তর্ভুক্ত:
প্রকৌশলীরা তামার গ্রেড, প্রোফাইল অঙ্কন, মাত্রা, উপাদানের দৈর্ঘ্য, প্রাথমিক নমন বা মোচড়, প্রয়োজনীয় সোজাতা এবং প্রত্যাশিত আউটপুট পর্যালোচনা করেন।
মেশিন ফ্রেম, রোলার ব্যবস্থা, ট্রান্সমিশন সিস্টেম এবং নিয়ন্ত্রণ কনফিগারেশন প্রকৃত প্রোফাইল এবং সংশোধন প্রয়োজনীয়তা অনুযায়ী নির্বাচন করা হয়। বিশেষ মনোযোগ অনিয়মিত বিভাগের জন্য রোলার যোগাযোগ অবস্থানে দেওয়া হয়।
মূল মেশিনের উপাদানগুলি সমাবেশের আগে নির্ভুলভাবে মেশিন করা হয়। স্ট্রেটিং রোলারগুলি প্রয়োজনীয় কাজের জ্যামিতি এবং পৃষ্ঠের অবস্থা অনুসারে প্রক্রিয়া করা হয়।
ফ্রেম, রোলার, ড্রাইভ সিস্টেম এবং বৈদ্যুতিক উপাদানগুলি একত্রিত এবং সারিবদ্ধ করা হয়। পরীক্ষার আগে রোলার পজিশনিং এবং মেশিন অপারেশন চেক করা হয়।
পরীক্ষা অন্তর্ভুক্ত করতে পারে:
- রোলার প্রান্তিককরণ পরিদর্শন
- মেশিন চালানোর পরীক্ষা
- কর্মক্ষমতা পরীক্ষা সোজা করা
- বৈদ্যুতিক সিস্টেম পরিদর্শন
- ক্রমাগত অপারেশন পরীক্ষা
FangRong ইনস্টলেশন নির্দেশিকা, অপারেটর প্রশিক্ষণ, প্রযুক্তিগত সহায়তা এবং একটি আদর্শ এক বছরের ওয়ারেন্টি প্রদান করে। ডেলিভারির পরে অবিরত অপারেশনের জন্য খুচরা যন্ত্রাংশ এবং সমস্যা সমাধানের সমর্থন উপলব্ধ।
ISO 9001:2015— কোয়ালিটি ম্যানেজমেন্ট সিস্টেম সার্টিফিকেশন, সার্টিফিকেট নং UQ231211R1।
সিই মার্ক- প্রাসঙ্গিক মেশিন কনফিগারেশনের জন্য প্রযোজ্য যন্ত্রপাতি নিরাপত্তা এবং সামঞ্জস্যের প্রয়োজনীয়তা।
এসজিএস পরিদর্শন- প্রকল্পের প্রয়োজনীয়তা অনুযায়ী স্বাধীন পরিদর্শন পরিষেবা প্রদান করা যেতে পারে।
পেটেন্ট— FangRong উপাদান এবং সরঞ্জাম প্রযুক্তি কভার উদ্ভাবন এবং ইউটিলিটি মডেল পেটেন্ট ধারণ করে। উদাহরণ 2013207829011, 2008300532117 এবং ZL2015 2 0842922.7 অন্তর্ভুক্ত।
মেশিনটি চূড়ান্ত পরিদর্শন এবং পরীক্ষার পরে আন্তর্জাতিক চালানের জন্য প্রস্তুত করা হয়। হ্যান্ডলিং এবং ট্রানজিটের সময় সরঞ্জামগুলি রক্ষা করার জন্য মেশিনের আকার, পরিবহন পদ্ধতি এবং গন্তব্য অনুযায়ী প্যাকেজিং নির্বাচন করা হয়। বিশেষ টুলিং, খুচরা যন্ত্রাংশ এবং সহায়ক সরঞ্জাম প্রয়োজন হলে আলাদাভাবে প্যাক করা যেতে পারে।
1. একটি অনিয়মিত তামার প্রোফাইলের জন্য রোলার বিন্যাস কীভাবে নির্বাচন করা হয়?
বিন্যাস তামার গ্রেড, ক্রস-বিভাগীয় জ্যামিতি, মাত্রা, প্রাথমিক বাঁক বা মোচড় এবং প্রয়োজনীয় সোজাতার উপর নির্ভর করে। অপ্রতিসম বিভাগগুলির জন্য, প্রোফাইলের কার্যকরী জ্যামিতি পরিবর্তন না করে বিকৃতি সংশোধন করার জন্য রোলারের যোগাযোগ বিন্দুগুলিকে সাবধানে স্থাপন করা আবশ্যক। একটি প্রোফাইল অঙ্কন এবং উপাদান নমুনা প্রকৌশল মূল্যায়ন জন্য দরকারী.
2. আপনি কীভাবে রোলারগুলিকে নরম তামা চিহ্নিত করা থেকে বিরত করবেন?
অনেক শক্ত ধাতুর তুলনায় তামা ইন্ডেন্টেশন এবং পৃষ্ঠের ক্ষতির জন্য বেশি সংবেদনশীল। রোলার জ্যামিতি, যোগাযোগ এলাকা, প্রান্তিককরণ এবং সংশোধন চাপ তাই উপাদানের সাথে মিলিত হওয়া প্রয়োজন। উদ্দেশ্য একটি একক যোগাযোগ বিন্দুতে অতিরিক্ত চাপ প্রয়োগ করার পরিবর্তে সংশোধন লোড বিতরণ করা হয়।
3. কপার অনিয়মিত সোজা করার মেশিন কি বাঁকানো এবং মোচড়ানো উভয়ই সংশোধন করতে পারে?
হ্যাঁ, মেশিনটি বিভিন্ন বিকৃতির নিদর্শনগুলির জন্য কনফিগার করা যেতে পারে। যাইহোক, নমন এবং মোচড়ের জন্য বিভিন্ন সংশোধনের দিকনির্দেশ এবং রোলারের যোগাযোগের শর্ত প্রয়োজন। একটি ভারী বাঁকানো বা অপ্রতিসম প্রোফাইলের জন্য, চূড়ান্ত বেলন বিন্যাসটি শুধুমাত্র মাত্রা থেকে না হয়ে প্রকৃত বিকৃতি থেকে নির্ধারণ করা উচিত।
4. একটি উদ্ধৃতি জন্য কি তথ্য প্রয়োজন?
অনুগ্রহ করে কপার গ্রেড, প্রোফাইল অঙ্কন বা নমুনা, ক্রস-বিভাগীয় মাত্রা, উপাদানের দৈর্ঘ্য, প্রাথমিক বিকৃতি, প্রয়োজনীয় সরলতা সহনশীলতা এবং লক্ষ্য উৎপাদন ক্ষমতা প্রদান করুন। যদি বেশ কয়েকটি কপার প্রোফাইল একটি মেশিন ভাগ করে তবে সম্পূর্ণ আকার এবং প্রোফাইল পরিসীমা প্রদান করুন যাতে কাজের পরিসীমা এবং টুলিং মূল্যায়ন করা যায়।
5. একটি মেশিন বিভিন্ন তামার প্রোফাইল আকার প্রক্রিয়া করতে পারে?
হ্যাঁ, যদি প্রোফাইলগুলি মেশিনের কাজের পরিসরের মধ্যে পড়ে এবং রোলার সিস্টেমটি সামঞ্জস্য করা যায় বা উপযুক্ত টুলিং দিয়ে সজ্জিত করা যায়। যদি ক্রস-সেকশনগুলি যথেষ্ট ভিন্ন হয়, FangRong মূল্যায়ন করবে যে বিনিময়যোগ্য টুলিং বা একটি ডেডিকেটেড রোলার কনফিগারেশন উত্পাদনের জন্য আরও ব্যবহারিক কিনা।
6. লিড টাইম, ওয়ারেন্টি এবং বিক্রয়োত্তর পরিষেবাগুলি কী কী?
স্ট্যান্ডার্ড মেশিনে সাধারণত অর্ডার নিশ্চিতকরণের 30-60 দিন প্রয়োজন হয়। কাস্টমাইজড সরঞ্জাম অতিরিক্ত প্রকৌশল এবং পরীক্ষার সময় প্রয়োজন হতে পারে. প্রজেক্ট চুক্তি অনুযায়ী ইনস্টলেশন নির্দেশিকা, অপারেটর প্রশিক্ষণ, প্রযুক্তিগত সহায়তা এবং খুচরা যন্ত্রাংশ পরিষেবা সহ স্ট্যান্ডার্ড ওয়ারেন্টি 12 মাস।
ঠিকানা
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
টেলিফোন
ইমেইল