Whatsapp
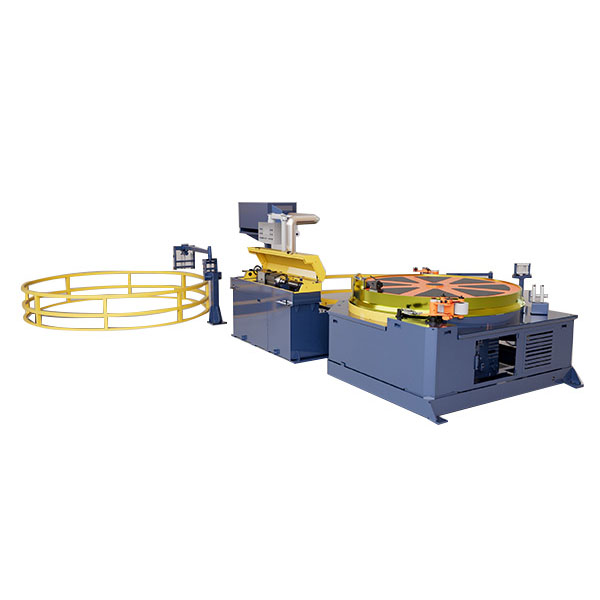
আমরা বিভিন্ন শিল্প জুড়ে টিউব, বার এবং তারের উপকরণের জন্য তৈরি করা সোজা করা, কোল্ড ড্রয়িং, পয়েন্টিং, চেমফারিং, কাটিং, থ্রেড রোলিং মেশিন এবং ড্রয়িং ডাইস সহ নির্ভুল ধাতু প্রক্রিয়াকরণ সরঞ্জামগুলির একটি বিস্তৃত পরিসর অফার করি।
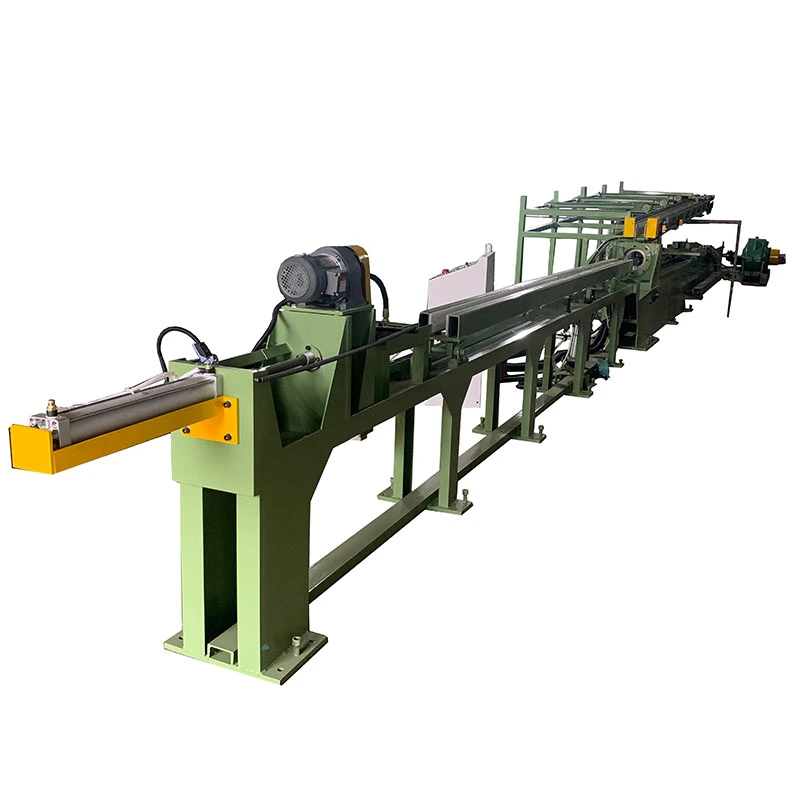
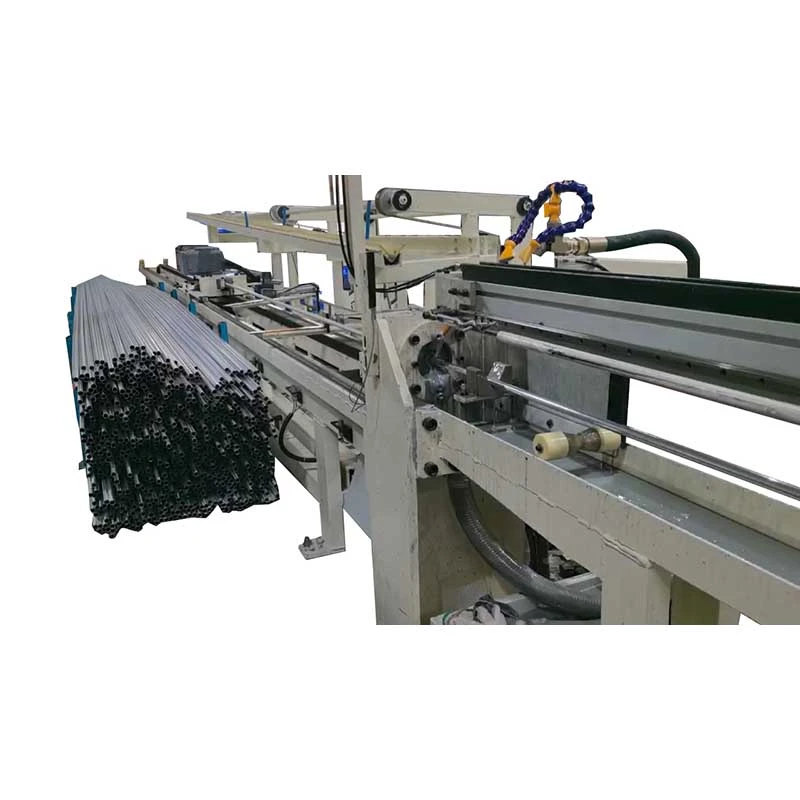
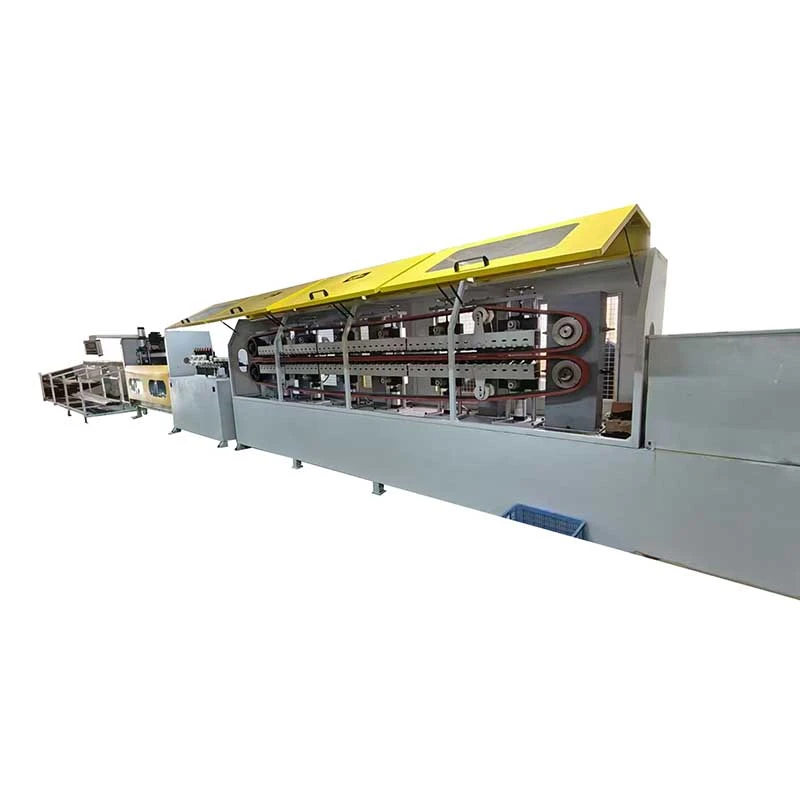
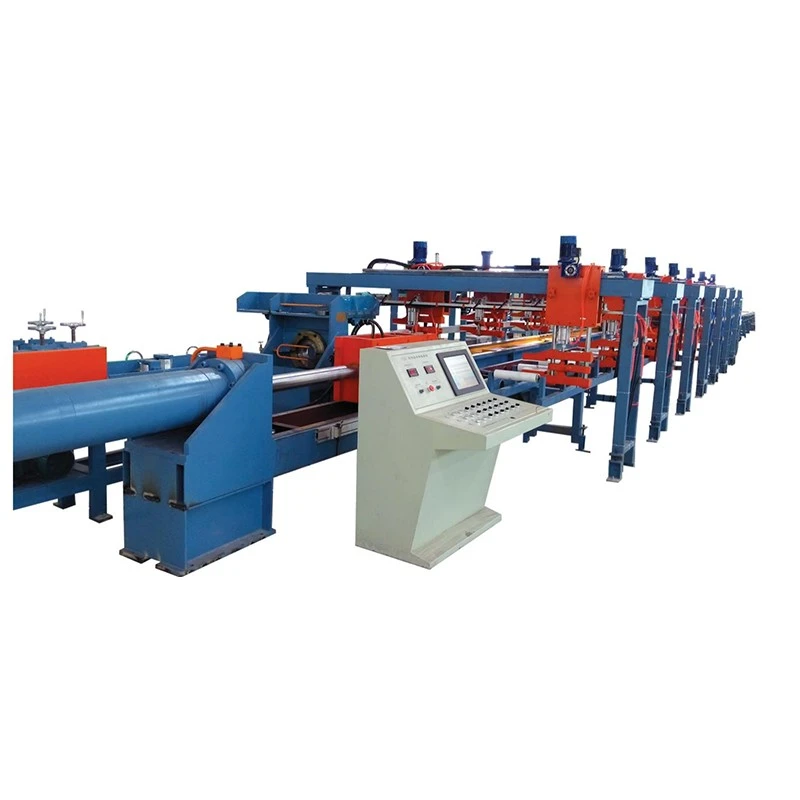
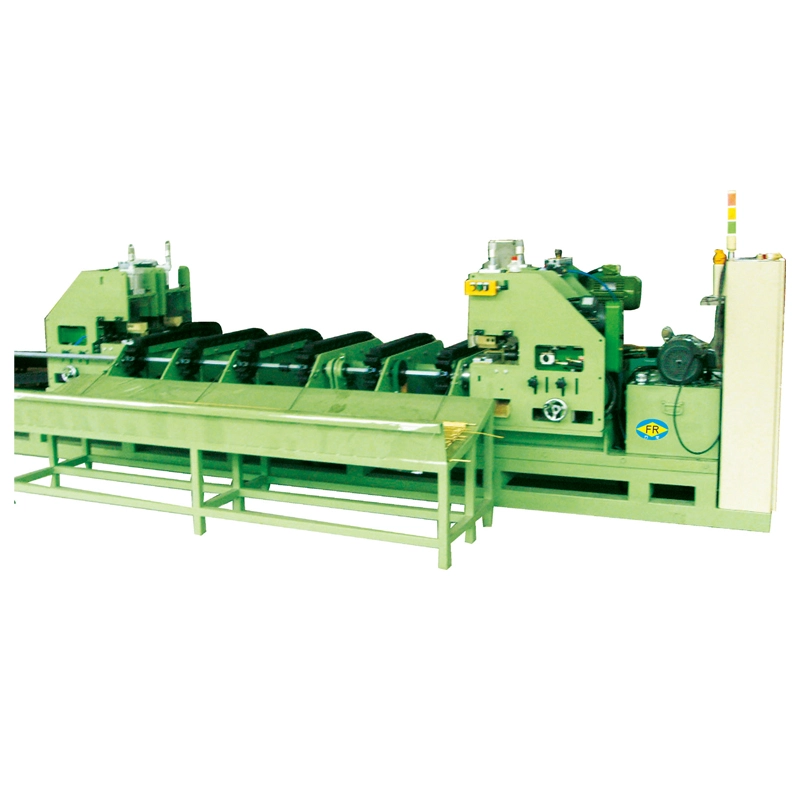
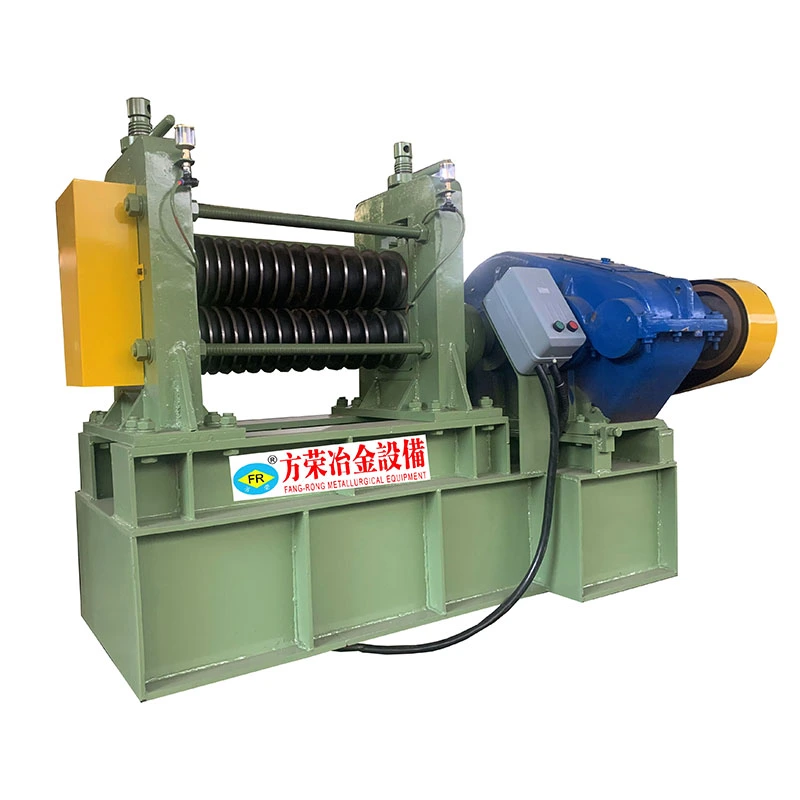
ফ্যাংরং ব্রাস অনিয়মিত সোজা করার মেশিনটি এক্সট্রুশন, ঘূর্ণায়মান, কুলিং বা তাপ চিকিত্সার পরে অ-গোলাকার পিতলের বার এবং বিশেষ প্রোফাইল সোজা করার জন্য তৈরি করা হয়েছে। এটি উপাদান কেটে না দিয়ে অনুদৈর্ঘ্য নমন, মোচড় এবং বিকৃতি নিয়ন্ত্রণ করতে মাল্টি-রোল সংশোধন ব্যবহার করে, এটি ব্রাস প্রোফাইলগুলির জন্য উপযুক্ত করে তোলে যা তাদের আসল ক্রস-বিভাগীয় আকৃতি বজায় রাখতে হবে।
রাউন্ড-বার সোজা করার বিপরীতে, অনিয়মিত প্রোফাইলগুলির জন্য রোলারের জ্যামিতি, যোগাযোগের অবস্থান এবং প্রকৃত ক্রস-সেকশনের সাথে মেলে সংশোধনের শক্তি প্রয়োজন। FangRong পিতলের খাদ, প্রোফাইলের মাত্রা, বিকৃতি অবস্থা, সরলতা সহনশীলতা, এবং উত্পাদন গতি অনুসারে রোলার বিন্যাস এবং কাজের পরিসর কনফিগার করে।
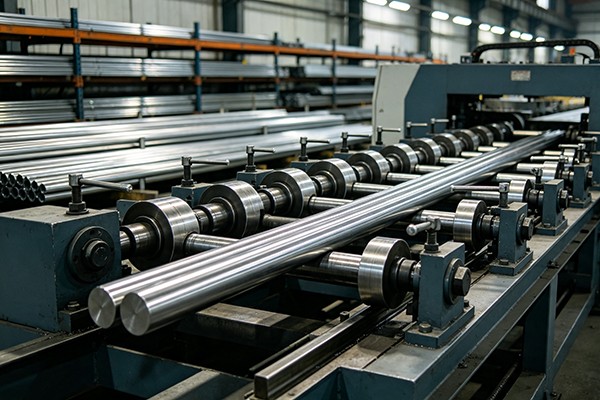
প্রোফাইলটি সিঙ্ক্রোনাইজড স্ট্রেটেনিং রোলগুলির একটি সিরিজের মধ্য দিয়ে যায়। প্রতিটি রোল একটি নির্দিষ্ট অবস্থানে একটি নিয়ন্ত্রিত সংশোধন বল প্রয়োগ করে, একটি বৃহৎ বাঁকানো অপারেশনের মাধ্যমে পুরো প্রোফাইলটিকে বাধ্য করার পরিবর্তে ধীরে ধীরে বিদ্যমান বক্রতা হ্রাস করে।
এই নিয়ন্ত্রিত বিকৃতি ব্রাস প্রোফাইলের জন্য গুরুত্বপূর্ণ কারণ অতিরিক্ত স্থানীয় চাপ বিভাগ বিকৃতি, পৃষ্ঠের চিহ্ন বা অবাঞ্ছিত অবশিষ্ট চাপ সৃষ্টি করতে পারে। রোলারের ব্যবধান, কাজের অবস্থান, চাপ এবং প্রান্তিককরণ প্রোফাইল জ্যামিতি এবং উপাদানের অবস্থা অনুযায়ী সামঞ্জস্য করা হয়।
অসমমিত বিভাগগুলির জন্য, যোগাযোগের পয়েন্টগুলির অবস্থান বিশেষভাবে গুরুত্বপূর্ণ। প্রফাইলটিকে ঘোরানো বা এর ডিজাইন করা ক্রস-সেকশন পরিবর্তন করা থেকে বিরত রাখার সময় সোজা করার শক্তি অবশ্যই নমনের দিকটি সংশোধন করতে হবে।
বাঁকানো এবং মোচড়ানো এক্সট্রুশন, ঘূর্ণায়মান, কুলিং, হ্যান্ডলিং এবং তাপ চিকিত্সার সময় ঘটতে পারে। সমস্যাটি আরও কঠিন হয়ে ওঠে যখন পিতলের অংশটি পাতলা-প্রাচীরযুক্ত, অসমমিতিক বা জটিল জ্যামিতি থাকে। ম্যানুয়াল সংশোধন ধীর এবং অপারেটরদের মধ্যে অসামঞ্জস্যপূর্ণ ফলাফল তৈরি করে।
ব্রাস অনিয়মিত সোজা করার মেশিন এর জন্য একটি নিয়ন্ত্রিত যান্ত্রিক প্রক্রিয়া প্রদান করে:
- অনুদৈর্ঘ্য নমন এবং প্রোফাইল বিকৃতি সংশোধন করা
- নন-গোলাকার ব্রাস বিভাগে মোচড় নিয়ন্ত্রণ করা
- পরিকল্পিত ক্রস-বিভাগীয় জ্যামিতি বজায় রাখা
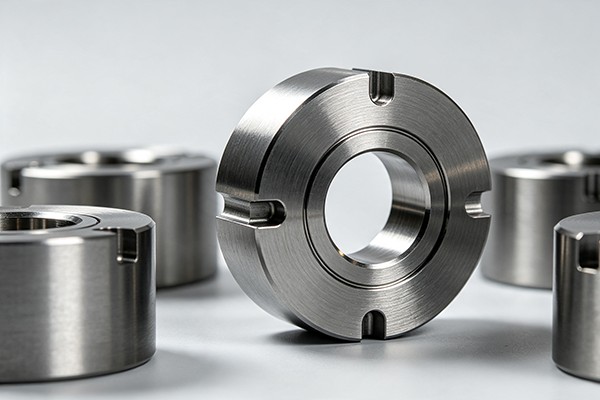
- CNC মেশিনিং এবং কাটার জন্য সোজা ফিডস্টক প্রস্তুত করা
- ম্যানুয়াল সোজা করার কাজ কমানো
- উৎপাদন ব্যাচের মধ্যে ধারাবাহিকতা উন্নত করা
- অত্যধিক বক্রতা বা বিকৃতির কারণে প্রত্যাখ্যান হ্রাস করা
- দীর্ঘ পিতল প্রোফাইলের ক্রমাগত প্রক্রিয়াকরণ সমর্থন
অ-গোলাকার পিতল বিভাগের জন্য
মেশিনটি সমতল, আয়তক্ষেত্রাকার, বর্গক্ষেত্র, ষড়ভুজ, এল-আকৃতির, টি-আকৃতির, ইউ-আকৃতির এবং অন্যান্য কাস্টম ব্রাস প্রোফাইলের জন্য কনফিগার করা হয়েছে। জটিল অপ্রতিসম বিভাগগুলি প্রকৃত প্রোফাইল অঙ্কন থেকে মূল্যায়ন করা যেতে পারে।
মাল্টি রোল সংশোধন
একাধিক সংশোধন পয়েন্ট প্রোফাইল বরাবর সোজা লোড বিতরণ. এটি একটি একক অবস্থানে আক্রমনাত্মক সংশোধনের প্রয়োজনীয়তা হ্রাস করে এবং বিভাগের বিকৃতি নিয়ন্ত্রণে সহায়তা করে।
সামঞ্জস্যযোগ্য রোলার অবস্থান
রোলার অবস্থান এবং কাজের চাপ বিভিন্ন প্রোফাইল আকার এবং বিকৃতি অবস্থার জন্য সামঞ্জস্য করা যেতে পারে। বিশেষ প্রোফাইলের জন্য, রোলার জ্যামিতি প্রকৃত ক্রস-সেকশনের চারপাশে ডিজাইন করা যেতে পারে।
গিয়ার-সিঙ্ক্রোনাইজড ড্রাইভ
গিয়ার ট্রান্সমিশন খাওয়ানোর সময় কাজের রোলগুলিকে সিঙ্ক্রোনাইজ করে রাখে। স্ট্রেটেনিং বিভাগের মাধ্যমে স্থিতিশীল উপাদান ভ্রমণ বজায় রাখার জন্য ধারাবাহিক রোল আন্দোলন গুরুত্বপূর্ণ।
অনমনীয় মেশিন ফ্রেম
একটি অনমনীয় ফ্রেম রোলার সিস্টেমকে সমর্থন করে এবং কাজের লোডের অধীনে প্রান্তিককরণ বজায় রাখতে সহায়তা করে। স্থির যান্ত্রিক সমর্থন বিশেষভাবে গুরুত্বপূর্ণ যখন বড় ব্রাস বিভাগগুলি প্রক্রিয়া করা হয় বা উল্লেখযোগ্য বিকৃতি সংশোধন করা হয়।
উৎপাদন-কেন্দ্রিক রক্ষণাবেক্ষণ
অপ্রয়োজনীয় উত্পাদন ডাউনটাইম কমাতে সাহায্য করার জন্য যান্ত্রিক সমন্বয় এবং সংক্রমণ উপাদানগুলি নিয়মিত পরিদর্শন, সমন্বয় এবং রক্ষণাবেক্ষণের জন্য ব্যবস্থা করা হয়।
FangRong FR-সিরিজের অনিয়মিত সোজা করার মেশিনগুলি উপাদান, প্রোফাইল জ্যামিতি, মাত্রা, সরলতা সহনশীলতা এবং প্রয়োজনীয় আউটপুট অনুসারে ইঞ্জিনিয়ার করা হয়। উপলব্ধ কনফিগারেশনগুলি ধাতব বার, প্রোফাইল এবং টিউবগুলির জন্য বিভিন্ন রোলার ব্যবস্থা এবং কাজের পরিসীমা কভার করে।
| রোলার দূরত্ব | 9-1450 মিমি |
| রোলার ব্যবস্থা | 13-1 থেকে 9-1 কনফিগারেশন |
| প্রধান মোটর শক্তি | 3-225 কিলোওয়াট |
| উপাদান | পিতল এবং অন্যান্য প্রযোজ্য ধাতু প্রোফাইল |
| প্রোফাইলের ধরন | বৃত্তাকার এবং অনিয়মিত বিভাগ, কনফিগারেশনের উপর নির্ভর করে |
| কনফিগারেশন | প্রোফাইল এবং উত্পাদন প্রয়োজনীয়তা অনুযায়ী কাস্টমাইজড |
উপরের পরিসংখ্যানগুলি প্রতিটি ব্রাস স্ট্রেটেনিং মেশিনের জন্য একটি নির্দিষ্ট স্পেসিফিকেশনের পরিবর্তে উপলব্ধ FR-সিরিজ পরিসীমা বর্ণনা করে। অনিয়মিত ব্রাস প্রোফাইলের জন্য, মেশিন নির্বাচন শুধুমাত্র প্রোফাইল প্রস্থের পরিবর্তে প্রকৃত ক্রস-সেকশনের উপর ভিত্তি করে হওয়া উচিত। পিতলের খাদ, কঠোরতা, বিভাগের বেধ, প্রাথমিক বিকৃতি, অবশিষ্ট চাপ, সোজাতা সহনশীলতা, এবং লাইনের গতি সবই প্রয়োজনীয় রোলার কনফিগারেশন এবং সংশোধন ক্ষমতাকে প্রভাবিত করে।
একটি মেশিনের উদ্ধৃতির জন্য, ব্রাস গ্রেড, প্রোফাইল অঙ্কন, ক্রস-বিভাগীয় মাত্রা, উপাদানের দৈর্ঘ্য, প্রাথমিক বিকৃতি, প্রয়োজনীয় সরলতা সহনশীলতা এবং উৎপাদন ক্ষমতা প্রদান করুন।FangRong তারপর উপযুক্ত রোলার বিন্যাস, কাজের পরিসীমা, ড্রাইভ পাওয়ার এবং টুলিং নির্ধারণ করতে পারে।
ব্রাস প্রোফাইল উত্পাদন
কাটিং, মেশিনিং, পৃষ্ঠ চিকিত্সা, বা চালানের আগে প্রোফাইল বক্রতা সংশোধন করতে এক্সট্রুশন বা রোলিং পরে ব্যবহৃত হয়।
বৈদ্যুতিক উপাদান
ব্রাস কন্ডাক্টর বিভাগ, টার্মিনাল, সংযোগকারী প্রোফাইল, বাসবার-সম্পর্কিত বিভাগ এবং অন্যান্য উপাদানগুলির জন্য প্রযোজ্য যেখানে কাটা এবং সমাবেশের জন্য সোজা ফিডস্টক প্রয়োজন।
নদীর গভীরতানির্ণয় এবং স্যানিটারি উপাদান
পরবর্তী মেশিনিং বা গঠনের আগে ভালভ, কল, পাইপ ফিটিং এবং অন্যান্য নদীর গভীরতানির্ণয় উপাদানগুলিতে প্রক্রিয়াকৃত ব্রাস বিভাগের জন্য ব্যবহৃত হয়।
হার্ডওয়্যার এবং স্থাপত্য পণ্য
তালা, কব্জা, আসবাবপত্র, দরজার হার্ডওয়্যার, আলংকারিক বিভাগ এবং স্থাপত্য উপাদানগুলিতে ব্যবহৃত ব্রাস প্রোফাইলের জন্য উপযুক্ত।
সিএনসি এবং যথার্থ যন্ত্র
স্ট্রেটার বার স্টক সিএনসি টার্নিং, মিলিং, ড্রিলিং, কাটিং এবং অন্যান্য মেশিনিং অপারেশনের সময় আরও স্থিতিশীল খাওয়ানো এবং অবস্থান সরবরাহ করে।
মোটরগাড়ি এবং শিল্প উপাদান
বৈদ্যুতিক সংযোগকারী, টার্মিনাল, ইন্সট্রুমেন্টেশন, শিল্প ফিটিং এবং অন্যান্য মেশিনযুক্ত উপাদানগুলিতে ব্যবহৃত কাস্টমাইজড ব্রাস বিভাগের জন্য ব্যবহার করা যেতে পারে।
FangRong 1998 সালে প্রতিষ্ঠিত হয়েছিল এবং স্ট্রেইটনিং মেশিন, কোল্ড ড্রয়িং ইকুইপমেন্ট, থ্রেড রোলিং মেশিন এবং সম্পর্কিত ধাতুবিদ্যার যন্ত্রপাতি তৈরি করে। কোম্পানি দুটি উৎপাদন সুবিধা পরিচালনা করে: ডংগুয়ান ফাংগ্রং মেটালার্জিক্যাল ইকুইপমেন্ট কোং লিমিটেড এবং ইয়াংজিয়াং ফাংগ্রং মেশিনারি কোং লিমিটেড।
60 টিরও বেশি দেশ এবং অঞ্চলে 10,000 টিরও বেশি গ্রাহকদের সরবরাহ করা সরঞ্জামগুলির সাথে, FangRong-এর বিভিন্ন ধাতব প্রক্রিয়াকরণ শর্ত এবং উত্পাদন প্রয়োজনীয়তার অভিজ্ঞতা রয়েছে। মেশিন কনফিগারেশন শুধুমাত্র মাত্রা থেকে সরঞ্জাম নির্বাচন করার পরিবর্তে গ্রাহকের প্রকৃত উপাদান এবং প্রোফাইলের উপর ভিত্তি করে।
ইঞ্জিনিয়ারিং মূল্যায়ন রোলার বিন্যাস, যান্ত্রিক প্রান্তিককরণ, ড্রাইভের প্রয়োজনীয়তা, উপাদান সামঞ্জস্য এবং সোজা করার কার্যকারিতা কভার করে। FangRong এছাড়াও ISO 9001 সার্টিফিকেশন এবং যন্ত্রপাতি এবং যান্ত্রিক সিস্টেম সম্পর্কিত পেটেন্ট ধারণ করে।
আবেদন পর্যালোচনা
ইঞ্জিনিয়াররা মেশিন কনফিগারেশন নির্ধারণ করার আগে পিতলের খাদ, প্রোফাইল অঙ্কন, মাত্রা, উপাদানের দৈর্ঘ্য, প্রাথমিক বিকৃতি, সোজাতা সহনশীলতা এবং প্রয়োজনীয় আউটপুট পর্যালোচনা করে।
মেকানিক্যাল ডিজাইন
ফ্রেম, রোলার সিস্টেম, ট্রান্সমিশন, ড্রাইভ এবং কন্ট্রোল সিস্টেম উত্পাদন প্রয়োজনীয়তাগুলির চারপাশে ডিজাইন করা হয়েছে। অনিয়মিত বিভাগের জন্য, রোলার জ্যামিতি এবং যোগাযোগের অবস্থান গুরুত্বপূর্ণ কারণ সংশোধন বল অবশ্যই প্রোফাইলকে বিকৃত করবে না।
রোলার এবং উপাদান উত্পাদন
মূল যান্ত্রিক উপাদান এবং সোজা রোলার মেশিন নকশা অনুযায়ী নির্মিত হয়. রোলার জ্যামিতি, পৃষ্ঠের অবস্থা, মাত্রিক নির্ভুলতা এবং প্রান্তিককরণ পরীক্ষা করা হয় কারণ তারা সরাসরি খাওয়ানো এবং সোজা করার কার্যকারিতাকে প্রভাবিত করে।
সমাবেশ এবং কমিশনিং
ফ্রেম, রোলস, ট্রান্সমিশন, মোটর এবং বৈদ্যুতিক সিস্টেম একত্রিত এবং সমন্বয় করা হয়। মেশিন পরীক্ষার আগে যান্ত্রিক আন্দোলন এবং বেলন প্রান্তিককরণ পরীক্ষা করা হয়।
চূড়ান্ত পরীক্ষা
টেস্টিং কভার করে মেশিনের চলমান কর্মক্ষমতা, রোলার সারিবদ্ধকরণ, সোজা করার অপারেশন, বৈদ্যুতিক নিয়ন্ত্রণ এবং ক্রমাগত চলমান স্থিতিশীলতা। যেখানে প্রয়োজন হয়, নির্বাচিত কনফিগারেশন যাচাই করতে কমিশনিংয়ের সময় গ্রাহক উপাদানের নমুনা ব্যবহার করা যেতে পারে।
ইনস্টলেশন এবং প্রযুক্তিগত সহায়তা
FangRong প্রসবের পরে ইনস্টলেশন নির্দেশিকা, অপারেটর প্রশিক্ষণ, রোলার সমন্বয় সমর্থন এবং প্রযুক্তিগত সহায়তা প্রদান করে। স্ট্যান্ডার্ড ওয়ারেন্টি সময়কাল 12 মাস, অব্যাহত প্রযুক্তিগত সহায়তা এবং ওয়ারেন্টি সময়ের পরে খুচরা যন্ত্রাংশ পরিষেবা উপলব্ধ।
ISO 9001:2015- কোম্পানির মান ব্যবস্থাপনা সিস্টেমের জন্য গুণমান ব্যবস্থাপনা শংসাপত্র। সার্টিফিকেট নং UQ231211R1।
সিই মার্ক- প্রযোজ্য মেশিন কনফিগারেশন প্রাসঙ্গিক ইউরোপীয় যন্ত্রপাতি নিরাপত্তা প্রয়োজনীয়তা পূরণের জন্য সরবরাহ করা যেতে পারে।
এসজিএস পরিদর্শন— প্রকল্পের প্রয়োজনে মেশিনের কার্যক্ষমতা এবং নিরাপত্তা যাচাইয়ের জন্য তৃতীয় পক্ষের পরিদর্শনের ব্যবস্থা করা যেতে পারে।
জাতীয় পেটেন্ট— FangRong 2013207829011, 2008300532117, এবং ZL2015 2 0842922.7 সহ সরঞ্জামের উপাদান এবং যান্ত্রিক সিস্টেমগুলি কভার করে আবিষ্কার এবং ইউটিলিটি মডেলের পেটেন্ট ধারণ করে৷
চালানের আগে, মেশিনটি পরিদর্শন করা হয় এবং তার কনফিগারেশন অনুযায়ী প্রস্তুত করা হয়। হ্যান্ডলিং এবং আন্তর্জাতিক চালানের সময় সরঞ্জামগুলি রক্ষা করার জন্য মেশিনের আকার, উপাদান কাঠামো এবং পরিবহন প্রয়োজনীয়তা অনুসারে প্যাকেজিং নির্বাচন করা হয়।
1. আপনি কিভাবে একটি অনিয়মিত ব্রাস প্রোফাইলের জন্য রোলার কনফিগারেশন নির্ধারণ করবেন?
বেলন বিন্যাস পিতলের খাদ, প্রোফাইল ক্রস-সেকশন, বিভাগের বেধ, প্রাথমিক নমন বা মোচড়, প্রয়োজনীয় সরলতা সহনশীলতা, এবং উত্পাদন গতি অনুসারে নির্বাচিত হয়। অ্যাসিমেট্রিক প্রোফাইলের জন্য, মূল ক্রস-বিভাগীয় জ্যামিতি পরিবর্তন না করে বিকৃতি সংশোধন করার জন্য রোলারের যোগাযোগের পয়েন্টগুলি অবশ্যই স্থাপন করা উচিত। প্রকৌশল মূল্যায়নের জন্য একটি প্রোফাইল অঙ্কন এবং উপাদান নমুনা সুপারিশ করা হয়।
2. পিতলের অনিয়মিত সোজা করার মেশিন কি পেঁচানো বা মারাত্মকভাবে বিকৃত ব্রাস প্রোফাইল সোজা করতে পারে?
হ্যাঁ, মেশিনটি নমন এবং মোচড়ের উভয় সংশোধনের জন্য কনফিগার করা যেতে পারে, তবে প্রয়োজনীয় সেটআপটি বিকৃতির প্যাটার্ন এবং প্রোফাইল জ্যামিতির উপর নির্ভর করে। গুরুতর বা অসম বিকৃতির জন্য একটি ডেডিকেটেড রোলার বিন্যাস এবং একটি নিয়ন্ত্রিত সংশোধন ক্রম প্রয়োজন হতে পারে। শুধুমাত্র প্রোফাইল মাত্রার উপর ভিত্তি করে নমুনা পরীক্ষা বা ইঞ্জিনিয়ারিং বিশ্লেষণের মাধ্যমে চূড়ান্ত কনফিগারেশন নিশ্চিত করা উচিত।
3. সোজা করার সময় আপনি কীভাবে পৃষ্ঠের চিহ্ন এবং ক্রস-সেকশন বিকৃতি নিয়ন্ত্রণ করবেন?
ব্রাস প্রোফাইলের জন্য, অত্যধিক বেলন চাপ বা ভুল যোগাযোগের অবস্থান চিহ্ন রেখে যেতে পারে বা বিভাগটিকে বিকৃত করতে পারে। FangRong প্রকৃত প্রোফাইল অনুযায়ী রোলার জ্যামিতি, যোগাযোগের অবস্থান, চাপ এবং প্রান্তিককরণ নিয়ন্ত্রণ করে। সংশোধনটি একাধিক রোল জুড়ে বিতরণ করা হয় যাতে এক পর্যায়ে অতিরিক্ত শক্তির উপর নির্ভর না করে প্রয়োজনীয় সোজাতা অর্জন করা যায়।
4. মেশিনের উদ্ধৃতি পাওয়ার জন্য আমাদের কী তথ্য সরবরাহ করা উচিত?
অনুগ্রহ করে ব্রাস গ্রেড, প্রোফাইল অঙ্কন বা নমুনা, ক্রস-বিভাগীয় মাত্রা, উপাদানের দৈর্ঘ্য, প্রাথমিক বিকৃতি, প্রয়োজনীয় সরলতা সহনশীলতা এবং লক্ষ্য উৎপাদন ক্ষমতা প্রদান করুন। যদি একই মেশিনে একাধিক প্রোফাইল প্রক্রিয়া করা হয়, সম্পূর্ণ প্রোফাইল পরিসীমা প্রদান করুন। এই তথ্যটি FangRong কে জেনেরিক মেশিনের পরিবর্তে উপযুক্ত রোলার ব্যবস্থা, কাজের পরিসীমা, ড্রাইভ সিস্টেম এবং টুলিং উদ্ধৃত করতে দেয়।
5. একটি মেশিন একাধিক ব্রাস প্রোফাইল মাপ পরিচালনা করতে পারে?
হ্যাঁ, যদি প্রোফাইলগুলি মেশিনের কাজের পরিসরের মধ্যে থাকে এবং রোলার সিস্টেমটি সামঞ্জস্য করা যায় বা বিনিময়যোগ্য টুলিং দিয়ে সজ্জিত করা যায়। যখন বেশ কয়েকটি প্রোফাইলে উল্লেখযোগ্যভাবে ভিন্ন ক্রস-সেকশন থাকে, তখন FangRong মূল্যায়ন করবে যে একটি মেশিন সম্পূর্ণ পরিসীমা কভার করতে পারে কিনা বা ডেডিকেটেড টুলিং বা পৃথক কনফিগারেশনগুলি উত্পাদনের জন্য আরও লাভজনক কিনা।
6. লিড টাইম, ওয়ারেন্টি এবং বিক্রয়োত্তর পরিষেবাগুলি কী কী?
স্ট্যান্ডার্ড মেশিনগুলির জন্য সাধারণত 30-60 দিনের প্রয়োজন হয়, যখন কাস্টমাইজড মেশিনগুলির জন্য অতিরিক্ত ইঞ্জিনিয়ারিং এবং পরীক্ষার সময় প্রয়োজন হতে পারে। স্ট্যান্ডার্ড ওয়ারেন্টি 12 মাস। FangRong প্রসবের পর ইনস্টলেশন নির্দেশিকা, অপারেটর প্রশিক্ষণ, কমিশনিং সহায়তা, প্রযুক্তিগত সহায়তা এবং খুচরা যন্ত্রাংশ পরিষেবা প্রদান করে।
ঠিকানা
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
টেলিফোন
ইমেইল