Whatsapp
আমরা বিভিন্ন শিল্প জুড়ে টিউব, বার এবং তারের উপকরণের জন্য তৈরি করা সোজা করা, কোল্ড ড্রয়িং, পয়েন্টিং, চেমফারিং, কাটিং, থ্রেড রোলিং মেশিন এবং ড্রয়িং ডাইস সহ নির্ভুল ধাতু প্রক্রিয়াকরণ সরঞ্জামগুলির একটি বিস্তৃত পরিসর অফার করি।
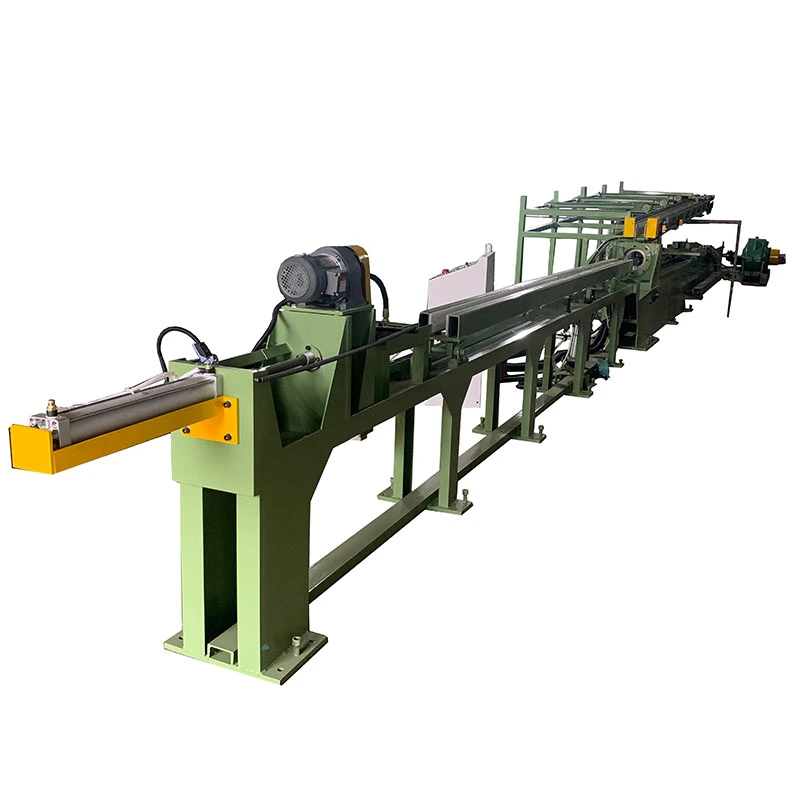
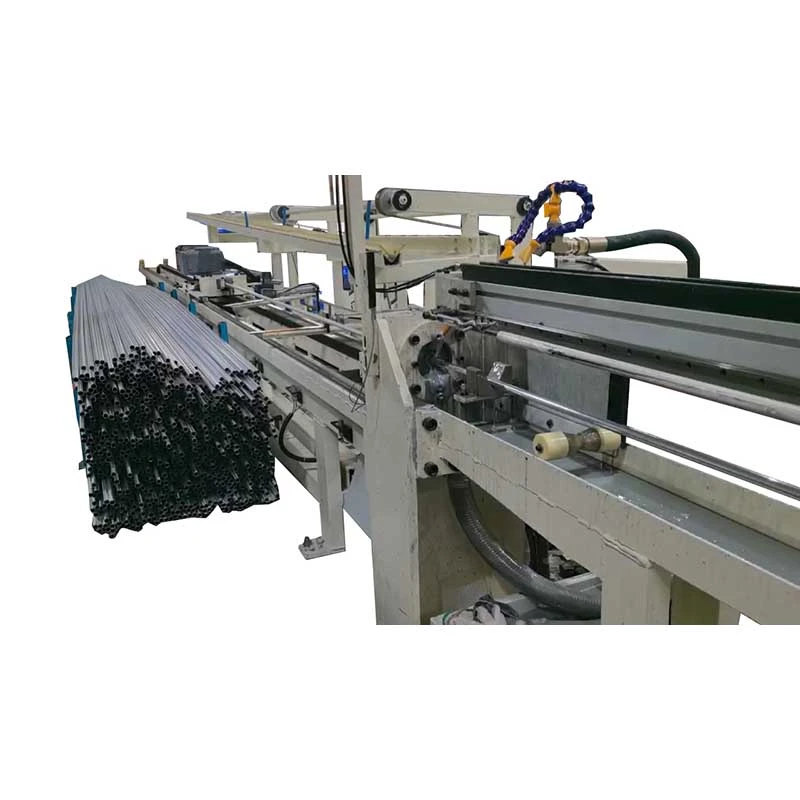
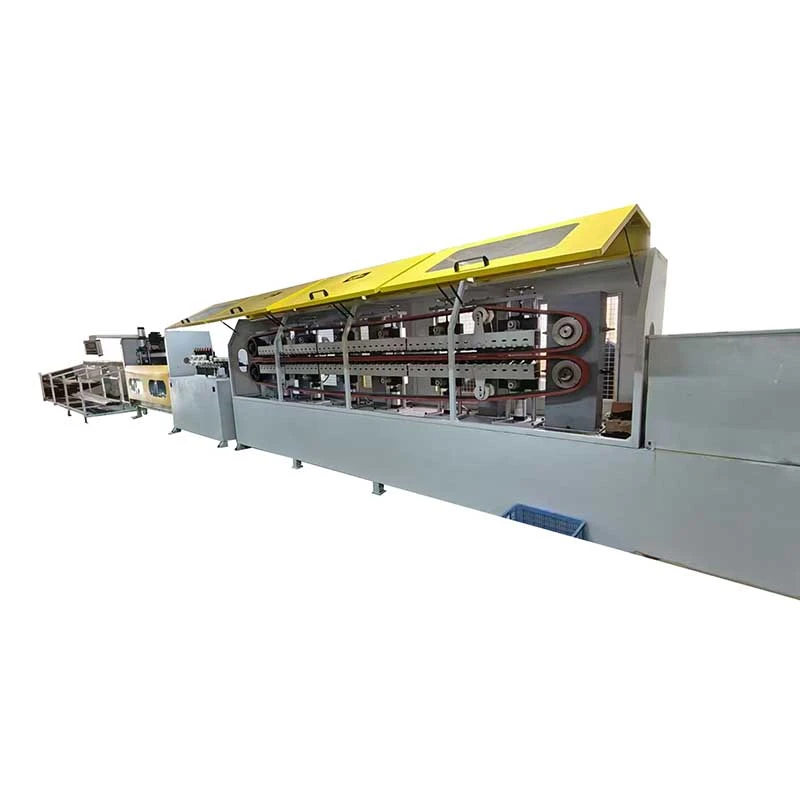
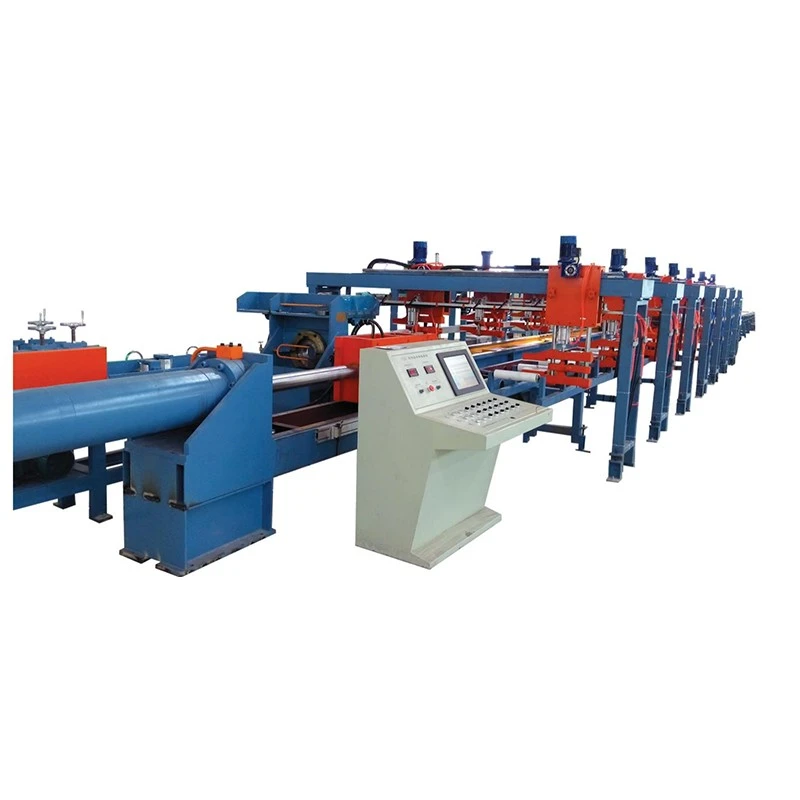
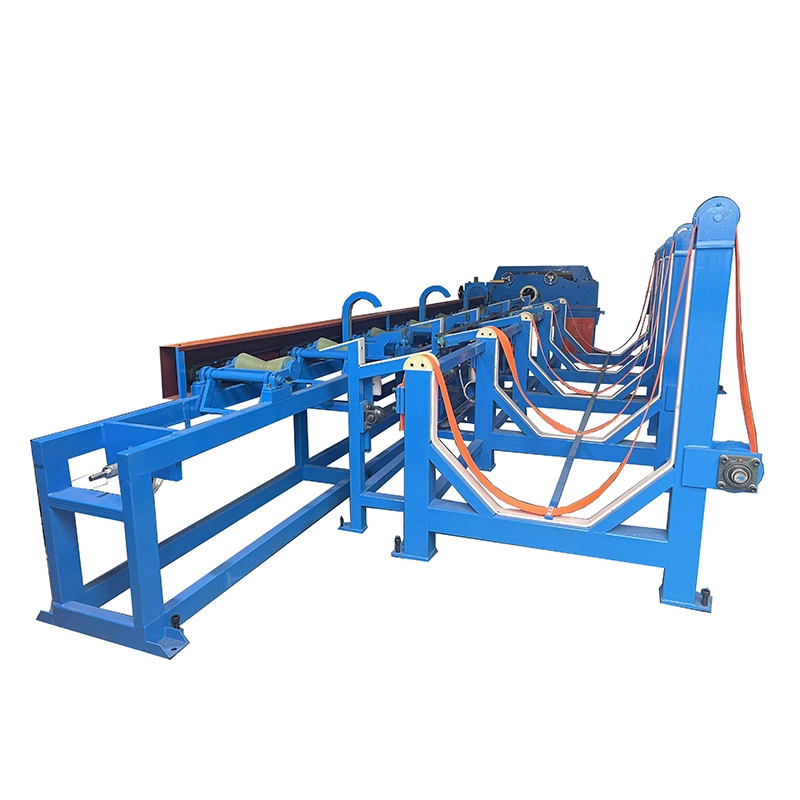
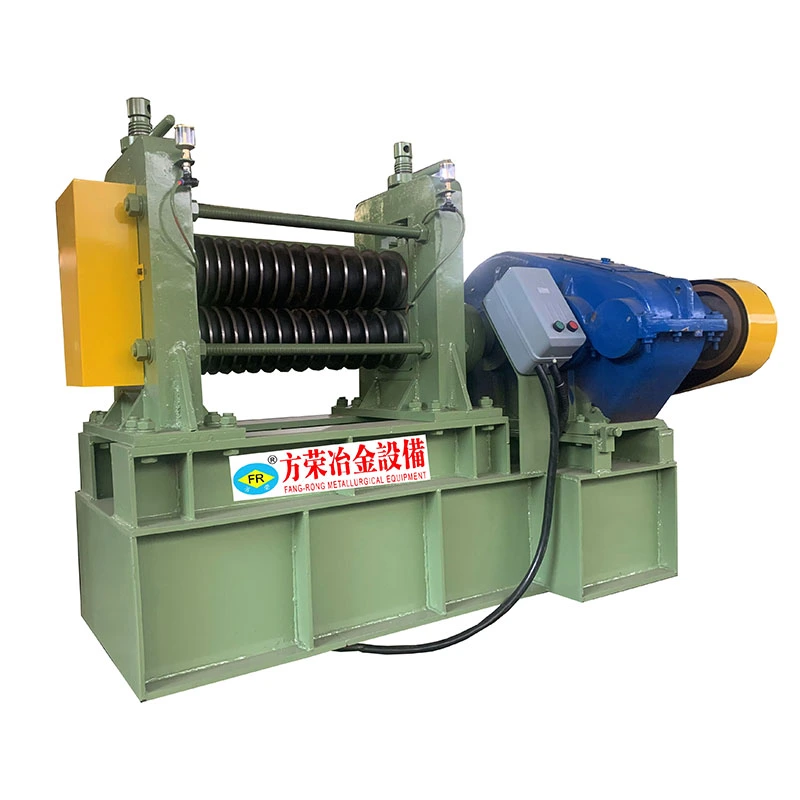
দকার্বন ইস্পাত অনুভূমিক সোজা মেশিনকার্বন ইস্পাত টিউব, পাইপ, বৃত্তাকার বার এবং অনুরূপ দীর্ঘ ধাতব ওয়ার্কপিসগুলির জন্য একটি মাল্টি-রোল সোজা করার সিস্টেম। এটি একাধিক পয়েন্ট থেকে নিয়ন্ত্রিত বিপরীত বাঁক প্রয়োগ করতে, উপাদানের নমন সংশোধন করতে এবং কাটা, মেশিনিং, ঢালাই বা সমাবেশের আগে সোজাতা উন্নত করতে ক্রসড রোলারগুলির একটি সিরিজ ব্যবহার করে।
FangRong FR সিরিজের মেশিনগুলি বিভিন্ন রোলার কনফিগারেশন এবং কাজের পরিসরে পাওয়া যায়, যা থেকে টিউব ব্যাস কভার করেφ4 মিমি থেকে φ180 মিমিএবং থেকে কঠিন বারφ10 মিমি থেকে φ90 মিমি. মডেলের উপর নির্ভর করে, সমাপ্ত সোজাতা পৌঁছাতে পারে≤0.1 মিমি/মিনির্দিষ্ট প্রক্রিয়াকরণ অবস্থার অধীনে।
মেশিনটি কার্বন স্টিলের পাশাপাশি অ্যালয় স্টিল, স্টেইনলেস স্টিল, তামা, অ্যালুমিনিয়াম এবং নির্বাচিত বিশেষ অ্যালয়গুলি প্রক্রিয়া করতে পারে। চূড়ান্ত মডেল নির্বাচন উপাদান গ্রেড, টিউব ব্যাস, প্রাচীর বেধ, বার ব্যাস, ইনকামিং সোজাতা, প্রয়োজনীয় সমাপ্ত সোজাতা এবং উত্পাদন গতি উপর নির্ভর করে।
FR সিরিজ একটি একক-পয়েন্ট সংশোধনের পরিবর্তে বহু-পয়েন্ট বিপরীত বাঁক ব্যবহার করে। প্রতিটি রোলার একটি নিয়ন্ত্রিত পরিমাণে বিকৃতি প্রয়োগ করার সময় ওয়ার্কপিসটি আবর্তিত হয় এবং আবর্তিত রোলারগুলির মাধ্যমে অগ্রসর হয়। যেহেতু ওয়ার্কপিসটি তার দৈর্ঘ্য বরাবর একাধিক অবস্থানে সংশোধন করা হয়েছে, শুধুমাত্র একটি বিন্দুতে সংশোধন করার পরিবর্তে স্থানীয় নমন ক্রমান্বয়ে হ্রাস করা হয়েছে।
কাজের ফলাফল বেলন অবস্থান, বেলন কোণ, উপাদান কঠোরতা, বিভাগের আকার, প্রাচীর বেধ এবং ইনকামিং বিকৃতির মধ্যে সম্পর্কের উপর নির্ভর করে। অপারেটররা তাই প্রতিটি স্পেসিফিকেশনের জন্য একটি নির্দিষ্ট সেটিংসের উপর নির্ভর না করে প্রকৃত উপাদান অনুযায়ী রোলার সেটিংস সামঞ্জস্য করে।
একটি সাধারণ সোজা করার চক্রের মধ্যে রয়েছে:
1. উপাদান খাওয়ানো:টিউব বা বারটি সোজা করার বিভাগে স্থাপন করা হয় এবং খাওয়ানো হয়।
2. প্রাথমিক নমন:প্রথম বেলন গোষ্ঠী বিদ্যমান বাঁকের বিপরীতে নিয়ন্ত্রিত বিকৃতি প্রবর্তন করে।
3. প্রগতিশীল সংশোধন:পরবর্তী রোলারগুলি ওয়ার্কপিস বরাবর অবশিষ্ট বিচ্যুতি সংশোধন করার জন্য বিকল্প নমন প্রয়োগ করে।
4. ঘূর্ণন এবং অগ্রসর আন্দোলন:ক্রসড রোলারগুলি মেশিনের মধ্য দিয়ে চলার সময় ওয়ার্কপিসটিকে ক্রমাগত ঘোরায়, সম্পূর্ণ পরিধির চারপাশে সংশোধন করার অনুমতি দেয়।
5. সূক্ষ্ম সমন্বয়:বেলন চাপ, কোণ এবং ফাঁক উপাদান এবং প্রয়োজনীয় সোজাতা অনুযায়ী সমন্বয় করা হয়.
6. সমাপ্ত পরিদর্শন:উপাদানটি পরবর্তী উত্পাদন অপারেশনে প্রবেশ করার আগে সরলতা এবং অন্যান্য নির্দিষ্ট মাত্রা পরীক্ষা করা হয়।
কার্বন ইস্পাত টিউব এবং বারগুলি ঘূর্ণায়মান, অঙ্কন, তাপ চিকিত্সা, শীতলকরণ, সঞ্চয়স্থান এবং পরিবহনের সময় নমন বিকাশ করতে পারে। এমনকি অপেক্ষাকৃত ছোট বিচ্যুতি স্বয়ংক্রিয় খাওয়ানো, কাটা, মেশিনিং, ঢালাই এবং সমাবেশের সময় সমস্যা তৈরি করতে পারে।
এফআর সিরিজটি এই উত্পাদন সমস্যাগুলি সমাধান করার জন্য ডিজাইন করা হয়েছে:
অসম সরলতা:মাল্টি-পয়েন্ট রিভার্স বাঁক অনুদৈর্ঘ্য বিকৃতি সংশোধন করে এবং সম্পূর্ণ কাজের দৈর্ঘ্যের উপর আরও সামঞ্জস্যপূর্ণ সোজাতা প্রদান করে।
অসামঞ্জস্যপূর্ণ ডাউনস্ট্রিম মেশিনিং:স্ট্রেটার স্টক খাওয়ানো, ক্ল্যাম্প, কাটা এবং মেশিনের জন্য সহজ, পরবর্তী ক্রিয়াকলাপগুলিতে প্রান্তিককরণ সমস্যাগুলি হ্রাস করে।
বিভিন্ন উপাদান আকার:FR সিরিজ টিউব এবং বার ব্যাসের বিস্তৃত পরিসর কভার করে, বিভিন্ন সরলতার প্রয়োজনীয়তার জন্য বিভিন্ন রোলার কাউন্ট উপলব্ধ।
উচ্চ উত্পাদন প্রয়োজনীয়তা:নির্বাচিত মডেলগুলি ক্রমাগত ক্রিয়াকলাপ এবং সামঞ্জস্যযোগ্য কাজের গতিকে সমর্থন করে, তাদের উত্পাদন লাইনের পাশাপাশি ব্যাচ প্রক্রিয়াকরণের জন্য উপযুক্ত করে তোলে।
ছোট ব্যাচ উত্পাদন:বিভিন্ন রোলার কনফিগারেশন নির্মাতাদের তাদের প্রকৃত পণ্য পরিসীমা অনুযায়ী মেশিনের আকার, সঠিকতা এবং বিনিয়োগের ভারসাম্য বজায় রাখতে দেয়।
ওয়ার্কপিসটি একক যোগাযোগ বিন্দুতে সংশোধন করার পরিবর্তে একাধিক ক্রসড রোলারের মধ্য দিয়ে যায়। এটি বেশ কয়েকটি অবস্থানে সংশোধন বিতরণ করে এবং অবশিষ্ট নমনকে আরও ধারাবাহিকভাবে নিয়ন্ত্রণ করতে সহায়তা করে।
FangRong FR সিরিজের মধ্যে বিভিন্ন রোলার ব্যবস্থা অফার করে। একটি উচ্চ রোলার গণনা সাধারণত নির্বাচন করা হয় যখন শক্ত সোজাতা প্রয়োজন হয় বা যখন উপাদানটির আরও নিয়ন্ত্রিত প্রগতিশীল সংশোধনের প্রয়োজন হয়। বেলন গণনা একা চূড়ান্ত ফলাফল নির্ধারণ করে না; উপাদান অবস্থা, ব্যাস, প্রাচীর বেধ, রোলার সেটিংস এবং ইনকামিং বিকৃতি এছাড়াও সোজাতা প্রভাবিত.
একই মেশিন প্ল্যাটফর্মটি প্রযোজ্য মডেল পরিসরের মধ্যে ফাঁপা এবং শক্ত বৃত্তাকার ওয়ার্কপিস উভয়ের জন্য কনফিগার করা যেতে পারে। টিউব প্রক্রিয়াকরণের জন্য প্রাচীরের বেধ এবং বিকৃতির প্রতিরোধের দিকে বিশেষ মনোযোগ প্রয়োজন, যখন কঠিন বারগুলির ব্যাস এবং উপাদান শক্তি বৃদ্ধির সাথে সাথে সাধারণত বৃহত্তর সংশোধন শক্তির প্রয়োজন হয়।
সরবরাহকৃত কনফিগারেশনে FR-76 এবং বৃহত্তর মডেলগুলি একটি কাজের পরিসীমা সহ ফ্রিকোয়েন্সি-ইনভার্টার গতি নিয়ন্ত্রণ ব্যবহার করে0-60 মি/মিনিট. FR-50 এবং ছোট মডেলের নির্বাচনযোগ্য গতি ব্যবহার করে9, 18, 27 বা 45 মি/মিনিট. প্রকৃত উৎপাদন গতি উপাদান গ্রেড, ওয়ার্কপিস মাত্রা, প্রয়োজনীয় সোজাতা এবং পৃষ্ঠের প্রয়োজনীয়তা দ্বারা নির্ধারিত করা উচিত।
মেশিন ফ্রেম, রোলার সমাবেশ এবং ট্রান্সমিশন সিস্টেম ক্রমাগত ধাতব-প্রক্রিয়াকরণ অ্যাপ্লিকেশনের জন্য ডিজাইন করা হয়েছে। কাঠামোটিকে অবশ্যই কাজের লোডের অধীনে রোলারের সারিবদ্ধতা বজায় রাখতে হবে কারণ রোলারের অবস্থানের ছোট পরিবর্তনও ওয়ার্কপিসের চূড়ান্ত সোজাতাকে প্রভাবিত করতে পারে।
উত্পাদন লাইনের উপর নির্ভর করে, মেশিনটি পিএলসি নিয়ন্ত্রণ, টাচস্ক্রিন অপারেশন, স্বয়ংক্রিয় খাওয়ানো এবং আনলোডিং এবং অন্যান্য অটোমেশন ফাংশন দিয়ে সজ্জিত হতে পারে। অটোমেশন স্তর উত্পাদন ভলিউম এবং ইন্টিগ্রেশন প্রয়োজনীয়তা অনুযায়ী নির্বাচন করা যেতে পারে।
এফআর সিরিজের মধ্যে সবচেয়ে গুরুত্বপূর্ণ নির্বাচন পার্থক্যটি কেবল মেশিনের আকার নয়। ক্রেতাদের তুলনা করা উচিতওয়ার্কপিসের ব্যাস, উপাদানের অবস্থা, প্রয়োজনীয় সোজাতা এবং রোলার কনফিগারেশনএকটি মডেল নির্বাচন করার আগে।
| কনফিগারেশন | সাধারণ নির্বাচন | শক্তি | বিবেচনা |
|---|---|---|---|
| 14 রোলার | স্ট্যান্ডার্ড সোজা করা | কম মেশিন খরচ এবং সহজ কনফিগারেশন | মানক সোজাতা যথেষ্ট হলে উপযুক্ত |
| 15 রোলার | ছোট-ব্যাসের ওয়ার্কপিস | ছোট টিউব এবং বারগুলির জন্য কম্প্যাক্ট কনফিগারেশন | মডেল-নির্দিষ্ট কাজের পরিসীমা অবশ্যই পরীক্ষা করা উচিত |
| 16 রোলার | উচ্চতর সরলতা প্রয়োজন | স্ট্যান্ডার্ড কনফিগারেশনের চেয়ে বেশি সংশোধন পয়েন্ট | নির্বাচিত ছোট-ব্যাসের নির্ভুলতা অ্যাপ্লিকেশনের জন্য দরকারী |
| 17 রোলার | নির্ভুল উত্পাদন | আরও প্রগতিশীল সংশোধন এবং শক্ত সোজা করার ক্ষমতা | উচ্চ মেশিন খরচ এবং বড় পদচিহ্ন |
| 20 রোলার | উচ্চ নির্ভুলতা সোজা | সরলতা প্রয়োজনীয়তা দাবি করার জন্য আরো সংশোধন পয়েন্ট | উচ্চ বিনিয়োগ; অ্যাপ্লিকেশনটি থেকে উপকৃত হলেই নির্বাচন করুন |
প্রায় প্রয়োজন অ্যাপ্লিকেশনের জন্য≤0.3 মিমি/মি, একটি স্ট্যান্ডার্ড 14-রোলার কনফিগারেশন উপাদান এবং ইনকামিং অবস্থার উপর নির্ভর করে যথেষ্ট হতে পারে। যখন গ্রাহকের আরও শক্ত সরলতার প্রয়োজন হয়, 17- বা 20-রোলার কনফিগারেশন অতিরিক্ত সংশোধন পর্যায় প্রদান করতে পারে।
উদাহরণস্বরূপ, সরবরাহকৃত FR স্পেসিফিকেশন দেখায়20টি রোলার সহ FR-50 ≤0.1 মিমি/মি, যখন 17 বা 20 রোলার সহ FR-76 এ নির্দিষ্ট করা হয়েছে≤0.2 মিমি/মি. অতএব, একটি 20-রোলার কনফিগারেশন স্বয়ংক্রিয়ভাবে প্রতিটি মডেলে একই সরলতা অর্জন হিসাবে বর্ণনা করা উচিত নয়।
| আইটেম | টিউব / পাইপ | কঠিন গোলাকার বার |
|---|---|---|
| মূল পরামিতি | বাইরের ব্যাস এবং প্রাচীর বেধ | বার ব্যাস |
| বিকৃতি উদ্বেগ | সরলতা এবং সম্ভাব্য বিভাগ বিকৃতি | সরলতা এবং সংশোধন বল |
| উপাদান বিবেচনা | প্রাচীর বেধ দৃঢ়তা প্রভাবিত করে | ব্যাস এবং শক্তি দৃঢ়ভাবে প্রয়োজনীয় সংশোধন প্রভাবিত করে |
| সাধারণ ডাউনস্ট্রিম অপারেশন | কাটিং, ঢালাই, অঙ্কন, মেশিনিং, সমাবেশ | টার্নিং, গ্রাইন্ডিং, ফরজিং, মেশিনিং, অ্যাসেম্বলি |
| প্রয়োজনীয়তা | স্ট্যান্ডার্ড কনফিগারেশন | যথার্থ কনফিগারেশন |
|---|---|---|
| সাধারণ সোজাতা লক্ষ্য | ≤0.3 মিমি/মি | নির্দিষ্ট মডেলে ≤0.1 মিমি/মি পর্যন্ত |
| রোলার কনফিগারেশন | সাধারণত 14-15 রোলার | নির্বাচিত 16-20 রোলার কনফিগারেশন |
| জন্য সবচেয়ে উপযুক্ত | সাধারণ শিল্প প্রক্রিয়াকরণ | যথার্থ যন্ত্র এবং দাবি সমাবেশ অ্যাপ্লিকেশন |
| মেশিন বিনিয়োগ | নিম্ন | উচ্চতর |
একা ব্যাস দ্বারা একটি সোজা মেশিন নির্বাচন করবেন না. একটি সঠিক সুপারিশের জন্য, নিম্নলিখিত তথ্য প্রদান করুন:
1. ওয়ার্কপিস প্রকার:টিউব, পাইপ, কঠিন বৃত্তাকার বার বা অন্যান্য বৃত্তাকার বিভাগ।
2. উপাদান:কার্বন ইস্পাত গ্রেড, খাদ ইস্পাত গ্রেড বা অন্যান্য উপাদান।
3. টিউবের মাত্রা:বাইরের ব্যাস এবং প্রাচীর বেধ।
4. বার মাত্রা:কঠিন বার ব্যাস।
5. ইনকামিং সোজাতা:সোজা করার আগে সর্বাধিক নমন বা পরিমাপিত বিচ্যুতি।
6. প্রয়োজনীয় সমাপ্ত সোজাতা:উদাহরণস্বরূপ ≤0.3 মিমি/মি, ≤0.2 মিমি/মি বা একটি কঠোর প্রকল্প-নির্দিষ্ট প্রয়োজনীয়তা।
7. উৎপাদনের প্রয়োজনীয়তা:প্রয়োজনীয় আউটপুট, কাজের দৈর্ঘ্য এবং লক্ষ্য লাইনের গতি।
8. পৃষ্ঠের প্রয়োজনীয়তা:সমাপ্ত উপাদান একটি পালিশ, প্রলিপ্ত বা অন্যথায় সংবেদনশীল পৃষ্ঠ আছে কিনা.
এই তথ্যটি অপ্রয়োজনীয়ভাবে একটি বড় আকারের মেশিন নির্বাচন করার পরিবর্তে রোলার কনফিগারেশন, মেশিনের আকার এবং অপারেটিং পরামিতিগুলিকে প্রকৃত উত্পাদন প্রয়োজনীয়তার সাথে মেলে।
FangRong FR সিরিজে FR-20 থেকে FR-180 পর্যন্ত 13টি স্ট্যান্ডার্ড কনফিগারেশন রয়েছে। মান পরিসীমা থেকে টিউব কভারφ4 মিমি থেকে φ180 মিমিএবং থেকে কঠিন বারφ10 মিমি থেকে φ90 মিমি. নীচের টেবিলটি মডেল নির্বাচন রেফারেন্সের জন্য; চূড়ান্ত স্পেসিফিকেশন গ্রাহকের প্রকৃত উপাদান এবং প্রক্রিয়া শর্তাবলী বিরুদ্ধে নিশ্চিত করা উচিত.
| মডেল | সর্বোচ্চ টিউব Ø | মিন. টিউব Ø | সর্বোচ্চ বার Ø | সরলতা | রোলার সেট | গতি (মি/মিনিট) | শক্তি (কিলোওয়াট) | ওজন (কেজি) | মাত্রা (মিমি) |
|---|---|---|---|---|---|---|---|---|---|
| FR-180 (17) | φ180 | φ60 | φ90 | ≤0.3 মিমি/মি | 17 | — | 55 | ২৫,০০০ | 4200×1800×1500 |
| FR-150 (17) | φ150 | φ58 | φ70 | ≤0.3 মিমি/মি | 17 | — | 30/37 | 12,000 | 4100×2280×1700 |
| FR-120 (14) | φ120×T3.0 | φ৩৮ | φ50 | ≤0.3 মিমি/মি | 14 | — | 30 | 9,000 | 3250×1450×1250 |
| FR-100 (14) | φ89×T3.0 | φ28 | φ32 | ≤0.3 মিমি/মি | 14 | 0-60 | 15 | 5,000 | 2350×1560×1160 |
| FR-100 (17) | φ89×T3.0 | φ28 | φ32 | ≤0.2 মিমি/মি | 17 | 0-60 | 18 | 5,000 | 2700×1560×1160 |
| FR-76 (14) | φ60×T3.0 | φ16 | φ22 | ≤0.3 মিমি/মি | 14 | 0-60 | 11 | 2,500 | 2250×1560×1160 |
| FR-76 (17) | φ76×T3.0 | φ18 | φ25 | ≤0.2 মিমি/মি | 17 | 0-60 | 15 | 3,500 | 2560×1560×1160 |
| FR-76 (20) | φ76×T3.0 | φ18 | φ25 | ≤0.2 মিমি/মি | 20 | 0-60 | 15 | ৫,৪০০ | 3250×1500×1250 |
| FR-50 (14) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.3 মিমি/মি | 14 | 9/18/27/45 | 7.5 | 1,500 | 1750×1120×1040 |
| FR-50 (20) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.1 মিমি/মি | 20 | 9/18/27/45 | 7.5 | 2,000 | 2200×1120×1040 |
| FR-25 (14) | φ25 | φ6 | φ12 | ≤0.3 মিমি/মি | 14 | 9/18/27/45 | 4 | 1,000 | 1300×900×950 |
| FR-25 (16) | φ25 | φ6 | φ12 | ≤0.2 মিমি/মি | 16 | 9/18/27/45 | 4 | 1,100 | 1800×1100×950 |
| FR-20 (15) | φ16×T2.0 | φ4 | φ10 | ≤0.3 মিমি/মি | 15 | 9/18/27/45 | 3 | 700 | 1100×1050×950 |
নোট:T টিউব প্রাচীর বেধ নির্দেশ করে। মাত্রা, শক্তি এবং কাজের পরিসীমা চূড়ান্ত মেশিন কনফিগারেশনের সাথে পরিবর্তিত হতে পারে। FR-76 এবং 0-60 m/min সহ তালিকাভুক্ত বড় মডেলগুলির জন্য, গতি একটি ফ্রিকোয়েন্সি ইনভার্টার দ্বারা নিয়ন্ত্রিত হয়। FR-50 এবং ছোট মডেলগুলি 9/18/27/45 মি/মিনিট নির্বাচনযোগ্য যান্ত্রিক গতি ব্যবহার করে।
মেশিনটি ঘূর্ণায়মান, অঙ্কন, তাপ চিকিত্সা বা অন্যান্য প্রক্রিয়ার পরে ব্যবহৃত হয় যেখানে টিউবগুলি অনুদৈর্ঘ্য নমন বিকাশ করতে পারে। সোজা করা টিউবগুলি তারপরে কাটা, মেশিনিং, ঢালাই বা সমাবেশে এগিয়ে যেতে পারে।
বৃত্তাকার বারগুলির জন্য, বাঁক, গ্রাইন্ডিং, ফরজিং, মেশিনিং বা স্বয়ংক্রিয় খাওয়ানোর আগে সোজা করা বার স্টকের অবস্থার উন্নতি করে। মডেল নির্বাচন প্রধানত বারের ব্যাস, উপাদান শক্তি এবং প্রয়োজনীয় সোজাতার উপর নির্ভর করে।
শ্যাফ্ট, কাঠামোগত উপাদান, স্টিয়ারিং-সম্পর্কিত অংশ, শক শোষক উপাদান এবং অন্যান্য স্বয়ংচালিত অ্যাপ্লিকেশনগুলিতে ব্যবহৃত গোল টিউব এবং বারগুলির জন্য উপযুক্ত যেখানে সোজা স্টক ডাউনস্ট্রিম মেশিনিং এবং সমাবেশকে উন্নত করে।
কার্বন ইস্পাত রড, টিউব এবং স্ট্রাকচারাল উপাদানগুলির জন্য ব্যবহৃত হয় যা তৈরি, কাটা বা ইনস্টলেশনের আগে উন্নত সরলতা প্রয়োজন।
শিল্প পাইপিং এবং শক্তি সরঞ্জামগুলিতে ব্যবহৃত কার্বন ইস্পাত এবং খাদ ইস্পাত টিউবগুলিকে আরও মেশিন বা সমাবেশের আগে সোজা করার প্রয়োজন হতে পারে। প্রয়োজনীয় সোজাতা প্রযোজ্য পণ্য মান এবং অ্যাপ্লিকেশন অনুযায়ী নির্দিষ্ট করা উচিত।
এফআর সিরিজটি মেটাল প্রসেসিং লাইনে একত্রিত করা যেতে পারে যা মেশিনিং, ওয়েল্ডিং, অ্যাসেম্বলি এবং অন্যান্য ফ্যাব্রিকেশন প্রক্রিয়ার জন্য সোজা টিউব এবং বার সরবরাহ করে।
সোজা এবং ধাতু প্রক্রিয়াকরণ সরঞ্জাম অভিজ্ঞতা
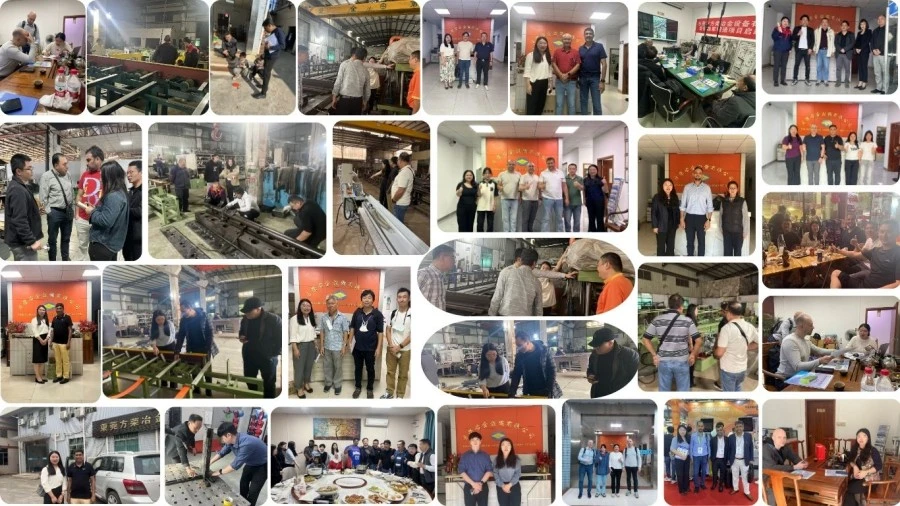
FangRong 1998 সালে প্রতিষ্ঠিত হয়েছিল এবং স্ট্রেইটনিং মেশিন, কোল্ড ড্রয়িং ইকুইপমেন্ট এবং সম্পর্কিত ধাতুবিদ্যার যন্ত্রপাতি নিয়ে এর ব্যবসা গড়ে তুলেছে। সংস্থাটি ডংগুয়ান এবং ইয়াংজিয়াং, গুয়াংডং-এ উত্পাদন সুবিধাগুলি পরিচালনা করে, আন্তর্জাতিক বাজারে টিউব, বার এবং ধাতু প্রক্রিয়াকরণ গ্রাহকদের পরিবেশন করে।
প্রকৌশল প্রকৃত workpiece উপর ভিত্তি করে
আমরা একা ব্যাস থেকে একটি সোজা মেশিন নির্বাচন করি না। উপাদান গ্রেড, টিউব প্রাচীর বেধ, বার ব্যাস, ইনকামিং বাঁক, সমাপ্ত সোজাতা এবং প্রয়োজনীয় থ্রুপুট সব মেশিন কনফিগারেশন প্রভাবিত করে। যেখানে প্রয়োজন, গ্রাহকরা মেশিন চূড়ান্ত করার আগে পরীক্ষার জন্য প্রকৃত নমুনা সরবরাহ করতে পারেন।
চালানের আগে ফ্যাক্টরি টেস্টিং
মেশিনগুলি যান্ত্রিক অপারেশন, রোলার সারিবদ্ধকরণ, কম্পন, মোটর কারেন্ট, তৈলাক্তকরণ, বৈদ্যুতিক সুরক্ষা এবং সোজা করার কার্যকারিতার জন্য পরীক্ষা করা হয়। যেখানে গ্রাহকের নমুনা পাওয়া যায়, সেখানে প্রস্তাবিত কনফিগারেশন যাচাই করার জন্য প্রকৃত টিউব বা বার ব্যবহার করে পূর্ণ-লোড পরীক্ষা করা যেতে পারে।
দুটি উৎপাদন সুবিধা
ডংগুয়ান ফাংগ্রং ধাতব যন্ত্রপাতি কোং, লিমিটেডডালাং টাউন, ডংগুয়ান সিটি, গুয়াংডং প্রদেশে অবস্থিত এবং কোম্পানির প্রধান উত্পাদন এবং প্রকৌশল ঘাঁটিগুলির মধ্যে একটি হিসাবে কাজ করে।
ইয়াংজিয়াং ফ্যাংরং মেশিনারি কোং, লিমিটেডইয়াংডং জেলা, ইয়াংজিয়াং সিটি, গুয়াংডং প্রদেশে অবস্থিত এবং সরঞ্জাম উত্পাদন এবং উত্পাদন ক্ষমতা সমর্থন করে।
সম্মিলিত উত্পাদন ক্ষমতা প্রতি বছর 650 মেশিন অতিক্রম করে, সোজা করা, ঠান্ডা অঙ্কন এবং সম্পর্কিত ধাতব প্রক্রিয়াকরণ সরঞ্জামগুলিকে কভার করে।
প্রতিটি মেশিন প্রকৌশল পর্যালোচনা, উপাদান পরিদর্শন, মেশিনিং, উপ-সমাবেশ, চূড়ান্ত সমাবেশ, বৈদ্যুতিক এবং পিএলসি সেটআপ, চালানের আগে পরীক্ষা এবং চূড়ান্ত পরিদর্শনের মধ্য দিয়ে যায়।
প্রধান উত্পাদন পর্যায়ে অন্তর্ভুক্ত:
1. প্রকৌশল পর্যালোচনা— ওয়ার্কপিসের মাত্রা, উপাদানের বৈশিষ্ট্য, সরলতার প্রয়োজনীয়তা এবং মেশিন কনফিগারেশন নিশ্চিত করুন।
2. কাঁচামাল পরিদর্শন- মেশিন করার আগে কেনা ইস্পাত এবং মূল উপাদানগুলি পরীক্ষা করুন।
3. নির্ভুলতা যন্ত্র— ইঞ্জিনিয়ারিং অঙ্কন অনুযায়ী মেশিন ফ্রেম, রোলার সমাবেশ এবং অন্যান্য উপাদান।
4. উপ-সমাবেশ এবং চূড়ান্ত সমাবেশ— ট্রান্সমিশন, রোলার, তৈলাক্তকরণ, বৈদ্যুতিক এবং নিয়ন্ত্রণ ব্যবস্থা একত্রিত করুন।
5. PLC প্রোগ্রামিং এবং কমিশনিং- মেশিনের স্পেসিফিকেশন অনুযায়ী কন্ট্রোল সিস্টেম কনফিগার করুন।
6. লোড টেস্টিং- নিষ্ক্রিয় এবং কাজের অবস্থার অধীনে মেশিন অপারেশন যাচাই করুন।
7. চূড়ান্ত পরিদর্শন— সোজাতা, রোলার সারিবদ্ধতা, কম্পন, বৈদ্যুতিক নিরাপত্তা, তৈলাক্তকরণ এবং অন্যান্য নির্দিষ্ট পরামিতি পরীক্ষা করুন।
চালানের আগে, কার্বন ইস্পাত অনুভূমিক সোজা করার মেশিনটি একটি নিষ্ক্রিয় চলমান পরীক্ষা এবং একটি লোড পরীক্ষার মধ্য দিয়ে যেতে পারে। স্ট্যান্ডার্ড কারখানা পরিদর্শন প্রক্রিয়া যান্ত্রিক অপারেশন, রোলার প্রান্তিককরণ, কম্পন, মোটর কারেন্ট, তৈলাক্তকরণ এবং বৈদ্যুতিক নিরাপত্তা পরীক্ষা অন্তর্ভুক্ত করে। যখন গ্রাহকের নমুনা সরবরাহ করা হয়, তখন সম্মত প্রয়োজনীয়তাগুলির বিরুদ্ধে সোজা করার কার্যক্ষমতা যাচাই করতে প্রকৃত টিউব বা বারগুলি প্রক্রিয়া করা যেতে পারে।
FangRong একটি বজায় রাখেISO 9001:2015মান ব্যবস্থাপনা সিস্টেম এবং প্রযোজ্য বাজারের জন্য CE-প্রত্যয়িত মানক মেশিন কনফিগারেশন প্রদান করে। কোম্পানির সরঞ্জাম-সম্পর্কিত পেটেন্টও রয়েছে এবং কাস্টমাইজড স্ট্রেটেনিং এবং মেটাল প্রসেসিং সরঞ্জাম ডিজাইন করার অভিজ্ঞতা রয়েছে।
মেশিন মডেল এবং গন্তব্য বাজার অনুযায়ী সার্টিফিকেশন এবং পরিদর্শন নথি প্রদান করা যেতে পারে। যেখানে একটি প্রকল্পের অতিরিক্ত কমপ্লায়েন্স ডকুমেন্টেশনের প্রয়োজন হয়, সেখানে অর্ডার বসানোর আগে প্রয়োজনীয়তা নিশ্চিত করা উচিত।
চালানের আগে, মেশিনটি তার পরিবহন পদ্ধতি অনুসারে পরিষ্কার, পরিদর্শন এবং প্রস্তুত করা হয়। বৈদ্যুতিক উপাদান এবং উন্মুক্ত নির্ভুল অংশগুলি পরিবহনের সময় আর্দ্রতা, ধুলো এবং প্রভাব থেকে সুরক্ষিত থাকে।
মেশিনটি সাধারণত কারখানা পরিদর্শন এবং গ্রাহকের গ্রহণযোগ্যতার প্রয়োজনীয়তা সম্পন্ন হওয়ার পরে পাঠানো হয়। ফাউন্ডেশন অঙ্কন, অ্যাঙ্কর বোল্ট লেআউট এবং ইনস্টলেশন তথ্য সরবরাহের আগে সরবরাহ করা যেতে পারে যাতে গ্রাহকদের ওয়ার্কশপ আগে থেকেই প্রস্তুত করতে সহায়তা করে।
স্ট্যান্ডার্ড FR-20 থেকে FR-100 মডেলের জন্য সাধারণত প্রায় প্রয়োজন হয়30-60 দিনউৎপাদনের জন্য, যখন বৃহত্তর FR-120 এবং তার উপরে মডেলের জন্য সাধারণত প্রায় প্রয়োজন হয়60-90 দিন. চূড়ান্ত বিতরণ সময় মেশিন কনফিগারেশন এবং অর্ডার প্রয়োজনীয়তা উপর নির্ভর করে।
স্ট্যান্ডার্ড ওয়ারেন্টি সময়কালকমিশনিং থেকে 12 মাস. FangRong দূরবর্তী সমস্যা সমাধানের সহায়তা প্রদান করে এবং প্রয়োজনে সাইটে ইনস্টলেশন এবং কমিশনিং ব্যবস্থা করতে পারে। অপারেটর প্রশিক্ষণ সাধারণত প্রায় জন্য ব্যবস্থা করা হয়3-5 দিনকমিশন করার সময়।
স্ট্যান্ডার্ড FR সিরিজ থেকে টিউব ব্যাস কভারφ4 মিমি থেকে φ180 মিমিএবং থেকে কঠিন বৃত্তাকার বারφ10 মিমি থেকে φ90 মিমি. ব্যবহারযোগ্য পরিসরটি মডেল-নির্দিষ্ট, তাই উদ্ধৃতি অনুরোধ করার সময় টিউবের ব্যাস, প্রাচীরের বেধ বা বারের ব্যাস প্রদান করা উচিত।
স্ট্যান্ডার্ড কনফিগারেশন কাছাকাছি নির্দিষ্ট করা হয়≤0.3 মিমি/মি, যখন নির্বাচিত কনফিগারেশন কঠোর ফলাফল প্রদান করে। উদাহরণস্বরূপ, 20 রোলার সহ FR-50 এ নির্দিষ্ট করা হয়েছে≤0.1 মিমি/মি, যখন নির্বাচিত FR-25, FR-76 এবং FR-100 কনফিগারেশন ≤0.2 মিমি/মি এ নির্দিষ্ট করা হয়েছে। প্রকৃত কর্মক্ষমতা উপাদান, মাত্রা, ইনকামিং বিকৃতি এবং মেশিন সেটিংস উপর নির্ভর করে।
শুধুমাত্র সর্বোচ্চ রোলার গণনা বেছে নেওয়ার পরিবর্তে প্রয়োজনীয় সমাপ্ত সোজাতা দিয়ে শুরু করুন। একটি 14-রোলার মেশিন স্ট্যান্ডার্ড প্রয়োজনীয়তার জন্য যথেষ্ট হতে পারে, যখন 17- বা 20-রোলার কনফিগারেশনগুলি নির্বাচিত নির্ভুল অ্যাপ্লিকেশনগুলির জন্য আরও উপযুক্ত। চূড়ান্ত পছন্দ এছাড়াও workpiece মাত্রা এবং উপাদান অবস্থার উপর নির্ভর করে।
হ্যাঁ, নির্বাচিত এফআর মডেলগুলি তাদের নির্দিষ্ট ব্যাসের সীমার মধ্যে উভয় টিউব এবং কঠিন বৃত্তাকার বারগুলির জন্য কনফিগার করা যেতে পারে। যাইহোক, টিউব প্রাচীর বেধ এবং কঠিন বারের ব্যাস প্রয়োজনীয় রোলার কনফিগারেশন এবং কাজের পরামিতিগুলিকে প্রভাবিত করে, তাই মডেল নির্বাচনের অনুরোধ করার সময় উভয় পণ্যের ধরন অন্তর্ভুক্ত করা উচিত।
অনুগ্রহ করে উপাদানের গ্রেড, টিউবের বাইরের ব্যাস এবং প্রাচীরের বেধ বা বারের ব্যাস, ওয়ার্কপিসের দৈর্ঘ্য, আগত সোজাতা, প্রয়োজনীয় সমাপ্ত সোজাতা, প্রয়োজনীয় উত্পাদন গতি এবং আনুমানিক বার্ষিক বা মাসিক আউটপুট প্রদান করুন। নমুনা উপাদান বা অঙ্কন দরকারী যখন অ্যাপ্লিকেশন আঁট সোজা বা পৃষ্ঠের প্রয়োজনীয়তা আছে.
স্ট্যান্ডার্ড কনফিগারেশনে তালিকাভুক্ত FR-50 এবং ছোট মডেলের নির্বাচনযোগ্য গতি ব্যবহার করে9/18/27/45 মি/মিনিট. FR-76 এবং বড় তালিকাভুক্ত মডেলগুলি পরিবর্তনশীল গতি নিয়ন্ত্রণের জন্য একটি ফ্রিকোয়েন্সি বৈদ্যুতিন সংকেতের মেরু বদল ব্যবহার করে0-60 মি/মিনিট. উপযুক্ত গতি উপাদান এবং সমাপ্ত পণ্য প্রয়োজনীয়তা অনুযায়ী নির্বাচন করা উচিত.
হ্যাঁ। যখন অ্যাপ্লিকেশন যাচাইকরণের প্রয়োজন হয় তখন গ্রাহকরা মেশিন পরীক্ষার জন্য প্রতিনিধি ওয়ার্কপিস সরবরাহ করতে পারেন। চালানের আগে রোলার কনফিগারেশন, সোজা করার সেটিংস এবং সমাপ্ত সোজাতা মূল্যায়ন করতে টেস্টিং ব্যবহার করা যেতে পারে।
FangRong ডেলিভারির আগে ফাউন্ডেশন ড্রয়িং এবং অ্যাঙ্কর বল্ট লেআউট প্রদান করতে পারে। 3-5 দিনের সাধারণ অপারেটর প্রশিক্ষণ সহ অন-সাইট ইনস্টলেশন এবং কমিশনিংয়ের ব্যবস্থা করা যেতে পারে। স্ট্যান্ডার্ড ওয়ারেন্টি সময়কাল কমিশনিং থেকে 12 মাস, সমস্যা সমাধানের জন্য দূরবর্তী প্রযুক্তিগত সহায়তা উপলব্ধ।
ঠিকানা
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
টেলিফোন
ইমেইল