Whatsapp
আমরা বিভিন্ন শিল্প জুড়ে টিউব, বার এবং তারের উপকরণের জন্য তৈরি করা সোজা করা, কোল্ড ড্রয়িং, পয়েন্টিং, চেমফারিং, কাটিং, থ্রেড রোলিং মেশিন এবং ড্রয়িং ডাইস সহ নির্ভুল ধাতু প্রক্রিয়াকরণ সরঞ্জামগুলির একটি বিস্তৃত পরিসর অফার করি।
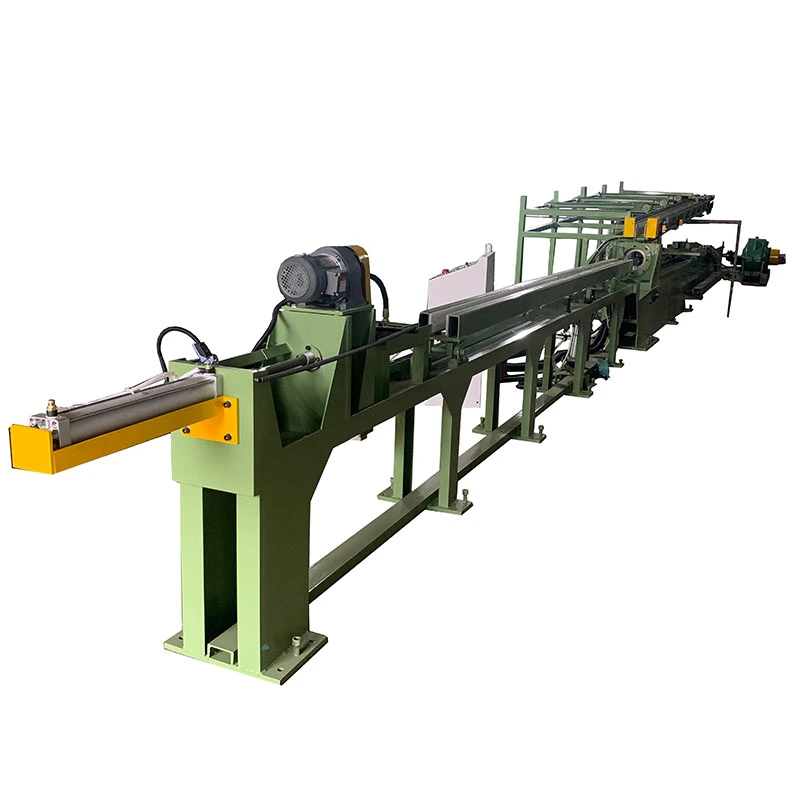
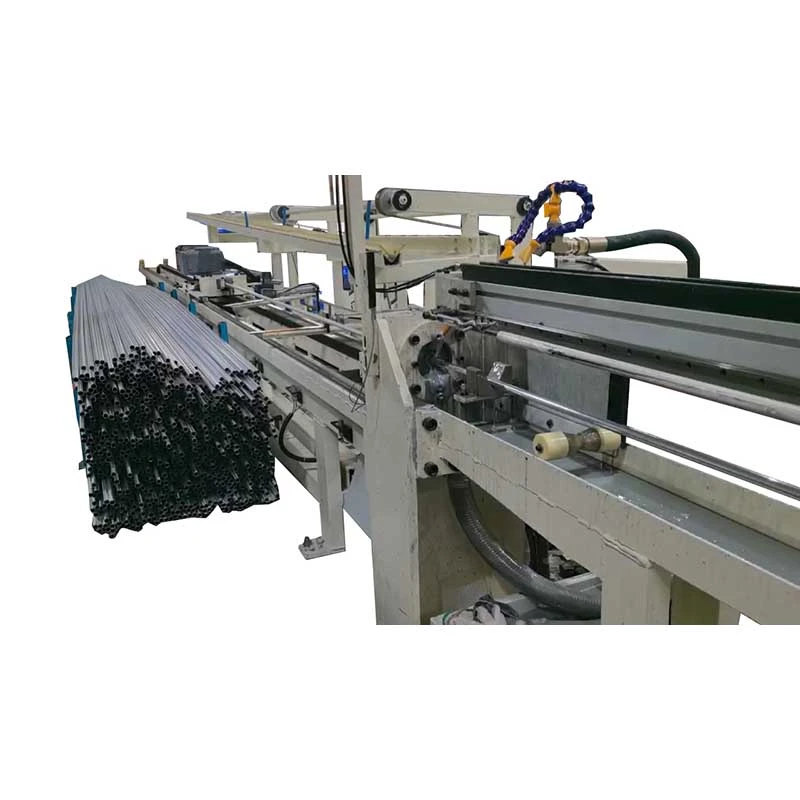
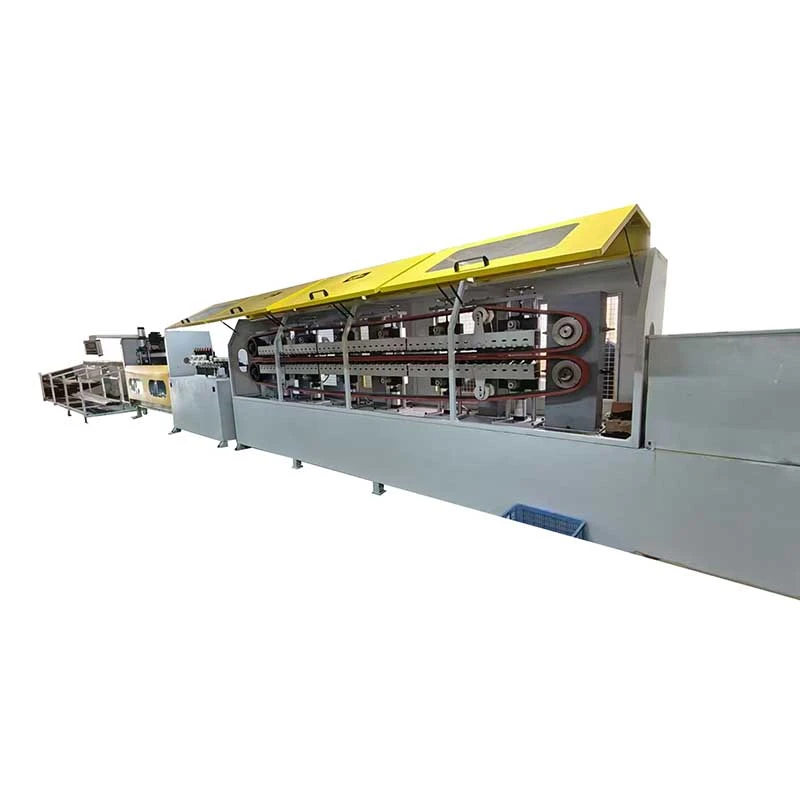
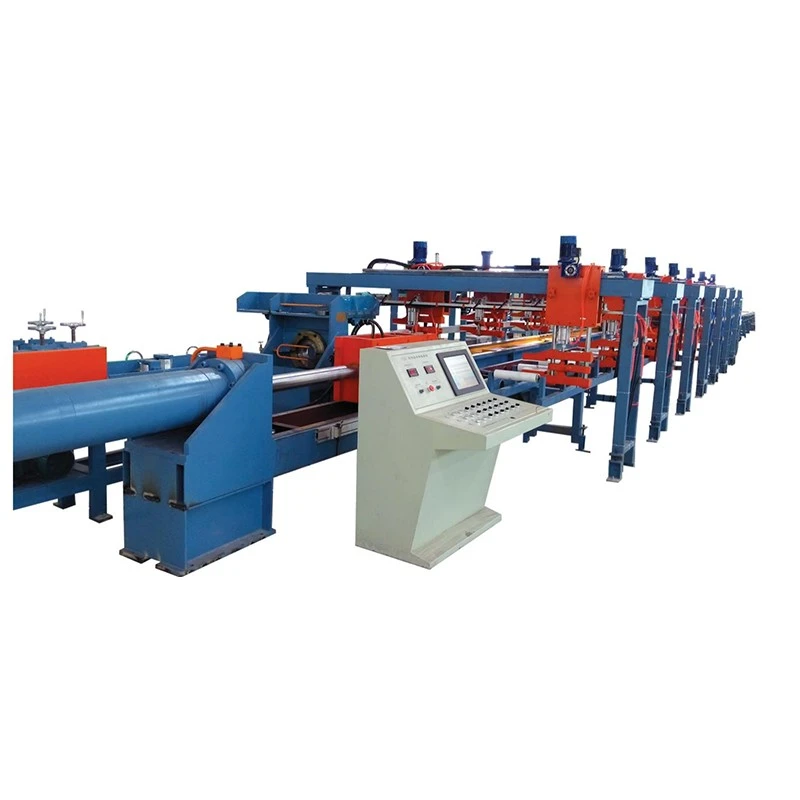
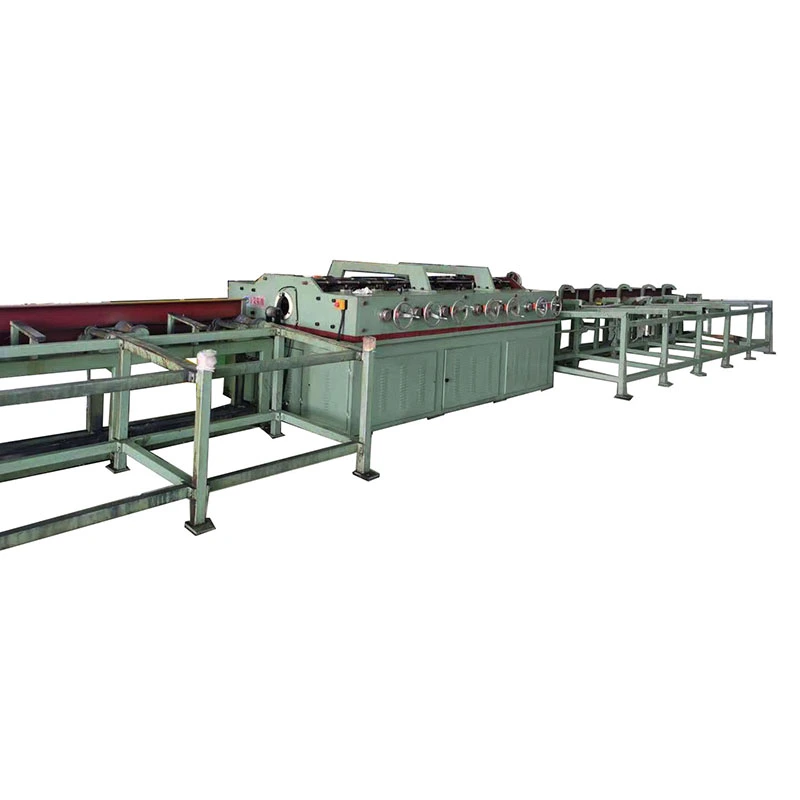
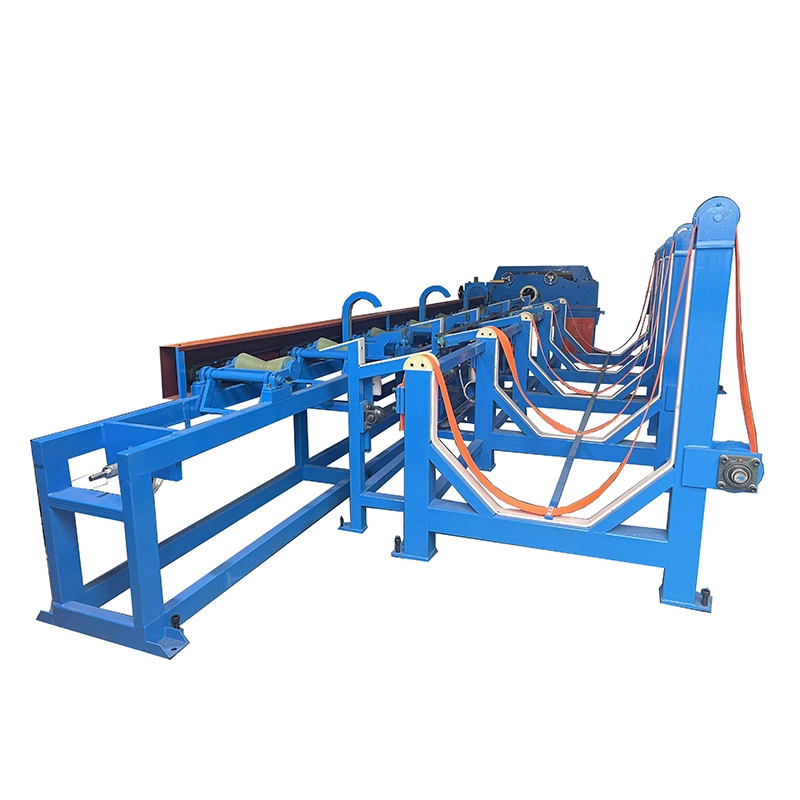
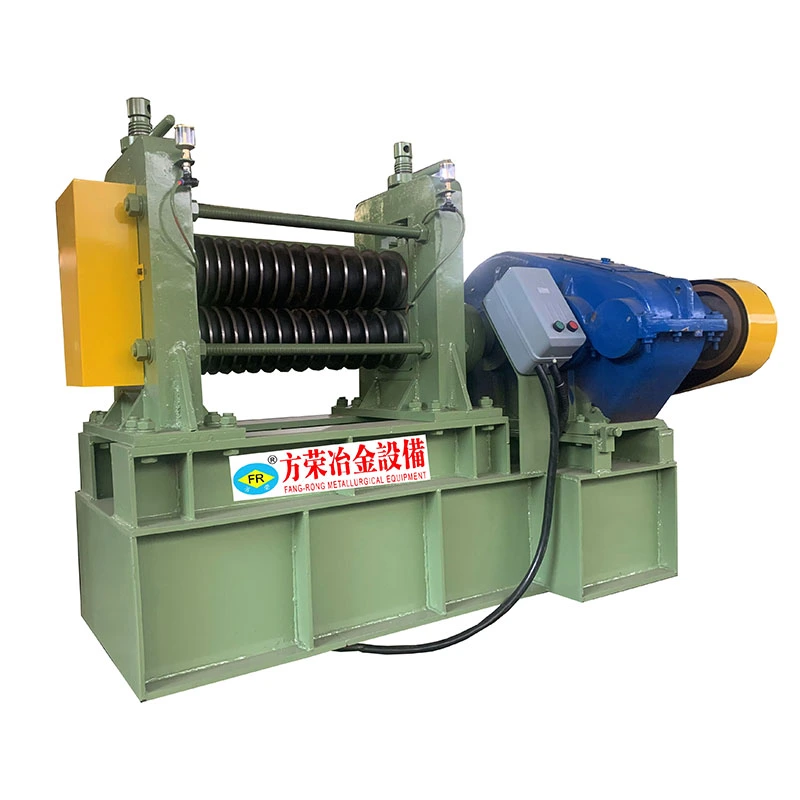
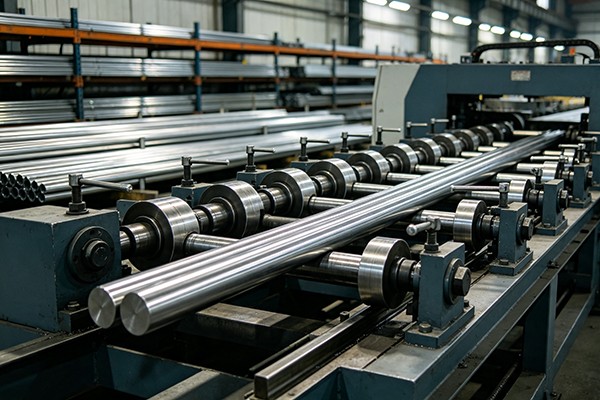
দঅ্যালুমিনিয়াম অনুভূমিক সোজা করার মেশিনএক্সট্রুশন, অঙ্কন, তাপ চিকিত্সা, কাটা বা পরিচালনার পরে অ্যালুমিনিয়াম টিউব, পাইপ, কঠিন বার এবং প্রোফাইলগুলিতে নমন এবং বক্রতা সংশোধন করার জন্য একটি মাল্টি-রোলার মেশিন। স্টিলের বিপরীতে, অ্যালুমিনিয়ামের কম ফলন শক্তি এবং একটি নরম পৃষ্ঠ রয়েছে, তাই সোজা করার শক্তি, বেলন চাপ, বেলন পৃষ্ঠের অবস্থা এবং ফিডের গতি সবই সাবধানে নিয়ন্ত্রণ করা দরকার।
FangRong এর FR সিরিজে FR-20 থেকে FR-180 পর্যন্ত 13টি স্ট্যান্ডার্ড কনফিগারেশন রয়েছে। মডেল উপর নির্ভর করে,অ্যালুমিনিয়াম সোজা করার মেশিনথেকে টিউব ব্যাস কভারφ4 থেকে φ180 মিমিএবং থেকে কঠিন বারφ10 থেকে φ90 মিমি. রোলার কনফিগারেশনের রেঞ্জ 14 থেকে 20 সেট, ≤0.3 মিমি/মি থেকে স্ট্যান্ডার্ড স্ট্রেটনেস স্পেসিফিকেশন সহ এবং নির্বাচিত কনফিগারেশন ≤0.1 মিমি/মি পর্যন্ত পৌঁছায়। মোট ইনস্টল করা শক্তি 3 কিলোওয়াট থেকে 55 কিলোওয়াট পর্যন্ত।
মেশিন ডিজাইন FangRong এর দীর্ঘমেয়াদী সোজা এবং ড্রবেঞ্চ ইঞ্জিনিয়ারিং অভিজ্ঞতার উপর ভিত্তি করে। কোম্পানীটি 1998 সালে একটি তাইওয়ানিজ প্রস্তুতকারকের সাথে একটি যৌথ উদ্যোগের মাধ্যমে প্রতিষ্ঠিত হয়েছিল যা সরঞ্জাম সোজা করার ক্ষেত্রে অভিজ্ঞ এবং 2013 সালে সম্পূর্ণ মালিকানাধীন হয়ে ওঠে।


FR সিরিজ একাধিক রোলার সেটের মাধ্যমে নিয়ন্ত্রিত বিপরীত নমন ব্যবহার করে। এক বিন্দুতে সম্পূর্ণ বাঁক সংশোধন করার পরিবর্তে, ওয়ার্কপিসটি ক্রমাগত সংশোধন পয়েন্টের মাধ্যমে পরিচালিত হয় যাতে অবশিষ্ট বক্রতা ধীরে ধীরে হ্রাস পায়।
অ্যালুমিনিয়াম পণ্যগুলির জন্য, রোলার সেটিং বিশেষভাবে গুরুত্বপূর্ণ। অত্যধিক চাপ বেলন চিহ্ন ছেড়ে যেতে পারে বা বিপরীত বাঁক প্রবর্তন করতে পারে, অপর্যাপ্ত চাপ অবশিষ্ট বক্রতা ছেড়ে যেতে পারে। প্রয়োজনীয় সেটিং খাদ, মেজাজ, ব্যাস, প্রাচীরের বেধ, প্রাথমিক বিকৃতি এবং নির্দিষ্ট সোজাতার উপর নির্ভর করে।
ওয়ার্কপিসটি প্রথমে একটি সারিবদ্ধ গাইডের মাধ্যমে প্রবেশ করে, তারপরে সোজা রোলারগুলির মধ্য দিয়ে যায়। প্রতিটি বেলন অবস্থান বিকৃতি একটি নিয়ন্ত্রিত পরিমাণ প্রযোজ্য. রোলার সেটের সংখ্যা অতিরিক্ত সংশোধন পয়েন্ট প্রদান করে, এই কারণেই উচ্চ-রোলার কনফিগারেশনগুলি সাধারণত নির্বাচন করা হয় যখন শক্ত সোজাতার প্রয়োজন হয়।
FR-76 এবং বড় মডেলগুলি 60 মি/মিনিট পর্যন্ত পরিবর্তনশীল গতি নিয়ন্ত্রণ প্রদান করে। FR-50 এবং ছোট মডেল 9, 18, 27, এবং 45 m/min এর নির্বাচনযোগ্য গতি ব্যবহার করে। অ্যালুমিনিয়াম গ্রেড, পণ্যের জ্যামিতি, স্ট্রেইটনেস টার্গেট, এবং পৃষ্ঠের প্রয়োজনীয়তা অনুসারে উপযুক্ত কাজের গতি কেবলমাত্র সর্বাধিক উপলব্ধ গতিতে চালানোর পরিবর্তে প্রতিষ্ঠিত করা উচিত।
অ্যালুমিনিয়াম পণ্যগুলি ধনুক সহ একটি এক্সট্রুশন বা অঙ্কন রেখা ছেড়ে যেতে পারে, স্থানীয় বক্রতা, বা শীতল, তাপ চিকিত্সা, কাটা, স্টোরেজ বা পরিবহনের সময় বিকৃতি ঘটে। যখন উপাদানটি CNC মেশিনিং, ঢালাই, নমন, অ্যানোডাইজিং বা সমাবেশে প্রবেশ করে তখন এই ত্রুটিগুলি আরও লক্ষণীয় হয়ে ওঠে।
পাতলা-প্রাচীরের অ্যালুমিনিয়াম টিউবগুলির জন্য, চ্যালেঞ্জটি কেবল সোজাতা নয়। অত্যধিক বেলন চাপ বৃত্তাকার প্রভাবিত করতে পারে বা পৃষ্ঠে দৃশ্যমান চিহ্ন রেখে যেতে পারে। 6061 এবং 7075-এর মতো হার্ড অ্যালয়গুলির জন্য, প্রয়োজনীয় সংশোধন বল নরম বাণিজ্যিক-বিশুদ্ধতা গ্রেডগুলির চেয়ে বেশি। 6063 প্রোফাইলের মতো স্থাপত্য পণ্যগুলির জন্য, পৃষ্ঠের চেহারা মাত্রিক সরলতার মতো গুরুত্বপূর্ণ হতে পারে।
এই কারণে একটিঅ্যালুমিনিয়াম টিউব সোজা করার মেশিনশুধুমাত্র ব্যাস থেকে না করে প্রকৃত পণ্য পরিসর থেকে নির্বাচন করা উচিত। খাদ, মেজাজ, প্রাচীরের বেধ, প্রাথমিক বাঁক, লক্ষ্য সোজাতা এবং গ্রহণযোগ্য পৃষ্ঠের অবস্থা সবই চূড়ান্ত মেশিন কনফিগারেশনকে প্রভাবিত করে।
এফআর সিরিজ 14, 15, 16, 17, বা 20 রোলার সেটের সাথে উপলব্ধ। আরো বেলন সেট আরো সংশোধন পয়েন্ট প্রদান করে এবং সাধারণত ব্যবহার করা হয় যেখানে একটি শক্ত সরলতার স্পেসিফিকেশন প্রয়োজন হয়।
উদাহরণস্বরূপ, 20টি রোলার সহ FR-50 ≤0.1 মিমি/মি এ নির্দিষ্ট করা হয়েছে, যখন বেশ কয়েকটি 17-রোলার কনফিগারেশন ≤0.2 মিমি/মি এ নির্দিষ্ট করা হয়েছে। স্ট্যান্ডার্ড 14-রোলার কনফিগারেশনগুলি সাধারণত ≤0.3 মিমি/মিতে নির্দিষ্ট করা হয়। প্রকৃত ফলাফল এখনও ওয়ার্কপিসের অবস্থা এবং মেশিন সমন্বয়ের উপর নির্ভর করে, তাই কঠোর সহনশীলতা সহ গ্রাহকদের কনফিগারেশন চূড়ান্ত করার আগে একটি নমুনা পরীক্ষা করা উচিত।
মডেল নির্বাচন প্রকৃত উত্পাদন পরিসীমা সঙ্গে শুরু করা উচিত. বৃহত্তম এবং ক্ষুদ্রতম টিউব বা বারের ব্যাস, টিউব প্রাচীর বেধ, অ্যালুমিনিয়াম খাদ এবং মেজাজ, প্রয়োজনীয় সোজাতা, উত্পাদন গতি এবং পৃষ্ঠের প্রয়োজনীয়তা পরীক্ষা করুন। একটি বড় মেশিন স্বয়ংক্রিয়ভাবে ভাল পছন্দ নয় যদি বেশিরভাগ উত্পাদন ছোট বা পাতলা-প্রাচীরের পণ্যগুলি নিয়ে থাকে।
| মডেল | সর্বোচ্চ টিউব Ø (মিমি) | মিন টিউব Ø (মিমি) | সর্বোচ্চ বার Ø (মিমি) | সরলতা (মিমি/মি) | রোলার সেট | গতি (মি/মিনিট) | মোট শক্তি (কিলোওয়াট) | ওজন (কেজি) | মাত্রা L×W×H (মিমি) |
| FR-180 (17 রোলার) | φ180 | φ60 | φ90 | ≤0.3 | 17 | --- | 55 | ২৫,০০০ | 4200×1800×1500 |
| FR-150 (17 রোলার) | φ150 | φ58 | φ70 | ≤0.3 | 17 | --- | 30/37 | 12,000 | 4100×2280×1700 |
| FR-120 (14 রোলার) | φ120×T3.0 | φ৩৮ | φ50 | ≤0.3 | 14 | --- | 30 | 9,000 | 3250×1450×1250 |
| FR-100 (14 রোলার) | φ89×T3.0 | φ28 | φ32 | ≤0.3 | 14 | 0-60 | 15 | 5,000 | 2350×1560×1160 |
| FR-100 (17 রোলার) | φ89×T3.0 | φ28 | φ32 | ≤0.2 | 17 | 0-60 | 18 | 5,000 | 2700×1560×1160 |
| FR-76 (14 রোলার) | φ60×T3.0 | φ16 | φ22 | ≤0.3 | 14 | 0-60 | 11 | 2,500 | 2250×1560×1160 |
| FR-76 (17 রোলার) | φ76×T3.0 | φ18 | φ25 | ≤0.2 | 17 | 0-60 | 15 | 3,500 | 2560×1560×1160 |
| FR-76 (20 রোলার) | φ76×T3.0 | φ18 | φ25 | ≤0.2 | 20 | 0-60 | 15 | ৫,৪০০ | 3250×1500×1250 |
| FR-50 (14 রোলার) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.3 | 14 | 9/18/27/45 | 7.5 | 1,500 | 1750×1120×1040 |
| FR-50 (20 রোলার) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.1 | 20 | 9/18/27/45 | 7.5 | 2,000 | 2200×1120×1040 |
| FR-25 (14 রোলার) | φ25 | φ6 | φ12 | ≤0.3 | 14 | 9/18/27/45 | 4 | 1,000 | 1300×900×950 |
| FR-25 (16 রোলার) | φ25 | φ6 | φ12 | ≤0.2 | 16 | 9/18/27/45 | 4 | 1,100 | 1800×1100×950 |
| FR-20 (15 রোলার) | φ16×T2.0 | φ4 | φ10 | ≤0.3 | 15 | 9/18/27/45 | 3 | 700 | 1100×1050×950 |
Tটিউব প্রাচীর বেধ নির্দেশ করে। FR-50 এবং ছোট মডেলগুলি 9/18/27/45 মি/মিনিটের নির্বাচনযোগ্য গতি ব্যবহার করে, যখন উপরে তালিকাভুক্ত FR-76 এবং বড় মডেলগুলি 0-60 মি/মিনিট পরিবর্তনশীল গতি নিয়ন্ত্রণ প্রদান করে। রোলার পৃষ্ঠের বিকল্পগুলি প্রয়োজনীয় অ্যালুমিনিয়াম পৃষ্ঠ ফিনিস অনুযায়ী নির্দিষ্ট করা যেতে পারে।
কনডেন্সার, ইভাপোরেটর, রেফ্রিজারেশন অ্যাসেম্বলি এবং স্বয়ংচালিত তাপ-ব্যবস্থাপনা সিস্টেমে ব্যবহৃত অ্যালুমিনিয়াম টিউবগুলি এক্সট্রুশন বা কাটার পরে সোজা করার প্রয়োজন হতে পারে। নিয়ন্ত্রিত রোলার সংশোধন পরবর্তী নমন, যোগদান, ব্রেজিং বা সমাবেশের জন্য প্রয়োজনীয় জ্যামিতি বজায় রাখতে সহায়তা করে।
সাধারণ অ্যাপ্লিকেশনের মধ্যে রয়েছে অ্যালুমিনিয়াম কুলিং টিউব, ব্যাটারি থার্মাল-ম্যানেজমেন্ট টিউব, স্ট্রাকচারাল টিউব এবং এক্সট্রুড বার। এই পণ্যগুলির জন্য, টিউবের প্রাচীরের বেধ, গোলাকারতা এবং পৃষ্ঠের অবস্থার সাথে সরলতা অবশ্যই বিবেচনা করা উচিত।
6063 টিউব এবং প্রোফাইলগুলি হ্যান্ড্রেইল, ফ্রেম, সম্মুখভাগ এবং আলংকারিক কাঠামোর জন্য ব্যবহৃত প্রায়ই সোজা করার পরে একটি পরিষ্কার পৃষ্ঠের প্রয়োজন হয় কারণ অ্যানোডাইজিং বা আবরণ রোলারের চিহ্নগুলিকে আড়াল করবে না। রোলার কনফিগারেশন এবং যোগাযোগের পৃষ্ঠ তাই ডাউনস্ট্রিম ফিনিশিং প্রক্রিয়া মাথায় রেখে নির্বাচন করা উচিত।
মেশিনটি অ্যালুমিনিয়াম বার, কন্ডাক্টর, প্রোফাইল এবং অন্যান্য এক্সট্রুড পণ্যগুলির জন্য ব্যবহার করা যেতে পারে যা মেশিনিং, কাটা, সমাবেশ বা আরও গঠনের আগে সংশোধন প্রয়োজন। আঅ্যালুমিনিয়াম বার সোজা করার মেশিনকনফিগারেশন প্রযোজ্য ব্যাস সীমার মধ্যে কঠিন বৃত্তাকার বারগুলির জন্য নির্বাচন করা যেতে পারে।
এফআর সিরিজ বিভিন্ন রোলার কনফিগারেশন এবং কাজের পরিসীমা সহ উপলব্ধ। সঠিক মডেলটি প্রধানত টিউব বা বারের ব্যাস, প্রাচীরের বেধ, প্রয়োজনীয় সরলতা এবং উৎপাদন গতির উপর নির্ভর করে। নীচের তুলনা প্রধান কনফিগারেশনের মধ্যে ব্যবহারিক পার্থক্য দেখায়।
| কনফিগারেশন | সাধারণ মডেল | ওয়ার্কপিস পরিসীমা | সরলতা | গতি | জন্য সেরা উপযুক্ত |
|---|---|---|---|---|---|
| 14 রোলার | FR-25, FR-50, FR-76, FR-100, FR-120 | ছোট থেকে বড় অ্যালুমিনিয়াম টিউব এবং বার | সাধারণত ≤0.3 মিমি/মি | প্রযোজ্য মডেলগুলিতে 0-60 মি/মিনিট পর্যন্ত | সাধারণ উত্পাদন, আদর্শ সোজাতা প্রয়োজনীয়তা, মিশ্র-আকারের উত্পাদন |
| 15 রোলার | FR-20 | টিউব Ø4-16 মিমি; বার Ø10 মিমি | ≤0.3 মিমি/মি | 9/18/27/45 মি/মিনিট | ছোট-ব্যাসের অ্যালুমিনিয়াম টিউব এবং বার |
| 16 রোলার | FR-25 | টিউব Ø6-25 মিমি; বার Ø12 মিমি | ≤0.2 মিমি/মি | 9/18/27/45 মি/মিনিট | ছোট টিউবগুলির জন্য শক্ত সরলতা প্রয়োজন |
| 17 রোলার | FR-76, FR-100, FR-150, FR-180 | মাঝারি থেকে বড় অ্যালুমিনিয়াম টিউব এবং বার | নির্বাচিত মডেলগুলিতে ≤0.2 মিমি/মি পর্যন্ত | 0-60 মি/মিনিট FR-76 এবং তার উপরে যেখানে নির্দিষ্ট করা হয়েছে | উচ্চতর সোজাতা প্রয়োজনীয়তা এবং ক্রমাগত উত্পাদন |
| 20 রোলার | FR-50, FR-76 | টিউব Ø18-76 মিমি; বার Ø16-25 মিমি | মডেলের উপর নির্ভর করে ≤0.1–0.2 মিমি/মি | মডেলের উপর নির্ভর করে 9/18/27/45 বা 0-60 মি/মিনিট | স্পষ্টতা সোজা করা যেখানে আরও শক্ত সোজাতা প্রয়োজন |
একটি 14-রোলার কনফিগারেশন সাধারণত উপযুক্ত হয় যখন স্ট্যান্ডার্ড সোজাতা যথেষ্ট এবং উৎপাদন নমনীয়তা সবচেয়ে শক্ত সম্ভাব্য সোজাতা অর্জনের চেয়ে বেশি গুরুত্বপূর্ণ। একটি 17-রোলার কনফিগারেশন আরও নিয়ন্ত্রিত বিপরীত বাঁক সরবরাহ করে এবং সাধারণত যখন গ্রাহকের মাঝারি বা বড় অ্যালুমিনিয়াম টিউবগুলিতে শক্ত সরলতার প্রয়োজন হয় তখন এটি নির্বাচন করা হয়।
এফআর সীমার মধ্যে সবচেয়ে আঁটসাঁট সরলতা প্রয়োজন এমন অ্যাপ্লিকেশনগুলির জন্য, একটি 20-রোলার কনফিগারেশন ওয়ার্কপিস বরাবর অতিরিক্ত সংশোধন পয়েন্ট সরবরাহ করতে পারে। উদাহরণস্বরূপ, FR-50 (20 রোলার) ≤0.1 মিমি/মি এ নির্দিষ্ট করা হয়েছে, যেখানে FR-76 (20 রোলার) ≤0.2 মিমি/মি এ নির্দিষ্ট করা হয়েছে। প্রকৃত ফলাফল এখনও খাদ, মেজাজ, টিউব জ্যামিতি, প্রাচীর বেধ, প্রাথমিক বিকৃতি, বেলন সমন্বয়, এবং উত্পাদন গতির উপর নির্ভর করে।
| ফ্যাক্টর | অ্যালুমিনিয়াম টিউব | অ্যালুমিনিয়াম সলিড বার |
|---|---|---|
| ওয়ার্কপিস গঠন | বিকৃতি প্রভাবিত প্রাচীর বেধ সঙ্গে ঠালা অধ্যায় | নমন বৃহত্তর প্রতিরোধের সঙ্গে কঠিন অধ্যায় |
| মূল নির্বাচন ফ্যাক্টর | বাইরের ব্যাস এবং প্রাচীর বেধ | বার ব্যাস |
| সারফেস কনসার্ন | নরম পৃষ্ঠগুলিতে রোলার চিহ্নের উচ্চ ঝুঁকি | সমাপ্ত বারের জন্য পৃষ্ঠ চিহ্নিতকরণ এখনও নিয়ন্ত্রণ করা প্রয়োজন |
| স্ট্রেটেনিং অ্যাডজাস্টমেন্ট | বেলন চাপ অবশ্যই খাদ, মেজাজ এবং প্রাচীর বেধের সাথে মিলিত হতে হবে | রোলার চাপ প্রধানত ব্যাস, উপাদান অবস্থা এবং প্রাথমিক বাঁক দ্বারা নির্ধারিত হয় |
একা সর্বোচ্চ ব্যাস দ্বারা মেশিন নির্বাচন করবেন না. একটি অ্যালুমিনিয়াম টিউবের জন্য, বাইরের ব্যাস, প্রাচীরের বেধ, খাদ এবং মেজাজ, প্রাথমিক সোজাতা, সংশোধনের পরে প্রয়োজনীয় সোজাতা এবং লক্ষ্য উত্পাদন গতি প্রদান করুন। কঠিন বারগুলির জন্য, বারের ব্যাস, খাদ এবং মেজাজ, প্রাথমিক বাঁক এবং সমাপ্ত সোজাতার প্রয়োজনীয়তা প্রদান করুন।
যখন দুটি মডেল একই ওয়ার্কপিস ব্যাস কভার করতে পারে, তখন সিদ্ধান্তটি প্রয়োজনীয় সোজাতা এবং উত্পাদন অবস্থার উপর ভিত্তি করে হওয়া উচিত। উদাহরণস্বরূপ, একটি 14-রোলার মডেল ≤0.3 মিমি/মি-এর জন্য যথেষ্ট হতে পারে, যখন প্রক্রিয়াটির জন্য কঠোর সোজাতার প্রয়োজন হলে একটি 16-, 17-, বা 20-রোলার কনফিগারেশন আরও উপযুক্ত হতে পারে।
1998 সালে প্রতিষ্ঠিত
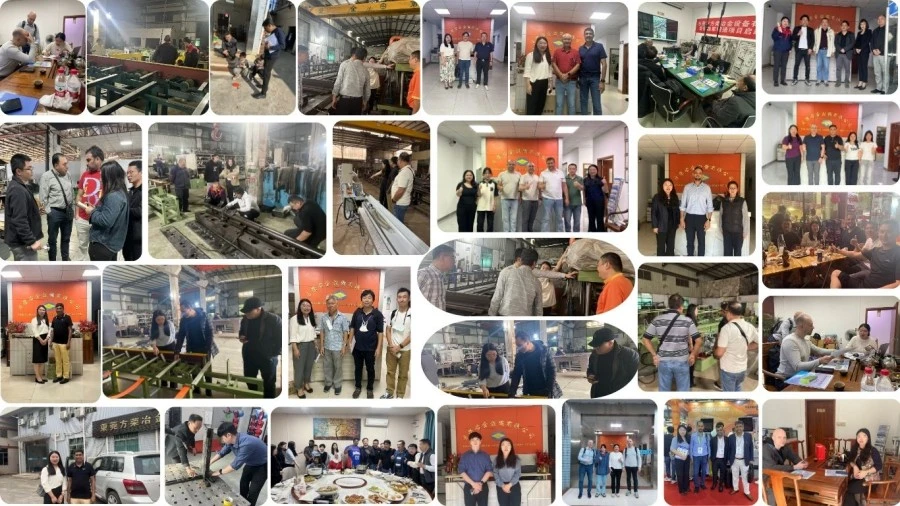
FangRong 1998 সাল থেকে স্ট্রেটেনিং এবং ড্রবেঞ্চ সরঞ্জামগুলিতে বিশেষীকরণ করেছে৷ কোম্পানিটি প্রাথমিকভাবে একটি তাইওয়ানিজ প্রস্তুতকারকের সাথে একটি যৌথ উদ্যোগ হিসাবে পরিচালিত হয়েছিল এবং 2013 সালে সম্পূর্ণ মালিকানায় পরিণত হয়েছিল৷
দুটি উৎপাদন সুবিধা
ডংগুয়ান ফাংগ্রং মেটালার্জিক্যাল ইকুইপমেন্ট কোং, লিমিটেড এবং ইয়াংজিয়াং ফাংগ্রং মেশিনারি কোং, লিমিটেড সোজা এবং সম্পর্কিত ধাতু-প্রসেসিং সরঞ্জামগুলির জন্য উত্পাদন ক্ষমতা প্রদান করে।
চালানের আগে মেশিন টেস্টিং
চালানের আগে মেশিনগুলি নিষ্ক্রিয় এবং লোড অবস্থার অধীনে পরীক্ষা করা যেতে পারে। যেখানে গ্রাহকের নমুনা পাওয়া যায়, সেখানে পরীক্ষায় সরলতা, রোলার সারিবদ্ধতা, মেশিনের কম্পন, মোটর বর্তমান, পৃষ্ঠের অবস্থা এবং অপারেটিং স্থিতিশীলতা অন্তর্ভুক্ত থাকতে পারে।
প্রকৃত পণ্যের উপর ভিত্তি করে ইঞ্জিনিয়ারিং
একটি জন্যঅ্যালুমিনিয়াম অনুভূমিক সোজা মেশিন, গ্রাহকের পণ্য ডেটা রোলার কনফিগারেশন, কাজের পরিসীমা, গতি এবং পৃষ্ঠ চিকিত্সা প্রয়োজনীয়তা নির্ধারণ করে। FangRong একটি মডেল সুপারিশ করার আগে অ্যালুমিনিয়াম গ্রেড, ব্যাস, প্রাচীর বেধ, মেজাজ, সোজাতা লক্ষ্য এবং উত্পাদন প্রয়োজনীয়তা মূল্যায়ন করতে পারে।
ইনস্টলেশন এবং প্রযুক্তিগত সহায়তা
ফাউন্ডেশন অঙ্কন, কমিশনিং সহায়তা, অপারেটর প্রশিক্ষণ, খুচরা যন্ত্রাংশ সরবরাহ, এবং দূরবর্তী সমস্যা সমাধান উপলব্ধ। অন-সাইট ইনস্টলেশন সমর্থন প্রয়োজন হলে ব্যবস্থা করা যেতে পারে।
ইঞ্জিনিয়ারিং:মেশিনের কনফিগারেশন পণ্যের মাত্রা, অ্যালুমিনিয়াম গ্রেড, সোজাতা প্রয়োজনীয়তা, গতি এবং পৃষ্ঠের প্রয়োজনীয়তা থেকে নির্ধারিত হয়।
মেশিনিং:রোলার, শ্যাফ্ট, ফ্রেম, গিয়ার এবং অন্যান্য গুরুত্বপূর্ণ উপাদানগুলি মেশিনের নকশা অনুসারে মেশিন করা এবং পরিদর্শন করা হয়।
সমাবেশ:রোলার অ্যাসেম্বলি, ট্রান্সমিশন উপাদান, বৈদ্যুতিক সিস্টেম, পিএলসি, এবং এইচএমআই সমন্বিত এবং সমাবেশের সময় পরীক্ষা করা হয়।
পরীক্ষা:চালানের আগে মেশিন অপারেশন, রোলার সারিবদ্ধকরণ, সোজা করার কর্মক্ষমতা, কম্পন, বৈদ্যুতিক সুরক্ষা এবং অন্যান্য নির্দিষ্ট পরামিতিগুলি পরিদর্শন করা হয়।
চূড়ান্ত পরিদর্শন:রপ্তানি প্যাকেজিংয়ের আগে গ্রাহক-নির্দিষ্ট প্রয়োজনীয়তা এবং পরীক্ষার ফলাফল পর্যালোচনা করা হয়।
ISO 9001:2015গুণমান ব্যবস্থাপনা শংসাপত্র কোম্পানির নথিভুক্ত উত্পাদন এবং মান-নিয়ন্ত্রণ পদ্ধতি সমর্থন করে। এফআর সিরিজ প্রযোজ্য মডেল এবং বাজারের জন্য সিই সার্টিফিকেশন সহ উপলব্ধ। প্রকল্প মূল্যায়নের জন্য প্রয়োজন হলে এসজিএস পরিদর্শন এবং পেটেন্ট ডকুমেন্টেশন সরবরাহ করা যেতে পারে।
মেশিনগুলি যান্ত্রিক উপাদান, বৈদ্যুতিক সিস্টেম এবং উন্মুক্ত পৃষ্ঠগুলির জন্য উপযুক্ত সুরক্ষা সহ রপ্তানি চালানের জন্য প্রস্তুত করা হয়। মেশিনের আকার, গন্তব্য এবং পরিবহন পদ্ধতি অনুসারে প্যাকেজিং এবং শিপিং ব্যবস্থা নিশ্চিত করা যেতে পারে।
এফআর সিরিজটি 1050, 1060, 1100, 3003, 5052, 6061, 6063, 6082, 7075 এবং অন্যান্য গ্রেড সহ সাধারণ অ্যালুমিনিয়াম অ্যালোয়ের জন্য কনফিগার করা যেতে পারে। যেহেতু ফলন শক্তি এবং মেজাজ খাদগুলির মধ্যে উল্লেখযোগ্যভাবে পরিবর্তিত হয়, চূড়ান্ত রোলার সেটিং শুধুমাত্র খাদ উপাধির পরিবর্তে প্রকৃত উপাদানের উপর ভিত্তি করে হওয়া উচিত।
প্রধান কারণগুলি হল প্রয়োজনীয় সরলতা, পণ্যের জ্যামিতি, উপাদানের অবস্থা এবং উৎপাদন পরিসীমা। আরও রোলার সেটগুলি আরও সংশোধন পয়েন্ট সরবরাহ করে এবং সাধারণত শক্ত সরলতার প্রয়োজনীয়তার জন্য পছন্দ করা হয়। উদাহরণস্বরূপ, 20টি রোলার সহ FR-50 ≤0.1 mm/m-এ নির্দিষ্ট করা হয়েছে, যখন স্ট্যান্ডার্ড 14-রোলার কনফিগারেশনগুলি সাধারণত ≤0.3 mm/m-এ নির্দিষ্ট করা হয়৷
এটি টিউবের জ্যামিতি, খাদ, মেজাজ, পৃষ্ঠের প্রয়োজনীয়তা এবং রোলার কনফিগারেশনের উপর নির্ভর করে। অ্যালুমিনিয়াম তুলনামূলকভাবে নরম, তাই অত্যধিক চাপ বা অনুপযুক্ত রোলার পৃষ্ঠ চিহ্নের কারণ হতে পারে। চেহারা-গুরুত্বপূর্ণ টিউবের জন্য, মেশিন নির্বাচন এবং নমুনা পরীক্ষার সময় রোলার উপাদান এবং পৃষ্ঠের অবস্থা নিশ্চিত করা উচিত।
হ্যাঁ, যদি মাপগুলি মেশিনের নির্দিষ্ট কাজের পরিসরের মধ্যে পড়ে এবং টুলিং এবং রোলার কনফিগারেশন উপযুক্ত হয়। যদি উৎপাদন পরিসর যথেষ্ট ভিন্ন ব্যাস বা প্রাচীর বেধ কভার করে, অর্ডার করার আগে প্রয়োজনীয় সমন্বয় পরিসীমা পরীক্ষা করা উচিত।
হ্যাঁ। নমুনা পরীক্ষার সুপারিশ করা হয় যখন পণ্যটির একটি আঁটসাঁট সোজাতা সহনশীলতা, পাতলা প্রাচীর, ডিমান্ডিং সারফেস ফিনিস, অথবা এমন একটি মিশ্র ধাতু থাকে যা আগে নির্বাচিত কনফিগারেশনে প্রক্রিয়া করা হয়নি। পরীক্ষার ফলাফলগুলি চালানের আগে মেশিনের মডেল, রোলার বিন্যাস, গতি এবং সংশোধন সেটিংস নিশ্চিত করতে ব্যবহার করা যেতে পারে।
অ্যালুমিনিয়াম খাদ এবং মেজাজ, টিউব বা বারের ধরন, ন্যূনতম এবং সর্বাধিক ব্যাস, টিউবের প্রাচীরের বেধ যেখানে প্রযোজ্য, প্রাথমিক সোজাতা, প্রয়োজনীয় চূড়ান্ত সোজাতা, পৃষ্ঠ-গুণমানের প্রয়োজনীয়তা এবং প্রত্যাশিত উত্পাদন গতি প্রদান করুন। এই বিবরণগুলি একটি প্রাথমিক মেশিন সুপারিশ এবং ক্ষমতা মূল্যায়নের জন্য যথেষ্ট।
ঠিকানা
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
টেলিফোন
ইমেইল