Whatsapp
আমরা বিভিন্ন শিল্প জুড়ে টিউব, বার এবং তারের উপকরণের জন্য তৈরি করা সোজা করা, কোল্ড ড্রয়িং, পয়েন্টিং, চেমফারিং, কাটিং, থ্রেড রোলিং মেশিন এবং ড্রয়িং ডাইস সহ নির্ভুল ধাতু প্রক্রিয়াকরণ সরঞ্জামগুলির একটি বিস্তৃত পরিসর অফার করি।
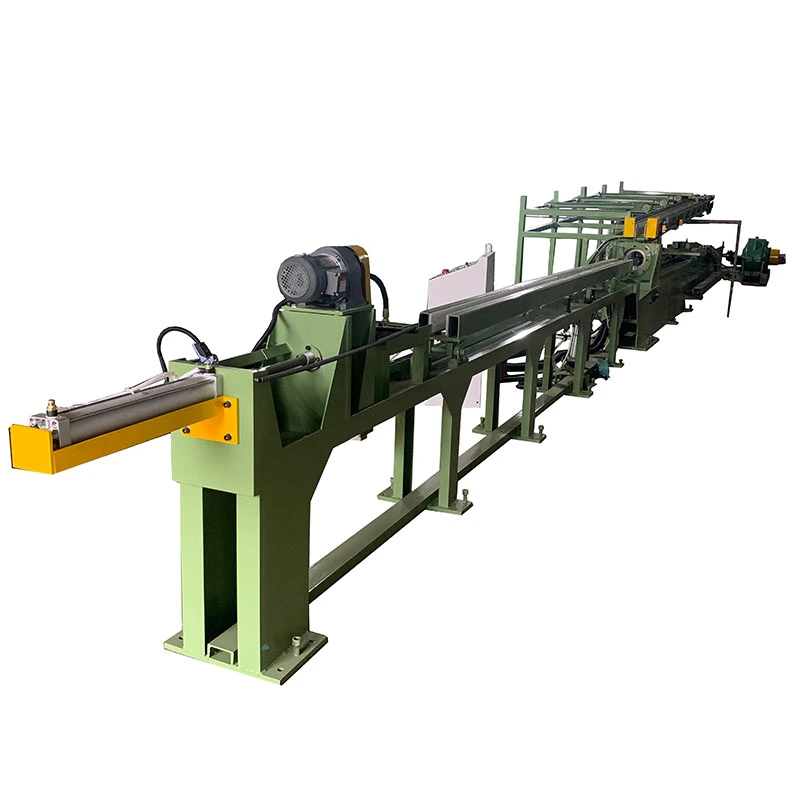
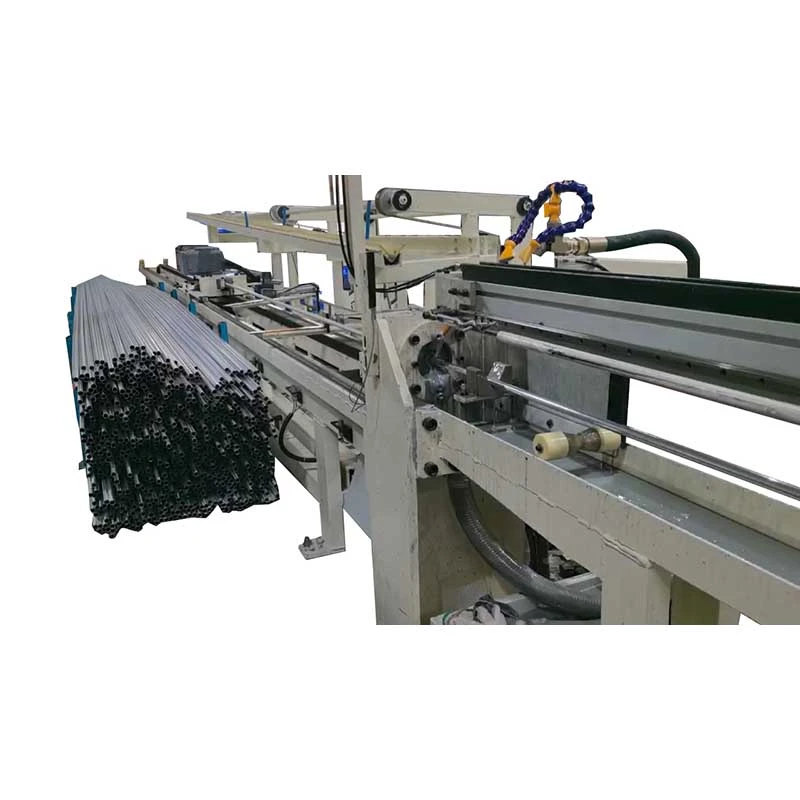
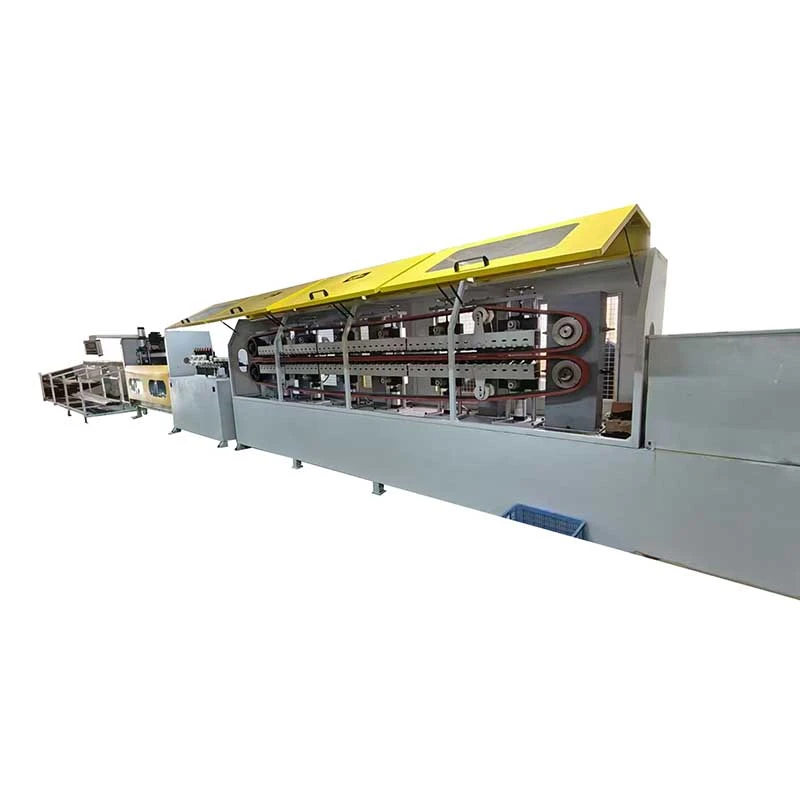
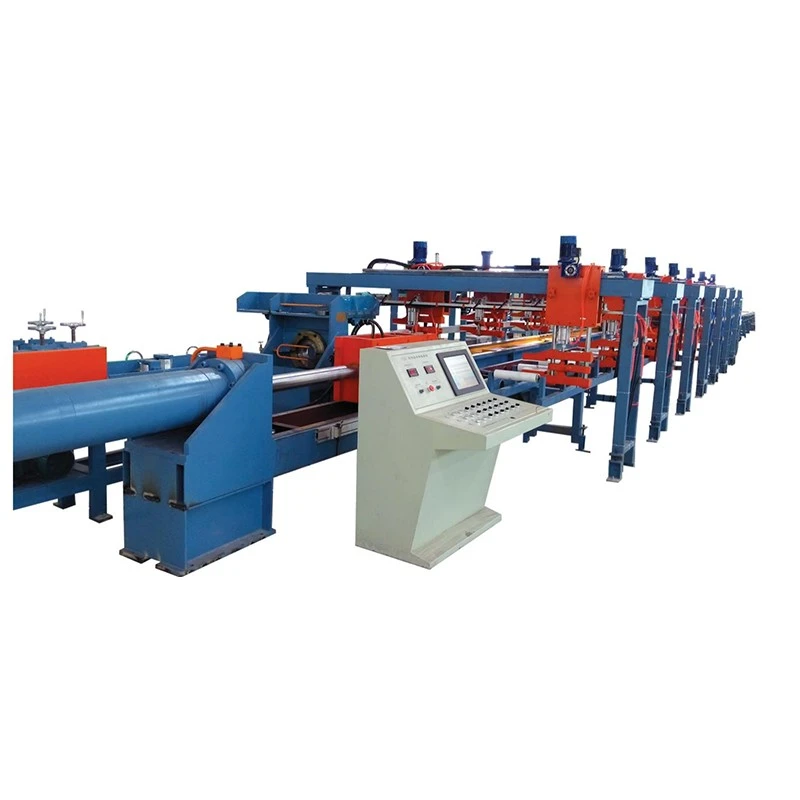
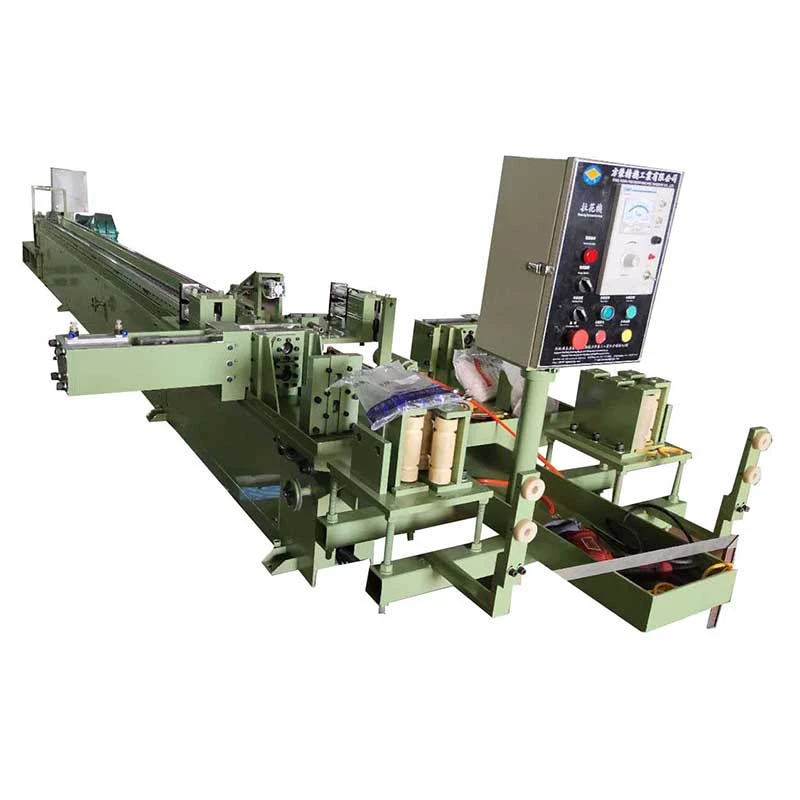
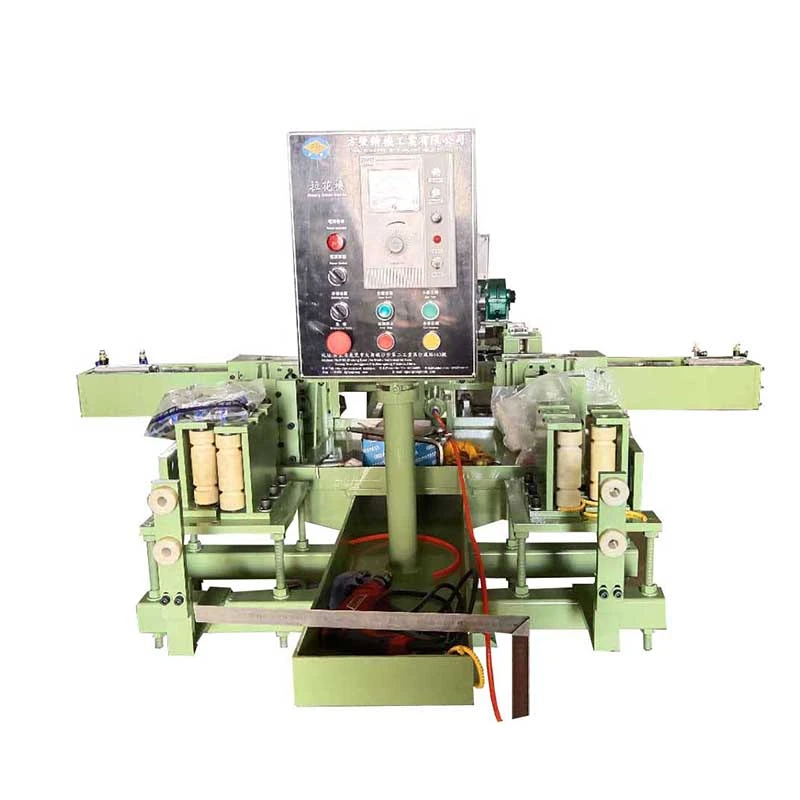
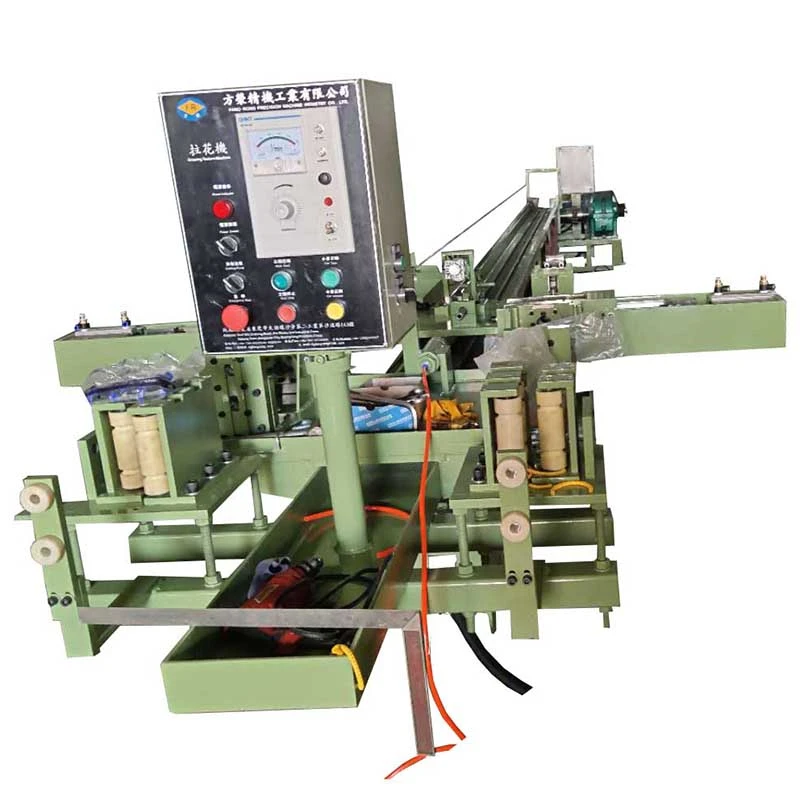
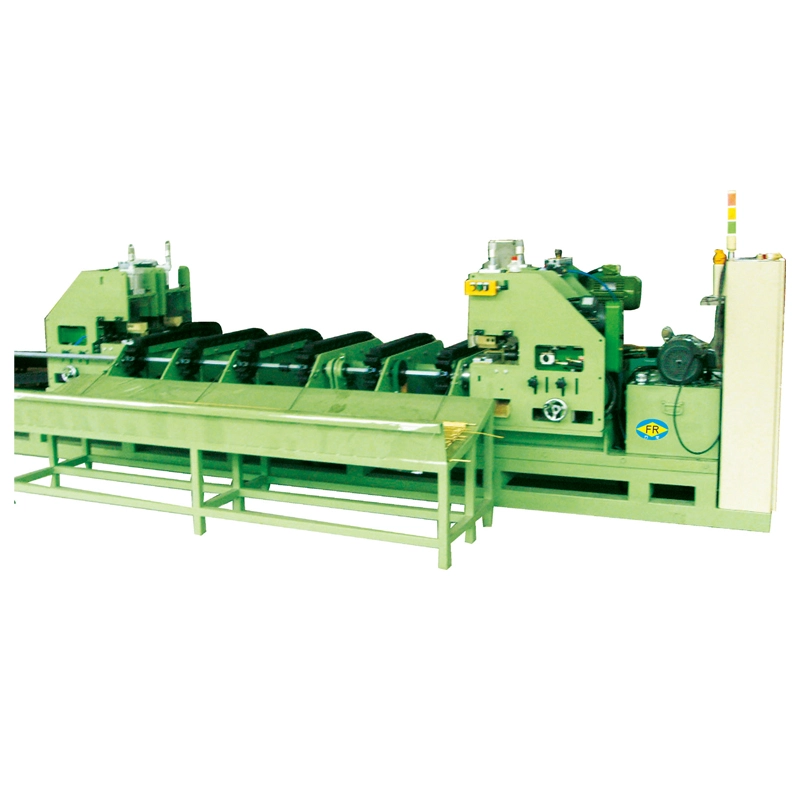
দচার লাইন কোল্ড ড্রয়িং এবং কাটিং মেশিনসঙ্গে ঠান্ডা অঙ্কন একত্রিতস্বয়ংক্রিয় স্থির-দৈর্ঘ্য কাটিয়াএক অবিচ্ছিন্ন প্রক্রিয়ায়। এটি প্রক্রিয়া করতে পারেএকই সাথে 2 বা 4 টি টিউব বা বার, অঙ্কন বাহিনী সঙ্গে10-50 kNএবং কার্যকর স্ট্রোক পর্যন্ত7 মি. জলবাহী, বায়ুসংক্রান্ত, এবং করাত-কাটিং কনফিগারেশনে উপলব্ধ, এটি পরিচালনা করেকার্বন ইস্পাত, স্টেইনলেস স্টীল, তামা, অ্যালুমিনিয়াম, এবং খাদ টিউব বা বার Ø25 মিমি পর্যন্ত. ইন-লাইন কাটিং সামঞ্জস্যপূর্ণ সমাপ্ত দৈর্ঘ্য বজায় রাখার সময় হ্যান্ডলিং এবং শ্রম হ্রাস করে।
দচার লাইন কোল্ড ড্রয়িং এবং কাটিং মেশিনস্বয়ংক্রিয় ফিক্সড-লেন্থ কাটিংয়ের সাথে কোল্ড ড্রয়িংকে একত্রিত করে, তাই টিউব বা বারগুলিকে প্রয়োজনীয় আকারে আঁকতে পারে এবং উপাদানটিকে একটি পৃথক কাটিং মেশিনে স্থানান্তর না করেই সমাপ্ত দৈর্ঘ্যে কাটা যেতে পারে। এটি উৎপাদন লাইনের উদ্দেশ্যে যেখানে একই টিউব বা বারের আকার বারবার উত্পাদিত হয় এবং কাটিং নির্ভুলতা, পরিচালনার সময় এবং আউটপুট বিভিন্ন পণ্যের আকারের জন্য নমনীয়তার চেয়ে বেশি গুরুত্বপূর্ণ।
এটি সমাধানের প্রধান উৎপাদন সমস্যা হল প্রচলিত ঠান্ডা অঙ্কনের পরে অতিরিক্ত অপারেশন। একটি স্ট্যান্ডার্ড ড্রবেঞ্চ দীর্ঘ টানা টিউব বা বার তৈরি করে যা অবশ্যই পরিমাপ, স্থানান্তর এবং আলাদাভাবে কাটাতে হবে। এটি হ্যান্ডলিং, মেঝে স্থান, শ্রম এবং দৈর্ঘ্যের তারতম্য বা পৃষ্ঠের ক্ষতির সুযোগ যোগ করে। কাটিং ইউনিট সরাসরি অঙ্কন বিভাগের পরে স্থাপন করে, এফআর সিরিজ একটি উত্পাদন প্রবাহে উভয় অপারেশন সম্পন্ন করে।
FangRong তিনটি স্ট্যান্ডার্ড কনফিগারেশন অফার করে। সঠিক মডেল প্রধানত নির্ভর করেটিউবের ব্যাস, উপাদানের শক্তি, প্রয়োজনীয় সংখ্যক স্ট্র্যান্ড এবং কাটার পদ্ধতিসর্বোচ্চ অঙ্কন শক্তি সহ মেশিনটি বেছে নেওয়ার পরিবর্তে।
FR-16 হাইড্রোলিকØ15 মিমি পর্যন্ত দুটি টিউবের জন্য 10 kN ড্রয়িং ফোর্স এবং হাইড্রোলিক কাটিং ব্যবহার করে। এটি উপযুক্ত যখন স্থিতিশীল কাটিয়া শক্তি সর্বাধিক স্ট্র্যান্ড গণনার চেয়ে বেশি গুরুত্বপূর্ণ।
FR-16 বায়ুসংক্রান্তØ15 মিমি পর্যন্ত দুটি টিউব বা Ø12 মিমি পর্যন্ত চারটি টিউবের জন্য 10/20 kN ড্রয়িং ফোর্স এবং বায়ুসংক্রান্ত কাটিং সহ উপলব্ধ। চার-লাইন কনফিগারেশন উচ্চ-আয়তনের ছোট-ব্যাসের তামা, অ্যালুমিনিয়াম এবং অন্যান্য তুলনামূলকভাবে সহজে কাটা পণ্যগুলির জন্য উপযোগী।
FR-25 কাটিং করাত50 kN অঙ্কন বল প্রদান করে এবং Ø25 মিমি পর্যন্ত দুটি টিউব প্রসেস করে। ব্যাস, প্রাচীর বেধ, বা উপাদান কঠোরতা বায়ুসংক্রান্ত বা জলবাহী শিয়ারিং অনুপযুক্ত হলে করাত আরও উপযুক্ত পছন্দ।
উদাহরণস্বরূপ, একটি কপার টিউব প্রযোজক বারবার এয়ার-কন্ডিশনিং টিউব দৈর্ঘ্য তৈরি করে, একই উত্পাদন চক্রের সময় চারটি ছোট টিউব আঁকতে এবং কাটাতে চার-লাইন মোডে FR-16 বায়ুসংক্রান্ত ব্যবহার করতে পারে। এই অ্যাপ্লিকেশনে, চার-লাইন অপারেশনের মান কেবলমাত্র একটি উচ্চতর মেশিন স্পেসিফিকেশন নয়; এটি হ্যান্ডলিং হ্রাস এবং প্রতি ক্যারেজ চক্রের একাধিক সমাপ্ত দৈর্ঘ্য উত্পাদন করার ক্ষমতা।


প্রোডাকশন সিকোয়েন্সটি একটি প্রশ্নের আশেপাশে ডিজাইন করা হয়েছে: কীভাবে টানা পণ্যটি অন্য মেশিনে স্থানান্তরিত না হয়ে প্রয়োজনীয় সমাপ্ত দৈর্ঘ্যে পৌঁছাতে পারে?
1. লোড হচ্ছে:টিউব বা বার ফিড র্যাক উপর স্থাপন করা হয়. মাল্টি-স্ট্র্যান্ড উত্পাদনে, দুই বা চারটি ওয়ার্কপিস তাদের নিজ নিজ ডাইয়ের সাথে সারিবদ্ধ করা হয়।
2. নির্দেশ:অগ্রণী প্রান্তটি হ্রাস করা হয়েছে যাতে এটি ড্রয়িং ডাইয়ের মধ্য দিয়ে যেতে পারে এবং ড্রয়িং ক্যারেজ দ্বারা আঁকড়ে ধরতে পারে। পয়েন্টিং একটি পৃথক মেশিন দ্বারা বা একটি সমন্বিত পয়েন্টিং ব্যবস্থা দ্বারা সঞ্চালিত করা যেতে পারে যেখানে নির্দিষ্ট করা আছে।
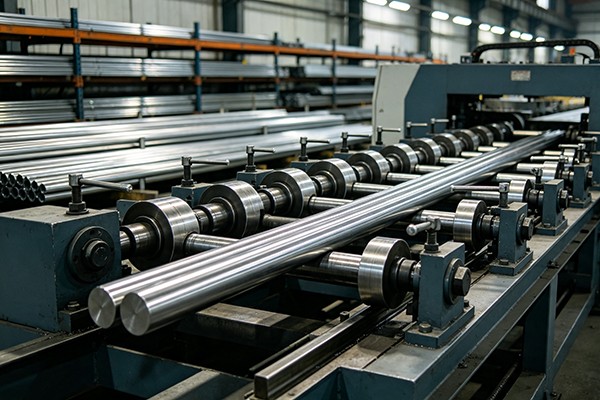
3. ঠান্ডা অঙ্কন:ক্যারেজটি ডাইসের মধ্য দিয়ে সূক্ষ্ম ওয়ার্কপিসগুলিকে টানে। চেইন ড্রাইভ, রিডাকশন গিয়ারবক্স এবং প্রধান মোটর প্রয়োজনীয় টানা শক্তি প্রদান করে। সঠিক ডাই সারিবদ্ধকরণ এখানে বিশেষভাবে গুরুত্বপূর্ণ কারণ দুর্বল প্রান্তিককরণ ডাই পরিধানকে বাড়িয়ে তুলতে পারে এবং টিউবের সোজাতা এবং মাত্রিক সামঞ্জস্যকে প্রভাবিত করতে পারে।
4. দৈর্ঘ্য পরিমাপ এবং কাটা:আঁকা উপাদান পরিমাপ করা হয় এবং পিএলসি হাইড্রোলিক, বায়ুসংক্রান্ত, বা করাত কাটিং ইউনিট ট্রিগার করে যখন প্রিসেট দৈর্ঘ্য পৌঁছে যায়।
5. স্রাব:সমাপ্ত টুকরা পরিদর্শন, bundling, বা পরবর্তী অপারেশন জন্য প্রাপ্তি রাক স্থানান্তর করা হয়.
2 মিটার বা 3 মিটার এইচভিএসি টিউব তৈরির একটি প্রোডাকশন লাইনের জন্য, স্বয়ংক্রিয় দৈর্ঘ্য পরিমাপ কেবল আঁকার গতি বাড়ানোর চেয়ে বেশি কার্যকর। যদি সমাপ্ত টিউবগুলি সরাসরি নমন, ফ্লেয়িং বা সমাবেশে ফিড করে, বারবার দৈর্ঘ্যের তারতম্য নিম্নধারার সমন্বয় বা প্রত্যাখ্যান তৈরি করতে পারে। তাই ইন্টিগ্রেটেড কাটিং সিস্টেমটি একটি শ্রম-সংরক্ষণ সমস্যা হিসাবে একটি উৎপাদন-নিয়ন্ত্রণ সমস্যাকে লক্ষ্য করে।
দীর্ঘ টানা পণ্য সেকেন্ডারি কাটিয়া প্রয়োজন.
একটি প্রচলিত ড্রবেঞ্চ অপারেটরকে দীর্ঘ সমাপ্ত টিউব দিয়ে ছেড়ে যেতে পারে যেগুলি এখনও পরিমাপ এবং কাটা প্রয়োজন। এফআর সিরিজটি আঁকার পর অবিলম্বে কাটা সঞ্চালন করে, মেশিনের মধ্যে একটি স্থানান্তর সরিয়ে দেয়।
বারবার পণ্য পুনরাবৃত্তিযোগ্য দৈর্ঘ্য প্রয়োজন.
যখন একই দৈর্ঘ্য শত শত বা হাজার বার উত্পাদিত হয়, ম্যানুয়াল পরিমাপ পরিবর্তনের একটি উল্লেখযোগ্য উৎস হয়ে ওঠে। PLC-নিয়ন্ত্রিত দৈর্ঘ্য সেটিং অপারেটর বিচারের উপর নির্ভরতা হ্রাস করে। প্রকৃত অর্জনযোগ্য সহনশীলতা অর্ডার করার আগে উপাদান, ব্যাস, কাটার পদ্ধতি, ফিডের অবস্থা এবং প্রয়োজনীয় সমাপ্ত সহনশীলতার বিরুদ্ধে নিশ্চিত হওয়া উচিত।
ছোট-ব্যাসের পণ্য একক-স্ট্র্যান্ড উত্পাদনশীলতা সীমাবদ্ধ করে।
চার লাইনের কোল্ড ড্রয়িং এবং কাটিং মেশিনের জন্য যা তুলনামূলকভাবে কম বল দিয়ে আঁকা যায়, স্ট্র্যান্ডের সংখ্যা বাড়ানো অনেক বড় ড্রবেঞ্চ ইনস্টল করার চেয়ে বেশি আউটপুট উন্নতি করতে পারে। এই কারণেই এফআর-16 বায়ুসংক্রান্ত Ø12 মিমি পর্যন্ত টিউবের জন্য চার-লাইন অপারেশনে দেওয়া হয়।
অতিরিক্ত হ্যান্ডলিং সমাপ্ত পৃষ্ঠতল ক্ষতি করতে পারে.
একটি ড্রবেঞ্চ থেকে একটি পৃথক কাটিং মেশিনে লম্বা টানা টিউবগুলি সরানো অতিরিক্ত যোগাযোগের পয়েন্ট এবং হ্যান্ডলিং তৈরি করে। একটি সমন্বিত স্রাব এবং কাটার ব্যবস্থা এই স্থানান্তর হ্রাস করে, যা পৃষ্ঠ-সংবেদনশীল স্টেইনলেস স্টীল, তামা এবং অ্যালুমিনিয়াম পণ্যগুলির জন্য দরকারী।
FR-16 হাইড্রোলিক নির্বাচন করুনযখন আপনার Ø15 মিমি পর্যন্ত দুই-লাইন উৎপাদনের প্রয়োজন হয় এবং নিয়ন্ত্রিত কাটিং ফোর্সের জন্য হাইড্রোলিক কাটিং পছন্দ করেন। স্টেইনলেস স্টিল বা অন্যান্য উপকরণের জন্য যেখানে কাটা প্রতিরোধ একটি উদ্বেগের বিষয়, শুধুমাত্র বাইরের ব্যাস দ্বারা নির্বাচন না করে প্রকৃত টিউব প্রাচীরের বেধ এবং উপাদানের গ্রেড থেকে প্রয়োজনীয় কাটিং বল নিশ্চিত করুন।
FR-16 বায়ুসংক্রান্ত চয়ন করুনযখন প্রতি মেশিন ঘন্টার আউটপুট ছোট-ব্যাসের পণ্যগুলির জন্য অগ্রাধিকার। চার-লাইনের সংস্করণটি তামা এবং অ্যালুমিনিয়াম টিউব উত্পাদনের জন্য বিশেষভাবে প্রাসঙ্গিক, যেখানে প্রতি স্ট্র্যান্ডের অঙ্কন শক্তি মেশিনের ক্ষমতার মধ্যে থাকে এবং ছোট টিউব ব্যাস একাধিক স্ট্র্যান্ডের অনুমতি দেয়।
FR-25 স কাটিং বেছে নিনযখন পণ্যটি Ø25 মিমি পর্যন্ত পৌঁছায় বা যখন উপাদান এবং প্রাচীরের বেধ কর্তনের চেয়ে করাতকে আরও উপযুক্ত করে তোলে। একটি ইস্পাত টিউব প্রযোজক, উদাহরণস্বরূপ, একটি করাতের ধীর কাটিং ক্রিয়া গ্রহণ করতে পারে কারণ একটি কঠিন উপাদানের পরিষ্কার বিচ্ছেদ সবচেয়ে সংক্ষিপ্ত কাটিয়া চক্র অর্জনের চেয়ে বেশি গুরুত্বপূর্ণ।
স্বয়ংক্রিয় স্থির-দৈর্ঘ্য কাটিয়া
কাটিং ইউনিট অঙ্কন বিভাগের পরে সরাসরি ইনস্টল করা হয়। এটি পুনরাবৃত্তিমূলক উত্পাদন দৈর্ঘ্যের জন্য সবচেয়ে দরকারী কারণ অপারেটরকে কাটার আগে প্রতিটি টানা নল পরিমাপ এবং স্থানান্তর করার প্রয়োজন নেই। হাইড্রোলিক, বায়ুসংক্রান্ত, এবং করাত কাটিং মডেল অনুযায়ী উপলব্ধ।
2-লাইন বা 4-লাইন অঙ্কন
একাধিক টিউব সমান্তরালভাবে প্রক্রিয়া করা হয়। চার-লাইন উত্পাদন আউটপুট অনুপাতে মেশিনের পদচিহ্ন না বাড়িয়ে আউটপুট বাড়াতে পারে। এটি সবচেয়ে কার্যকর যখন পণ্যের ব্যাস এবং অঙ্কন বল সমস্ত স্ট্র্যান্ডকে ফোর লাইন কোল্ড ড্রয়িং এবং কাটিং মেশিনের রেট করা ক্ষমতার মধ্যে চলতে দেয়।
পিএলসি এবং এইচএমআই নিয়ন্ত্রণ
PLC অঙ্কন চক্র, দৈর্ঘ্য সেটিং, কাটিয়া ট্রিগার, এবং স্রাব ক্রম পরিচালনা করে। অপারেটররা বারবার যান্ত্রিক পরিমাপ ব্যবস্থা সামঞ্জস্য করার পরিবর্তে HMI থেকে উত্পাদন সেটিংস পরিবর্তন করতে পারে।
চেইন-চালিত অঙ্কন গাড়ি
অঙ্কন ক্যারেজ একটি মিলিত হ্রাস গিয়ারবক্স সহ একটি চেইন ড্রাইভ ব্যবহার করে। FR-16 একটি ZQ400 গিয়ারবক্স এবং 2" চেইন ব্যবহার করে, যখন FR-25 একটি ZQ500 গিয়ারবক্স এবং 2.5" চেইন ব্যবহার করে। টানার ক্ষমতা এবং পরিষেবার প্রয়োজনীয়তাগুলি মূল্যায়ন করার সময় এই বৈশিষ্ট্যগুলি গুরুত্বপূর্ণ, তবে তাদের উপাদান শক্তি, হ্রাস অনুপাত এবং ডাই ডিজাইনের সাথে একসাথে মূল্যায়ন করা উচিত।
7 মি স্ট্যান্ডার্ড কার্যকরী স্ট্রোক
মান কার্যকর অঙ্কন ভ্রমণ 7 মি. উপলব্ধ ইনকামিং টিউব দৈর্ঘ্য, সমাপ্ত দৈর্ঘ্য, ডাই বিন্যাস, এবং উত্পাদন চক্র পরিকল্পনা করার সময় এটি প্রাসঙ্গিক। একটি দীর্ঘ স্ট্রোক স্বয়ংক্রিয়ভাবে আউটপুট বৃদ্ধি বলে ধরে নেওয়া উচিত নয় কারণ লোডিং, পয়েন্টিং, অঙ্কন হ্রাস এবং কাটার সময় চক্র উত্পাদনশীলতাকেও প্রভাবিত করে।
ইন্টিগ্রেটেড উপাদান হ্যান্ডলিং
ফিড র্যাক, ড্রয়িং সেকশন, কাটিং ইউনিট এবং রিসিভিং র্যাক এক প্রোডাকশন ফ্লো হিসাবে সাজানো হয়। HVAC টিউবগুলির মতো অ্যাপ্লিকেশনগুলির জন্য যা সরাসরি নমন বা সমাবেশে চলে যায়, মধ্যবর্তী হ্যান্ডলিং হ্রাস করা উত্পাদন বিন্যাসকে সরল করতে পারে।
| প্রযুক্তি পরামিতি | FR-16 হাইড্রোলিক | FR-16 বায়ুসংক্রান্ত | FR-25 কাটিং করাত |
| সর্বোচ্চ অঙ্কন বল | 10 kN | 10 / 20 kN | 50 kN |
| অঙ্কন চক্র প্রতি টিউব সংখ্যা | 2 | 2/4 | 2 |
| সর্বোচ্চ অঙ্কন ব্যাস | Ø15 মিমি | Ø15 মিমি / Ø12 মিমি | Ø25 মিমি |
| কার্যকর অঙ্কন ভ্রমণ | 7 মি | 7 মি | 7 মি |
| রিডাকশন গিয়ারবক্স | ZQ400 | ZQ400 | ZQ500 |
| চেইন আকার | 2" | 2" | 2.5" |
| প্রধান মোটর | 7.5 কিলোওয়াট | 7.5 কিলোওয়াট | 22 কিলোওয়াট |
| কাটিং সিস্টেম | হাইড্রোলিক | বায়ুসংক্রান্ত | করাত |
| মাত্রা L×W×H | 10000 × 1800 × 1500 মিমি | 10000 × 1800 × 1500 মিমি | 12000 × 2900 × 1500 মিমি |
উপরের পরিসংখ্যান স্ট্যান্ডার্ড মেশিন কনফিগারেশন সংজ্ঞায়িত করে। উৎপাদন ক্ষমতা গণনা করতে তাদের একা ব্যবহার করা উচিত নয়। প্রকৃত আউটপুট উপাদান গ্রেড, ইনকামিং ব্যাস এবং প্রাচীর বেধ, অঙ্কন হ্রাস, পাস সংখ্যা, লুব্রিক্যান্ট অবস্থা, সমাপ্ত দৈর্ঘ্য, পয়েন্টিং সময়, ডাই ডিজাইন, এবং কাটা চক্রের উপর নির্ভর করে।
একটি উদ্ধৃতি জন্য, প্রদানউপাদান গ্রেড, বাইরের ব্যাস, প্রাচীর বেধ বা কঠিন-দণ্ডের আকার, লক্ষ্য সমাপ্ত আকার, অঙ্কন হ্রাস, সমাপ্ত দৈর্ঘ্য, প্রয়োজনীয় স্ট্র্যান্ড, দৈনিক বা মাসিক আউটপুট, এবং উপলব্ধ পাওয়ার সাপ্লাই. FangRong তারপর ড্রয়িং ফোর্স যাচাই করতে পারে এবং উপযুক্ত কাটিং কনফিগারেশনের সুপারিশ করতে পারে।
শীতাতপনিয়ন্ত্রণ এবং রেফ্রিজারেশন সিস্টেমের জন্য তামা এবং অ্যালুমিনিয়াম টিউবগুলি মাল্টি-লাইন অঙ্কনের জন্য একটি প্রাকৃতিক প্রয়োগ কারণ অনেক পণ্য তুলনামূলকভাবে ছোট ব্যাস ব্যবহার করে এবং বারবার দৈর্ঘ্যে উত্পাদিত হয়। FR-16 বায়ুসংক্রান্ত চার-লাইন কনফিগারেশন সমান্তরালভাবে চারটি টিউব আঁকতে এবং কাটতে পারে যখন টিউবের আকার এবং হ্রাস রেট করা ক্ষমতার মধ্যে থাকে।
উত্পাদন দৃশ্যকল্প:একটি তামা টিউব প্রযোজক বারবার এয়ার-কন্ডিশনার টিউব দৈর্ঘ্য তৈরি করে একটি পৃথক কাটিং স্টেশনকে ইন্টিগ্রেটেড কাটিং ইউনিটের সাথে প্রতিস্থাপন করতে পারে। প্রধান সুবিধা শুধু মেশিন অটোমেশন নয়; এটি অঙ্কন এবং পরবর্তী অপারেশনের মধ্যে পরিমাপ, স্থানান্তর এবং সেকেন্ডারি কাটার পর্যায়গুলি সরিয়ে দিচ্ছে।
স্বয়ংচালিত উপাদানগুলির জন্য যথার্থ টিউবগুলি নমন, মেশিনিং বা সমাবেশের আগে নিয়ন্ত্রিত বাইরের ব্যাস এবং পুনরাবৃত্তিযোগ্য কাট দৈর্ঘ্যের প্রয়োজন হতে পারে। স্টেইনলেস স্টীল জ্বালানী লাইন, ব্রেক টিউবিং, এবং অন্যান্য ছোট-ব্যাসের পণ্যগুলি স্বয়ংক্রিয় দৈর্ঘ্য নিয়ন্ত্রণ থেকে উপকৃত হতে পারে যখন একই অংশ সংখ্যা ক্রমাগত উত্পাদিত হয়।
স্বয়ংচালিত উত্পাদনের জন্য, আরও গুরুত্বপূর্ণ ক্রয় প্রশ্ন হল ক্যাটালগে তালিকাভুক্ত সর্বাধিক অঙ্কন ব্যাসের চেয়ে অঙ্কন করার পরে প্রয়োজনীয় মাত্রিক সহনশীলতা। তাই প্রযুক্তিগত মূল্যায়নের সময় ডাই ডিজাইন, প্রতি পাসে হ্রাস, ইনকামিং টিউব কন্ডিশন এবং সরলতার প্রয়োজনীয়তা নিশ্চিত করা উচিত।
ছোট স্টেইনলেস স্টীল টিউব চিকিৎসা এবং উপকরণ উপাদানের জন্য ব্যবহৃত নিয়ন্ত্রিত মাত্রা এবং পুনরাবৃত্তিযোগ্য দৈর্ঘ্য প্রয়োজন। একটি FR-16 হাইড্রোলিক দুই-লাইন মেশিন বিবেচনা করা যেতে পারে যখন কর্তন শক্তি এবং নিয়ন্ত্রিত প্রক্রিয়াকরণ সর্বাধিক স্ট্র্যান্ড গণনার চেয়ে বেশি গুরুত্বপূর্ণ।
উত্পাদন দৃশ্যকল্প:ক্যাথেটার অ্যাসেম্বলিতে ব্যবহৃত হাইপোটিউবগুলির জন্য, স্বয়ংক্রিয় স্থির-দৈর্ঘ্য কাটিয়া উত্পাদন রুট থেকে ম্যানুয়াল ট্রিমিং সরিয়ে দেয়। মেশিনটিকে প্রকৃত টিউব স্পেসিফিকেশন দিয়ে মূল্যায়ন করা উচিত কারণ পাতলা-প্রাচীরের টিউবিংয়ের জন্য প্রচলিত স্ট্রাকচারাল টিউব থেকে বিভিন্ন অঙ্কন এবং কাটার অবস্থার প্রয়োজন হতে পারে।
ছোট তামার পণ্য এবং পরিবাহী টিউবগুলি মাল্টি-স্ট্র্যান্ড অঙ্কন থেকে উপকৃত হতে পারে যখন উপাদানটি নমনীয় হয় এবং প্রয়োজনীয় মাত্রাগুলি FR-16 সীমার মধ্যে থাকে। বায়ুসংক্রান্ত কাটিং বিশেষভাবে প্রাসঙ্গিক যেখানে নরম অ লৌহঘটিত উপকরণগুলির জন্য একটি দ্রুত কাটিয়া চক্র পছন্দ করা হয়।
FR-25 স কাটিং কনফিগারেশন উচ্চতর অঙ্কন বল এবং Ø25 মিমি পর্যন্ত বৃহত্তর ব্যাস প্রয়োজন এমন অ্যাপ্লিকেশনের জন্য উদ্দিষ্ট। এটি শক্ত ইস্পাত বা খাদ পণ্যগুলির জন্য আরও উপযুক্ত যেখানে করাত কাটা প্রয়োজনীয় বিচ্ছেদ কর্মক্ষমতা প্রদান করে।
উত্পাদন দৃশ্যকল্প:একটি ইস্পাত টিউব প্রযোজক পরবর্তী যন্ত্রের জন্য বারবার ফাঁকা তৈরি করে এফআর-25 ব্যবহার করে মেশিনিং পর্যায়ের আগে টিউবগুলি আঁকতে এবং কাটাতে পারে। এই ক্ষেত্রে, করাতটি নির্বাচন করা হয়েছে কারণ উপাদানের কঠোরতা এবং বিভাগের আকার সংক্ষিপ্ততম কাটিয়া চক্র অর্জনের চেয়ে বেশি গুরুত্বপূর্ণ হতে পারে।
FangRong 1998 সাল থেকে ড্রবেঞ্চ তৈরি করছে, যেখানে ইঞ্জিনিয়ারিং কাজ কভার করছে কোল্ড ড্রয়িং, সোজা করা, পয়েন্টিং এবং সম্পর্কিত বার এবং টিউব ফিনিশিং সরঞ্জাম। সংস্থাটি ডংগুয়ান এবং ইয়াংজিয়াং-এ উত্পাদন সুবিধাগুলি পরিচালনা করে এবং বিদেশী গ্রাহকদের সরঞ্জাম সরবরাহ করে।
একটি ড্রবেঞ্চ ক্রেতার জন্য গুরুত্বপূর্ণ বিষয় হল উত্পাদিত মেশিনের সংখ্যা নয় বরং নির্মাতা গ্রাহকের আসল টিউব বা বারের বিরুদ্ধে মেশিনটি যাচাই করতে পারে কিনা। এই কারণে, উত্পাদন প্রক্রিয়া যান্ত্রিক সমাবেশ, বৈদ্যুতিক একীকরণ, পিএলসি প্রোগ্রামিং, এবং চালানের আগে মেশিন পরীক্ষা অন্তর্ভুক্ত করে।
অর্ডার ইঞ্জিনিয়ারিং:ডাই হোল্ডার, কাটিংয়ের ব্যবস্থা, স্ট্র্যান্ড লেআউট এবং অটোমেশন পণ্যের স্পেসিফিকেশন অনুযায়ী কনফিগার করা হয়।
উপাদান পরিদর্শন:প্রধান কাঠামোগত এবং সংক্রমণ উপাদান সমাবেশ আগে পরিদর্শন করা হয়.
মেশিনিং এবং প্রান্তিককরণ:গাইড রেল এবং ডাই-হোল্ডার উপাদান নির্দিষ্ট মাত্রিক এবং প্রান্তিককরণ প্রয়োজনীয়তা মেশিন করা হয়.
যান্ত্রিক সমাবেশ:গিয়ারবক্স, চেইন, ক্যারেজ, ডাই হোল্ডার, কাটিং সিস্টেম এবং রিসিভিং সিস্টেম চূড়ান্ত ইন্টিগ্রেশনের আগে একত্রিত এবং পরীক্ষা করা হয়।
বৈদ্যুতিক এবং পিএলসি একীকরণ:কন্ট্রোল সিস্টেম প্রয়োজনীয় অঙ্কন, দৈর্ঘ্য পরিমাপ, কাটিয়া, এবং স্রাব ক্রম জন্য প্রোগ্রাম করা হয়.
কারখানা গ্রহণযোগ্যতা পরীক্ষা:চালানের আগে মেশিন চালানো হয়। যেখানে গ্রাহকের নমুনা সরবরাহ করা হয়, প্রকৃত টিউব বা বারগুলি অঙ্কন অপারেশন, কাটিং ক্রম এবং সমাপ্ত মাত্রা যাচাই করতে ব্যবহার করা যেতে পারে।
এই পরীক্ষাটি প্রথমবারের ক্রেতাদের জন্য বিশেষভাবে উপযোগী কারণ গ্রাহকের প্ল্যান্টে ইনস্টলেশনের আগে মেশিনটিকে প্রকৃত উপাদান এবং পণ্যের স্পেসিফিকেশনের বিরুদ্ধে মূল্যায়ন করা যেতে পারে।

ISO 9001:2015:FangRong প্রাসঙ্গিক নকশা, উত্পাদন, ইনস্টলেশন, এবং পরিষেবা কার্যক্রম কভার করে একটি গুণমান ব্যবস্থাপনা সিস্টেম পরিচালনা করে। সার্টিফিকেট নং UQ231211R1 সরবরাহ করা কোম্পানির তথ্যে প্রদান করা হয়েছে।
সিই চিহ্নিতকরণ:প্রযোজ্য ইউরোপীয় যন্ত্রপাতি এবং বৈদ্যুতিক নিরাপত্তা প্রয়োজনীয়তাগুলির জন্য স্ট্যান্ডার্ড এফআর-সিরিজ মেশিনগুলি সিই কনফার্মিটি ডকুমেন্টেশনের সাথে সরবরাহ করা যেতে পারে। অর্ডারকৃত মেশিনের জন্য সঠিক মান এবং সামঞ্জস্যের নথিগুলি নিশ্চিত করা উচিত কারণ প্রযোজ্য প্রয়োজনীয়তাগুলি চূড়ান্ত মেশিন কনফিগারেশন এবং গন্তব্য বাজারের উপর নির্ভর করে।
বৈদ্যুতিক এবং যন্ত্রপাতি নিরাপত্তা:যেখানে প্রকল্পের প্রয়োজন হয়, মেশিনটি প্রযোজ্য মানগুলির বিরুদ্ধে নির্দিষ্ট করা যেতে পারে যেমনEN ISO 12100যন্ত্রপাতি ঝুঁকি মূল্যায়নের জন্য এবংEN 60204-1মেশিনের বৈদ্যুতিক সরঞ্জামের জন্য। পণ্যের নাম থেকে অনুমান না করে প্রযুক্তিগত চুক্তিতে চূড়ান্ত কমপ্লায়েন্স স্ট্যান্ডার্ড তালিকা উল্লেখ করা উচিত।
এসজিএস পরিদর্শন:ক্রেতার প্রয়োজন হলে তৃতীয় পক্ষের পরিদর্শনের ব্যবস্থা করা যেতে পারে। SGS পরিদর্শন একটি পরিদর্শন পরিষেবা এবং একটি পণ্য সার্টিফিকেশন চিহ্ন সঙ্গে বিভ্রান্ত করা উচিত নয়.
UL প্রয়োজনীয়তা:সরবরাহকৃত স্পেসিফিকেশনে স্ট্যান্ডার্ড FR-সিরিজ কনফিগারেশনের জন্য UL একটি স্ট্যান্ডার্ড সার্টিফিকেশন হিসাবে তালিকাভুক্ত নয়। যদি মেশিনটি উত্তর আমেরিকাতে ইনস্টল করা হয় এবং ক্রেতার UL-স্বীকৃত উপাদান বা একটি UL-সঙ্গত নিয়ন্ত্রণ প্যানেলের প্রয়োজন হয়, তবে বৈদ্যুতিক উপাদানগুলি কেনার আগে এই প্রয়োজনীয়তাটি নির্দিষ্ট করা উচিত।
ফোর লাইন কোল্ড ড্রয়িং এবং কাটিং মেশিন হল শিল্প সরঞ্জাম এবং সাধারণত একটি নির্দিষ্ট অনলাইন মূল্যের পরিবর্তে চূড়ান্ত কনফিগারেশন অনুযায়ী উদ্ধৃত করা হয়। অঙ্কন লাইনের সংখ্যা, কাটার পদ্ধতি, টুলিং, বৈদ্যুতিক মান, অটোমেশন প্রয়োজনীয়তা এবং গন্তব্য সবই মেশিনের চূড়ান্ত খরচ পরিবর্তন করতে পারে।
| অর্ডার পরিমাণ | মূল্যের ভিত্তিতে | সাধারণ উদ্ধৃতি বিন্যাস |
| 1 সেট | একক মেশিন অর্ডার | স্বতন্ত্র কনফিগারেশন উদ্ধৃতি |
| 2-4 সেট | ছোট ব্যাচের অর্ডার | ভলিউম মূল্য একই বা মিশ্র কনফিগারেশন অনুযায়ী উপলব্ধ |
| 5+ সেট | প্রকল্প বা ব্যাচ অর্ডার | প্রকল্প ভিত্তিক উদ্ধৃতি এবং উত্পাদন সময়সূচী |
MOQ: 1 সেট।ইন্ডাস্ট্রিয়াল ড্রবেঞ্চের জন্য, একাধিক মেশিন অর্ডার করলে তা আলাদা ইউনিট মূল্যের জন্য যোগ্য হতে পারে, কিন্তু প্রকৃত স্তরের মূল্য ক্যাটালগ থেকে অনুমান না করে বাণিজ্যিক উদ্ধৃতিতে নিশ্চিত করা উচিত।
FOB:এফওবি মূল্য প্রফর্মা চালান এবং বিক্রয় চুক্তিতে উল্লেখিত চালানের সম্মত পোর্টের সাথে উদ্ধৃত করা যেতে পারে। যেহেতু FangRong-এর গুয়াংডং-এ উত্পাদন সুবিধা রয়েছে, চূড়ান্ত কারখানা লোডিং অবস্থান এবং শিপিং ব্যবস্থা অনুযায়ী বিক্রয় দলের সাথে সঠিক FOB পোর্ট নিশ্চিত করা উচিত। উদ্ধৃতিটি সুস্পষ্টভাবে নামযুক্ত পোর্ট উল্লেখ করা উচিত, উদাহরণস্বরূপFOB [চীন বন্দর সম্মত], পোর্টের নাম ছাড়া "FOB China" ব্যবহার না করে।
স্ট্যান্ডার্ড অর্ডার লিড টাইম:FR-16 স্ট্যান্ডার্ড কনফিগারেশনের জন্য সাধারণত প্রয়োজন হয়30-60 দিনপ্রযুক্তিগত নিশ্চিতকরণ এবং সম্মত অর্থপ্রদানের প্রাপ্তির পরে।
FR-25 বা কাস্টমাইজড অর্ডার লিড টাইম:সাধারণত90-120 দিন, কাটিয়া সিস্টেম, বৈদ্যুতিক কনফিগারেশন, টুলিং, অটোমেশন, এবং অন্যান্য প্রকল্পের প্রয়োজনীয়তার উপর নির্ভর করে।
দ্রুত অর্ডার:একটি ত্বরান্বিত উত্পাদন সময়সূচী বর্তমান কর্মশালার ক্ষমতা, উপাদান প্রাপ্যতা, এবং কনফিগারেশন সাপেক্ষে জরুরী প্রকল্পের জন্য মূল্যায়ন করা যেতে পারে। অর্ডার বসানোর আগে একটি দ্রুত লিড টাইম লিখিতভাবে নিশ্চিত করা উচিত; এটা ধরে নেওয়া উচিত নয় যে একটি জরুরী অর্ডার স্ট্যান্ডার্ড 30-60 দিনের সময়সূচী ব্যবহার করতে পারে।
ফোর লাইন কোল্ড ড্রয়িং এবং কাটিং মেশিনটি দূর-দূরত্বের পরিবহনের জন্য উপযুক্ত প্রতিরক্ষামূলক প্যাকেজিং সহ রপ্তানি চালানের জন্য প্রস্তুত করা হয়েছে। প্যাকেজিং পদ্ধতিটি মেশিনের মাত্রা, বৈদ্যুতিক মন্ত্রিসভা, জলবাহী বা বায়ুসংক্রান্ত উপাদান এবং ক্ষয়-সংবেদনশীল পৃষ্ঠতলের জন্য দায়ী করা উচিত।
চালানের আগে, ক্রেতাকে প্যাকিং তালিকা, মেশিনের মাত্রা, উত্তোলন পয়েন্ট, বৈদ্যুতিক প্রয়োজনীয়তা, ভিত্তি অঙ্কন, খুচরা যন্ত্রাংশ এবং ইনস্টলেশন ডকুমেন্টেশন নিশ্চিত করতে হবে। এই তথ্যটি FR-25 এর জন্য বিশেষভাবে গুরুত্বপূর্ণ কারণ এর মানক মাত্রা প্রায় 12,000 × 2,900 × 1,500 মিমি।
প্রধান নির্বাচনের কারণগুলি হল টিউব বা বারের ব্যাস, উপাদানের শক্তি, লাইনের সংখ্যা এবং কাটার পদ্ধতি। FR-16 হাইড্রোলিক Ø15 মিমি পর্যন্ত 2-লাইন উৎপাদনের জন্য উপযুক্ত যেখানে হাইড্রোলিক কাটিং পছন্দ করা হয়। FR-16 বায়ুসংক্রান্ত Ø15 মিমি পর্যন্ত 2 লাইন বা Ø12 মিমি পর্যন্ত 4 লাইন সমর্থন করে, যখন উচ্চতর আউটপুট বেশি গুরুত্বপূর্ণ হয় তখন এটি উপযুক্ত করে তোলে। FR-25 স কাটিং 50 kN পর্যন্ত ড্রয়িং ফোর্স প্রদান করে এবং Ø25 মিমি পর্যন্ত পণ্যগুলিকে হ্যান্ডেল করে, জলবাহী বা বায়ুসংক্রান্ত কাটার পরিবর্তে একটি যান্ত্রিক করাতের প্রয়োজনের অ্যাপ্লিকেশনের জন্য করাতের কাটিং উপযুক্ত।
হ্যাঁ। FR-16 হাইড্রোলিক এবং FR-25 স কাটিং মডেলগুলি 2-লাইন উত্পাদনের জন্য কনফিগার করা হয়েছে, যখন FR-16 বায়ুসংক্রান্ত 2 বা 4 লাইনের জন্য কনফিগার করা যেতে পারে। একটি 4-লাইন কনফিগারেশন আউটপুট বাড়ায় যখন টিউবের ব্যাস এবং অঙ্কন শক্তির প্রয়োজনীয়তা মেশিনের কাজের পরিসরের মধ্যে থাকে। এটি কেবল আরও লাইন যোগ করার বিষয় নয়; ডাই সেটআপ, উপাদান, ব্যাস হ্রাস এবং উপলব্ধ ড্রয়িং ফোর্স অবশ্যই উত্পাদনের প্রয়োজনীয়তার সাথে মিলিত হতে হবে।
উপাদান গ্রেড প্রদান করুন, বাইরের ব্যাস থেকে শুরু করে, সমাপ্ত ব্যাস, টিউব বা বারের ধরন, প্রযোজ্য হলে প্রাচীরের বেধ, প্রয়োজনীয় সমাপ্ত দৈর্ঘ্য, প্রয়োজনীয় দৈনিক বা মাসিক আউটপুট এবং প্রয়োজনীয় সংখ্যক উৎপাদন লাইন। টিউবের জন্য, উপাদানের অবস্থা এবং হ্রাসের সময়সূচীও গুরুত্বপূর্ণ কারণ একটি পাসে অত্যধিক হ্রাস অঙ্কন শক্তি বৃদ্ধি করতে পারে এবং পৃষ্ঠের গুণমানকে প্রভাবিত করতে পারে। এই পরামিতিগুলি উপযুক্ত মডেল, ডাই বিন্যাস, অঙ্কন বল এবং কাটিং কনফিগারেশন নির্ধারণ করতে ব্যবহৃত হয়।
কাটার দৈর্ঘ্য মেশিনের PLC সিস্টেমের মাধ্যমে দৈর্ঘ্য সনাক্তকরণ এবং খাওয়ানো বা অঙ্কন ক্রম সহ নিয়ন্ত্রণ করা হয়। প্রকৃত কাটিং নির্ভুলতা উপাদানের স্থিতিস্থাপকতা, সরলতা, অঙ্কন শর্ত, কাটার পদ্ধতি এবং মেশিন সেটআপের উপর নির্ভর করে। HVAC টিউব বা উপাদানগুলির মতো অ্যাপ্লিকেশনগুলির জন্য যেগুলির জন্য সামঞ্জস্যপূর্ণ সমাবেশের দৈর্ঘ্য প্রয়োজন, একটি জেনেরিক নির্ভুলতার চিত্রের উপর নির্ভর না করে অর্ডার দেওয়ার আগে প্রকৃত উপাদান এবং লক্ষ্য দৈর্ঘ্য থেকে চূড়ান্ত সহনশীলতা নিশ্চিত করা উচিত।
হ্যাঁ, মেশিনটি কার্বন ইস্পাত, খাদ ইস্পাত, স্টেইনলেস স্টীল, তামা এবং অ্যালুমিনিয়াম সহ বিভিন্ন ধাতব পণ্যের জন্য কনফিগার করা যেতে পারে। যাইহোক, একই কনফিগারেশন প্রতিটি উপাদানের জন্য উপযুক্ত বলে ধরে নেওয়া উচিত নয়। স্টেইনলেস স্টীল এবং উচ্চ-শক্তির অ্যালয়গুলির জন্য সাধারণত বৃহত্তর অঙ্কন শক্তি এবং আরও যত্নশীল হ্রাস নিয়ন্ত্রণের প্রয়োজন হয়, যখন তামা এবং অ্যালুমিনিয়ামের পৃষ্ঠের ফিনিস রক্ষা করার জন্য বিভিন্ন ডাই উপাদান এবং তৈলাক্তকরণ অবস্থার প্রয়োজন হতে পারে। তাই মেশিন নির্বাচনের সময় উপাদানের গ্রেড এবং আকার নিশ্চিত করা উচিত।
চার-লাইন কোল্ড ড্রয়িং এবং কাটিং মেশিনটি প্রাথমিকভাবে স্বয়ংক্রিয় স্থির-দৈর্ঘ্য কাটার সাথে ঠান্ডা অঙ্কনকে সংহত করার জন্য ডিজাইন করা হয়েছে। যদি ইনকামিং টিউব বা বার সরাসরি অঙ্কন ডাই মাধ্যমে ঢোকানো না যায়, অঙ্কন আগে নির্দেশ বা শেষ প্রস্তুতি প্রয়োজন হতে পারে. একটি পৃথক পয়েন্টিং মেশিনের প্রয়োজন কিনা তা নির্ভর করে শুরুর উপাদান, শেষ অবস্থা এবং ডাই ডিজাইনের উপর। গ্রাহকের কাঁচামালের নমুনা এবং অঙ্কন সময়সূচী প্রদান করা হলে সম্পূর্ণ প্রক্রিয়াটি মূল্যায়ন করা যেতে পারে।
হাইড্রোলিক এবং বায়ুসংক্রান্ত কাটিং স্বয়ংক্রিয় স্থির-দৈর্ঘ্য উত্পাদনের জন্য উপযুক্ত যেখানে দ্রুত চক্র পরিচালনা এবং অঙ্কন ক্রমের সাথে একীকরণ প্রয়োজন। বায়ুসংক্রান্ত কাটিং FR-16 চার-লাইন কনফিগারেশনে বিশেষভাবে কার্যকর যেখানে উৎপাদন আউটপুট একটি অগ্রাধিকার। করাত কাটা একটি ভিন্ন কাটিং পদ্ধতি প্রদান করে এবং FR-25 মডেলে ব্যবহার করা হয়, যার একটি উচ্চতর অঙ্কন-শক্তি ক্ষমতা রয়েছে এবং Ø25 মিমি পর্যন্ত বড় পণ্যগুলিকে সমর্থন করে। সর্বোত্তম বিকল্পটি উপাদান, ব্যাস, শেষ মুখের প্রয়োজনীয়তা এবং ডাউনস্ট্রিম মেশিনিংয়ের উপর নির্ভর করে।
অর্ডার করার আগে, পণ্যের উপাদান এবং মাত্রা, অঙ্কন হ্রাস, সমাপ্ত দৈর্ঘ্য, প্রয়োজনীয় আউটপুট, একযোগে লাইনের সংখ্যা, কাটার পদ্ধতি, বৈদ্যুতিক প্রয়োজনীয়তা, ইনস্টলেশন শর্ত এবং অটোমেশন প্রয়োজনীয়তা নিশ্চিত করুন। রপ্তানি প্রকল্পের জন্য, সম্মত ইনকোটর্ম এবং শিপমেন্ট পোর্ট, ডেলিভারির সময়সূচী, খুচরা যন্ত্রাংশ প্যাকেজ, কমিশনিং পদ্ধতি এবং প্রযোজ্য নিরাপত্তা বা বৈদ্যুতিক প্রয়োজনীয়তা যেমন CE ডকুমেন্টেশন নিশ্চিত করুন। আঁট মাত্রিক বা পৃষ্ঠের প্রয়োজনীয়তা জড়িত থাকলে প্রকৃত টিউব বা বার নমুনা সরবরাহ করার পরামর্শ দেওয়া হয়।
ঠিকানা
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
টেলিফোন
ইমেইল